
Les secteurs que nous équipons
Seize secteurs, du dépôt de bus à l'atelier d'horlogerie. Choisissez le vôtre à gauche : ce qui se nettoie, comment la machine est configurée et quelles séries conviennent.
Mobilité et transport
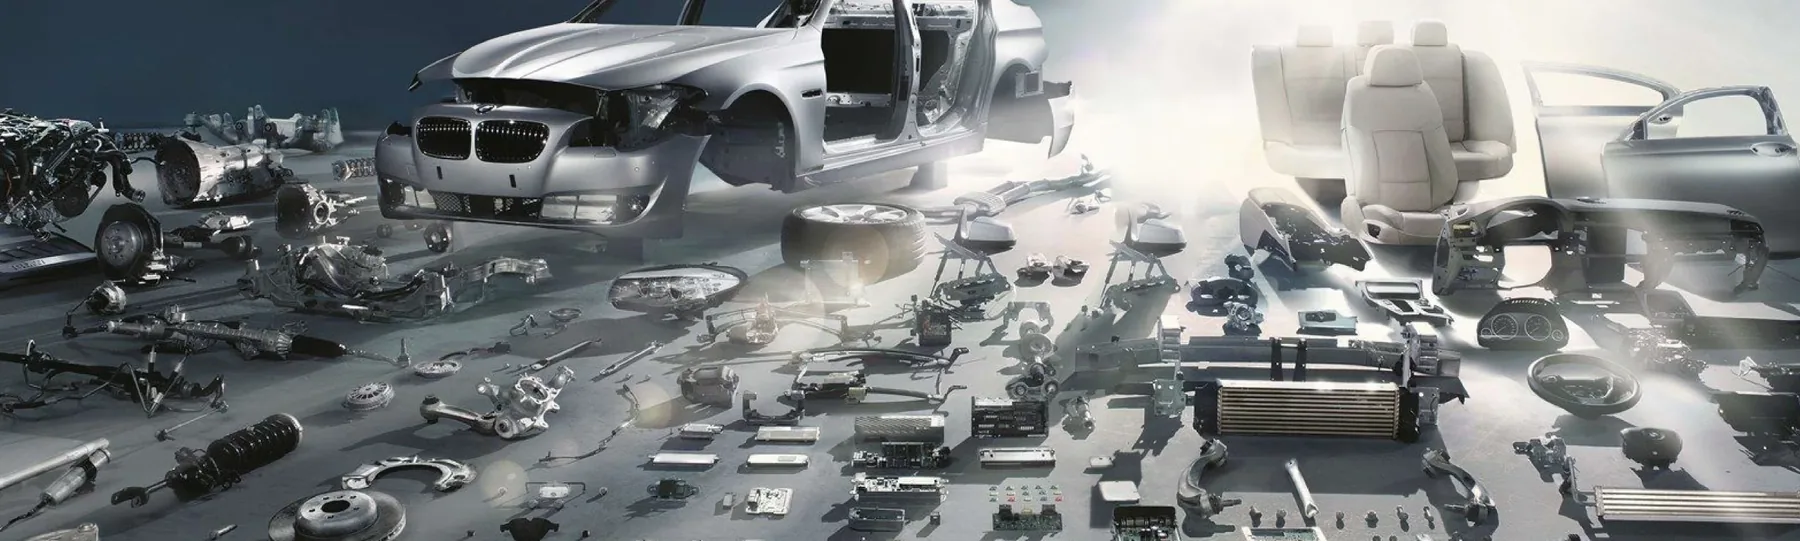
Réparation et reconditionnement automobile
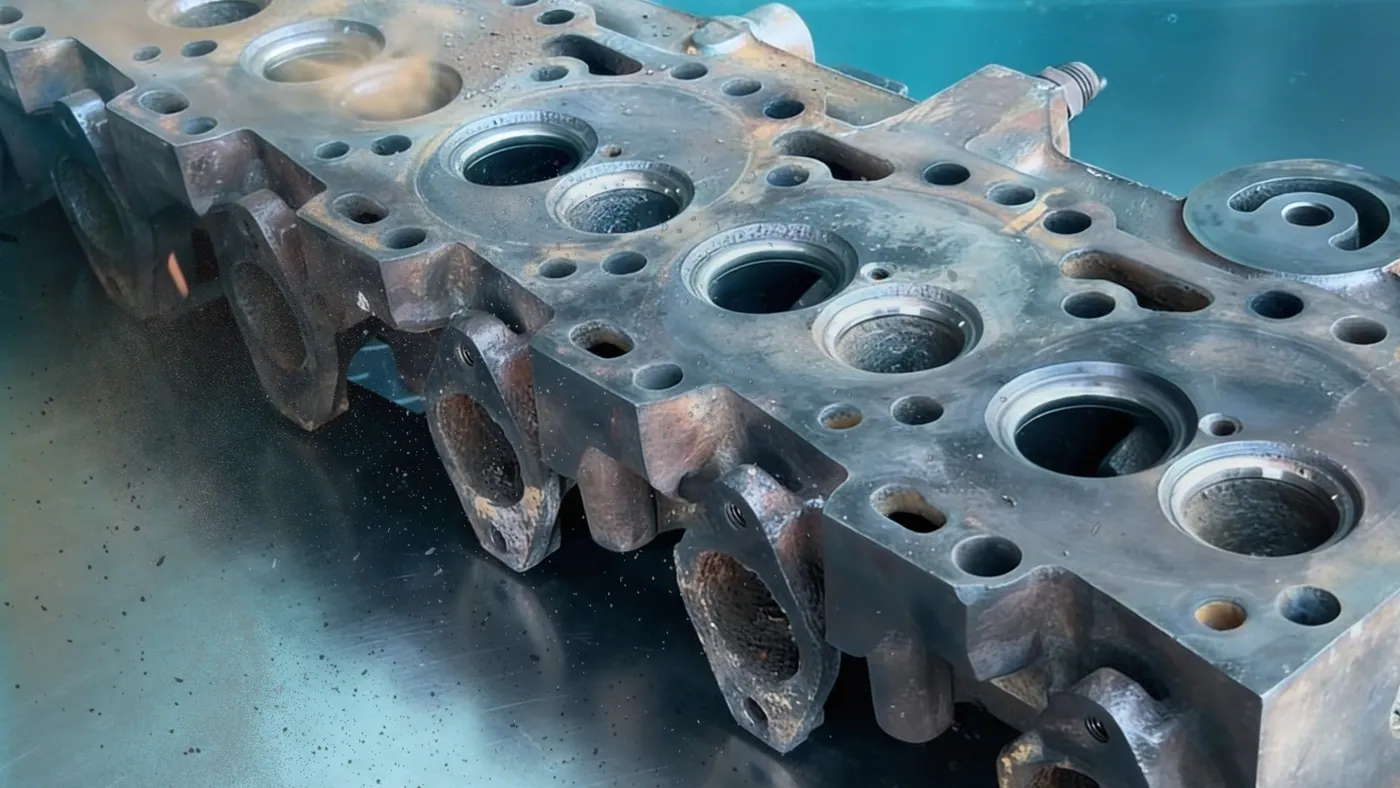
Culasses, injecteurs et étriers débarrassés de la calamine, des boues et de l'huile cuite avant contrôle, usinage ou remontage.
Un moteur en réfection arrive avec de la calamine sur soupapes et chambres de combustion, de l'huile cuite dans la culasse, des boues dans les canaux et du vernis sur les aiguilles d'injecteur. Les étriers portent poussière de frein et liquide séché, les blocs hydrauliques de boîte automatique du vernis dans des alésages étroits. Brosse et solvant n'atteignent que le visible ; la cavitation agit aussi dans canaux, filetages et trous borgnes, et la pièce se contrôle sur métal propre.
Culasses, blocs et carters sont lourds, moulés et très encrassés : 28 kHz, une lessive alcaline à 60–70 °C et un temps suffisant font le travail, avec une lessive inhibée pour l'aluminium. Un AL descend et remonte le panier avec son élévateur : les salissures quittent les canaux et personne ne soulève une culasse mouillée. Les cuves ST servent au travail par lots ; une laveuse SPR enlève d'abord la graisse épaisse. Injecteurs et carburateurs vont dans un STS.
CulassesBlocs moteurInjecteurs dieselCarburateursTurbocompresseursÉtriers de frein
Machines adaptées
Mobilité et transport
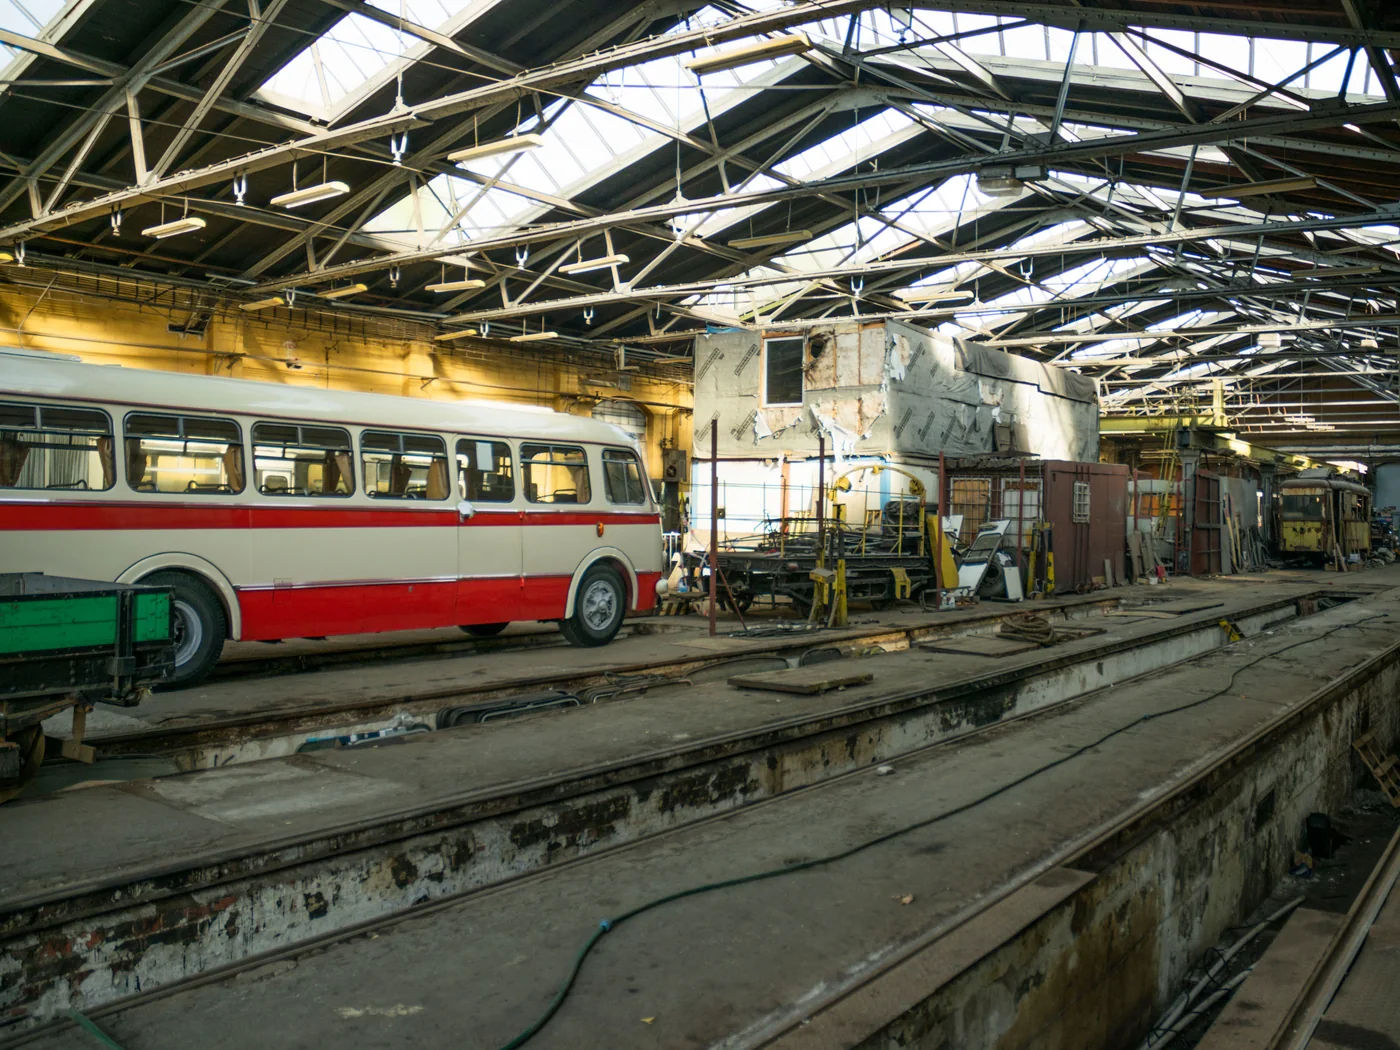
Poids lourds, autocars et ferroviaire
Culasses, blocs, carters et pièces de bogie de poids lourds demandent de grands paniers, une vraie capacité de levage et un bain qui supporte l'huile.
Les ateliers de flotte et les centres de révision pour poids lourds, autocars et matériel roulant traitent des pièces grandes et lourdes : culasses et blocs de gros moteurs diesel, refroidisseurs et vannes EGR, turbocompresseurs, carters de boîte et de pont, pièces de frein, boîtes d'essieu et composants de bogie. La salissure : suie diesel, huile cuite, boues de carters, crasse routière et poussière de frein, souvent sur plusieurs millimètres dans les angles et les canaux d'huile.
Des pièces de cette taille se chargent au pont roulant ou au chariot élévateur : la machine a besoin d'un élévateur et d'un panier dimensionné pour la charge. Un AL descend, agite et remonte le panier sur cycle automate ; un AU ajoute une plateforme asservie et une double filtration avec déshuileur pour les fortes charges d'huile. Une laveuse SPR enlève le gros de la graisse avant les ultrasons. 28 kHz et 60–80 °C conviennent à cette salissure.
Culasses poids lourdsRefroidisseurs et vannes EGRCarters de boîteCarters de pontPièces de freinPièces de bogie
Machines adaptées
Mobilité et transport
Maintenance navale et maritime
Refroidisseurs, injecteurs, assiettes de séparateur et pièces de pompe de la salle des machines, débarrassés du tartre, du sel et du fioul lourd.
En salle des machines, l'essentiel du nettoyage vient des refroidisseurs et des séparateurs. Les refroidisseurs à eau de mer et les échangeurs à plaques accumulent tartre, dépôts de sel et salissures marines ; injecteurs et éléments de pompe portent des résidus de fioul lourd ; les piles d'assiettes des séparateurs de combustible et d'huile se remplissent de boues. Vannes, filtres et corps de pompe arrivent à chaque arrêt technique ou révision avec un mélange d'huile, de rouille et de dépôts.
La chimie suit la salissure : un détartrant acide pour le tartre et le sel, compatible avec le cupronickel, le titane ou l'acier, et une lessive alcaline pour l'huile et les résidus de combustible. Les paquets de plaques et les faisceaux tubulaires demandent une cuve longue avec élévateur ; un AL ou un AU les tient debout dans des racks. Un SF garde l'huile hors du bain grâce à son déshuileur et sa filtration lors d'une révision chargée en pièces huileuses.
Refroidisseurs à eau de merÉchangeurs à plaquesInjecteursAssiettes de séparateurCorps de pompeCrépines
Machines adaptées
Mobilité et transport
Aéronautique et MRO
Pièces moteur, composants hydrauliques et raccords débarrassés de la calamine, de l'huile et du fluide hydraulique avant contrôle ou remontage.
Les ateliers MRO nettoient des pièces moteur chargées de calamine et d'huile cokéfiée des parties chaudes, des pièces de boîte d'accessoires avec huile et particules d'usure, et des composants hydrauliques avec des résidus de fluide. Avant un ressuage fluorescent ou un contrôle par courants de Foucault, la surface doit être exempte d'huile et de dépôts, sinon les indications sont masquées. En production, les pièces usinées perdent fluide de coupe et copeaux avant montage ou traitement de surface.
La maintenance aéronautique suit le manuel de maintenance et ses produits de nettoyage listés : la cuve se construit autour du procédé, pas l'inverse. Les cuves ST à 28 ou 40 kHz prennent pièces unitaires et paniers, avec chauffage et minuterie par programme. Un SF ajoute filtration et déshuileur là où des pièces huileuses passent chaque jour. Une ligne MT enchaîne lavage, rinçage et séchage à air chaud pour un nettoyage par lots reproductible.
Pièces moteurComposants de boîteComposants hydrauliquesRaccords et fixationsPièces usinées
Machines adaptées
Industrie et production
Pièces usinées CNC
Copeaux, fluide de coupe et huile sortis des trous borgnes, filetages et perçages croisés avant montage, revêtement ou mesure.
Après tournage, fraisage et perçage, une pièce porte du fluide de coupe ou de l'émulsion, de l'huile, des copeaux fins et des bavures dans les trous borgnes, filetages et perçages croisés. S'ils restent, les copeaux abîment joints et roulements au montage, le film de fluide compromet l'adhérence d'un revêtement et les résidus faussent la mesure sur la machine tridimensionnelle. Les clients imposent de plus en plus une limite de propreté particulaire : le nettoyage devient une étape de production.
Lessive légèrement alcaline à 50–60 °C et 28 kHz pour l'acier et la fonte, 40 kHz pour alésages fins et parois minces. Inclinez les pièces pour que l'air s'échappe des trous borgnes. Les copeaux se déposent ; un SF ou un UMX avec filtration les évacue avant qu'ils ne s'accumulent. Puis rinçage et séchage à air chaud contre la rouille éclair : une ligne MT enchaîne les trois étapes pour les gros volumes, une cuve ST couvre le travail par lots.
Pièces décolletéesCarters fraisésArbres et engrenagesPièces filetéesCorps de vanne
Machines adaptées
Industrie et production
Moules, filières et outillages
Agent de démoulage, dépôts de dégazage et polymère brûlé retirés des empreintes, évents et logements d'éjecteurs sans sabler la surface.
Les moules d'injection accumulent agent de démoulage, condensats de dégazage et polymère brûlé dans les évents, sur les plans de joint et autour des éjecteurs ; filières d'extrusion et conformateurs portent de la matière dégradée, les outils de formage de l'huile d'emboutissage et des fines métalliques. La cryogénie ou le sablage use à la longue arêtes et surfaces polies ou grainées. Dans le bain, la cavitation détache les dépôts des évents et des nervures étroites sans contact mécanique avec l'acier.
Un demi-moule peut peser plusieurs centaines de kilos : taille de cuve et levage décident de la machine. Une cuve ST prend inserts, tiroirs et petits moules ; un AL descend les demi-moules lourds sur un élévateur chargé au pont roulant. Choisissez une lessive adaptée au polymère et 40 kHz pour les empreintes polies et grainées, puis rincez, séchez à air chaud et protégez aussitôt contre la rouille. Un prélavage SPR convient aux outils de formage très gras.
Demi-moules d'injectionInserts et tiroirsFilières d'extrusionConformateursOutils de formage
Machines adaptées
Industrie et production
Vannes, pompes et hydraulique
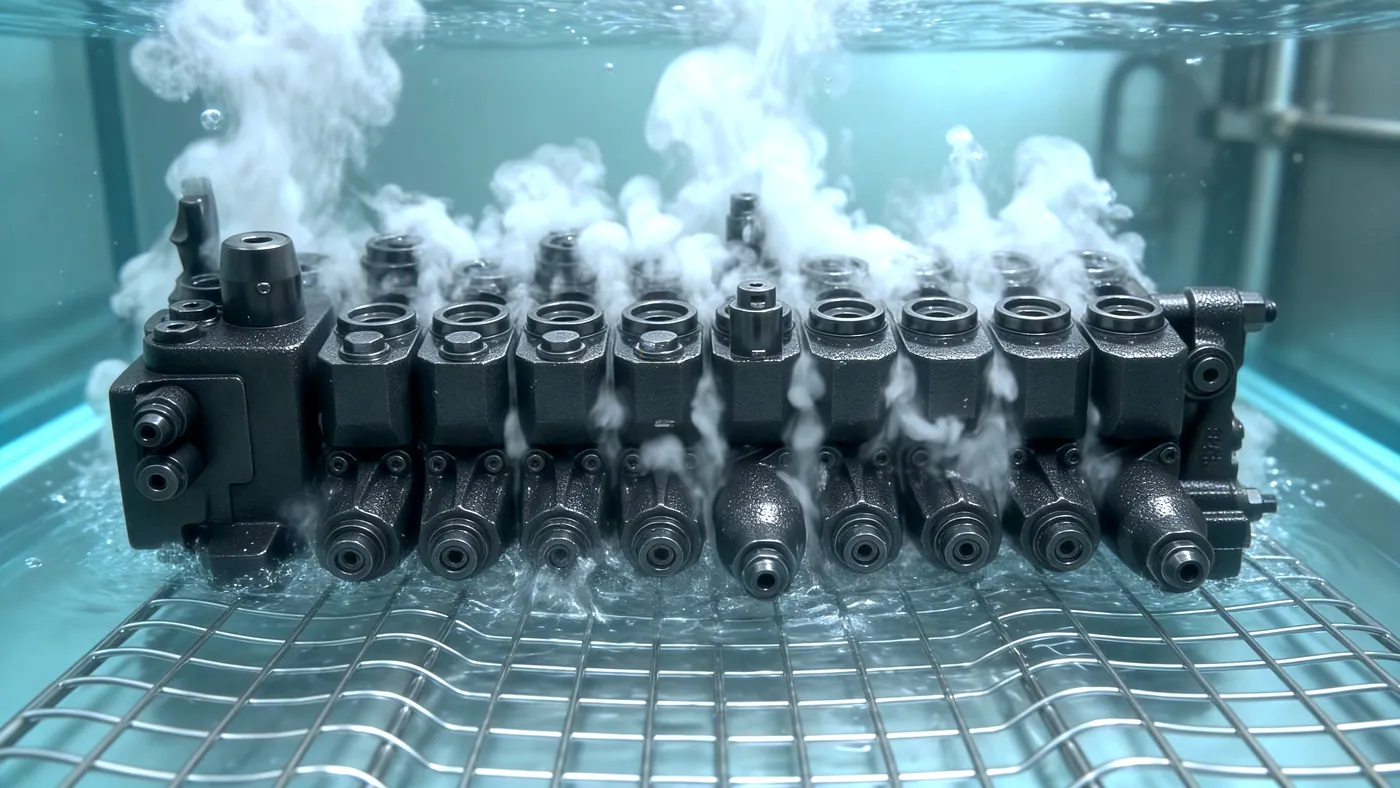
Distributeurs, blocs forés, corps de pompe et vérins débarrassés de l'huile, du vernis et des particules métalliques dans les perçages.
Les composants hydrauliques et de process tombent en panne par une saleté invisible : particules métalliques d'usinage ou d'usure, vernis d'une huile vieillie, débris de joints et boues dans les perçages croisés d'un bloc foré. Distributeurs, corps de pompe, roues, tiroirs et pièces de vérin arrivent de la production neuve avec copeaux et fluide de coupe, et de la réparation avec huile, vernis et corrosion. Tiroir qui colle ou siège qui fuit : souvent un problème de nettoyage.
L'huile domine la salissure : filtration et déshuileur gardent le bain utilisable, et le SF a les deux, avec bac tampon. Les cuves ST à 28 kHz traitent les corps moulés ; 40 kHz convient aux tiroirs et aux petites vannes à jeux serrés. Les blocs lourds et les corps de pompe vont dans un AL avec élévateur. Après rinçage, séchez à air chaud et protégez les alésages avec de l'huile ou un inhibiteur avant montage.
DistributeursBlocs forésCorps de pompeRoues de pompeTiroirs et chemisesVérins hydrauliques
Machines adaptées
Industrie et production
Échangeurs thermiques et énergie
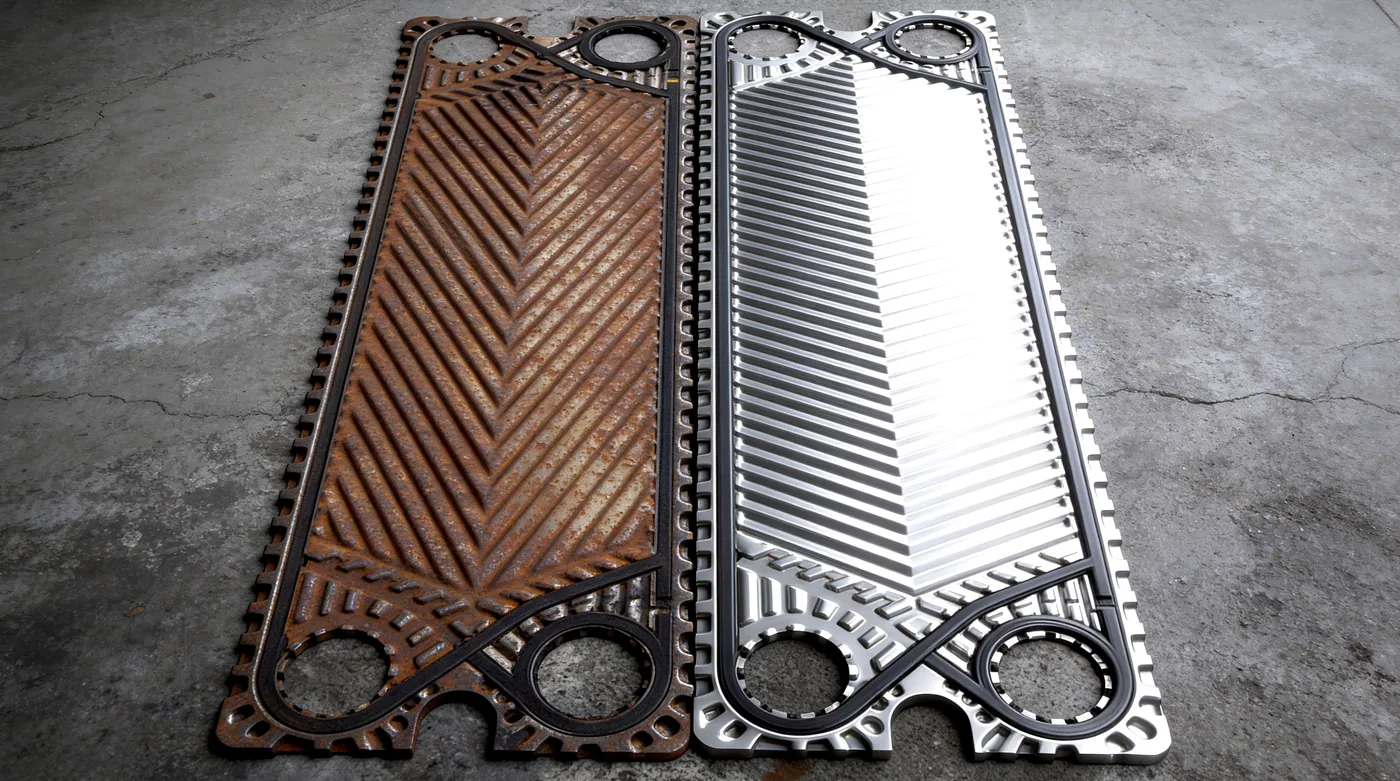
Plaques, faisceaux, aubes de turbine et pièces d'alternateur débarrassés du tartre, du biofilm, de l'huile et de la calamine pendant un arrêt.
Un échangeur à plaques perd sa capacité quand tartre, biofilm, dépôts de produit et produits de corrosion s'accumulent entre les plaques ; les échangeurs tubulaires s'encrassent à l'intérieur des tubes. En centrale, les aubes de turbine portent oxydes et dépôts, les pièces d'alternateur et d'appareillage accumulent huile et poussière. Le nettoyage se fait en général pendant un arrêt : le débit horaire et un résultat reproductible comptent alors autant que le nettoyage lui-même.
Les plaques se nettoient debout dans un rack, espacées, pour que chaque surface voie le bain. Retirez les joints ou vérifiez leur tenue à la chimie : lessive alcaline pour les dépôts organiques et huileux, détartrant acide pour le tartre, souvent dans cet ordre, rinçage entre les deux. Un AL descend le rack avec son élévateur ; un AU ajoute plateforme asservie et filtration pour les grands paquets de plaques. Une cuve DT sèche ensuite les petites pièces.
Plaques d'échangeurFaisceaux tubulairesAubes de turbinePièces d'alternateurPièces d'appareillage
Machines adaptées
Industrie et production
Filtres, tamis et buses
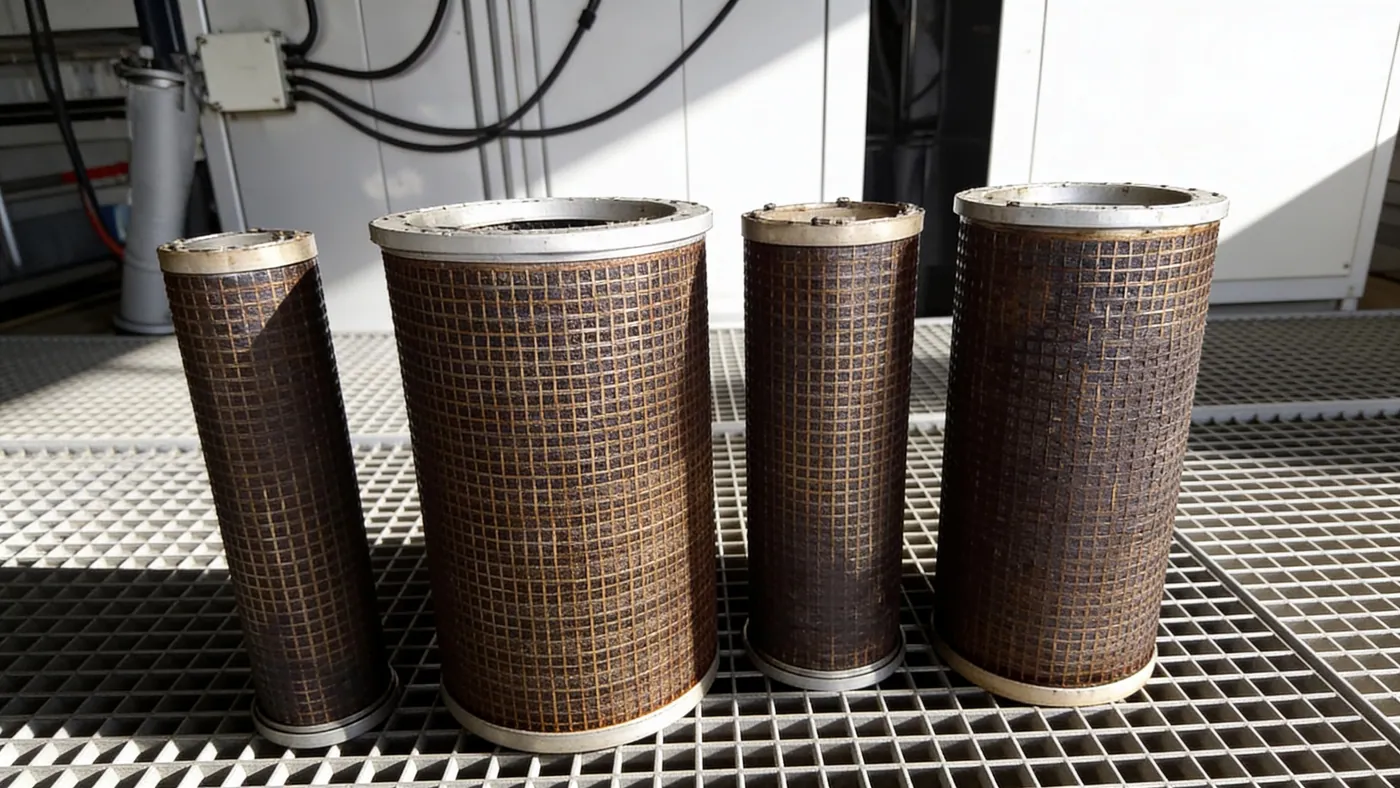
Filtres frittés, toiles, bougies filtrantes, crépines et buses nettoyés jusque dans les pores, sans brosse ni sablage.
Un élément filtrant colmaté coûte cher à remplacer et se nettoie mal à la main. Métal fritté, toiles métalliques et grilles à fil profilé retiennent les particules au cœur du média ; les filtres à polymère fondu gardent des résidus après calcination, les bougies filtrantes du produit et du tartre, et les buses se bouchent de calcaire et de produit séché. Brosse et eau haute pression enfoncent la saleté ou déforment la toile ; la cavitation la sort des pores.
Toiles fines et éléments frittés se nettoient à 40 kHz, crépines grossières et charges lourdes à 28 kHz. Placez les éléments pour que le bain atteigne l'intérieur, et tournez-les pendant le cycle. La lessive suit la salissure : alcaline pour l'huile et les résidus organiques, acide pour le tartre. Un SF ou un UMX avec filtration garde les particules hors du bain ; une cuve ST se construit à la longueur des bougies. Comparez le débit avant et après.
Filtres en métal frittéFiltres en toile métalliqueBougies filtrantesFiltres à polymère fonduCrépinesBuses de pulvérisation
Machines adaptées
Industrie et production
Traitement de surface et revêtement
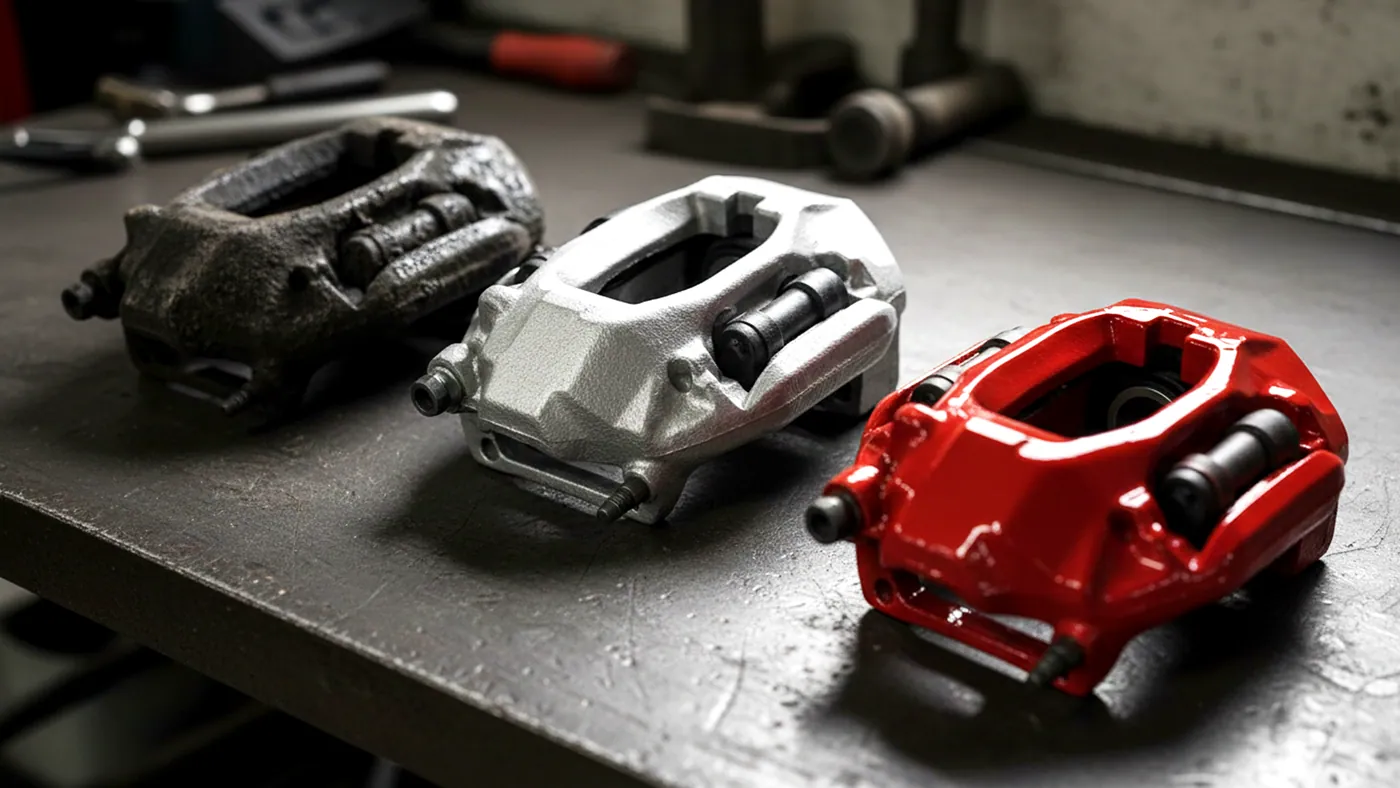
Dégraissage avant peinture, poudrage, galvanoplastie, anodisation ou collage, là où la qualité du rinçage décide de l'adhérence.
Peinture, poudre, dépôts galvaniques et colles n'adhèrent qu'à une surface exempte d'huile, de lubrifiant d'emboutissage, de pâte à polir, d'empreintes de doigts et d'oxyde. Les résidus apparaissent plus tard en cloques, défauts d'adhérence, taches ou dépôts qui ne couvrent pas. Les pièces embouties, usinées et polies avec contre-dépouilles, filetages ou recouvrements gardent l'huile là où le dégraissage par aspersion n'arrive pas. Test du film d'eau : sur une surface prête, l'eau forme un film continu, pas des gouttes.
Le dégraissage avant revêtement est une séquence : lavage aux ultrasons, au moins un rinçage, souvent un rinçage final à l'eau déminéralisée, puis séchage. Une ligne MT l'exécute avec transfert automatique des paniers et peut inclure une passivation. Un AL avec élévateur convient au dégraissage en une étape de grands lots, une cuve ST aux petites séries. Utilisez une lessive inhibée pour l'aluminium et le zinc. Un DT sèche le panier à air chaud avant revêtement.
Pièces emboutiesPièces usinéesPièces poliesPièces avant galvanoplastiePièces avant collage
Machines adaptées
Industries de procédé
Agroalimentaire et boissons
Moules, couteaux, pièces de remplisseuse, modules de bande et grilles de hachoir débarrassés de graisse, protéines, produit carbonisé et tartre.
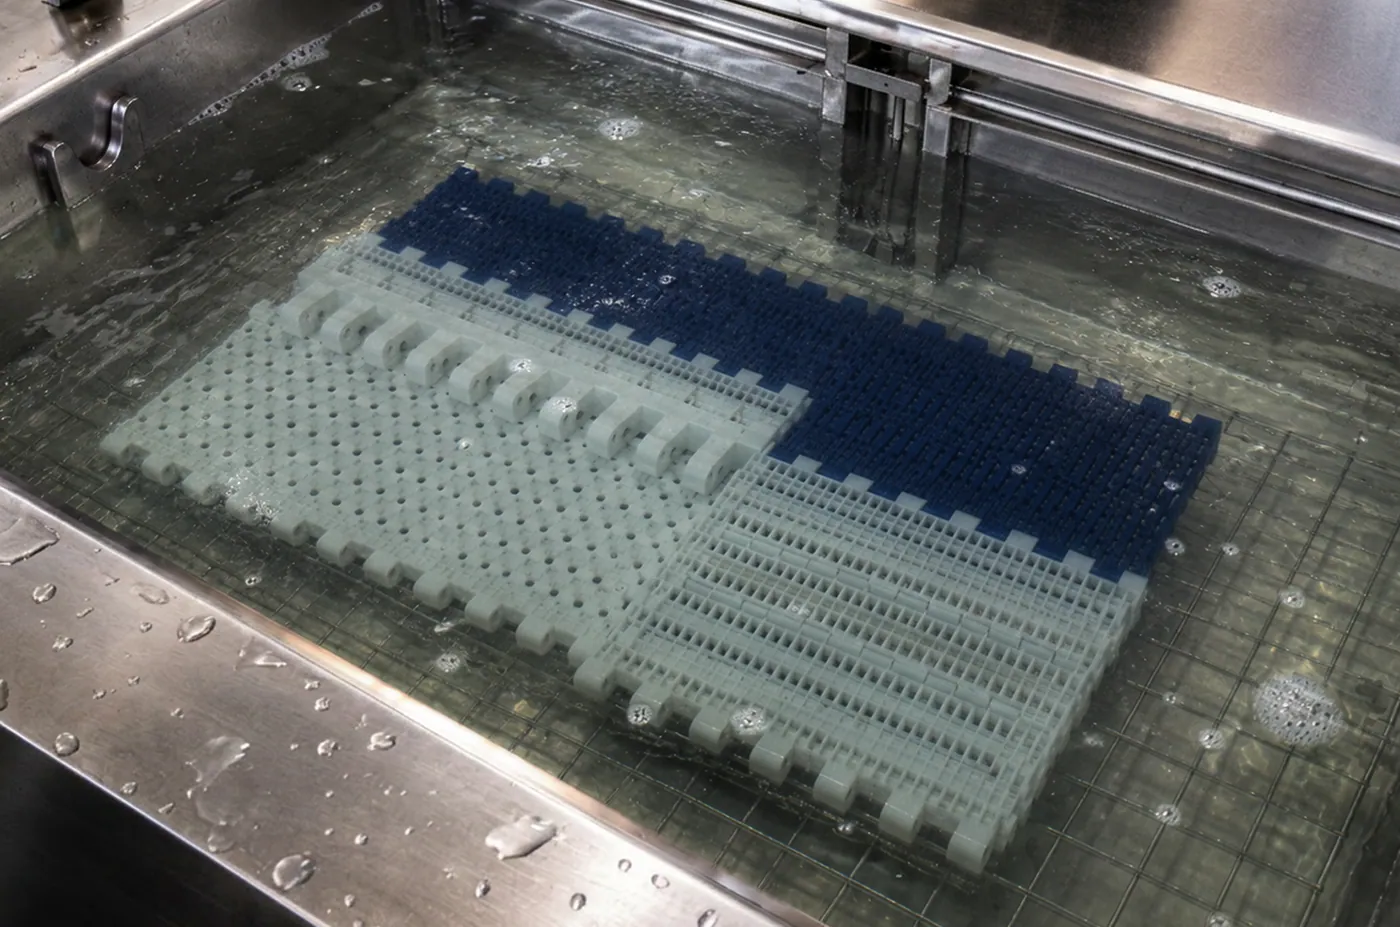
Les usines agroalimentaires nettoient des pièces qui retiennent le produit dans les angles et les trous : plaques et moules de boulangerie avec graisse carbonisée, moules en silicone, couteaux et grilles de hachoir avec graisse et protéines, modules de bande et chaînes, vannes de remplissage et pièces d'embouteillage avec sucre et tartre, vannes laitières avec pierre de lait. Brossage et trempage à la soude prennent des heures et laissent des résidus dans les charnières, les trous et entre les maillons.
Graisses et protéines cèdent à une lessive alcaline à 55–65 °C ; tartre et pierre de lait demandent une étape acide. Prérincez les protéines à l'eau froide ou tiède pour qu'elles ne cuisent pas sur la surface chaude. Utilisez des lessives pour surfaces au contact des aliments et rincez à l'eau potable. Cuves ST à 28 kHz pour plaques et modules de bande ; un SF filtre graisse et miettes ; un AU traite de gros volumes journaliers ; un STS les petites pièces.
Plaques et moules de cuissonCouteaux et lamesGrilles de hachoirModules de bandeVannes de remplissageVannes laitières
Machines adaptées
Industries de procédé
Chimie, pharmacie et laboratoire
Verrerie, tamis, pipettes, pièces de réacteur et outillages à comprimés nettoyés entre deux lots, sans résidu d'un produit dans le suivant.
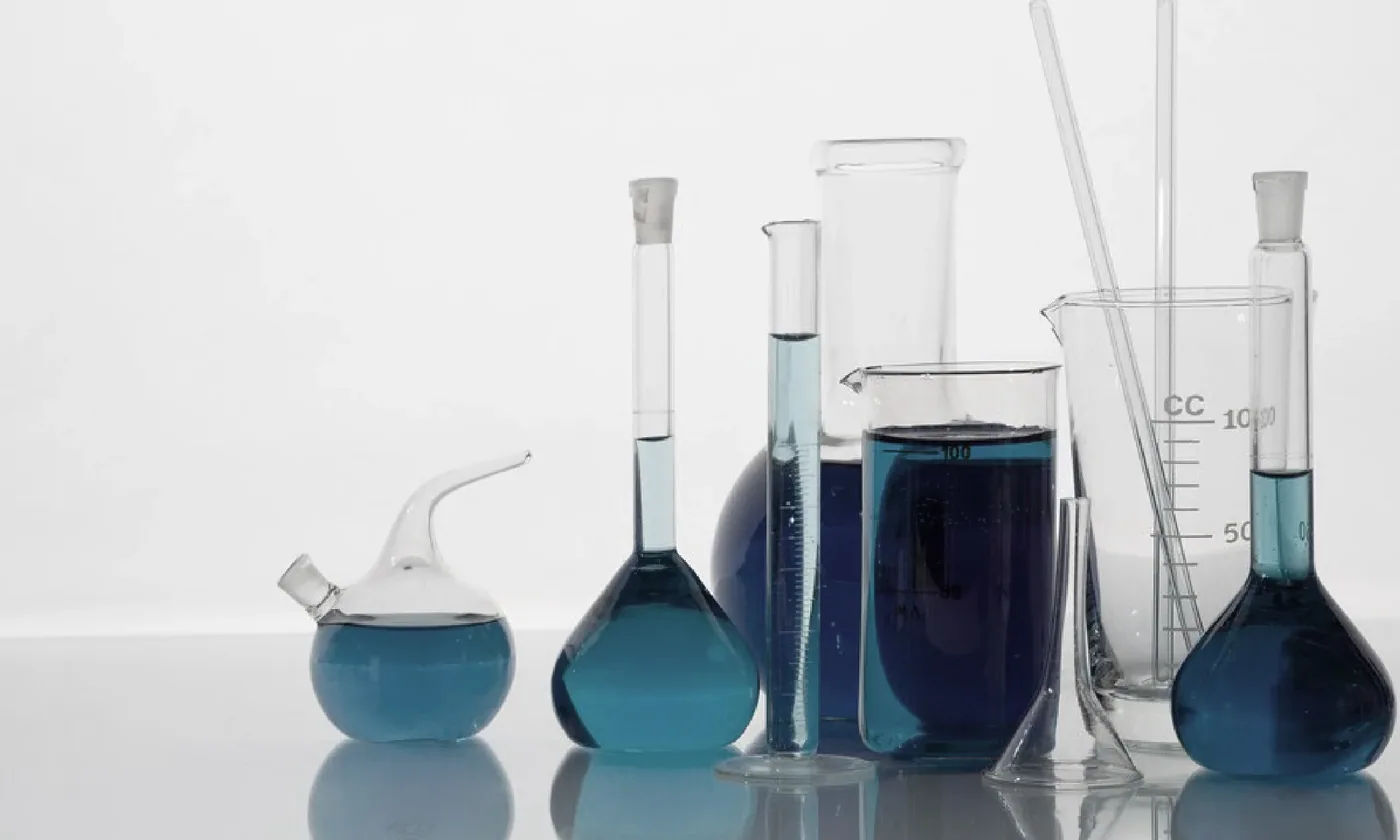
Les laboratoires nettoient verrerie, pipettes, tamis d'analyse et flacons chargés de réactifs séchés et de particules ; en production pharmaceutique et chimique, ce sont des têtes de mélangeur, des pièces de réacteur et de pompe, des vannes, des buses de dosage, et les poinçons et matrices de presses à comprimés avec poudre et lubrifiant. Le sujet est la contamination croisée : un résidu qui passe d'un lot au suivant, ou un tamis fin ou un capillaire impossible à brosser.
Les petites pièces vont dans un STS ou un SX sur la paillasse, à 40 ou 37 kHz, souvent dans des béchers posés dans le bain pour faire travailler plusieurs lessives côte à côte. Les pièces de production demandent une cuve ST dimensionnée pour la plus grande pièce, ou une ligne MT avec rinçages à l'eau purifiée et séchage. N'utilisez pas de solvants inflammables dans un bain chauffé ouvert. La validation du nettoyage reste du ressort de votre système qualité.
Verrerie de laboratoireTamis d'analysePipettesTêtes de mélangeurPoinçons et matricesBuses de dosage
Machines adaptées
Industries de procédé
Imprimerie et emballage
Rouleaux anilox, chambres à racle, buses de colle et pièces de machines d'emballage débarrassés d'encre séchée, de vernis et de colle.
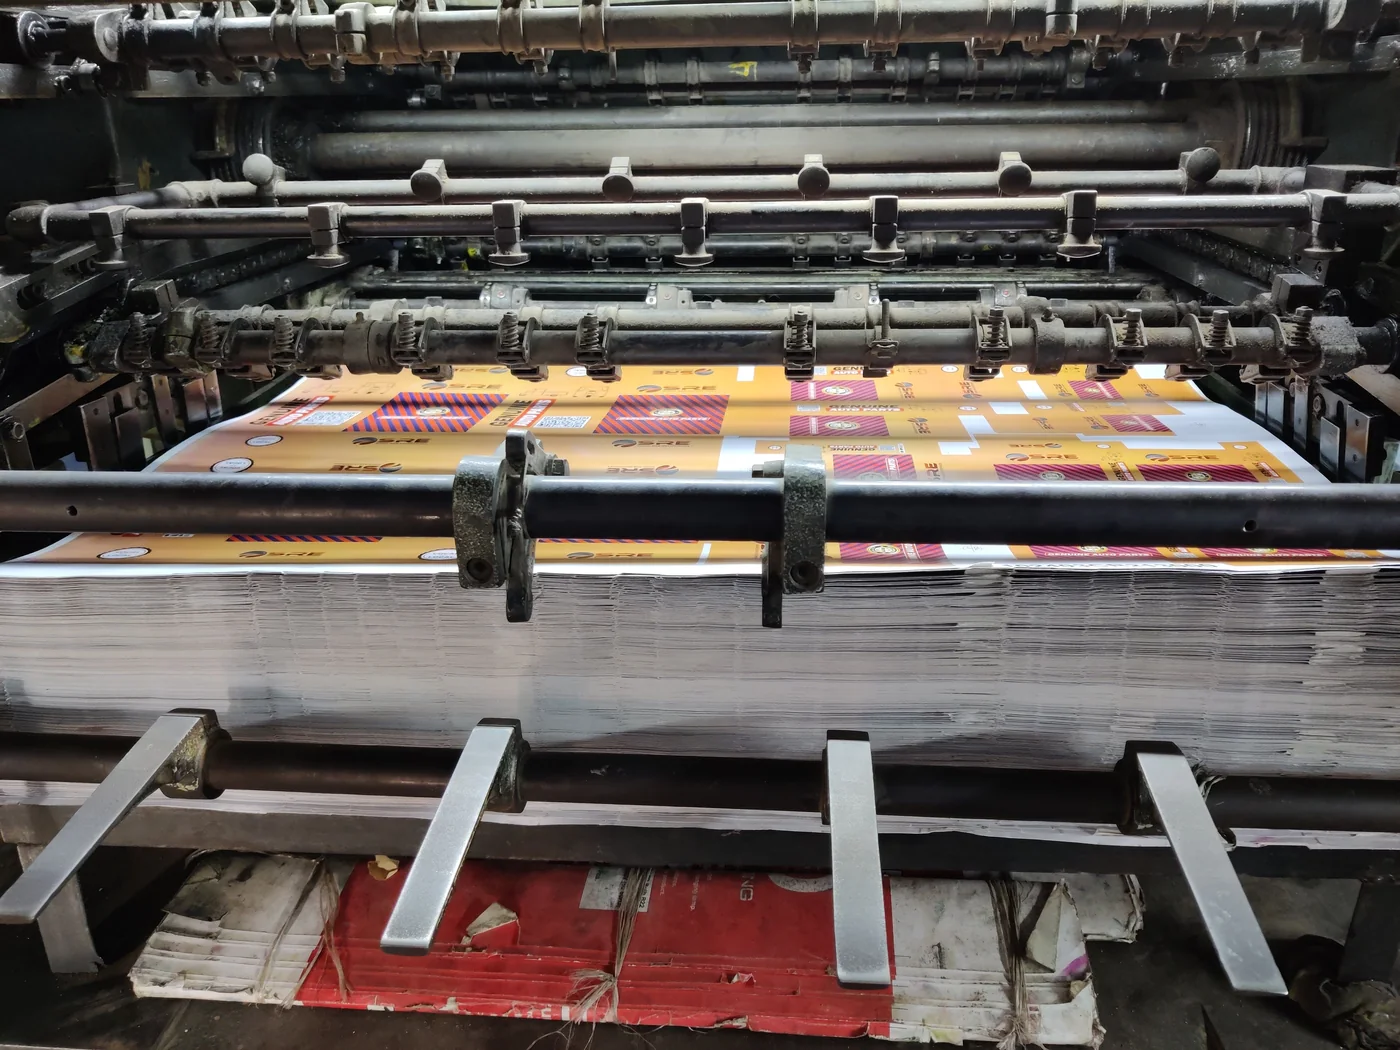
En flexographie et en héliogravure, l'encre et le vernis séchés bouchent les alvéoles des rouleaux anilox et s'accumulent dans les chambres à racle, les pompes et les bacs d'encre. Les lignes d'emballage collectent colle thermofusible et colle à froid sur les buses et les têtes d'application, produit, colle d'étiquette et poussière sur les pièces de format, mâchoires de scellage et pièces de remplisseuse. L'essuyage au solvant prend du temps et le volume alvéolaire de l'anilox continue de baisser.
La lessive suit l'encre : encres à l'eau, à solvant ou UV demandent chacune leur chimie. Une cuve ST se construit à la longueur d'un rouleau, avec une puissance et une durée de cycle réglées pour le revêtement céramique. Un SF filtre les particules de pigment et de colle hors du bain. Une laveuse SPR prend bacs d'encre, chambres à racle et pièces de machines d'emballage en une charge, avec un lavage chauffé en circuit fermé.
Rouleaux aniloxChambres à raclePompes et bacs d'encreBuses de colleMâchoires de scellagePièces de format
Machines adaptées
Précision et propreté
Électronique et assemblage de cartes
Résidus de flux, billes de soudure et poussière retirés des cartes, connecteurs, capteurs et pièces de batterie, y compris sous les composants bas.
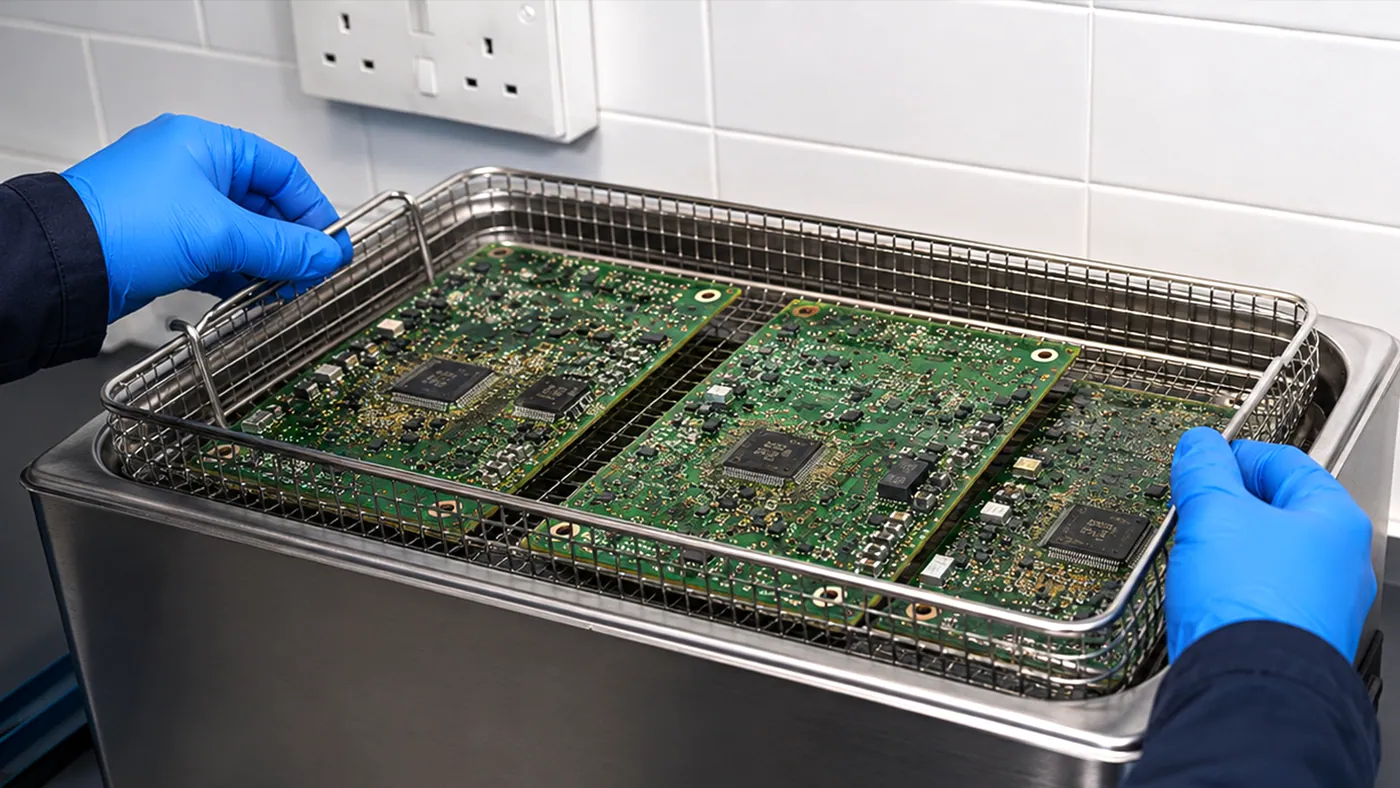
Après brasage, des résidus de flux restent sur la carte et sous les composants à faible hauteur comme les QFN et les BGA ; en milieu humide, ils peuvent provoquer courants de fuite et corrosion. Les ateliers de réparation reçoivent des modules avec poussière, oxyde et liquides renversés, les connecteurs perdent le contact à cause d'un film sur les broches, et capteurs et pièces de batterie doivent être exempts de particules avant montage ou vernis de tropicalisation.
L'électronique se nettoie à 37 ou 40 kHz avec une lessive pour flux à 40–60 °C, puis se rince à l'eau déminéralisée et se sèche à l'air chaud. Les cartes se placent debout dans le panier, jamais sur le fond de la cuve. Vérifiez d'abord les fiches techniques : quartz, capteurs MEMS et certains composants scellés ne supportent pas les ultrasons. STS et SX couvrent réparation et retouche ; un UMX ou une ligne MT traite les volumes de production.
Cartes assembléesConnecteursCapteursModules électroniquesComposants de batterie
Machines adaptées
Précision et propreté
Médical, dentaire et vétérinaire
Instruments, instruments dentaires et tubulures nettoyés avant stérilisation, implants et pièces de dispositifs nettoyés en production.
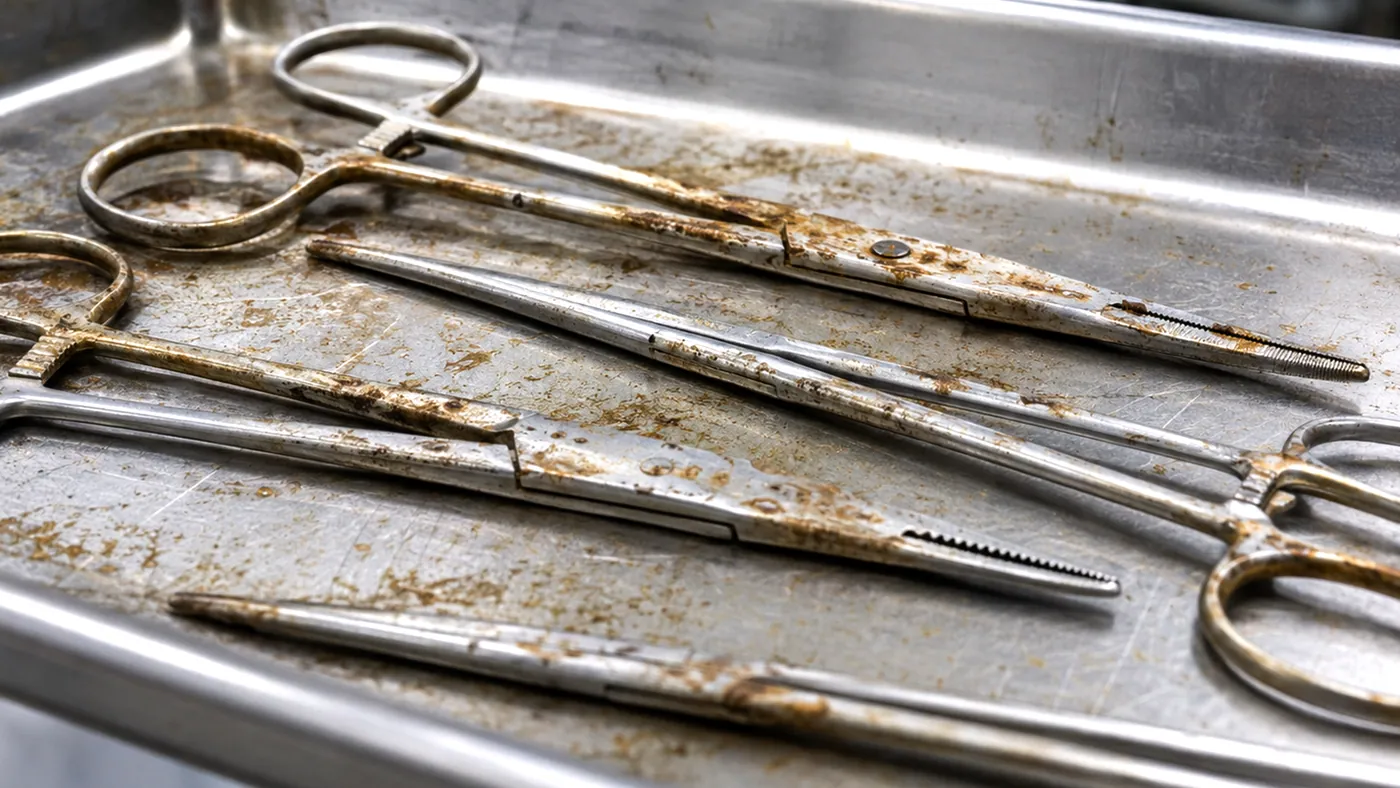
Les instruments chirurgicaux, dentaires et vétérinaires reviennent avec du sang, des tissus, des fragments d'os, du ciment et de la pâte prophylactique dans les articulations, les stries et les lumières. La stérilisation n'agit que sur une surface propre : l'étape de nettoyage qui la précède compte. En production, implants et composants portent pâte à polir, huile d'usinage et particules à éliminer avant passivation, contrôle et conditionnement.
Utilisez des détergents enzymatiques ou légèrement alcalins prévus pour les instruments, et gardez les salissures protéiques sous environ 45 °C pour qu'elles ne se fixent pas. Ouvrez les instruments articulés, ne surchargez pas le panier, rincez ; la procédure de retraitement et sa validation restent du ressort de votre établissement. Les appareils de paillasse STS et SX prennent de petits lots ; implants et pièces en série passent sur une ligne MT avec rinçages à l'eau purifiée et séchage.
Instruments chirurgicauxInstruments dentairesInstruments vétérinairesCanules et tubuluresImplants orthopédiquesComposants de dispositifs
Machines adaptées
Précision et propreté
Optique, horlogerie et bijouterie
Montures, verres, pièces d'horlogerie et bijoux débarrassés de pâte à polir, d'huile ancienne, de sébum et de poussière, en petits paniers.
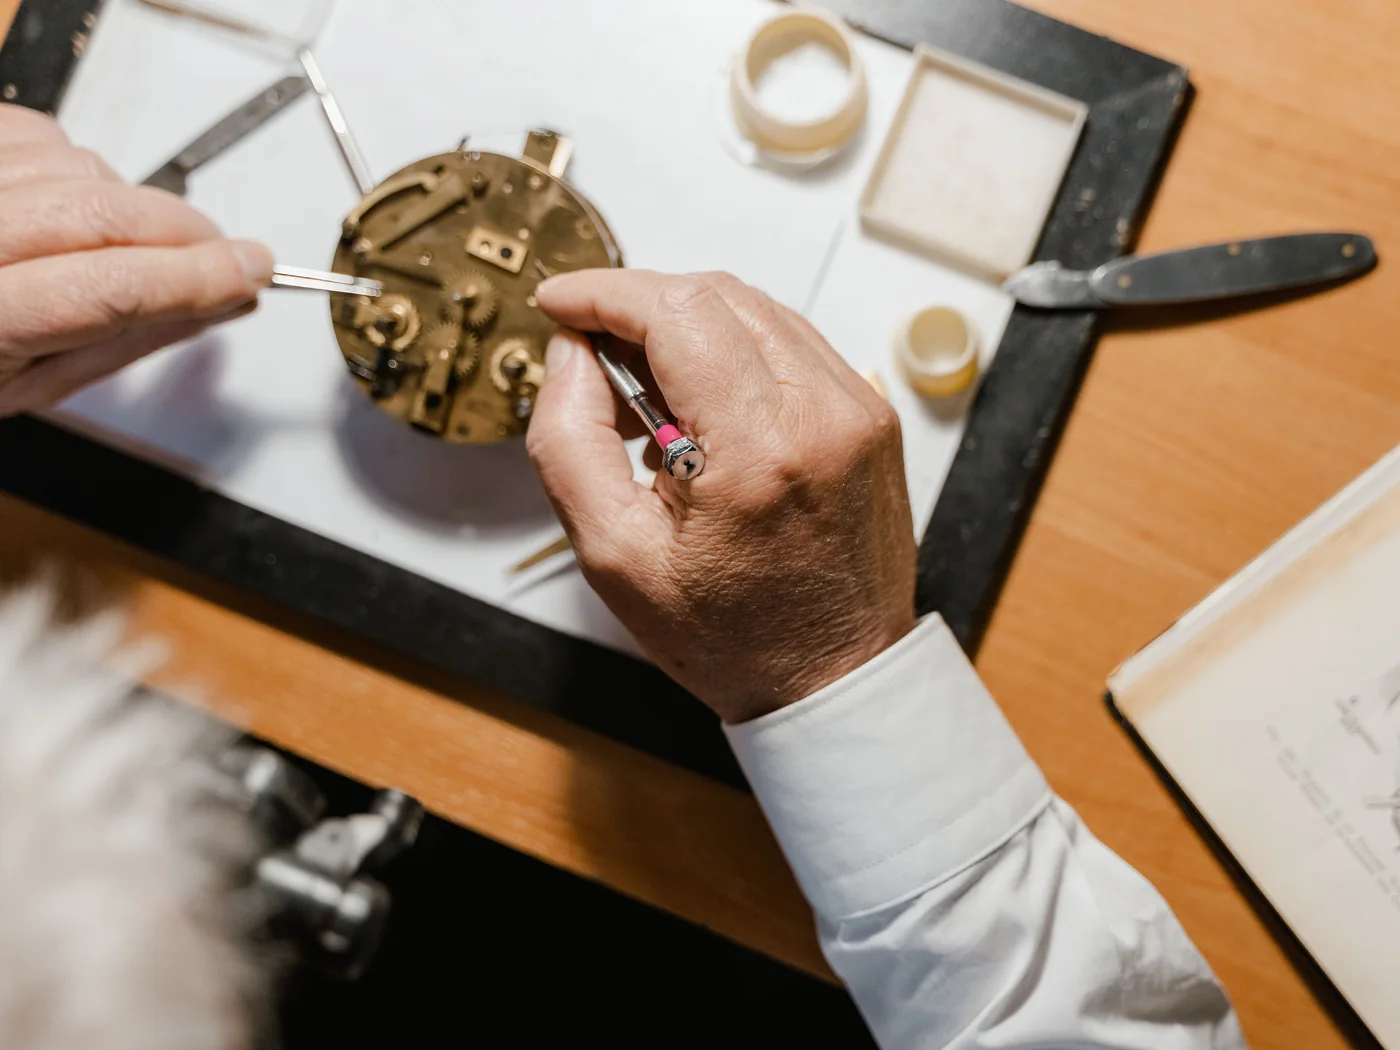
Opticiens, horlogers et bijoutiers nettoient de petites pièces aux détails fins : montures avec sébum dans les charnières et les plaquettes, verres et pièces optiques avec traces de doigts et résidus de polissage, mouvements démontés avec huile séchée, bracelets avec saleté entre les maillons, bijoux coulés ou polis avec pâte à polir dans les sertis et les gravures. Les pièces sont petites, les surfaces souvent traitées ou plaquées, et rien ne se frotte.
Un appareil de paillasse SX ou STS à 37 ou 40 kHz suffit ; pour les plus petites pièces, un panier à maille fine ou un bécher posé dans le bain. Gardez des cycles courts et une température modérée pour les verres traités et les pièces plaquées. Perles, opales, émeraudes, pierres collées et certains composants horlogers n'ont pas leur place dans un bain à ultrasons. Rincez, puis séchez à l'air chaud ; les pièces d'horlogerie sont ensuite huilées à nouveau.
Montures de lunettesVerresPièces de mouvementBracelets de montreBagues et chaînesPetites pièces de précision
Machines adaptées
Machines sur mesure
Pas dans la gamme standard ? Nous le construisons.
Chaque machine industrielle est fabriquée à la commande : taille de cuve, matériau, chauffage, filtration, couvercle, système de levage et commande suivent vos pièces et votre procédé. Si la machine qu'il vous faut n'est pas sur cette page, décrivez-nous les pièces et les salissures et nous la concevons autour.
Trouvons la bonne solution
Vous hésitez sur la taille ?
Envoyez-nous la pièce, la cadence horaire et la nature de la salissure. Nous dimensionnons la cuve et la fréquence avec vous.
