Secteurs · 4 min de lecture · Mis à jour le 25/09/2026
Nettoyage par ultrasons dans l'industrie lourde : énergie, pétrole et gaz, mines, ferroviaire
Échangeurs de chaleur, vannes, pièces de pompe et de compresseur, composants de turbine, blocs hydrauliques et filtres d'installations où une heure d'arrêt coûte plus que la cuve. Grandes cuves, paniers lourds, tartre, huile lourde et plannings de maintenance.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
L'industrie lourde nettoie dans deux situations : pendant un arrêt programmé, quand tout ce qui peut être démonté l'est et doit être remis en service à une date donnée, et à l'atelier de maintenance, où l'on révise les pièces défaillantes. Dans les deux cas, il faut une cuve qui accepte des composants grands, lourds et très encrassés et les nettoie complètement en un seul cycle, car il n'y a pas le temps pour un second.
Ce qui arrive à l'atelier
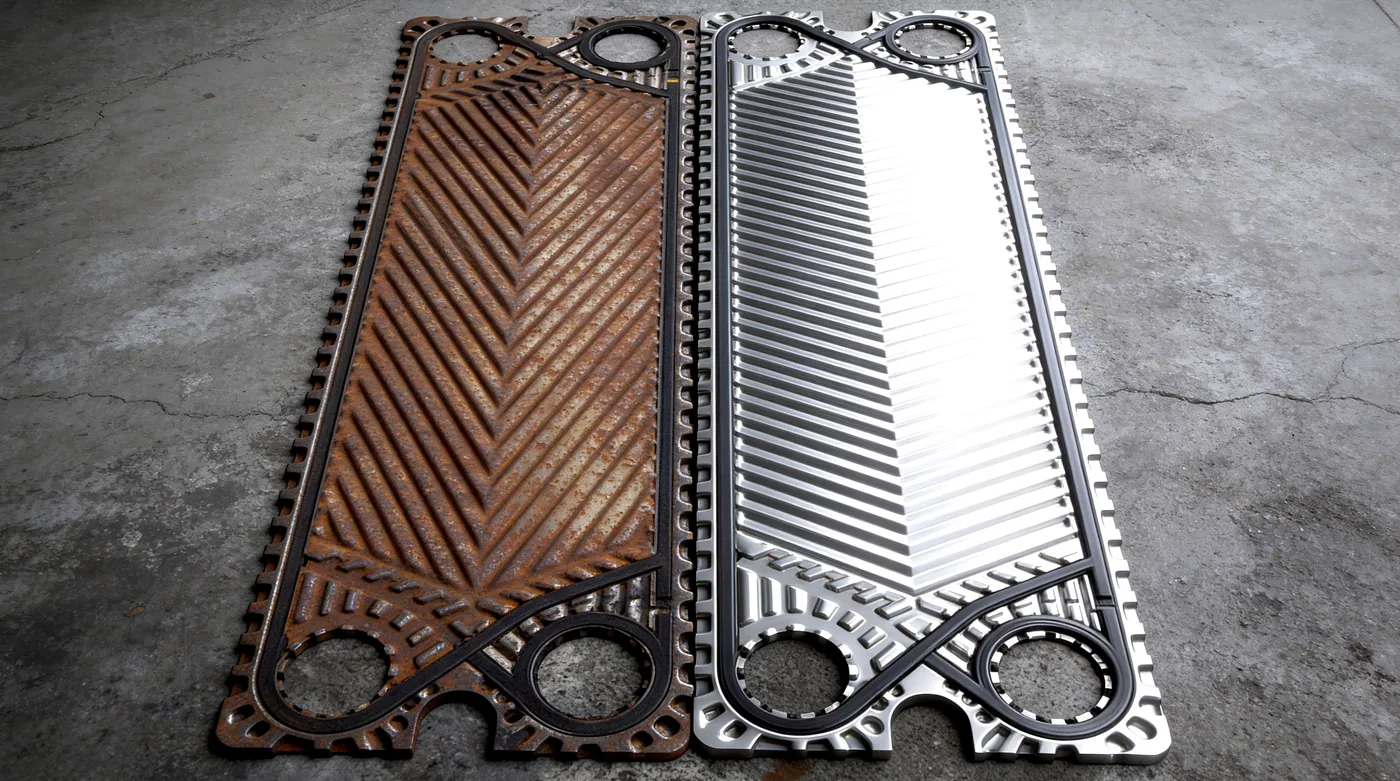
- Faisceaux, plaques et refroidisseurs d'échangeurs de chaleur : tartre, boues, huile et encrassement biologique venant de l'eau de refroidissement et des fluides de procédé. Le nettoyage par ultrasons atteint l'espace entre plaques et tubes, là où l'hydrocurage ne passe pas ; voir l'article sur les centrales pour la séquence.
- Vannes, actionneurs et pièces de pompe : huile lourde, calamine, tartre et résidus de produit dans les alésages et les sièges. Nettoyés avant contrôle et reprise d'usinage.
- Composants de compresseur et de turbine : aubes, aubages fixes, rotors, roulements et carters avec coke d'huile et dépôts ; nettoyés avant le contrôle non destructif, qui ne voit rien à travers une couche de salissure.
- Blocs hydrauliques, vérins et distributeurs d'engins mobiles et d'installations fixes : huile contaminée et particules dans les perçages croisés, selon une spécification de propreté.
- Filtres et crépines : éléments filtrants métalliques réutilisables, nettoyés au lieu d'être remplacés ; voir matériaux poreux.
- Composants ferroviaires et de matériel roulant : pièces de moteur de traction, réducteurs, composants de frein et pièces de bogie avec graisse, poussière de frein et salissures de la voie.
- Pièces d'engins miniers : tout ce qui précède, plus la poussière abrasive incrustée dans la graisse.
Ce que doit être la cuve
Taille et charge. La série AL porte des paniers de 200 à 1000 kg dans des cuves de 300 à 2000 litres, sur élévateur pneumatique ; la série AU va jusqu'à 8000 litres et 2000 kg par panier. Au-delà des tableaux, les cuves se construisent sur plan ; voir unités sur mesure. Ce sont les dimensions utiles du panier, pas le volume de la cuve, qui déterminent le modèle ; un faisceau d'échangeur de 1500 mm impose l'AL-1000 ou un AU-2000, quel que soit son poids.
Puissance. 28 kHz pour les pièces de fonderie, forgées et très encrassées. Puissance ultrasonore de 3,6 kW sur l'AL-300 à 20 kW sur l'AL-2000 et 70 kW sur l'AU-8000 ; chauffage de 9 à 64 kW, car un panier froid de deux tonnes retire vite la chaleur d'un bain.
Chimie. Dégraissants alcalins pour l'huile et la graisse ; décalaminants pour le coke ; détartrants acides dans une cuve 316 ou un insert pour le tartre ; voir rouille et tartre. Une phase de trempage à 85 à 95 °C dans la même cuve avant les ultrasons divise par deux le temps sur le coke épais.
Filtration et déshuilage. Dans un atelier de révision, un bain reçoit des kilos de boues et des litres d'huile par semaine. Filtration modulaire et déshuileur sur les séries AL et AU, vidange par le fond une fois par mois, et un planning de changement de bain ; voir filtration et durée de vie du bain.
Agitation. L'oscillation verticale de l'élévateur pompe le liquide à travers les alésages et entre les plaques. Sur des charges lourdes et denses, c'est la différence entre un cycle et trois.
Rincer, protéger, sécher. L'acier nu qui sort d'un bain alcalin chaud rouille dans l'heure. Un trempage dans un inhibiteur et un séchage à air chaud, ou un huilage immédiat, font partie du procédé ; voir rinçage et séchage.
Travaux d'arrêt
Pour le nettoyage pendant un arrêt, la cuve est dimensionnée pour le plus grand composant de la liste, le planning s'organise autour du temps de cycle par panier, et la chimie est choisie une fois pour l'ensemble des salissures plutôt que pièce par pièce. Un poste de lavage par aspersion, la série SPR, placé avant la cuve à ultrasons, enlève les boues grossières et fait durer le bain toute la semaine ; voir machine à aspersion ou bain à ultrasons. Là où les composants ne peuvent pas être amenés à l'atelier, des boîtiers de transducteurs immergeables dans une cuve de chantier amènent le procédé jusqu'à eux.
Sécurité
De grandes cuves d'alcalin chaud, des paniers d'une tonne au-dessus du liquide et des générateurs de plusieurs dizaines de kilowatts. Les séries AL et AU effectuent le cycle couvercle fermé, déplacent le panier sur la plateforme de levage, et disposent des équipements listés dans l'article sur la sécurité.
Les articles ci-dessous traitent des pièces et des procédés un par un, au fur et à mesure de leur rédaction. L'article sur les devis liste ce dont nous avons besoin pour dimensionner une cuve pour un atelier de révision ou un arrêt.