
Pièces et contaminants · 6 min de lecture · Mis à jour le 30/09/2026
Nettoyage par ultrasons des implants orthopédiques en production
Les implants portent fluide de coupe, pâte à polir et particules jusqu'au conditionnement. La séquence de nettoyage, ce que demande l'ISO 19227, et l'équipement.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
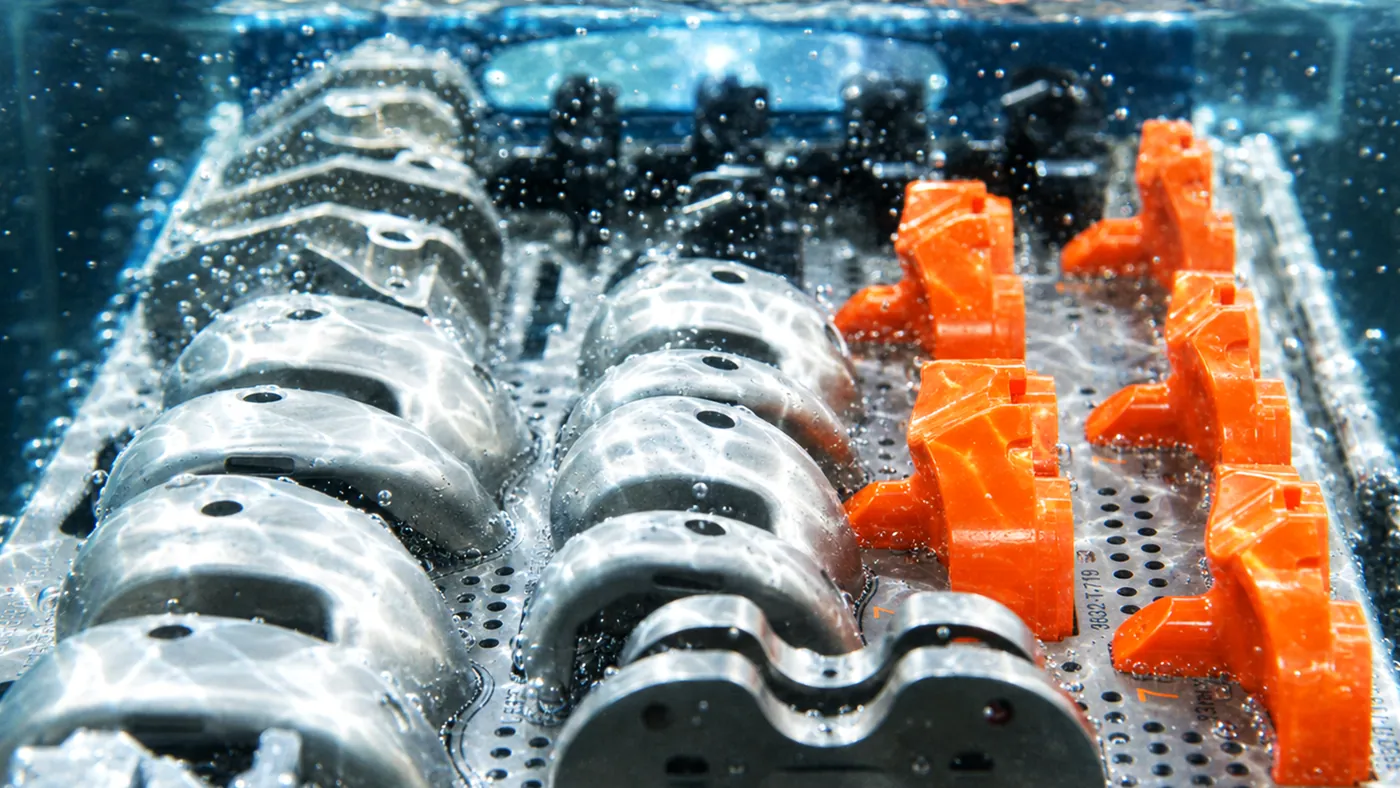
Un implant reste dans le corps pendant des décennies, et tout ce que la fabrication a laissé sur sa surface y reste avec lui. Une tige fémorale ou un plateau tibial passe par le tournage, le fraisage, la rectification, le polissage, le sablage et le marquage laser avant d'être emballé, et chaque étape laisse son propre résidu. Nettoyer un implant n'est donc pas un lavage unique à la fin, mais une séquence de nettoyages entre les opérations, qui se termine par un nettoyage final validé avant que l'implant n'entre en salle propre pour le conditionnement et la stérilisation.
Il s'agit de fabrication : le fabricant d'implants nettoie dans le cadre de son propre système qualité (ISO 13485), valide le procédé, puis conditionne et stérilise l'implant. On y utilise des équipements industriels à ultrasons ; la réglementation sur les équipements de retraitement en milieu hospitalier ne s'applique pas ici.
Les résidus tout au long du parcours
| Étape de fabrication | Résidu | Approche de nettoyage |
|---|---|---|
| Tournage et fraisage de Ti-6Al-4V, CoCrMo, 316L | Fluide de coupe miscible à l'eau, copeaux, fines dans les filetages et les canulations | Détergent alcalin avec inhibiteur, 50 à 60 °C, 28 ou 40 kHz, 5 à 10 min, agitation par élévateur |
| Rectification et polissage des surfaces articulaires | Pâte à polir : cires et liants gras chargés d'abrasif | Détergent conçu pour les pâtes à polir, 60 à 70 °C, 40 kHz, souvent deux étapes de lavage |
| Sablage | Média de sablage libre, fines dans la surface rugosifiée | Le lavage par ultrasons et le rinçage retirent le grain libre ; le grain incrusté est un problème du procédé de sablage |
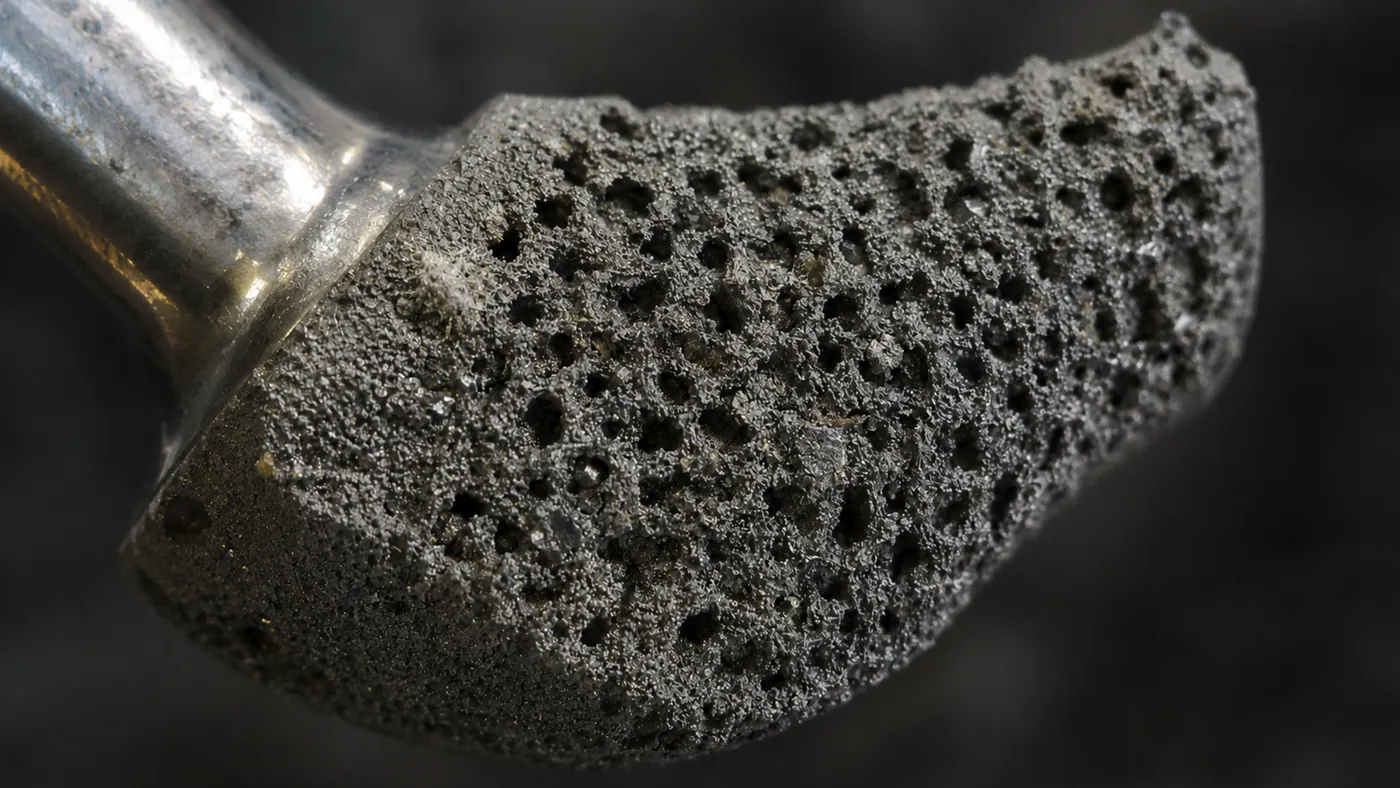
| Revêtements poreux et structures lattices issues de la fabrication additive | Poudre libre et particules partiellement frittées au fond des pores | Cycles plus longs avec agitation, alternance de lavage et de rinçage par circulation, vérifiés par extraction |
| Composants en PEEK et UHMWPE | Copeaux d'usinage, particules retenues par électricité statique, résidus de manipulation | Détergent neutre ou légèrement alcalin, 40 à 50 °C, 40 kHz |
La pâte à polir doit être éliminée peu après le polissage. Laissée plusieurs jours, elle durcit dans les rayons et les creux. Pour la physique des particules fines en fonction de la fréquence, voir taille des particules et fréquence.
Avant la passivation ou l'anodisation
Les implants en acier inoxydable sont passivés, par exemple selon l'ASTM A967 ou l'ASTM F86, et les pièces en titane sont souvent anodisées pour un codage couleur. Ces deux traitements agissent sur la surface du métal : la moindre trace d'huile, de pâte ou de doigt qui y reste donne des résultats irréguliers et des taches. L'ordre est le suivant : nettoyer, rincer, passiver ou anodiser, rincer à l'eau purifiée, puis nettoyage final. Les acides de passivation travaillent dans leurs propres cuves résistantes aux acides, pas dans la cuve de nettoyage par ultrasons ; voir matériau de la cuve.
Nettoyage final avant conditionnement
| Poste | Objectif | Réglage type |
|---|---|---|
| Lavage final | Dernières traces de résidus organiques et de particules | Détergent neutre ou légèrement alcalin de composition connue, 50 à 60 °C, 40 kHz, ou 80 kHz pour les surfaces polies et les particules fines |
| Rinçage en cascade | Entraînement du détergent | Eau purifiée, deux ou trois étages, conductivité surveillée |
| Rinçage final | Surface sans résidu | Eau purifiée de qualité maîtrisée |
| Séchage | Pas de traces d'eau, pas de recontamination | Air chaud filtré |
| Transfert | Vers la zone de conditionnement | Supports couverts, gants, pas de stockage intermédiaire à l'air libre |
Le détergent lui-même devient un résidu possible. Choisissez-en un dont la liste d'ingrédients est connue et courte, qui se rince facilement, et obtenez du fournisseur sa composition et ses données de rinçage : l'évaluation biologique de l'implant selon l'ISO 10993 doit montrer que les résidus d'agents de fabrication, détergent compris, ne présentent pas de danger. Lorsque les endotoxines bactériennes sont un critère d'acceptation, l'eau de rinçage final et les cuves qui la contiennent font aussi partie de la validation : eau purifiée, échantillonnée régulièrement, et cuves vidangées et nettoyées plutôt que simplement complétées.
Ce que demande l'ISO 19227
L'ISO 19227 traite de la propreté des implants orthopédiques. Elle ne fixe pas de limite universelle. Elle demande au fabricant d'identifier les contaminants que chaque étape de fabrication peut laisser, de fixer des critères d'acceptation pour l'implant nettoyé, de valider le procédé de nettoyage par rapport à ces critères et d'évaluer la sécurité biologique de ce qui reste. Les méthodes d'essai courantes sur implants témoins sont une extraction, souvent dans un bain à ultrasons de laboratoire, suivie d'une mesure du carbone organique total ou d'un résidu gravimétrique sur l'extrait, d'un comptage de particules après filtration sur membrane, et si nécessaire de l'identification des résidus.
La ligne de nettoyage ne mesure rien de tout cela ; elle doit être assez stable pour que les implants témoins continuent de passer.
Ce que la ligne doit tenir
- La température de chaque cuve, dans une plage fixée.
- La concentration du détergent, contrôlée par titrage ou par conductivité à intervalle fixe.
- La durée par poste et la puissance ultrasonore, fixées par un programmateur.
- Le plan de chargement : le même montage, le même nombre de pièces, des implants qui ne se touchent pas.
- La qualité de l'eau de rinçage, surveillée par conductivité.
- Les intervalles de changement de bain, fixés lors de la validation et respectés.
- Des contrôles périodiques de la cavitation, par exemple avec le test de la feuille d'aluminium.
Ces éléments entrent dans la qualification d'installation, opérationnelle et de performance (QI, QO, QP). Un changement de détergent, de montage ou de machine est une modification d'un procédé validé et passe par la maîtrise des modifications. Les lignes automatiques aident, car le chariot cadence chaque poste de façon identique ; voir lignes multicuves.
Quelle machine
| Travail | Configuration |
|---|---|
| Développement, prototypes, petites séries entre usinage et polissage | UMX Pro 50L ou 62L, 28/40 kHz, programmes par famille de pièces, cuve de rinçage, séchoir DT |
| Production en série après usinage et polissage | AL-150 ou AL-300 avec élévateur, filtration et déshuileur, postes de rinçage, séchoir DT |
| Nettoyage final de petits implants : vis, têtes, plaques | MT-75 : lavage de 75 L à 40 ou 80 kHz avec postes de rinçage et de séchage dans un même bâti |
| Ligne complète, de l'élimination de la pâte aux pièces sèches | Ligne multi-cuves MT avec lavage, rinçage en cascade, rinçage final à l'eau purifiée et séchoir sous un même chariot |
Les montages comptent autant que la machine : chaque implant tenu individuellement, surfaces polies sans contact, canulations inclinées pour qu'elles se remplissent et s'égouttent. Voir aussi composants avant assemblage et la vue d'ensemble de l'industrie médicale.
