Secteurs · 4 min de lecture · Mis à jour le 26/09/2026
Nettoyage par ultrasons dans l'industrie manufacturière
Pièces sorties du centre d'usinage, de la presse, de la rectifieuse ou du four de traitement thermique, nettoyées avant contrôle, revêtement, montage ou expédition. Ce qu'un atelier attend d'une cuve, les spécifications de propreté qui la dictent, et les configurations d'une cuve ST seule à une ligne multi-cuves MT.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
Dans une usine de production, le nettoyage est une étape de procédé comme une autre, avec une spécification, un temps de cycle et un coût par pièce. La cuve de nettoyage se choisit comme une machine-outil : à partir de la pièce, du volume et du résultat dont l'opération suivante a besoin. La plupart de ce que nous construisons pour l'industrie manufacturière relève de l'un de quatre cas.
Quatre tâches
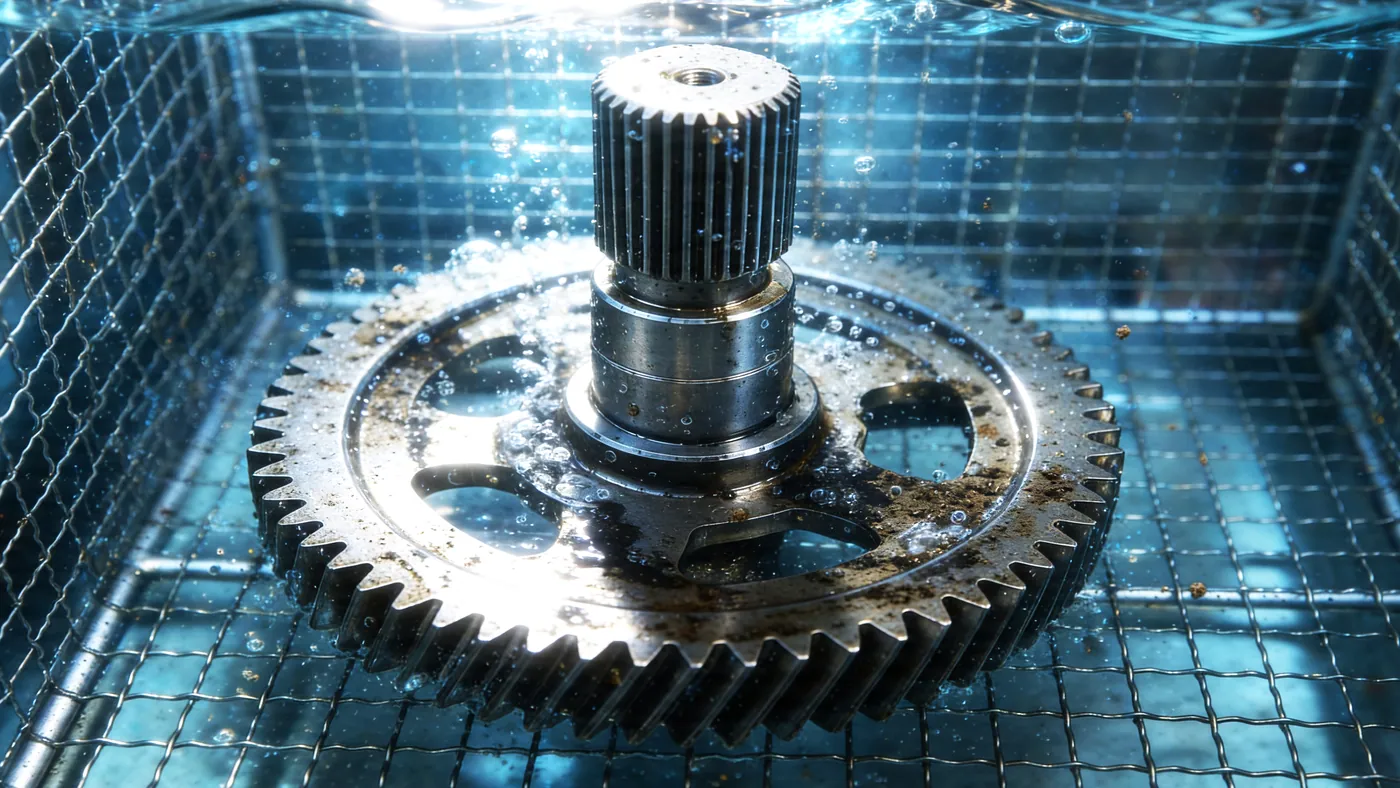
Nettoyage après usinage. Fluide de coupe et copeaux sur pièces tournées, fraisées et percées, à sortir des trous borgnes et des perçages croisés, avant mesure, montage ou procédé suivant. C'est la tâche la plus courante, et celle pour laquelle le nettoyage par ultrasons a été conçu ; l'article sur les résidus d'usinage décrit le procédé, et pièces CNC avant montage et pièces filetées et trous borgnes le prolongent jusqu'au montage.
Nettoyage avant revêtement. Peinture, poudre, dépôt galvanique, anodisation, PVD et collage échouent tous sur de l'huile. Un lavage, un rinçage, un rinçage à l'eau déminéralisée et un séchage, avec un test de rupture du film d'eau à la fin ; voir le nettoyage avant revêtement, huile et graisse et rinçage et séchage.
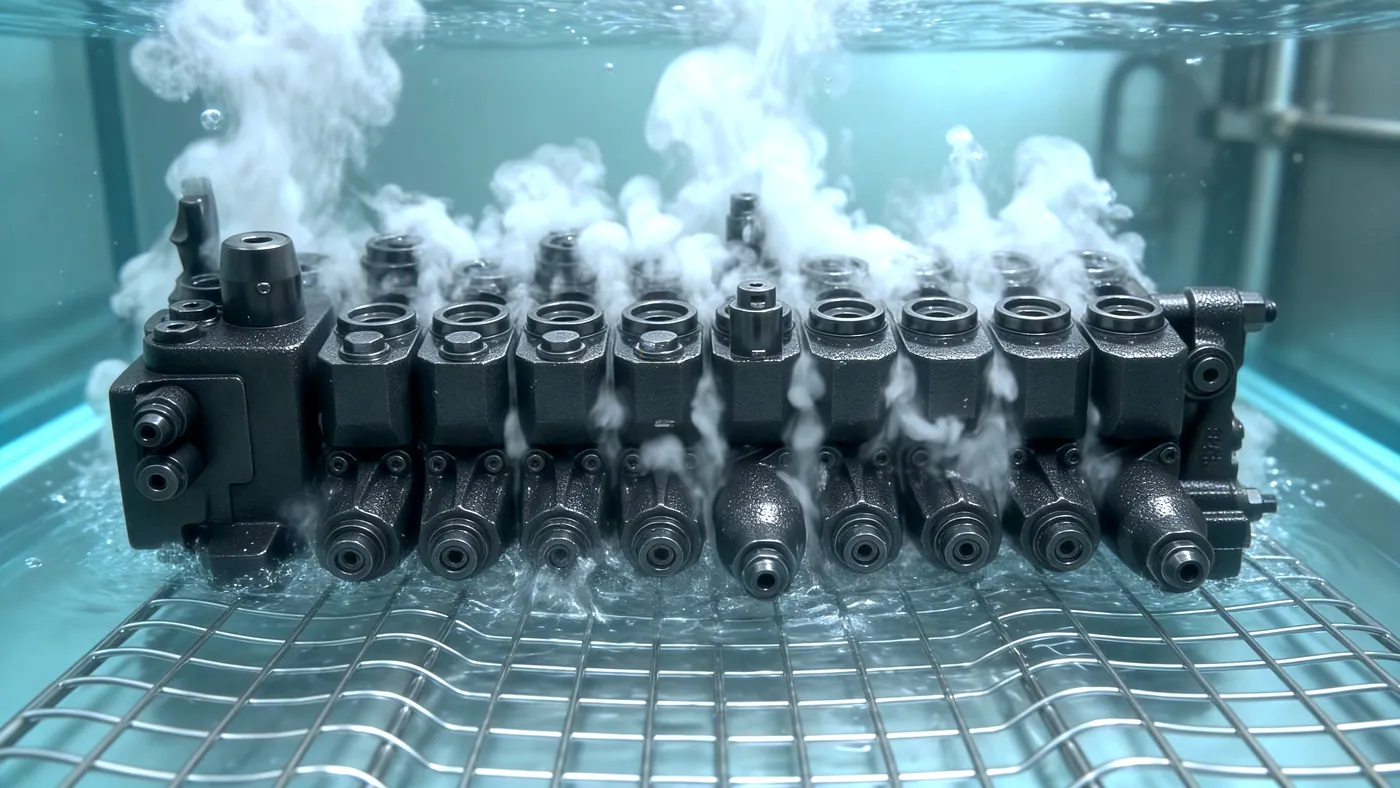
Nettoyage selon une spécification de propreté. Blocs hydrauliques, composants de système d'alimentation et de freinage, roulements et pièces de transmission selon les limites particulaires VDA 19 / ISO 16232. Une ligne filtrée avec rinçage aux ultrasons, et un calendrier de vidange lié aux résidus mesurés ; voir vannes et blocs hydrauliques, roulements et pièces de précision avant contrôle.
Nettoyage entre opérations. Boues de rectification avant traitement thermique, lubrifiant d'emboutissage avant formage, pâte à polir avant contrôle, calamine après traitement thermique ; voir rouille et calamine.
Ce que demande l'atelier
- Cadence. Le nombre de pièces par heure détermine le nombre de cuves et la puissance de chauffage. Un panier toutes les dix minutes, c'est une cuve seule ; un toutes les trois minutes, c'est une ligne à deux postes de lavage.
- Reproductibilité. Un programme par famille de pièces, enregistré dans la machine, pour que le résultat ne dépende pas de l'équipe. Les commandes UMX Pro, AL et AU les mémorisent.
- Durée de vie du bain. Fluide de coupe et copeaux épuisent un bain en quelques jours. Filtration et déshuileur la portent à plusieurs semaines ; voir filtration et durée de vie du bain et ST ou SF.
- Manutention. Au-delà de 100 kg, les paniers passent sur un élévateur ou un chariot. L'intégration à un convoyeur, un robot ou un pont roulant se précise dans la demande.
- Protection anticorrosion. Les pièces en acier qui attendent entre le nettoyage et l'étape suivante reçoivent un inhibiteur dans le rinçage et un cycle de séchage.
- Documentation. Journaux de cycle issus de l'automate, test de la feuille à la livraison, et routine de maintenance intégrée au système de l'atelier.
Configurations
| Volume | Configuration |
|---|---|
| Quelques paniers par jour, petites et moyennes pièces | ST-96 à ST-206, 28/40 kHz, panier et palan, bac de rinçage, égouttoir |
| Nettoyage quotidien, pièces huileuses ou chargées de copeaux | SF-225 à SF-360 avec filtration et déshuileur, rinçage ST, séchoir DT |
| Pièces lourdes ou charges denses | AL-300 à AL-1000 avec élévateur, agitation et filtration modulaire ; postes de rinçage et de séchage à côté |
| Production en ligne, spécification de propreté | Ligne multi-cuves MT : prélavage par aspersion ou ultrasons, lavage aux ultrasons, rinçage aux ultrasons, rinçage à l'eau déminéralisée, séchage à air chaud, sous un même chariot |
| Petites pièces de précision, contrôle et montage | UMX Pro 50L à 162L avec programmes, rinçage à l'eau déminéralisée, séchage |
Matériaux
Acier et fonte à 28 kHz avec détergents alcalins entre 55 et 65 °C. Aluminium et alliages légers à 40 kHz avec détergents inhibés pour alliages légers entre 50 et 60 °C, cycles courts, sinon les faces usinées s'attaquent. Laiton et cuivre avec détergents neutres ou doux. Titane et inox avec presque tout. Pièces revêtues et anodisées à 40 kHz, faible puissance, temps court. Plastiques en dessous de leur point de ramollissement.
Maintenance d'usine
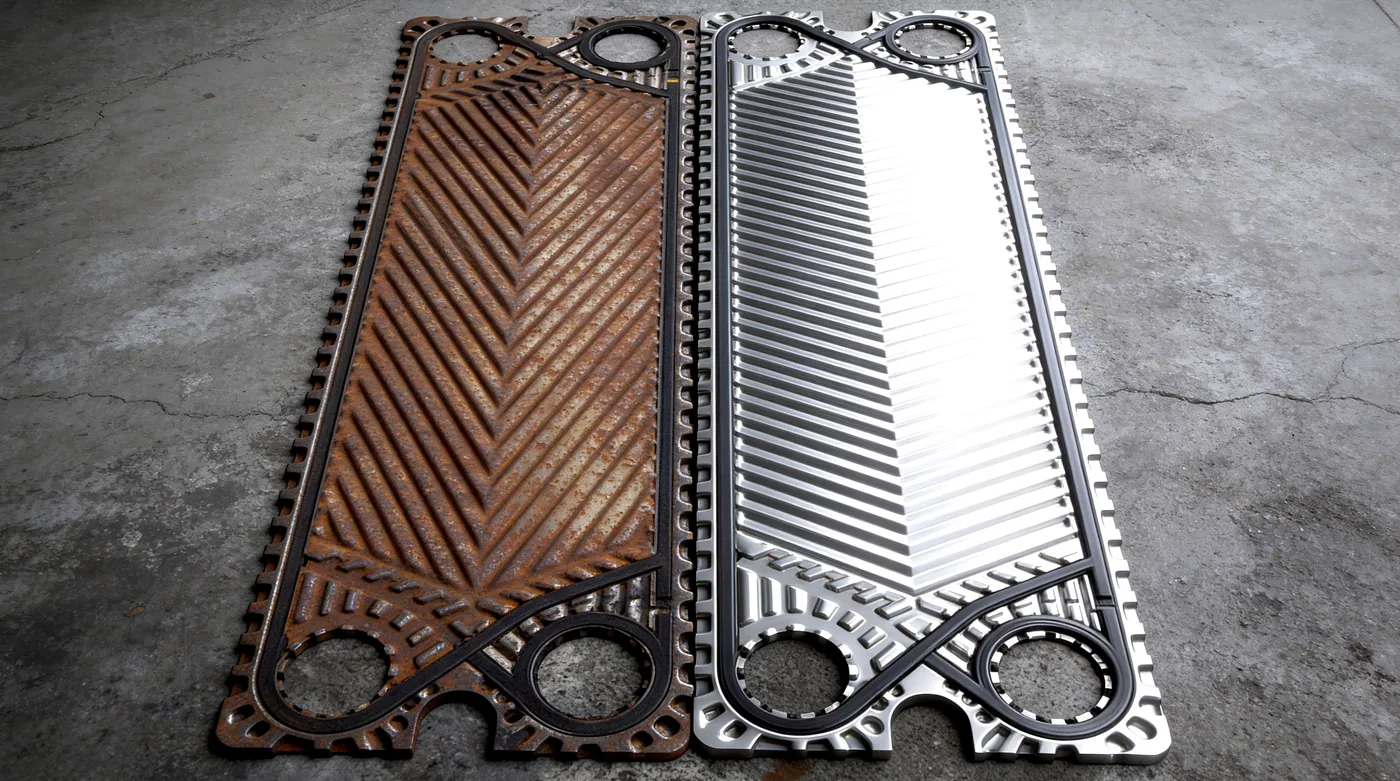
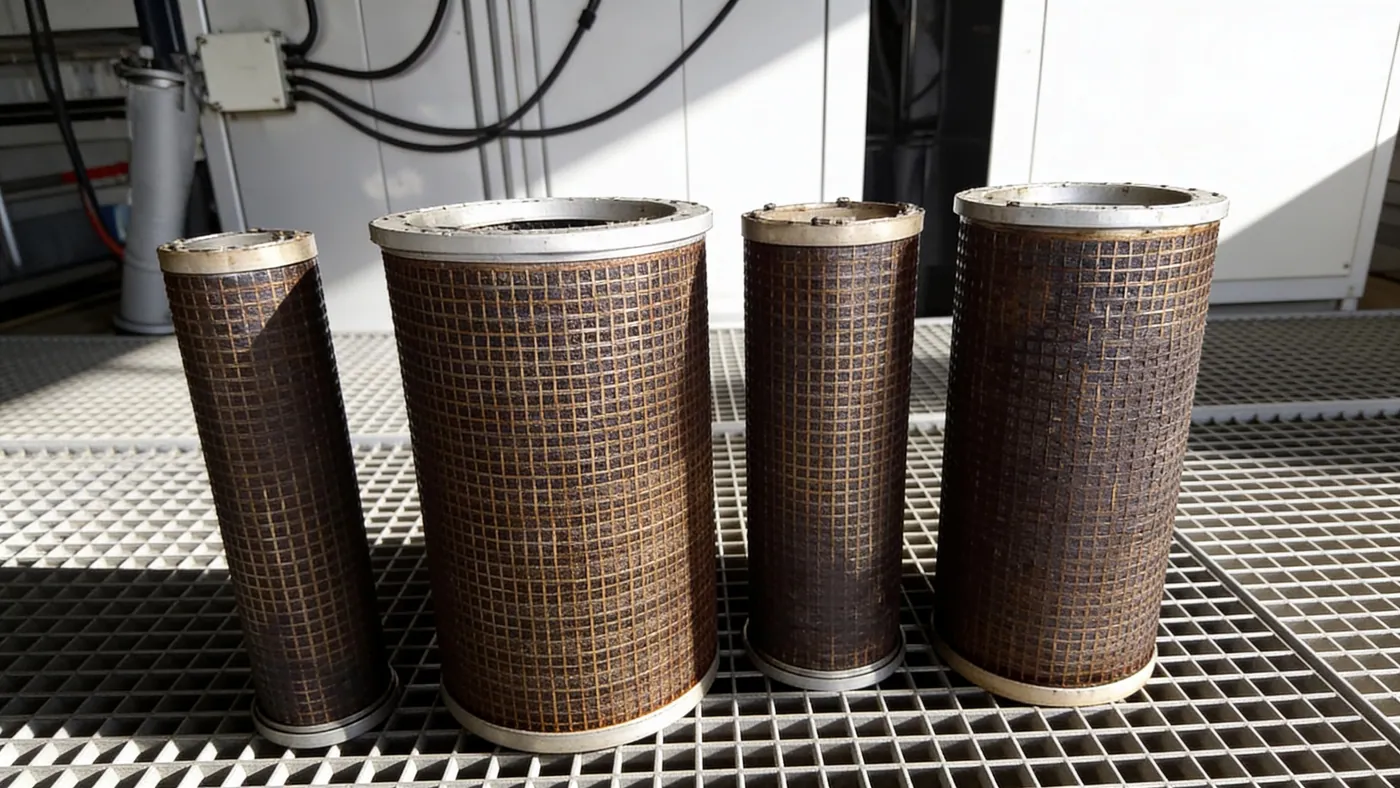
Les mêmes cuves servent au service maintenance : filtres industriels nettoyés pour réemploi, et plaques et faisceaux d'échangeurs de chaleur détartrés pendant un arrêt.
Secteurs voisins
La construction mécanique, l'outillage et la fabrication de composants automobiles ont chacun leur page : construction mécanique, automobile. Les articles ci-dessous traitent des pièces et procédés au fil de leur publication. L'article sur le devis liste ce dont nous avons besoin pour concevoir un poste de nettoyage ou une ligne.
Applications dans ce secteur
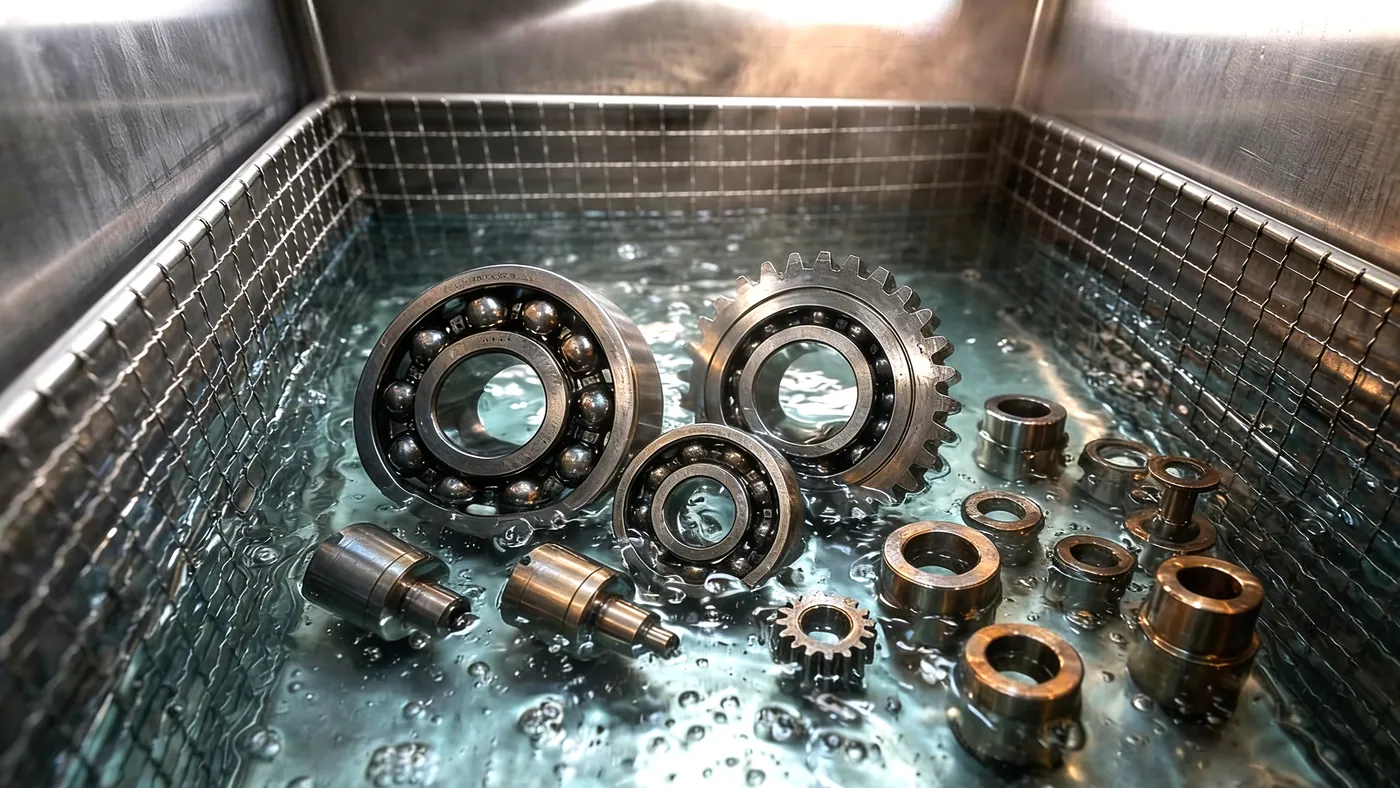
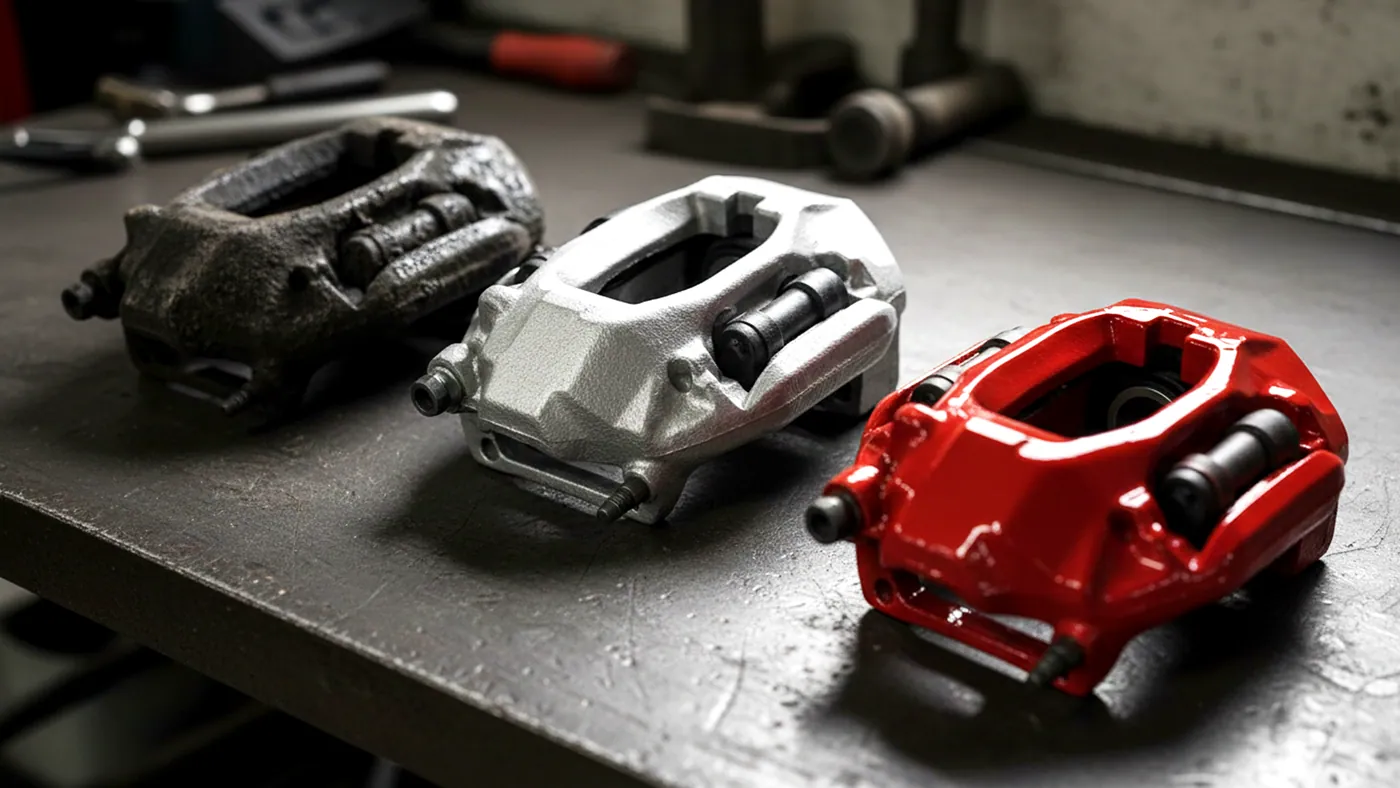
Résidus d’usinage
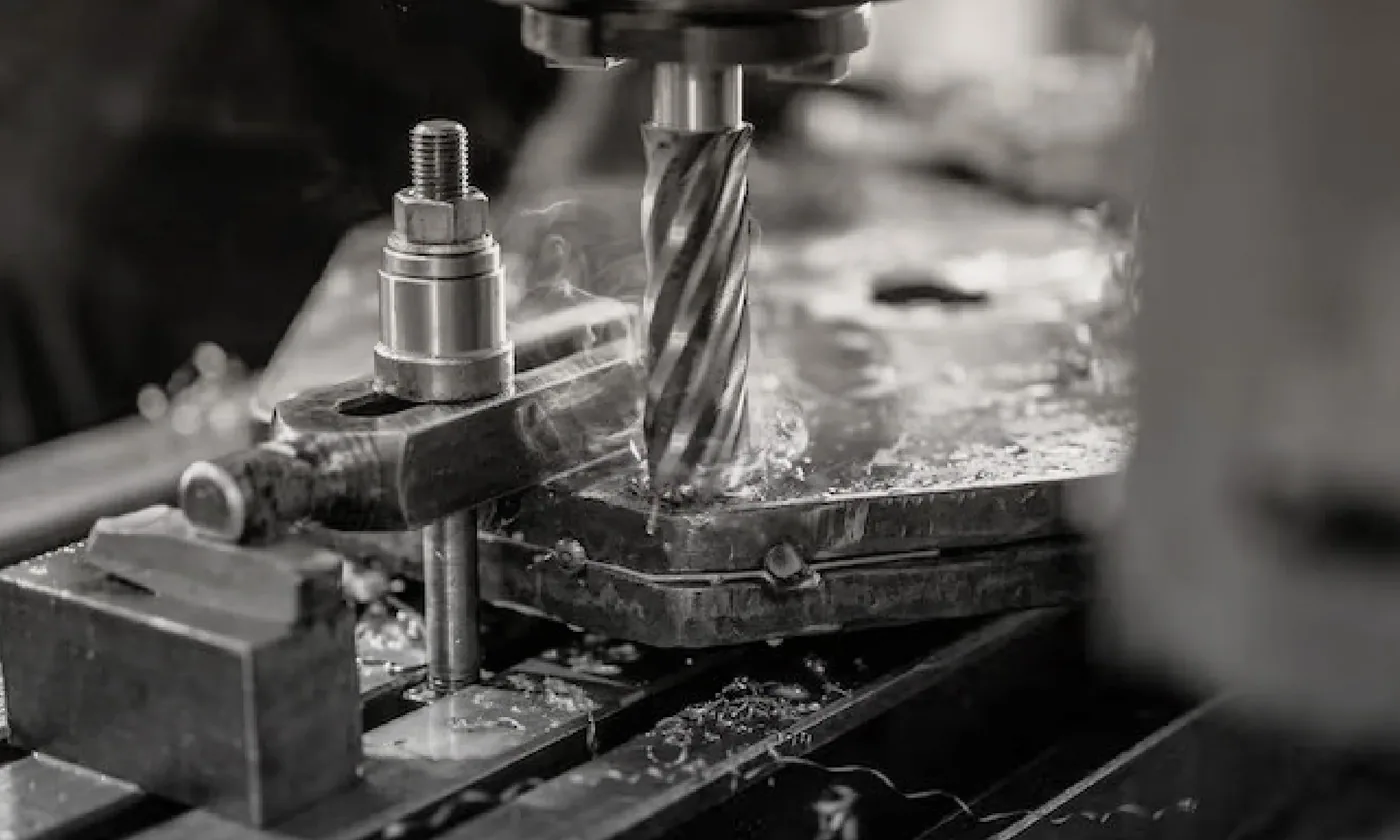 Pièces et contaminants · 6 min de lectureÉliminer copeaux et fluide de coupe après usinageLes pièces tournées et fraisées portent du fluide de coupe et des copeaux fins dans chaque poche, alésage, filetage et perçage croisé. Le nettoyage par ultrasons les chasse en un cycle. Le bain, les besoins propres aux pièces fraisées, la filtration qui le fait durer et les contrôles de propreté d'un atelier d'usinage.
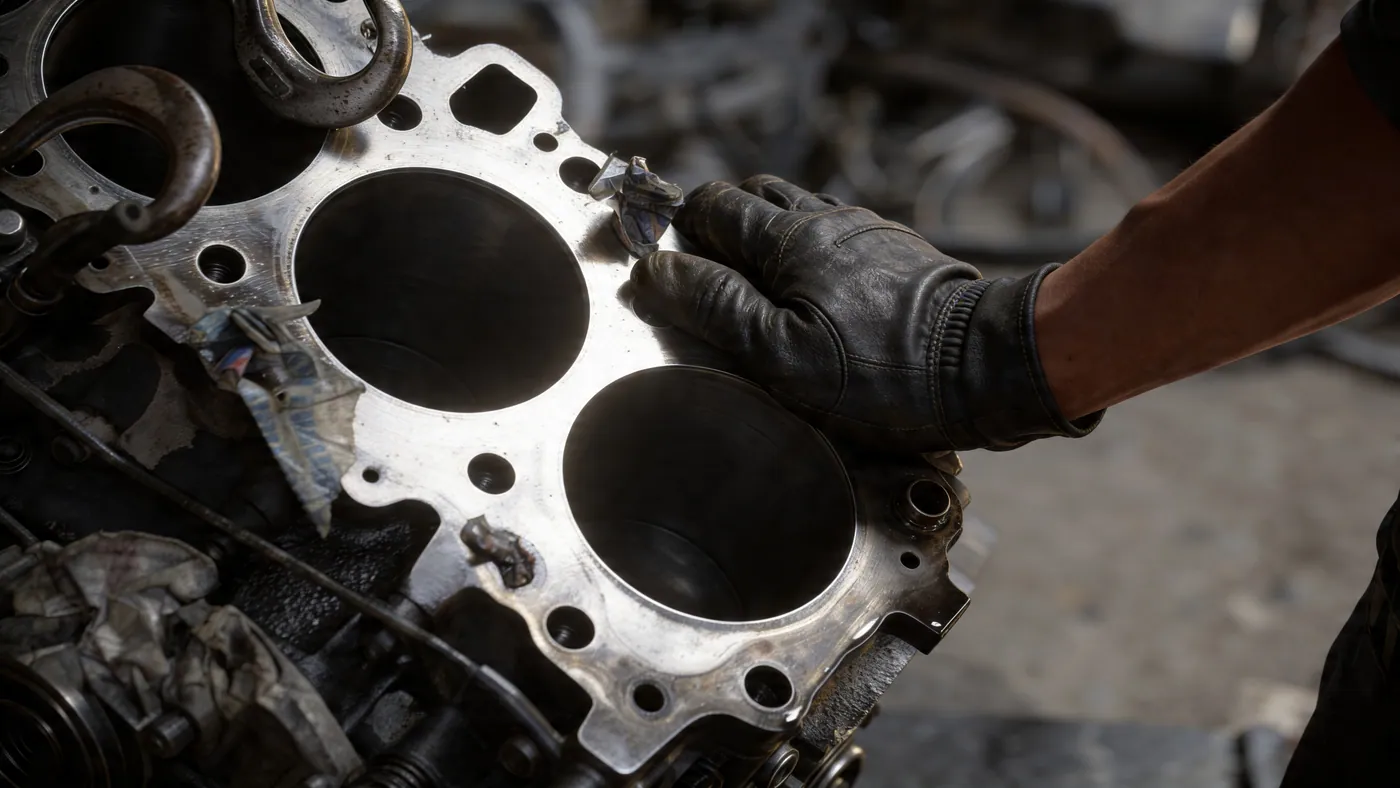 Pièces et contaminants · 5 min de lectureNettoyage par ultrasons des blocs moteurs après usinageAlésage, honage et surfaçage laissent copeaux, abrasif et huile de honage dans les cylindres, les canalisations et les trous borgnes. Comment nettoyer un bloc usiné, avec les tailles de cuve et les charges adaptées aux blocs VL et PL.