
Pièces et contaminants · 4 min de lecture · Mis à jour le 25/09/2026
Dérouillage par ultrasons : rouille, calamine de laminage et oxydes
Les ultrasons seuls n'enlèvent pas la rouille ; c'est la chimie qui le fait, et les ultrasons la rendent rapide et complète. Quelles chimies pour l'acier, l'aluminium, le laiton et le cuivre, pourquoi pas dans une cuve standard, et comment protéger le métal mis à nu.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
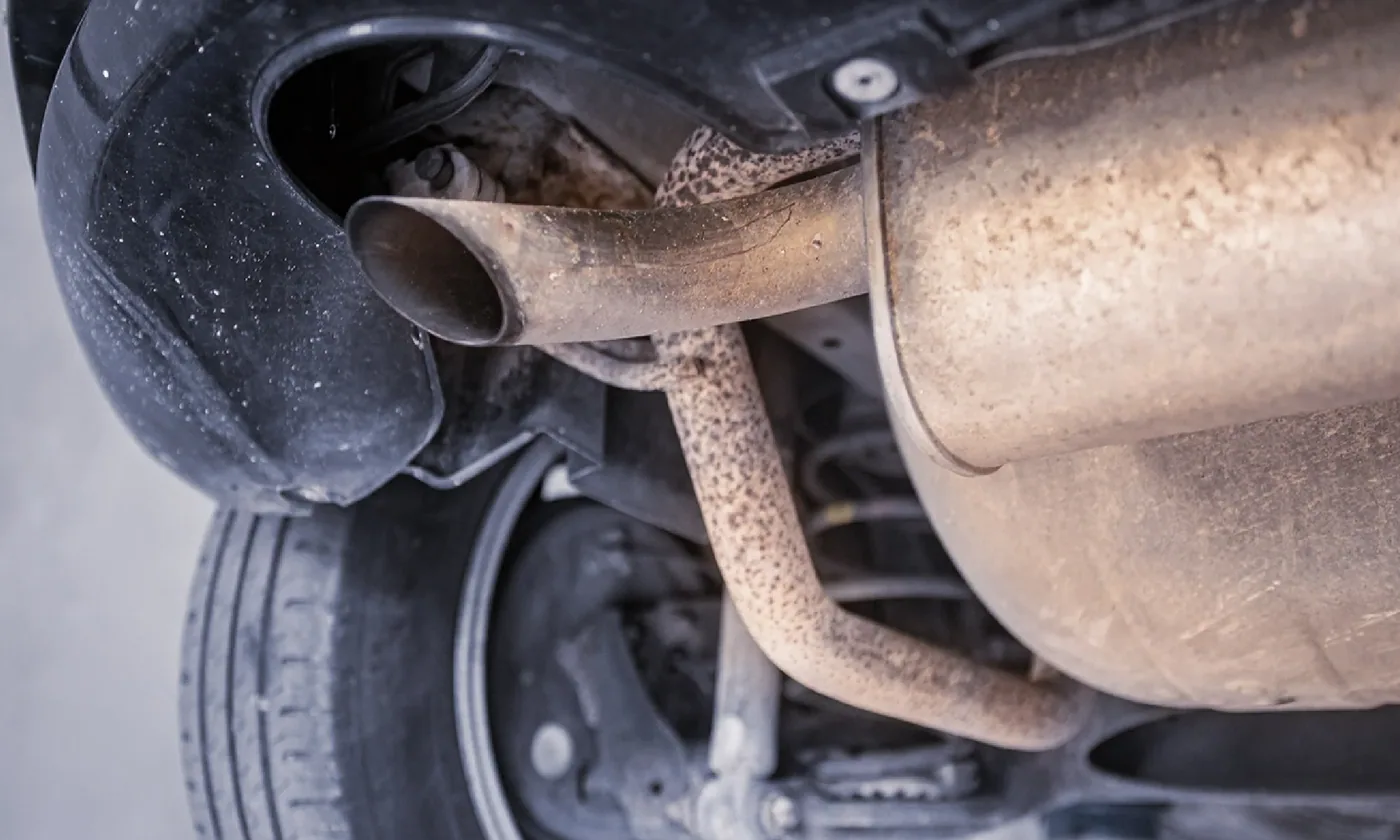
L'huile repose sur une surface ; la rouille est la surface. L'oxyde de fer est lié chimiquement à l'acier sous-jacent, et aucune cavitation ne le décolle à elle seule. Ce que fait la cavitation, c'est maintenir la chimie fraîche au contact de l'oxyde, évacuer les produits de réaction et atteindre les piqûres et les filetages qu'une brosse ou un simple trempage n'atteignent pas. Avec le bon bain, le dérouillage en cuve à ultrasons prend quelques minutes là où un trempage statique prend des heures.
Les chimies
- Décapage acide. Des solutions d'acide phosphorique ou citrique à 5 à 15 %, à 40 à 60 °C, dissolvent l'oxyde de fer. L'acide phosphorique laisse une fine couche de phosphate qui protège un peu ; l'acide citrique est plus doux et plus sûr à manipuler. L'acide chlorhydrique agit vite et n'est pas utilisé en cuve à ultrasons : il attaque la cuve, dégage des vapeurs et fragilise les aciers à haute résistance. 5 à 20 minutes pour une rouille légère à moyenne.
- Dérouillants chélatants. Des solutions quasi neutres qui fixent les ions fer sans acide ; plus lentes, 20 à 60 minutes, mais sans danger pour la plupart des alliages et pour la cuve. Le choix pour les pièces multimétaux et pour les ateliers qui ne manipulent pas d'acide.
- Décalaminants alcalins. Pour la calamine de traitement thermique et de laminage, que les acides seuls enlèvent de façon irrégulière. Souvent un procédé en deux étapes, alcalin puis acide.
- Aluminium. L'oxyde sur l'aluminium est mince et s'enlève avec un décapage doux, acide ou alcalin, formulé pour ce métal ; un acide fort le pique et un alcalin fort le dissout. Cycles courts, 2 à 5 minutes.
- Laiton et cuivre. Le ternissement part dans un acide citrique dilué ou un nettoyant spécial laiton en 2 à 10 minutes à 40 °C ; la surface est brillante et réagit de nouveau avec l'air en quelques heures, sauf si elle est vernie ou huilée.
Pas dans la cuve standard
Le décapage acide et les dérouillants contenant des chlorures attaquent l'acier inoxydable AISI 304 par piqûres, qui démarrent sous tout dépôt au fond et traversent la paroi. Trois façons de faire le travail correctement :
- Indirect. Les pièces et le dérouillant vont dans un récipient en polypropylène ou en verre posé dans la cuve, qui contient de l'eau claire. La cavitation traverse la paroi du récipient à environ deux tiers de son intensité. Adapté aux petites pièces et aux petits lots ; voir nettoyage direct et indirect.
- Cuve insert. Une cuve insert en inox AISI 316 ou en plastique, dimensionnée pour la cuve principale, avec sa propre vidange, qui contient le dérouillant. La cuve principale reste en eau. Adapté au dérouillage régulier de paniers complets.
- Une cuve construite en AISI 316. Pour un poste de dérouillage dédié sur une ligne. À préciser dans la demande, voir matériau de cuve.
Les dérouillants chélatants quasi neutres font exception et peuvent s'utiliser dans une cuve en 304 si la fiche technique du fournisseur l'indique.
Une fois la rouille partie
La surface est maintenant du métal nu et actif, avec une grande surface de piqûres fraîches, et elle rouille de nouveau plus vite qu'avant, en moins d'une heure dans un atelier humide. Tout procédé de dérouillage se termine par :
- un rinçage soigneux, car l'acide resté dans un filetage continue d'agir ;
- une neutralisation pour les procédés acides, par trempage dans une solution faiblement alcaline ;
- un inhibiteur : bain antirouille, huile déshydratante, ou séchage et revêtement immédiats.
L'article sur le rinçage et le séchage présente les postes.
Où on l'utilise
Restauration de pièces moteur et de machines, nettoyage de visserie et de raccords avant dépôt galvanique, préparation de zones de soudure, élimination de la calamine sur pièces traitées thermiquement avant usinage, et nettoyage de moules et d'outillages rouillés au stockage. Dans chaque cas, la cuve à ultrasons remplace le sablage, qui enlève du métal et arrondit les arêtes, et le brossage métallique, qui n'atteint pas l'intérieur.
Attention à la résistance
L'hydrogène issu du décapage acide peut fragiliser les aciers à haute résistance, les ressorts et la visserie au-delà d'environ 1000 MPa. Pour ces pièces, un dérouillant chélatant, ou un décapage court suivi d'un dégazage par étuvage à 200 °C, selon la spécification de la pièce. En cas de doute, demandez au fabricant de la pièce avant de la plonger dans l'acide.
