
Pièces et contaminants · 5 min de lecture · Mis à jour le 26/09/2026
Nettoyage par ultrasons des pièces usinées CNC avant montage
Une pièce usinée qui entre dans un assemblage y apporte son fluide de coupe, ses copeaux et ses bavures, sauf s'ils sont enlevés avant. Ce que le montage attend du nettoyage, l'organisation lavage, rinçage et séchage autour de la cellule d'usinage, et comment garder la pièce propre jusqu'à l'établi.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
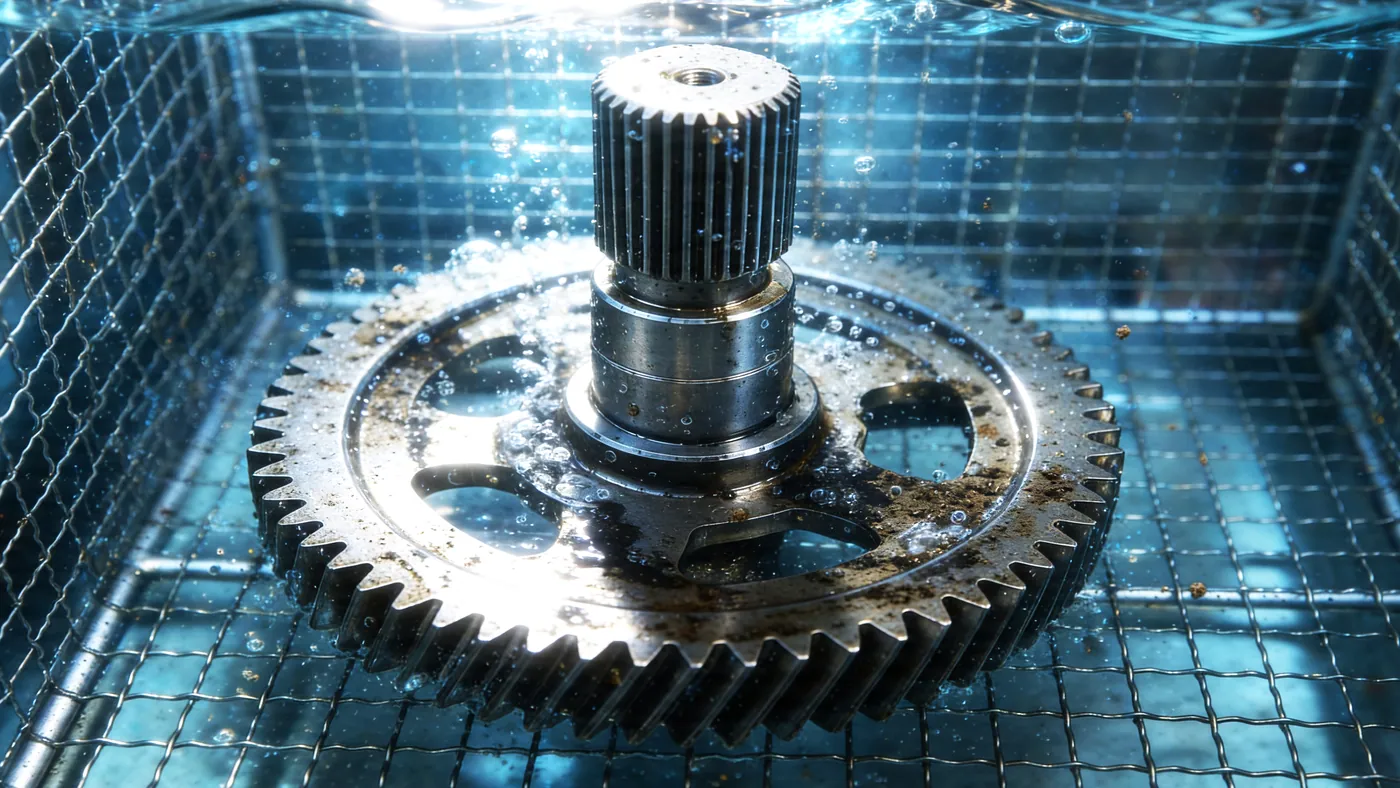
Une pièce qui sort d'un centre d'usinage paraît propre. Elle ne l'est pas. Chaque alésage, filetage et perçage croisé retient du fluide de coupe, et dans ce fluide se trouvent copeaux, boues de rectification et bavures détachées. Dans un assemblage, ils deviennent la particule qui raye un joint, bloque un tiroir de distributeur ou use un roulement dans ses cent premières heures. Le nettoyage avant montage n'est donc pas une question d'aspect ; il s'agit de ce qui reste là où personne ne peut voir. Le nettoyage par ultrasons est la méthode de référence, car la cavitation agit à l'intérieur de ces zones, là où un jet ou une brosse n'arrive pas.
Ce que le montage attend du nettoyage
Le monteur ou la ligne d'assemblage attend quatre choses d'une pièce nettoyée :
- Aucune particule libre dans les alésages, filetages et poches. Le plan ou la spécification de propreté du client indique combien et de quelle taille ; voir les pièces de précision avant contrôle pour la façon de le mesurer.
- Aucun film de fluide de coupe. Une émulsion résiduelle ou une huile entière perturbe les emmanchements, les freins filets, les adhésifs et les joints, et attire la poussière sur l'étagère.
- Aucune corrosion entre nettoyage et montage. L'acier nu rouille en quelques heures après un lavage aqueux s'il reste mouillé ou sans protection.
- Aucun dommage. Les faces de précision ne doivent pas s'entrechoquer dans le panier.
Les résidus d'usinage eux-mêmes sont traités dans éliminer copeaux et fluide de coupe. Cet article porte sur l'organisation du nettoyage autour du montage.
La séquence de nettoyage
| Étape | Rôle | Réglage type |
|---|---|---|
| Lavage aux ultrasons | Sortir fluide de coupe, copeaux et fines de chaque cavité | Acier : détergent alcalin à 3 à 5 %, 55 à 65 °C, 28 kHz, 5 à 10 min. Aluminium : détergent inhibé pour alliages légers, 50 à 60 °C, 40 kHz, 3 à 8 min |
| Rinçage | Enlever de la pièce le détergent et les particules décollées | Eau propre entre 40 et 50 °C, ultrasons en marche pour les pièces à trous borgnes |
| Rinçage final | Sans traces, avec inhibiteur pour l'acier | Eau déminéralisée, inhibiteur de corrosion selon les indications du fournisseur |
| Séchage | Rien de mouillé ne part au stockage | Séchoir à air chaud entre 70 et 90 °C, soufflage préalable des trous borgnes |
Deux cuves, lavage et rinçage, sont le minimum pour des pièces destinées à un assemblage. Avec une seule cuve, le détergent et tout ce qu'il contient restent sur la pièce en séchant. Voir les lignes multi-cuves et rinçage et séchage.
Carters en aluminium et alliages légers
La plupart des carters, blocs de distribution et supports usinés sont en aluminium, et l'aluminium est la pièce la plus facile à abîmer. Un détergent alcalin fort attaque et grise les faces usinées en quelques minutes, surtout à chaud. Utilisez un détergent adapté aux alliages légers, en général de pH 9 à 11 avec inhibiteurs, gardez la température à 60 °C ou moins et le temps court, et préférez le 40 kHz pour les parois minces et les filetages fins. Rincez immédiatement ; l'aluminium se tache quand le détergent sèche dessus.
Charger les pièces
Les pièces de précision ne doivent pas se toucher dans le bain. Les ultrasons font vibrer les pièces libres, et deux faces rectifiées qui frottent dix minutes l'une contre l'autre se marquent.
- Les porte-pièces à pions ou à fentes, une pièce par emplacement, sont la norme pour les carters et les arbres. Ils fixent aussi l'orientation : les trous borgnes s'égouttent et le séchage est reproductible.
- Les trous borgnes sont tournés vers le bas ou sur le côté pour que l'air s'échappe et que le liquide s'écoule ; voir pièces filetées et trous borgnes.
- Les petites pièces de décolletage vont dans un panier à maille fine en une seule couche, pas en tas. Voir le chargement du panier.
Où placer le poste de nettoyage
Le poste se place entre la cellule d'usinage et le montage, et sa taille suit la cadence de la cellule, pas seulement la taille de la pièce.
| Production | Configuration |
|---|---|
| Quelques porte-pièces par jour | UMX Pro 62L ou 88L avec cuve de rinçage et séchoir à air chaud, chargé à la main |
| Un porte-pièces toutes les 10 à 15 minutes | Lavage ST-96 ou ST-117, rinçage ST, séchoir DT-96, porte-pièces déplacés au palan |
| Flux continu depuis plusieurs centres d'usinage | AL-150 ou AL-300 avec élévateur et filtration, postes de rinçage et de séchage à côté, ou ligne multi-cuves MT avec chariot |
La filtration compte plus que la taille de cuve. Fluide de coupe et fines chargent la cuve de lavage à chaque cycle ; une boucle de filtration et un déshuileur gardent le dernier porte-pièces de la semaine aussi propre que le premier. Voir ST ou SF et filtration et durée de vie du bain.
De la cuve au montage
Une pièce propre peut se recontaminer en quelques minutes.
- Manipulez avec des gants propres. Les traces de doigts, c'est du sel et de la graisse ; sur l'acier elles rouillent, sur les faces de collage elles font échouer l'adhérence.
- Couvrez ou ensachez les pièces si elles attendent plus d'un poste. Tenez-les à l'écart des poussières de rectification et d'usinage.
- Réduisez l'attente. L'acier qui doit attendre plusieurs jours reçoit un inhibiteur dans le rinçage final ou une légère protection, que la procédure de montage doit accepter.
- Contrôlez le nettoyage, pas seulement les pièces. Un test de la feuille hebdomadaire, la concentration du détergent et un changement de filtre planifié empêchent le résultat de dériver.
Ce que le nettoyage ne fait pas
Le nettoyage par ultrasons enlève les particules libres et faiblement liées. Il n'enlève pas une bavure encore attachée ; une bavure qui se détache en service n'a jamais été un problème de nettoyage. L'ébavurage vient avant le lavage, et le lavage enlève ensuite ce que l'ébavurage a laissé.
Pour concevoir un poste de nettoyage adapté à une pièce et à une production données, la liste pour un devis indique ce dont nous avons besoin.
