Secteurs · 4 min de lecture · Mis à jour le 18/11/2026
Nettoyage par ultrasons des composants de centrales électriques
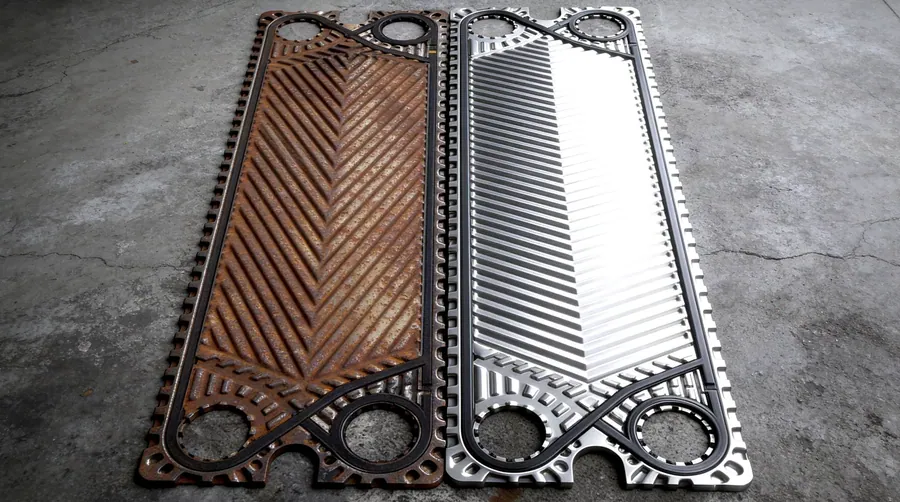
Pendant un arrêt, vannes, plaques d'échangeur, crépines, roulements et injecteurs rejoignent l'atelier. Salissures, produits, réglages et cuves ; équipements installés et tubes de chaudière relèvent d'autres méthodes.
Une cuve à ultrasons nettoie ce qu'on peut y soulever. Dans une centrale, ce sont les composants déposés pendant un arrêt ou une révision et amenés à l'atelier : internes de vannes, plaques d'échangeur et petits faisceaux tubulaires, filtres, roulements, pièces de circuits d'huile de commande et injecteurs de moteurs gaz ou diesel. Tubes de chaudière, échangeurs installés et tuyauteries restent en place, nettoyés par circulation chimique, jet ou moyens mécaniques. La cuve est une étape de révision ; les instructions du fabricant pour nettoyage, inspection et remontage restent applicables.
Les pièces
- Internes de vannes : clapets, sièges, tiges, cages et corps de petites vannes.
- Pièces d'échangeurs : plaques à joints d'échangeurs à plaques, faisceaux de refroidisseurs d'huile et d'air extraits de leur calandre.
- Filtres et crépines : éléments en maille inox ou métal fritté, paniers de crépines.
- Roulements et paliers, roues de pompes et pièces de garnitures.
- Aubes mobiles et fixes de turbine et de compresseur déposées en révision.
- Composants d'huile de commande et de lubrification : pièces de servovannes et de régulateurs, petits collecteurs.
- Pièces de moteurs de groupes électrogènes : nez d'injecteurs, éléments de pompes, pièces de culasses.
Les salissures
| Salissure | Origine | Emplacement |
|---|---|---|
| Tartre et dépôts minéraux | dureté des eaux de refroidissement et de procédé | plaques d'échangeur, tubes de refroidisseur, crépines |
| Huile, graisse et vernis | huile de lubrification et de commande | roulements, servovannes, réducteurs |
| Produits de corrosion | eau, vapeur, fumées | internes de vannes, roues |
| Calamine | combustion | nez d'injecteurs, pièces moteur |
| Encrassement et résidus de biofilm | eau non traitée ou stagnante | surfaces de refroidisseurs et d'échangeurs |
| Poussière, cendres volantes, particules | environnement de la centrale | filtres, carters, équipements électriques |
La chimie
Chaque salissure exige son produit ; certaines pièces nécessitent deux étapes.
- Huile, graisse et vernis : dégraissant alcalin. Le vernis d'huile de turbine et de commande est tenace et exige un produit alcalin fort, de la chaleur et du temps.
- Tartre et dépôts minéraux : détartrant acide adapté au métal de base. Les acides forts attaquent l'acier carbone, les alliages cuivreux et l'aluminium ; le fabricant précise les métaux compatibles. Après l'acide, rincez soigneusement et neutralisez si la procédure le demande.
- Huile et tartre mêlés : dégraissez d'abord, détartrez ensuite. L'huile empêche l'acide d'atteindre le tartre.
- Résidus de biofilm : le nettoyage alcalin enlève le dépôt. Il ne désinfecte pas ; traiter le côté eau reste une étape distincte si nécessaire.
Rincez, séchez et protégez immédiatement l'acier carbone nu. Une surface détartrée rouille vite dans un atelier humide.
Fréquence, température et durée
28 kHz pour les pièces robustes aux dépôts durs : tartre sur plaques et paniers de crépines, corrosion sur internes de vannes, calamine sur pièces moteur. 40 kHz pour les détails fins : tiroirs et alésages de servovannes, nez d'injecteurs, filtres à maille fine, roulements.
Le dégraissage alcalin fonctionne le mieux à 55 à 70 °C. Vernis et calamine demandent le haut de cette plage ou un trempage chaud avant les ultrasons. Les détartrants acides s'emploient généralement plus froids, souvent à 40 à 60 °C ; respectez la limite du fabricant, car l'acide chaud attaque aussi le métal. Les durées vont de 10 minutes pour des roulements huileux à 30 minutes ou plus, en plusieurs étapes, pour des plaques très entartrées.
Disposez les plaques verticalement dans un support, espacées pour exposer leurs deux faces au champ sonore. Après les ultrasons, les filtres doivent être rincés à travers la maille pour évacuer les particules détachées.
Quelle machine Sonixtek choisir
| Travail | Machine | Espace utile et charge |
|---|---|---|
| Injecteurs, servovannes, petits roulements | ST-40 à ST-96 | paniers de 380 × 280 × 200 mm à 580 × 380 × 200 mm |
| Internes de vannes, roues, paniers de crépines | ST-206 à ST-400 | 28 ou 40 kHz ; paniers jusqu'à 1070 × 570 × 260 mm |
| Corps de vannes lourds, paliers, refroidisseurs | AL-300 à AL-2000 avec levage | 820 × 520 × 340 mm à 1600 × 870 × 750 mm ; 200 à 1000 kg |
| Grandes plaques et gros faisceaux | AU-2000 à AU-8000 | jusqu'à 2800 × 1740 × 880 mm ; 1000 kg et plus |
| Prélavage des salissures grossières libres | SPR à aspersion | paniers rotatifs de Ø 750 à Ø 1250 mm |
| Séchage | DT à air chaud | 96 à 300 L |
Les séries industrielles chauffent de la température ambiante à 100 °C et fonctionnent à 28 ou 40 kHz, choisi à la commande. Dimensionnez d'après la plaque la plus longue ou la pièce la plus lourde, pas les litres ; les plaques hautes imposent souvent la hauteur. Filtration en boucle et déshuilage maintiennent le bain pendant tout un arrêt ; voir filtration et durée de vie du bain.
Indiquez-nous la plus grande pièce et sa salissure : nous proposerons une cuve et un essai.