
交通与运输
汽车维修与再制造
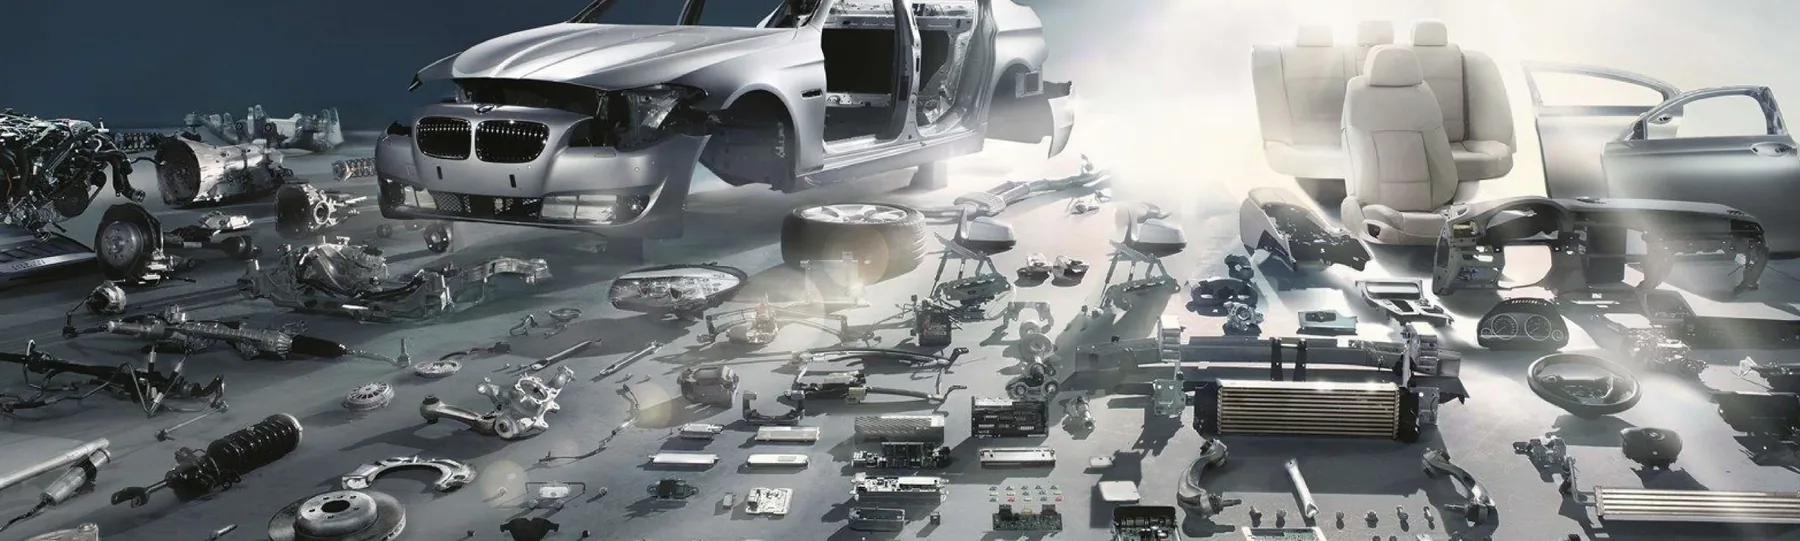
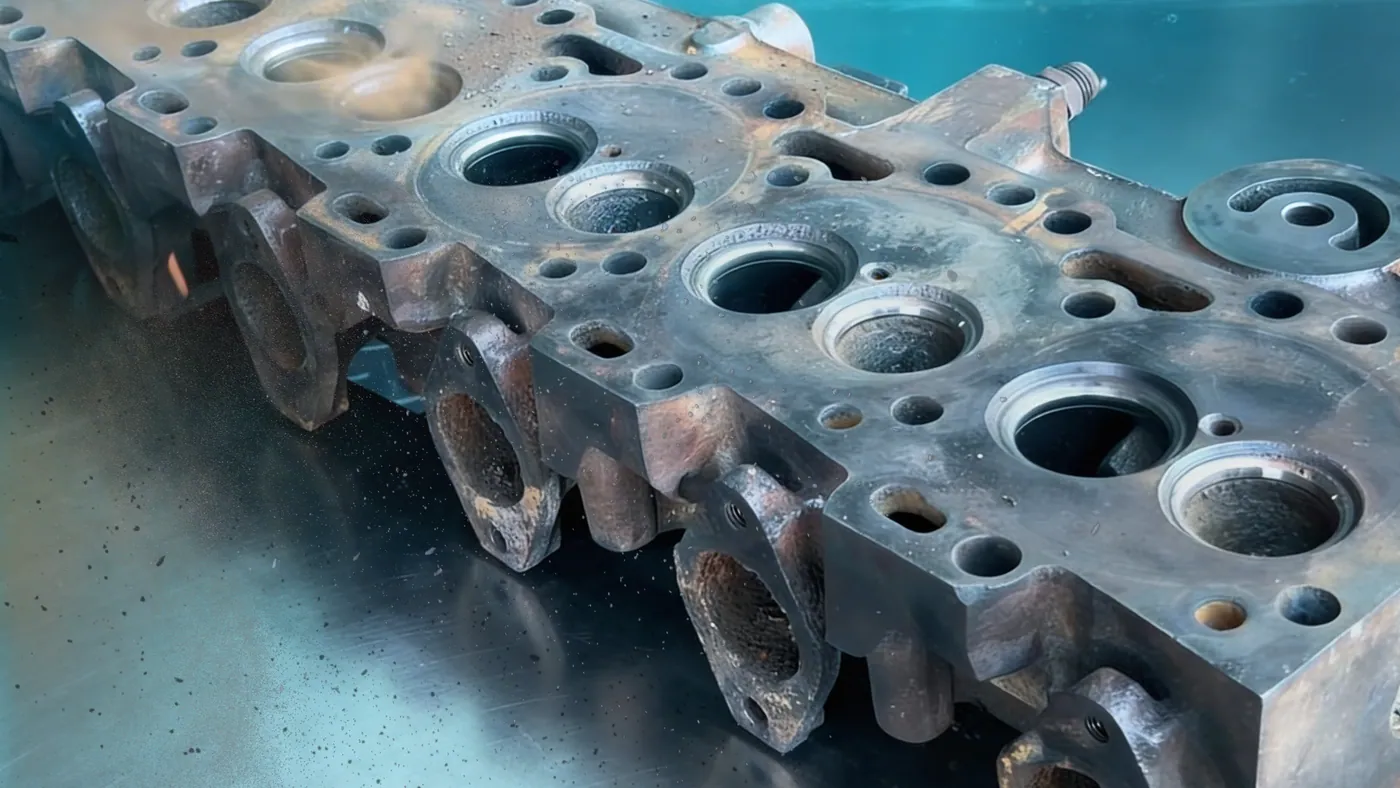
检查、加工或重新装配前,去除缸盖、喷油器及制动卡钳上的积碳、油泥和烘结油污。
发动机大修零件常见气门及燃烧室积碳、缸盖烘结油污、油道油泥及喷油针漆膜。制动卡钳有制动粉尘和干结液体,变速箱阀体的狭小孔道有漆膜。空化可作用于流道、螺纹及盲孔,便于在清洁金属表面进行测量和裂纹检查。
缸盖、缸体及壳体较重、污物较多,可采用 28 kHz、60–70 °C
缸盖缸体柴油喷油器化油器涡轮增压器制动卡钳
适用设备
了解更多
交通与运输
卡车、公交与轨道交通
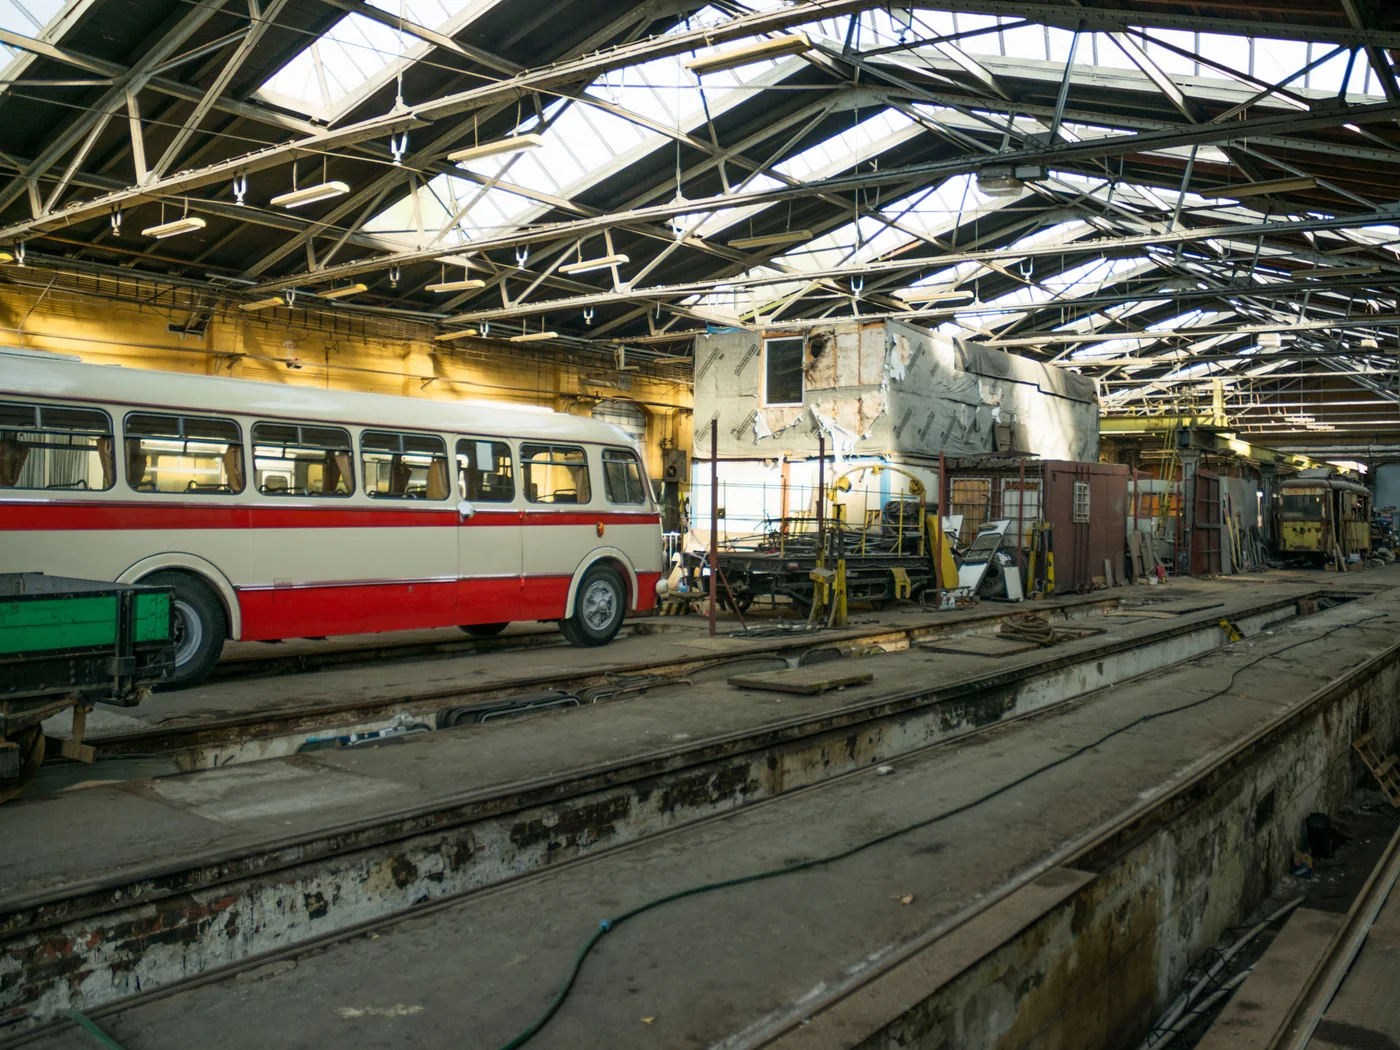
重型缸盖、缸体、变速箱壳体及转向架零件需要较大清洗篮、相应升降承载及能处理大量油污的槽液。
车辆维护及大修涉及重型柴油机缸盖和缸体、EGR 冷却器及阀门、涡轮增压器、变速箱和车桥壳体、制动组件、轴箱及转向架零件。污物包括柴油烟炱、烘结油污、油底壳和壳体油泥、道路污垢及制动粉尘,角部和油道中可能积聚数毫米。
此类零件常用起重设备或叉车装载,需要相应额定承载的升降装置及清洗篮。AL 按 PLC 周期下降、摆动并升起;AU 增加伺服平台及带撇油器的双重过滤,适合大量油污并延长槽液使用周期。SPR 可先去除大部分油脂,再进行超声波清洗。此类污物可采用 28 kHz 及 60–80 °C
重型缸盖EGR 冷却器及阀门变速箱壳体车桥壳体制动组件转向架零件
适用设备
交通与运输
船舶与海事维护
去除机舱冷却器、燃油喷油器、分离器碟片及泵零件上的水垢、盐沉积和重油残留。
机舱清洗多涉及冷却器和分离器。海水冷却器及板式换热器积聚水垢、盐及生物附着;喷油器和泵元件有重油残留,燃油及润滑油分离器碟片堆积油泥。进坞或大修时,阀门、滤网及泵壳通常带有油、锈及沉积物。
按污物选择清洗剂:水垢及盐沉积采用与铜镍、钛或钢材匹配的酸性除垢剂,油及燃油残留采用碱性清洗剂。板片组和管束需较长槽体及升降装置,AL、AU 可使用立式夹架。单次大修大量处理含油零件时,SF 通过撇油及过滤减少槽液油污。
海水冷却器板式换热器燃油喷油器分离器碟片泵壳滤网
交通与运输
航空航天与维修大修
检查、维修或重新装配前,去除发动机、液压组件及接头上的积碳、油污和液压油。
维修大修中,发动机热端零件含积碳及焦化油,齿轮箱和附件含油及磨损颗粒,液压组件含液压油残留。荧光渗透或涡流检查前应去除油和沉积物,避免遮蔽缺陷信号。新加工零件需在装配或表面处理前去除切削液及切屑。
航空维护应按维护手册及指定清洗剂执行,槽体配置依工艺确定。ST 可用 28 或 40 kHz,处理单件或清洗篮,并设置加热和定时。每日处理含油零件时,SF 增加过滤及撇油。MT 将清洗、漂洗和热风烘干顺序组合,便于批次重复执行。
发动机零件齿轮箱组件液压组件接头及紧固件机加工零件
工业与加工制造
CNC 及机加工零件
装配、涂装或测量前,去除盲孔、螺纹及交叉孔中的切屑、冷却液和油污。
车削、铣削及钻孔后,零件表面和盲孔、螺纹、交叉孔内留有切削液、乳化液、油、细屑及毛刺。残留切屑可能损伤密封件和轴承,冷却液膜影响涂层附着,残留物也会影响三坐标测量。清洗需按残留污物限值确定参数。
钢及铸件可采用 50–60 °C
车削件铣削壳体轴与齿轮螺纹零件阀体
适用设备
工业与加工制造
模具与工装
从型腔、排气槽及顶针孔去除脱模剂、析出沉积物和烧结聚合物,减少表面机械接触。
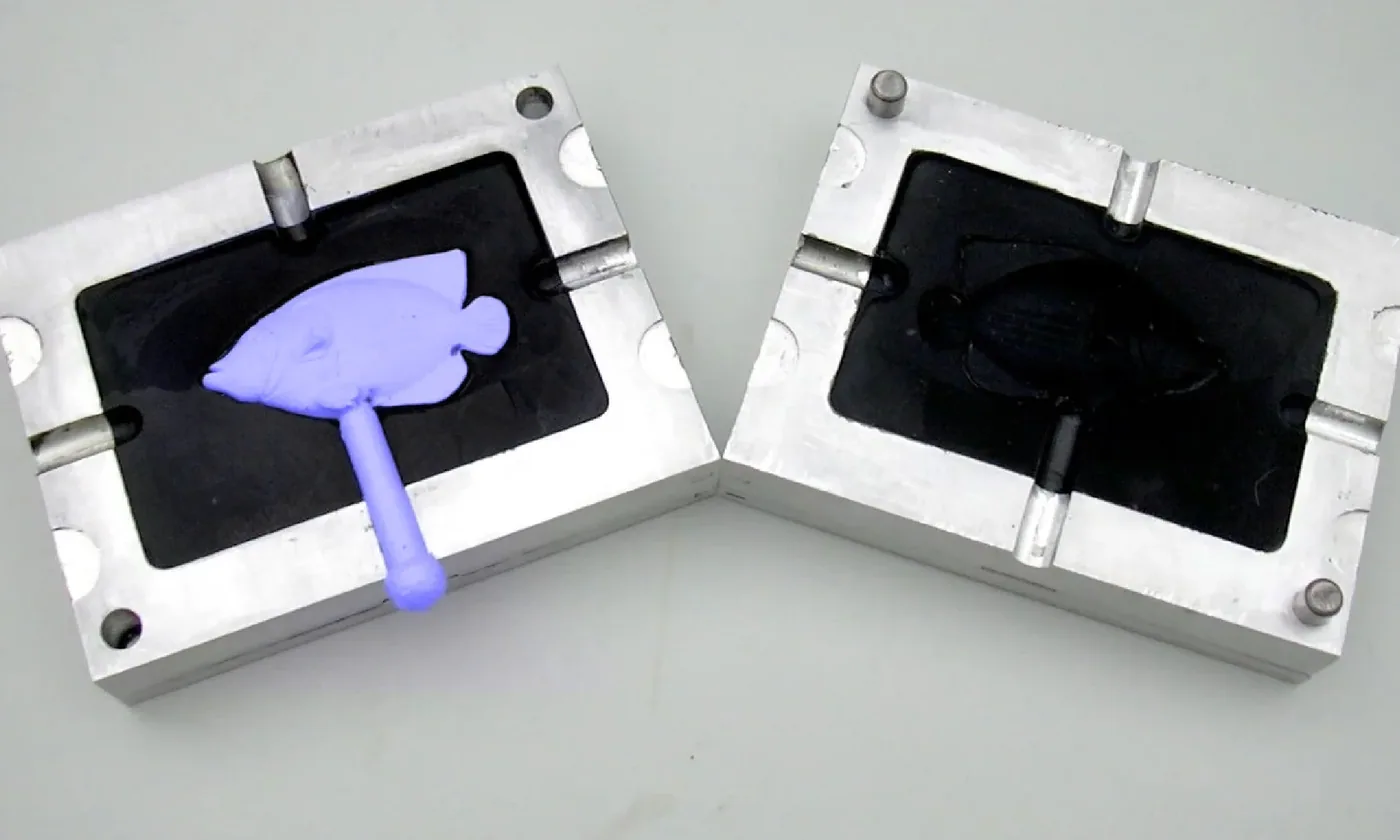
注塑模具在排气槽、分型面及顶针周围积聚脱模剂、析出冷凝物及烧结聚合物;挤出模具和定型器带有降解材料,成形工具带有拉伸润滑剂及金属细屑。喷射清洗长期使用可能磨损边缘及精细表面,空化可进入排气槽及窄筋部位去除沉积物。
模具半体可重达数百 kg,槽体尺寸及升降承载决定选型。ST 适合镶件、滑块和小模具;AL 可承载起重设备放置的重型半模。清洗剂需匹配聚合物,抛光及纹理型腔可用 40 kHz,随后漂洗、热风烘干并及时防锈。重油脂成形工具可先用 SPR 预洗。
注塑模具半体模具镶件及滑块挤出模具定型器成形工具
适用设备
了解更多
工业与加工制造
阀门、泵与液压
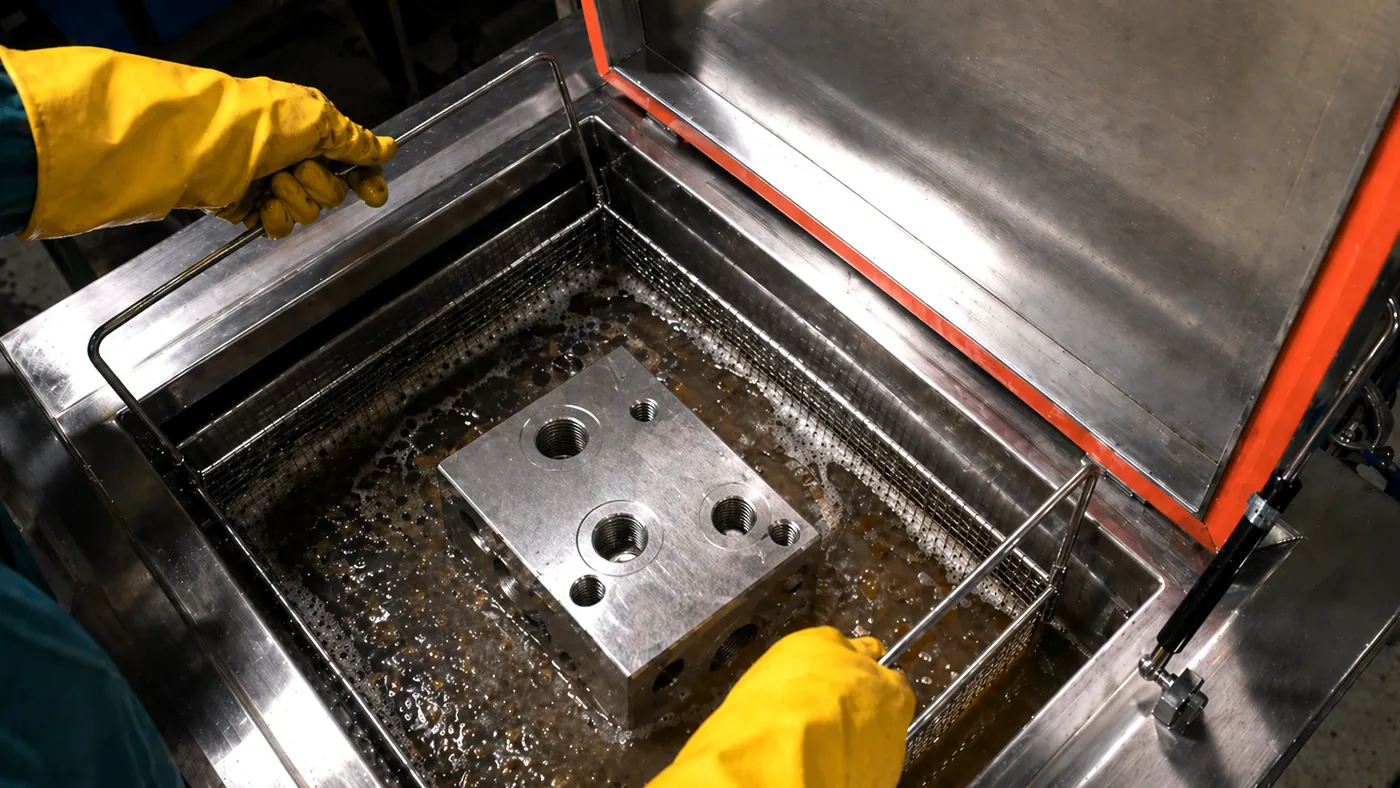
去除阀组、集成块、泵壳及液压缸孔道和交叉孔内的油、漆膜及金属颗粒。
液压及流程组件会受微小污物影响,包括加工或磨损金属颗粒、老化油形成的漆膜、密封碎片及集成块交叉孔油泥。新加工阀组、泵壳、叶轮、阀芯和缸件带有切屑及冷却液,维修件则带有油、漆膜和腐蚀。阀芯卡滞或阀座泄漏有时与清洗不足有关。
油污为主时,过滤及撇油有助于延长槽液使用周期,SF 配有两者及缓冲槽。28 kHz ST 适合铸造壳体,40 kHz 适合间隙精细的阀芯及小阀;重型集成块和泵壳可用 AL 升降。漂洗后热风烘干,装配前以油或防锈剂保护孔道。
阀组液压集成块泵壳叶轮阀芯与阀套液压缸
工业与加工制造
换热器与能源
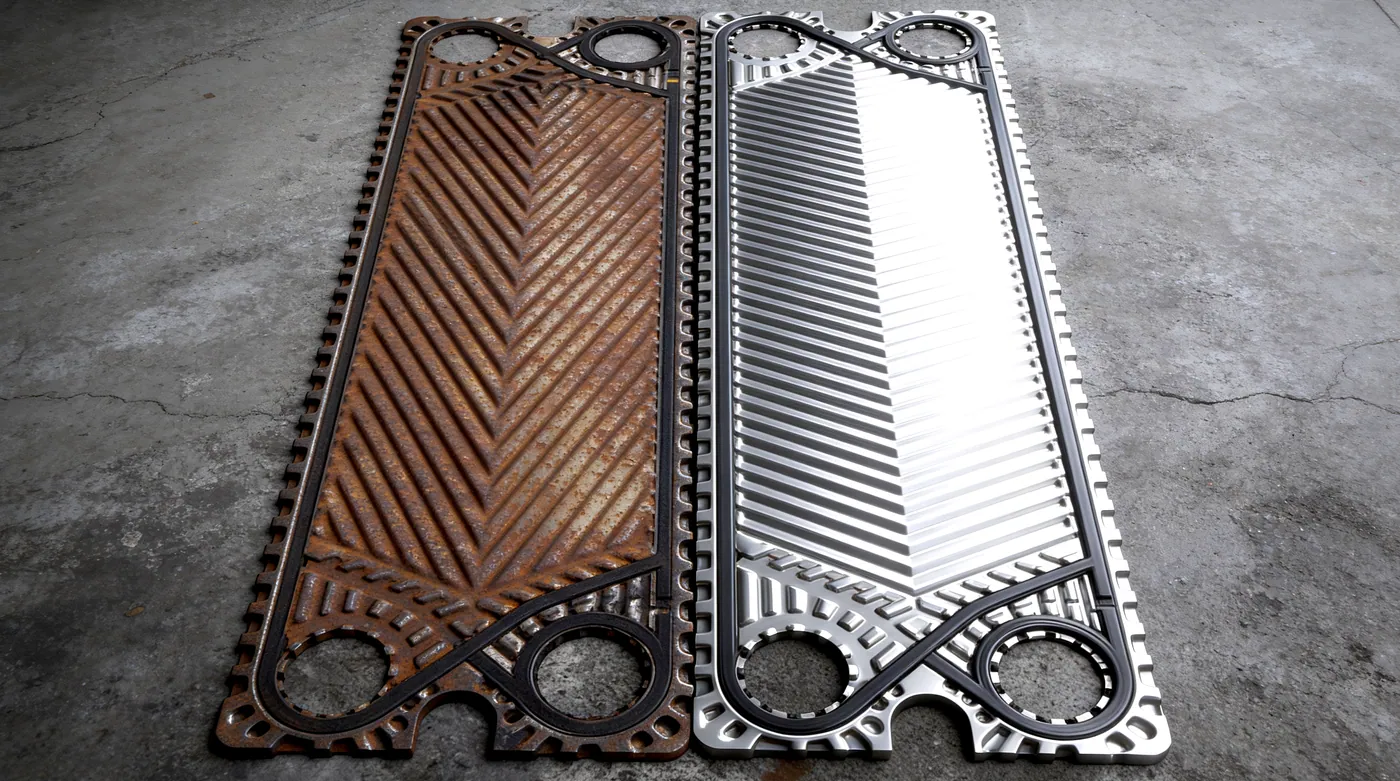
计划停机期间,去除板片组、管束、涡轮叶片及发电机零件上的水垢、生物膜、油和积碳。
板式换热器板间水垢、生物膜、物料沉积及腐蚀产物会降低换热能力,管式换热器管内也会结垢。电力设备涡轮叶片有氧化物和沉积物,发电机及开关设备零件有油和粉尘。清洗通常在停机期间进行,每小时处理量及结果重复性尤为重要。
板片竖放于夹架并留间隙,使各表面接触槽液。拆除密封垫或核对其材料相容性。碱性清洗剂处理有机及油性沉积,酸性除垢剂处理水垢,通常先碱后酸,中间漂洗。AL 通过升降处理夹架,AU 增加伺服平台及过滤,适合大型板片组;较小零件后续可用 DT 热风烘干。
换热器板片管束涡轮叶片发电机零件开关设备零件
工业与加工制造
过滤器、滤网与喷嘴
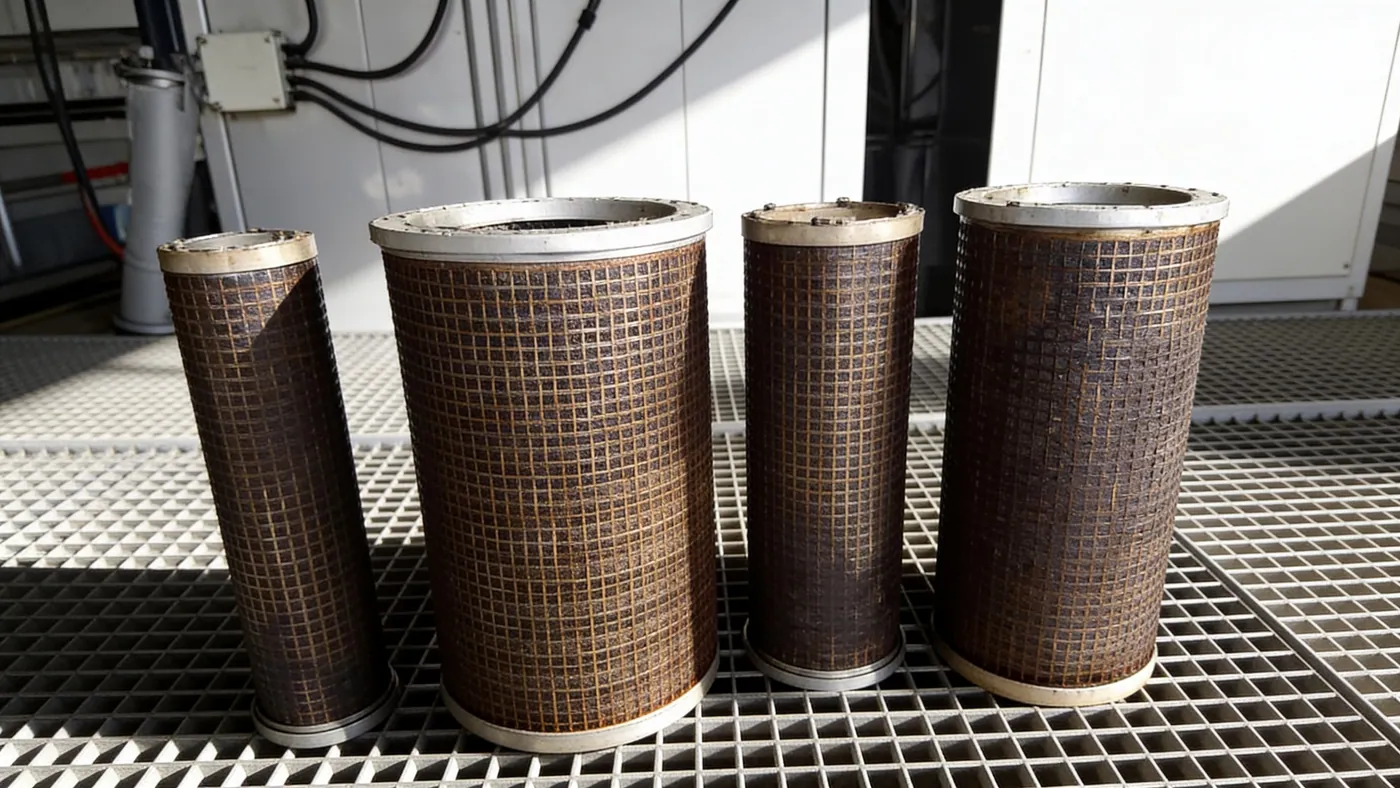
清洗烧结、网式和烛式滤芯、滤网及喷嘴,通过空化作用去除孔隙内污物。
堵塞滤芯更换费用较高,手工清洗也较慢。烧结金属、金属丝网及楔形滤网会在内部截留颗粒;聚合物熔体滤芯烧除后仍有残留,食品和化工烛式滤芯有物料及水垢,喷嘴有石灰和干结物料。刷洗或高压水可能使污物深入或造成滤网变形,空化可作用于孔隙内污物。
精细滤网及烧结件可用 40 kHz,粗滤网和重载可用 28 kHz。摆放时使槽液进入内部,并在周期中转动。油及有机物用碱性清洗剂,水垢用酸性。SF 或带过滤 UMX 可去除松动颗粒,长烛式滤芯可定制 ST 长度。清洗前后比较流量。
烧结金属滤芯金属丝网滤芯烛式滤芯聚合物熔体滤芯滤网喷淋喷嘴
适用设备
工业与加工制造
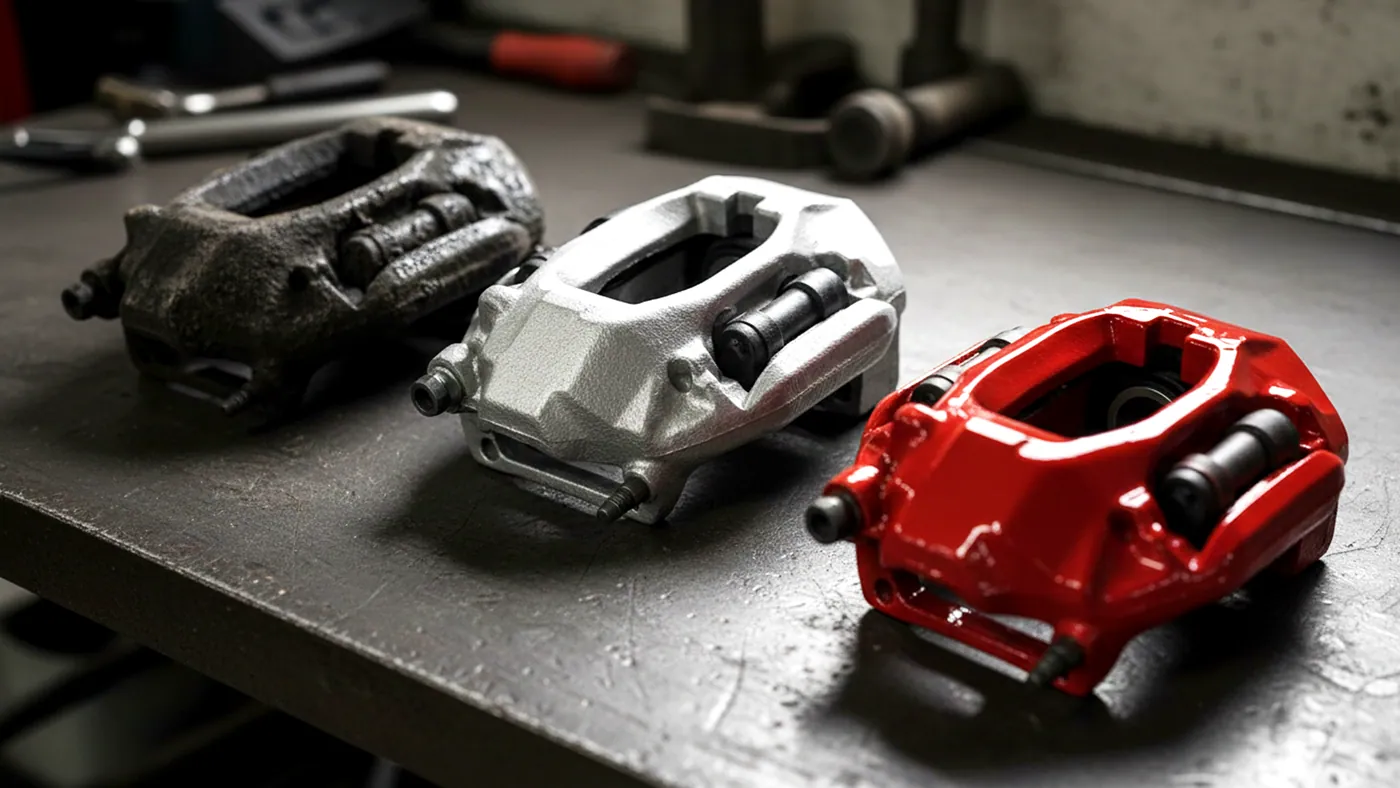
表面处理与涂装
喷漆、粉末涂装、电镀、阳极氧化或粘接前脱脂,漂洗质量影响后续附着。
涂层、电镀和胶接需表面无油、拉伸剂、抛光膏、指纹及氧化物。残留可导致起泡、附着不足、色斑或漏镀。冲压、机加工及抛光零件的凹部、螺纹和搭接缝可能藏油。水膜试验可初步检查表面:水应形成连续水膜。
涂装前脱脂通常依次进行超声波清洗、至少一道漂洗、末道去离子水漂洗及烘干。MT 可自动搬篮并增加钝化工位。AL 适合大批量单工位脱脂,ST 适合小批次。铝和锌采用含缓蚀剂清洗剂,DT 在涂装前以热风烘干。
冲压件机加工零件抛光零件电镀前零件粘接前零件
适用设备
流程工业
食品与饮料
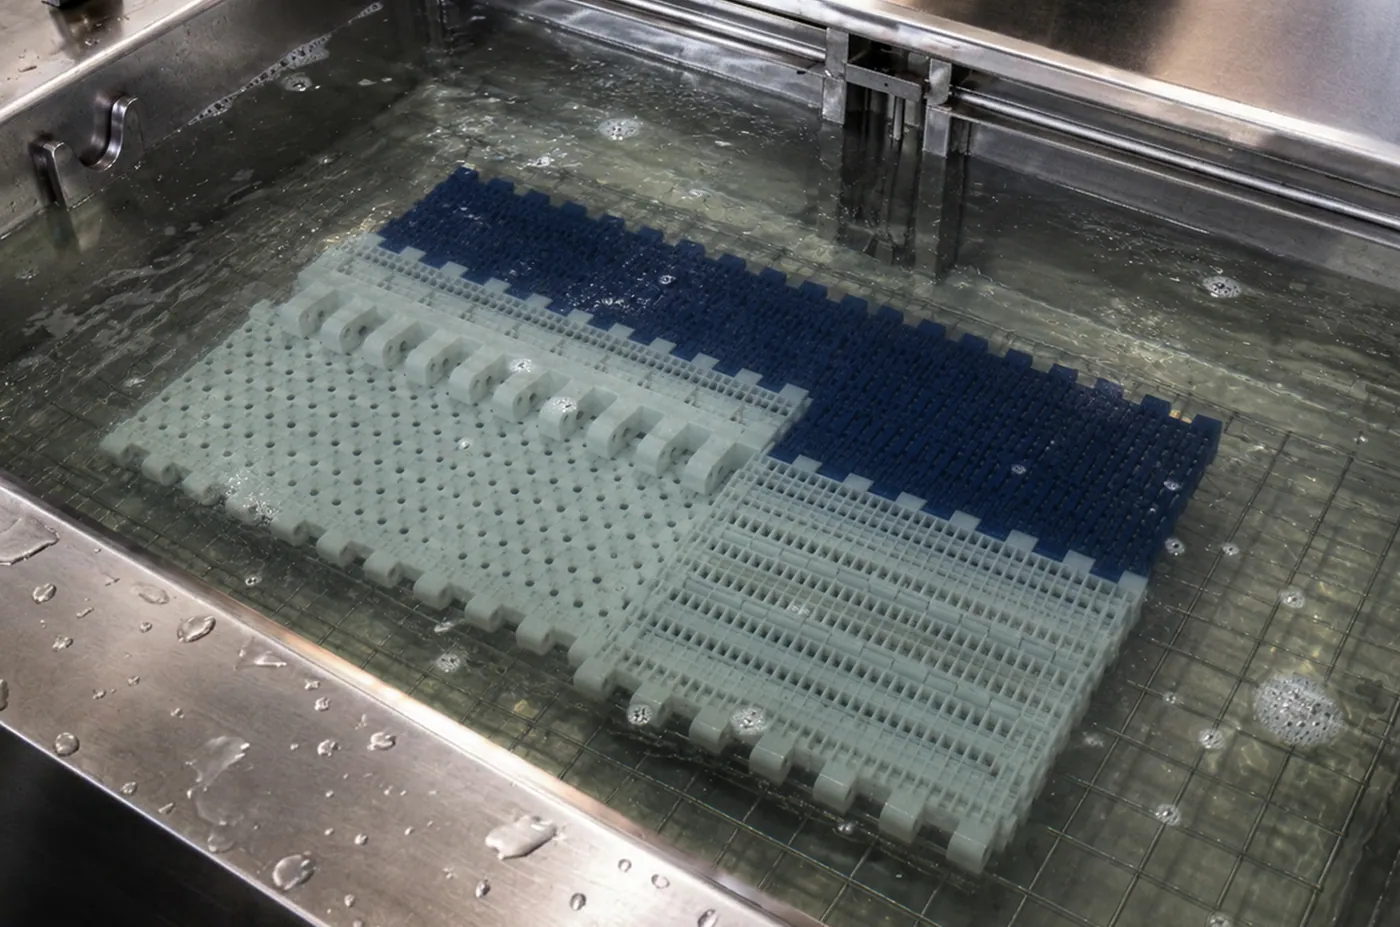
去除模具、刀具、灌装零件、输送带模块及孔板上的脂肪、蛋白质、焦结物料和水垢。
食品作业常清洗角部及孔隙藏污的零件,包括有焦化脂肪的烤盘、硅胶模具、刀具及绞肉孔板、输送带模块和链条、含糖垢的灌装及装瓶零件、有乳石的乳品阀。刷洗和碱液浸泡耗时,仍可能留下铰链、孔隙及链节间残留。
脂肪和蛋白质可采用 55–65 °C
烤模与烤盘刀具与刀片绞肉机孔板输送带模块灌装阀乳品阀
适用设备
了解更多
流程工业
化工、制药与实验室
批次之间清洗玻璃器皿、筛网、移液管、反应器零件及压片工装,减少物料交叉残留。
实验室玻璃器皿、移液管、试验筛和样品容器可能含干结试剂、残留物和颗粒。制药及化工作业中的搅拌头、反应器和泵零件、阀门、加药喷嘴和压片冲模则带有粉末及润滑剂。清洗需关注批次交叉残留,以及无法刷洗的细筛和毛细管。
小件可用 40 或 37 kHz 的 STS 或 SX,并可将不同清洗剂放在槽中烧杯内分别使用。较大零件可用按最大零件选型的 ST,或带纯化水漂洗及烘干的 MT。开放式加热槽内不得使用易燃溶剂,清洗验证由使用方质量体系负责。
实验室玻璃器皿试验筛移液管搅拌头压片冲头及模具加药喷嘴
适用设备
了解更多
流程工业
印刷与包装
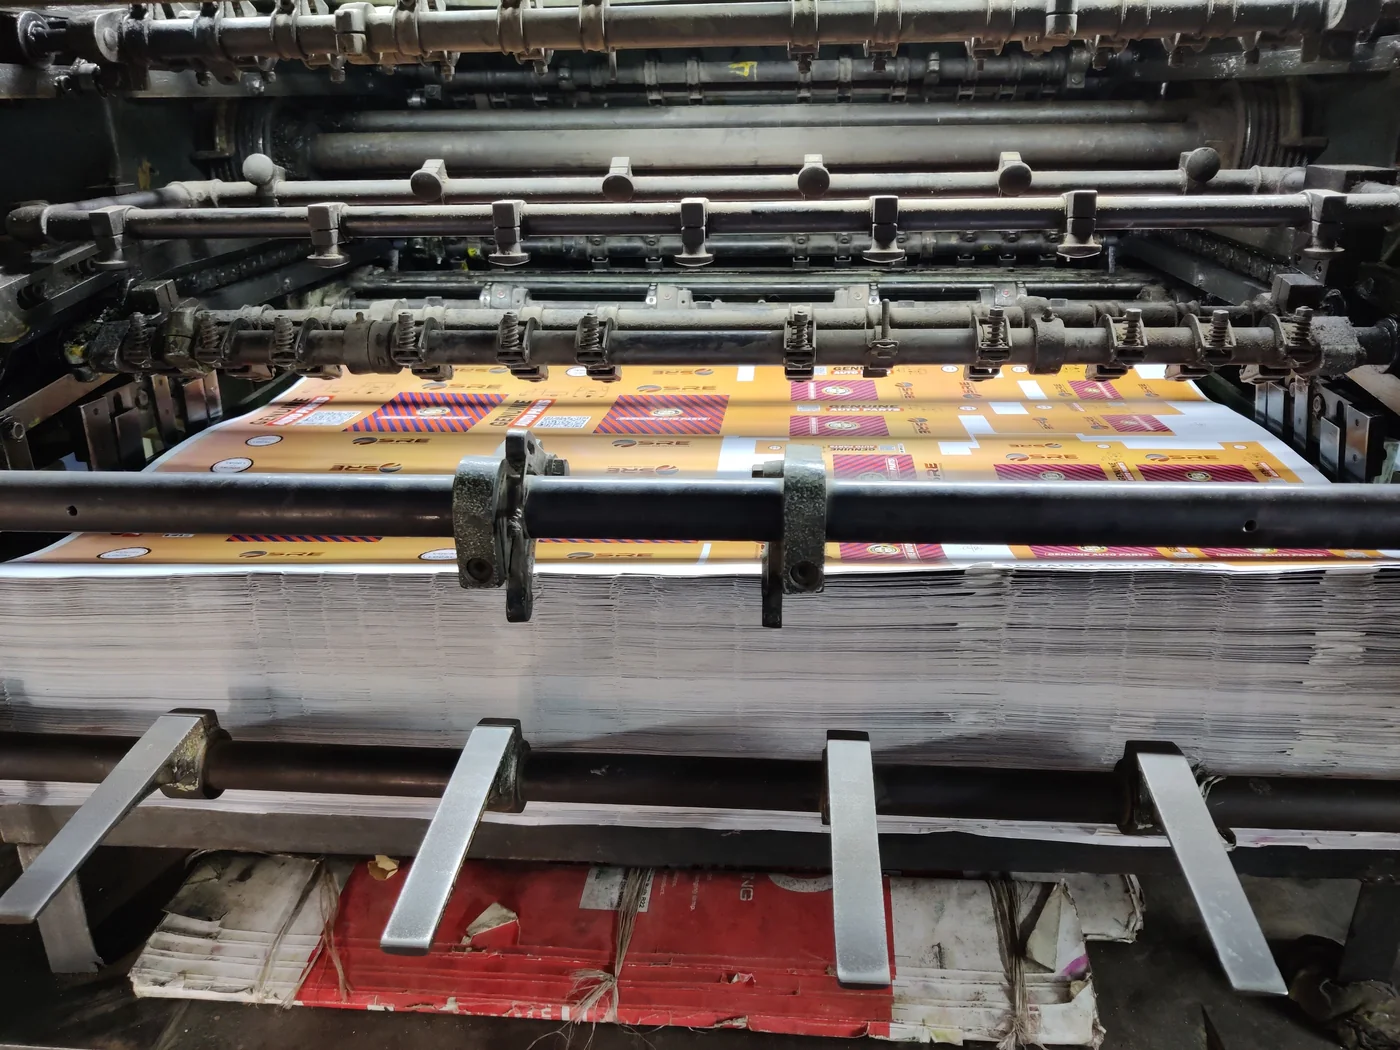
去除网纹辊、刮刀腔、胶嘴和包装设备零件上的干结油墨、涂料及胶黏剂。
柔印及凹印中,干结油墨和涂料堵塞网纹辊网穴,并积聚于刮刀腔、墨泵及墨盘。包装线胶嘴、涂胶头有热熔胶或冷胶,规格件、封口夹及灌装零件有物料、标签胶和粉尘。溶剂擦拭耗时,网纹辊网穴容积也会随积污下降。
按水性、溶剂型或 UV 固化油墨选择清洗剂。ST 可按辊长配置,并根据陶瓷涂层设定功率及时间;SF 过滤颜料和胶颗粒。SPR 可一次处理墨盘、腔体和包装设备零件,采用加热闭路循环。
网纹辊刮刀腔墨泵与墨盘胶嘴封口夹规格件
适用设备
了解更多
精密与洁净
电子与电路板装配
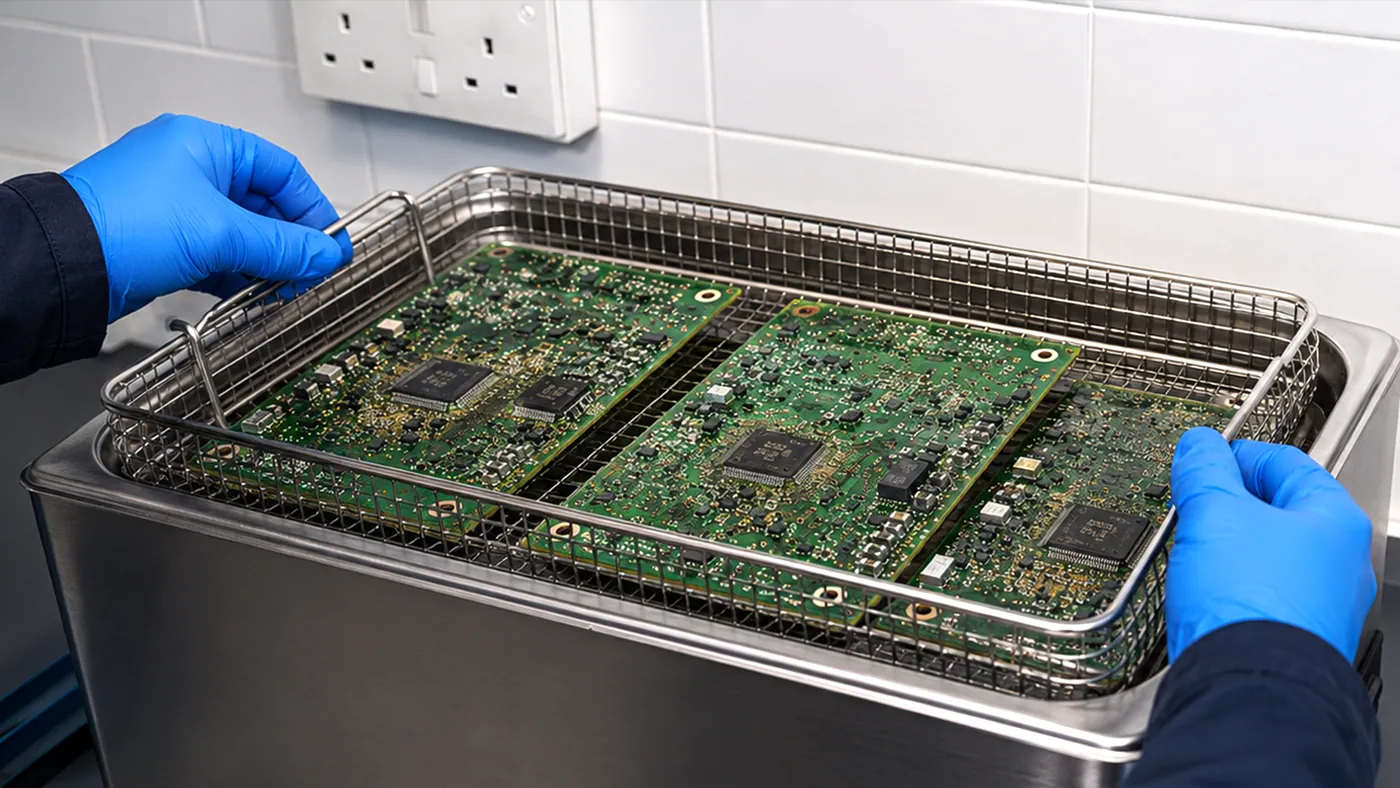
去除电路板、连接器、传感器和电池零件上的助焊剂、焊珠及粉尘,包括低间隙元件下方残留。
焊接后,助焊剂可留在板面及 QFN、BGA 等低间隙元件下方,潮湿时可能导致漏电和腐蚀。维修模块可能有粉尘、氧化物及液体污染,连接器针脚污膜影响接触;传感器和电池零件需在装配或涂覆前去除颗粒。
电子件可采用 37 或 40 kHz、40–60 °C
已装配电路板连接器传感器电子模块电池组件
适用设备
了解更多
精密与洁净
医疗、牙科与兽医
灭菌前清洗器械、牙科工具和管路;加工过程中清洗植入物及医疗器械零件。
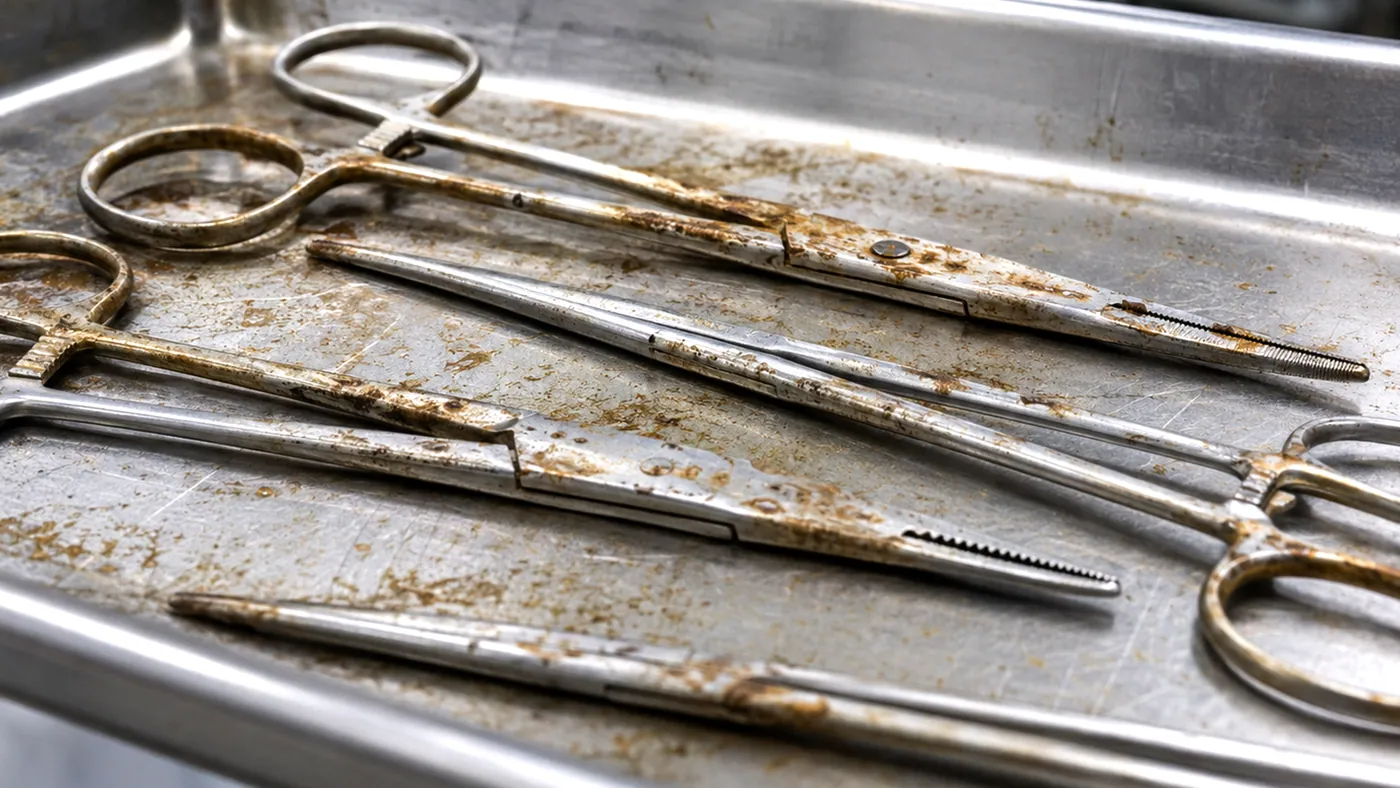
外科、牙科和兽医器械的铰链、齿纹及内腔会残留血液、组织、骨屑、水泥和抛光膏。灭菌前需先充分清洁。植入物和器械组件加工后带有抛光膏、加工油和颗粒,需在钝化、检查及包装前去除。
使用器械专用酶洗或弱碱清洗剂,蛋白质污物温度保持在约 45 °C
手术器械牙科器械兽医器械套管与管路骨科植入物器械组件
精密与洁净
光学、钟表与珠宝
使用小清洗篮和烧杯,去除镜架、镜片、钟表零件及珠宝上的抛光膏、陈油、皮脂和粉尘。
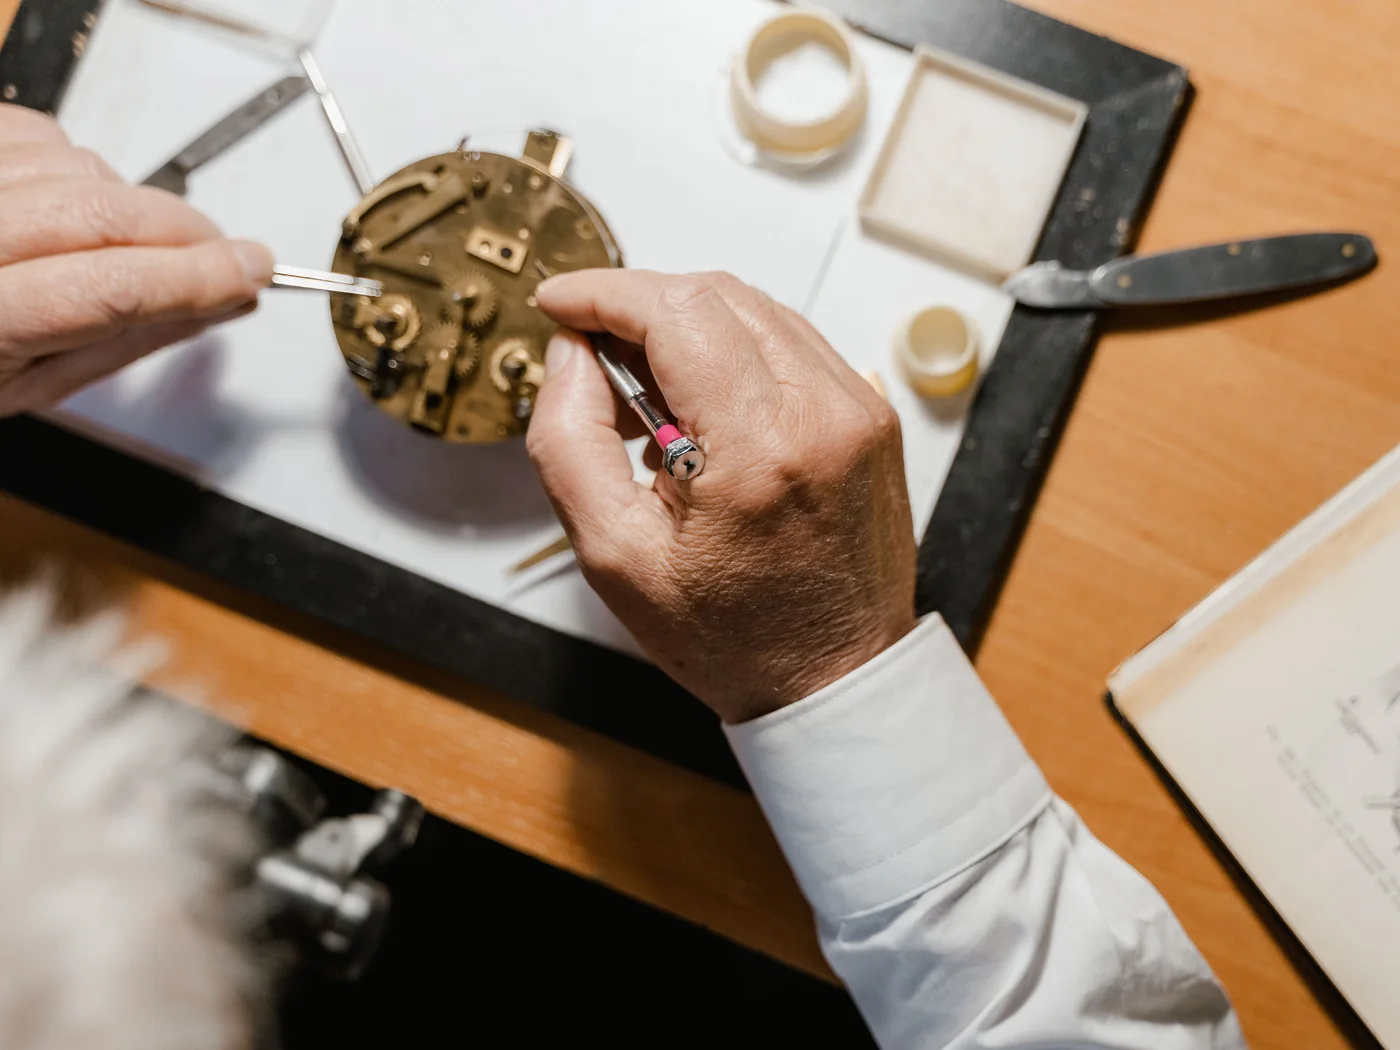
眼镜、钟表及珠宝清洗涉及细小精密结构:镜架铰链和鼻托皮脂、镜片指纹与抛光残留、拆解机芯陈油、表链链节污物,以及珠宝镶口和刻纹内抛光膏。零件较小,表面常有涂层或镀层,不宜刷洗。
台式 SX、STS 可用 37 或 40 kHz,最小零件放入细网篮或槽中烧杯。涂层镜片和镀层零件采用较短周期及温和温度。珍珠、欧泊、祖母绿、胶接宝石及部分钟表组件不适合超声波。漂洗后温风烘干,钟表零件清洗后重新润滑。
眼镜架镜片机芯零件表链戒指与项链小型精密零件
共同确定合适配置
不确定需要多大尺寸?
请提供零件信息、每小时处理量以及需要去除的污物。我们将与您共同确定槽体尺寸和频率。
