
I settori che serviamo
Sedici settori, dai depositi di autobus agli orologiai. Trovi il suo a sinistra: che cosa si lava, come si configura la macchina e quali serie sono adatte.
Mobilità e trasporti
Riparazione e rigenerazione automotive
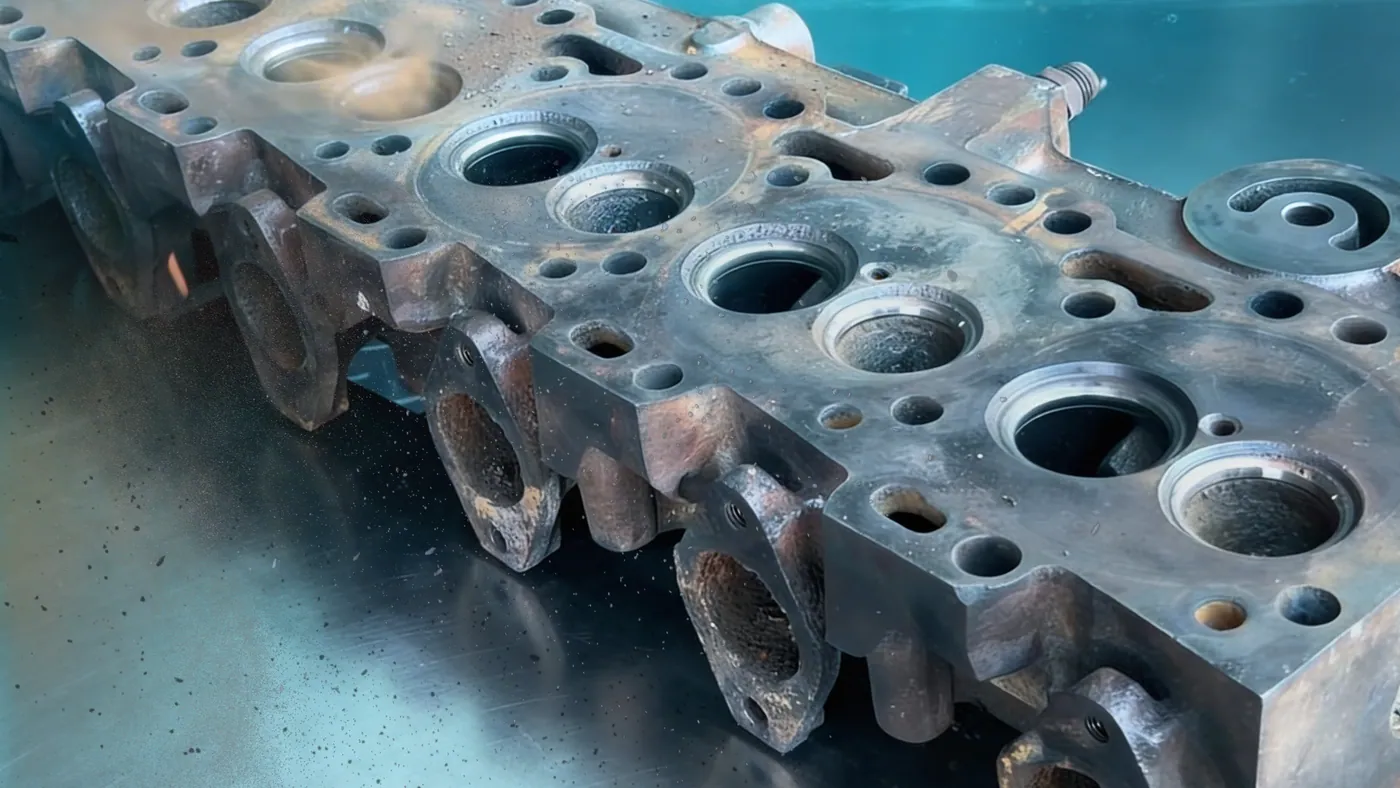
Testate, iniettori e pinze freno liberati da depositi carboniosi, morchie e olio carbonizzato prima del controllo, della lavorazione o del rimontaggio.
Un motore che arriva per la revisione porta depositi carboniosi su valvole e camere di combustione, olio carbonizzato nella testata, morchie nelle canalizzazioni dell’olio e lacche sugli spilli degli iniettori. Le pinze freno arrivano con polvere dei freni e fluido essiccato, i corpi valvole del cambio automatico con vernici nei fori stretti. Spazzole e solvente raggiungono le superfici visibili; la cavitazione agisce anche in condotti, filettature e fori ciechi, così il pezzo può essere misurato e sottoposto a controllo cricche su metallo pulito.
Testate, basamenti e carter sono pesanti, fusi e molto sporchi: 28 kHz, un detergente alcalino a 60–70 °C
TestateBasamenti motoreIniettori dieselCarburatoriTurbocompressoriPinze freno
Macchine adatte
Mobilità e trasporti
Camion, autobus e ferrovia
Testate e basamenti per impieghi gravosi, scatole del cambio e componenti dei carrelli richiedono cestelli grandi, una vera capacità di sollevamento e un bagno che regga molto olio.
Le officine di flotte e i centri di revisione per camion, autobus e materiale rotabile lavorano con pezzi grandi e pesanti: testate e basamenti di motori diesel pesanti, scambiatori e valvole EGR, turbocompressori, scatole del cambio e carter dei ponti, componenti dei freni, boccole d’asse e componenti dei carrelli. Lo sporco è fuliggine diesel, olio carbonizzato, morchie da coppe e carter, sporco stradale e polvere dei freni, che negli angoli e nelle canalizzazioni dell’olio raggiunge spesso uno spessore di diversi millimetri.
Pezzi di queste dimensioni si caricano con carroponte o carrello elevatore, quindi la macchina richiede un sollevamento e un cestello con portata adeguata al carico. Una AL abbassa, movimenta e solleva il cestello con un ciclo PLC; una AU aggiunge una piattaforma servoazionata e una doppia filtrazione con disoleatore per carichi d’olio elevati e una lunga durata del bagno. Una lavatrice a spruzzo SPR rimuove la maggior parte del grasso prima della fase a ultrasuoni. 28 kHz e 60–80 °C
Testate per impieghi gravosiScambiatori e valvole EGRScatole del cambioCarter dei pontiComponenti dei freniParti dei carrelli
Macchine adatte
Mobilità e trasporti
Manutenzione navale e marittima
Refrigeranti, iniettori, dischi dei separatori e parti di pompe dalla sala macchine, liberati da incrostazioni, depositi salini e residui di olio combustibile pesante.
In sala macchine la maggior parte del lavoro di pulizia riguarda refrigeranti e separatori. I refrigeranti ad acqua di mare e gli scambiatori a piastre accumulano incrostazioni, depositi salini e fouling marino; iniettori ed elementi pompa portano residui di olio combustibile pesante; i pacchi dischi dei separatori di combustibile e olio lubrificante si riempiono di morchie. Valvole, filtri a cestello e corpi pompa arrivano a ogni entrata in bacino o revisione con un misto di olio, ruggine e depositi.
La chimica segue lo sporco: un disincrostante acido per incrostazioni e sale, compatibile con cupronichel, titanio o acciaio, e un detergente alcalino per olio e residui di combustibile. Pacchi piastre e fasci tubieri richiedono una vasca lunga con sollevamento; una AL o una AU li tiene verticali in rastrelliere. Una SF tiene l’olio fuori dal bagno con disoleatore e filtrazione quando durante una revisione passano molti pezzi oleosi.
Refrigeranti ad acqua di mareScambiatori a piastreIniettoriDischi dei separatoriCorpi pompaFiltri a cestello
Macchine adatte
Mobilità e trasporti
Aerospaziale e MRO
Parti di motori, componenti idraulici e raccordi liberati da depositi carboniosi, olio e fluido idraulico prima del controllo, della riparazione o del rimontaggio.
Le officine MRO lavano parti di motori con depositi carboniosi e olio cokificato della sezione calda, parti di riduttori e accessori con olio e particelle di usura, e componenti idraulici con residui di fluido idraulico. Prima del controllo con liquidi penetranti fluorescenti o a correnti indotte la superficie deve essere priva di olio e depositi, altrimenti le indicazioni vengono mascherate. In produzione, i pezzi lavorati vanno liberati da lubrorefrigerante e trucioli prima del montaggio o del trattamento superficiale.
La manutenzione aeronautica segue il manuale di manutenzione e i detergenti in esso elencati, quindi la vasca si costruisce attorno al processo, non il contrario. Le vasche ST a 28 o 40 kHz accolgono pezzi singoli e cestelli, con riscaldamento e timer per programma. Una SF aggiunge filtrazione e disoleatore dove ogni giorno passano pezzi oleosi. Un impianto MT mette in sequenza lavaggio, risciacquo e asciugatura ad aria calda per un lavaggio a lotti ripetibile.
Parti di motoriComponenti di riduttoriComponenti idrauliciRaccordi e bulloneriaPezzi lavorati
Macchine adatte
Industria e produzione
Pezzi CNC e lavorati
Trucioli, lubrorefrigerante e olio rimossi da fori ciechi, filettature e fori trasversali prima del montaggio, del rivestimento o della misura.
Dopo tornitura, fresatura e foratura, un pezzo porta lubrorefrigerante o emulsione, olio, trucioli fini e bave in fori ciechi, filettature e fori trasversali. Se restano lì, i trucioli danneggiano guarnizioni e cuscinetti al montaggio, un film di lubrorefrigerante compromette l’adesione del rivestimento e i residui falsano le misure sulla macchina di misura a coordinate (CMM). I clienti specificano sempre più spesso un limite di sporco residuo, per cui il lavaggio è diventato una fase di produzione con parametri propri.
Un detergente debolmente alcalino a 50–60 °C
Pezzi tornitiCarter fresatiAlberi e ingranaggiPezzi filettatiCorpi valvola
Macchine adatte
Industria e produzione
Stampi, matrici e attrezzature
Distaccante, depositi dei gas di processo e polimero bruciato rimossi da impronte, sfiati e fori degli estrattori senza sabbiare la superficie.
Gli stampi a iniezione accumulano distaccante, condensa dei gas di processo e polimero bruciato negli sfiati, sui piani di chiusura e attorno agli estrattori; filiere di estrusione e calibratori portano materiale degradato, e gli utensili di formatura lubrificante di imbutitura e polveri metalliche. La sabbiatura con ghiaccio secco o abrasivi consuma nel tempo spigoli e superfici lucidate o goffrate. In un bagno, la cavitazione rimuove i depositi da sfiati e nervature strette senza contatto meccanico con l’acciaio.
Le metà stampo possono pesare centinaia di chili, quindi sono dimensioni della vasca e sollevamento a decidere la macchina. Una ST accoglie inserti, carrelli e stampi piccoli; una AL abbassa le metà pesanti con un sollevamento caricato dal carroponte. Si usa un detergente adatto al polimero e 40 kHz per impronte lucidate e goffrate, poi risciacquo, asciugatura ad aria calda e protezione antiruggine immediata. Un prelavaggio con SPR è adatto agli utensili di formatura molto ingrassati.
Metà stampo a iniezioneInserti e carrelli stampoFiliere di estrusioneCalibratoriUtensili di formatura
Macchine adatte
Industria e produzione
Valvole, pompe e oleodinamica
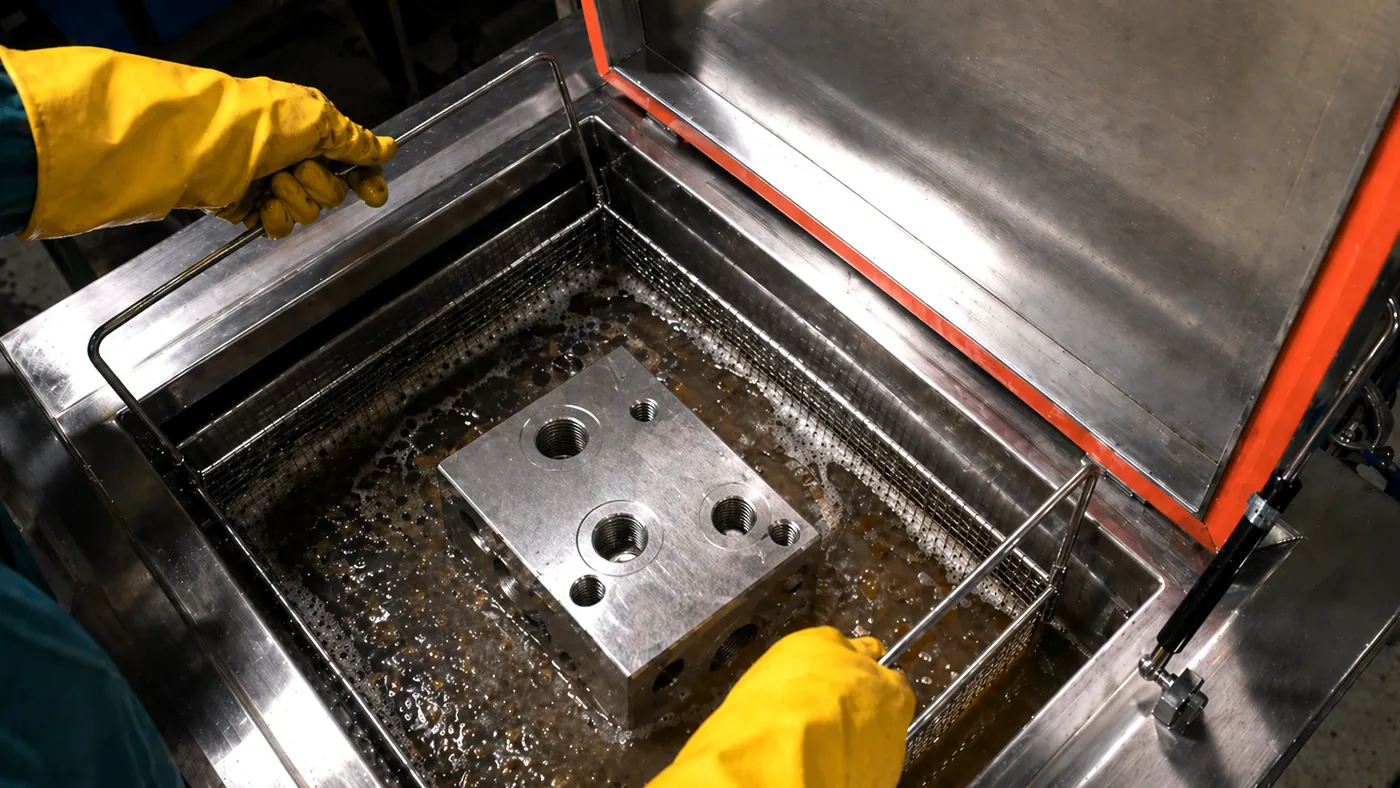
Banchi valvole, blocchi forati oleodinamici, corpi pompa e cilindri liberati da olio, vernici e particelle metalliche nei fori, anche trasversali.
I componenti oleodinamici e di processo si guastano per uno sporco che l’occhio non vede: particelle metalliche da lavorazione o usura, vernici da olio invecchiato, frammenti di guarnizioni e morchie nei fori trasversali di un blocco forato. Banchi valvole, corpi pompa, giranti, cursori e parti di cilindri arrivano dalla produzione nuova con trucioli e lubrorefrigerante, e dalla riparazione con olio, vernici e corrosione. Un cursore che si blocca o una sede che perde è spesso un problema di pulizia.
Nello sporco domina l’olio, quindi filtrazione e disoleatore mantengono il bagno utilizzabile: la SF ha entrambi, con un serbatoio tampone. Le vasche ST a 28 kHz trattano i corpi fusi; 40 kHz è adatto a cursori e piccole valvole con giochi ridotti. Blocchi pesanti e corpi pompa vanno in una AL con sollevamento. Dopo un risciacquo, asciugatura ad aria calda e protezione dei fori con olio o un inibitore prima del montaggio.
Banchi valvoleBlocchi foratiCorpi pompaGirantiCursori e camicieCilindri oleodinamici
Macchine adatte
Industria e produzione
Scambiatori di calore ed energia
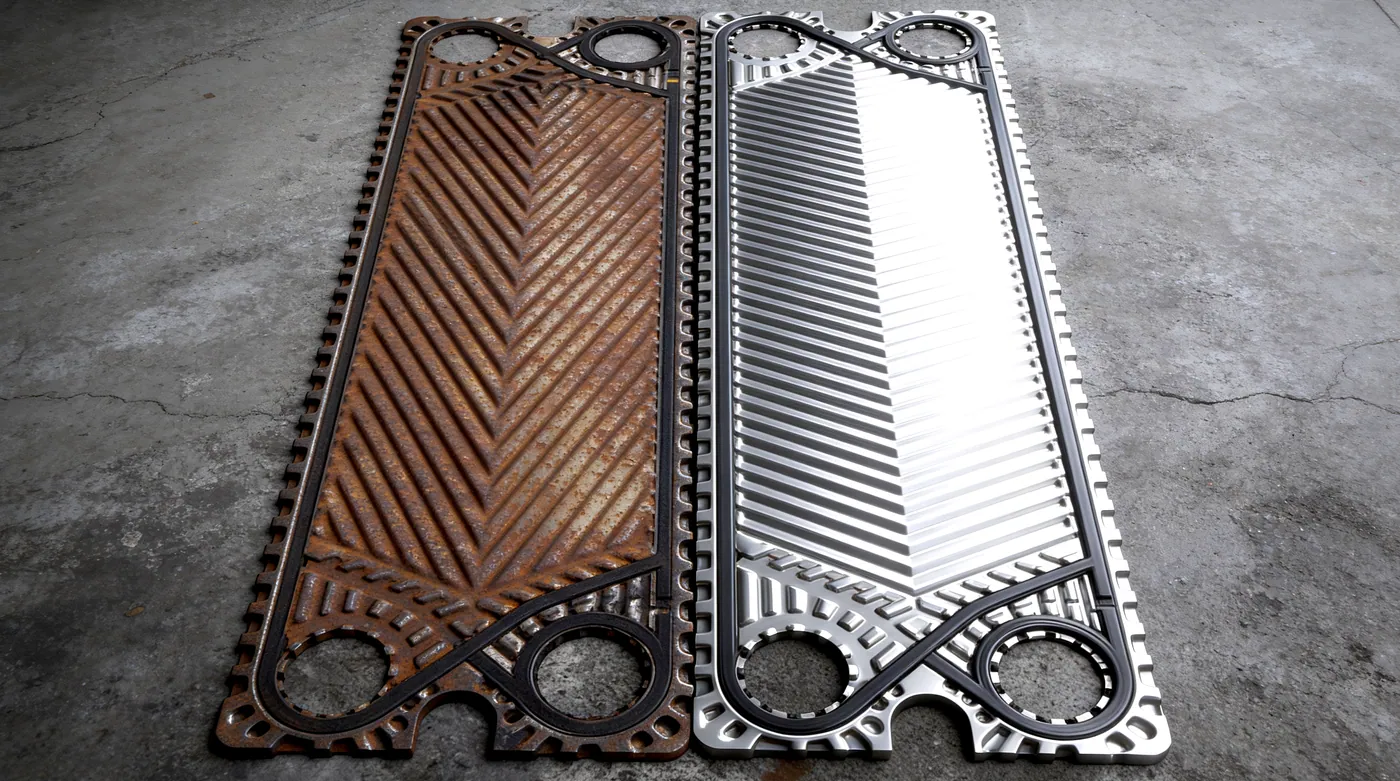
Pacchi piastre, fasci tubieri, pale di turbina e parti di generatori liberati da incrostazioni, biofilm, olio e depositi carboniosi durante una fermata programmata.
Gli scambiatori a piastre perdono capacità man mano che incrostazioni, biofilm, depositi di prodotto e prodotti di corrosione si accumulano tra le piastre; gli scambiatori a fascio tubiero si sporcano all’interno dei tubi. Nelle centrali elettriche le pale di turbina portano ossidi e depositi, e le parti di generatori e quadri elettrici raccolgono olio e polvere. Il lavaggio avviene di solito durante una fermata, quindi la produttività oraria e un risultato ripetibile contano quanto il lavaggio stesso.
Le piastre si lavano in posizione verticale in una rastrelliera, distanziate tra loro, così ogni superficie è raggiunta dal bagno. Le guarnizioni vanno rimosse o verificate per compatibilità con la chimica: un detergente alcalino per depositi organici e oleosi, un disincrostante acido per le incrostazioni, spesso in quest’ordine con un risciacquo intermedio. Una AL abbassa la rastrelliera con il proprio sistema di sollevamento; una AU aggiunge una piattaforma servoazionata e la filtrazione per grandi pacchi piastre. Una vasca di asciugatura DT asciuga poi ad aria calda i pezzi più piccoli.
Piastre di scambiatoriFasci tubieriPale di turbinaParti di generatoriParti di quadri elettrici
Macchine adatte
Industria e produzione
Filtri, griglie e ugelli
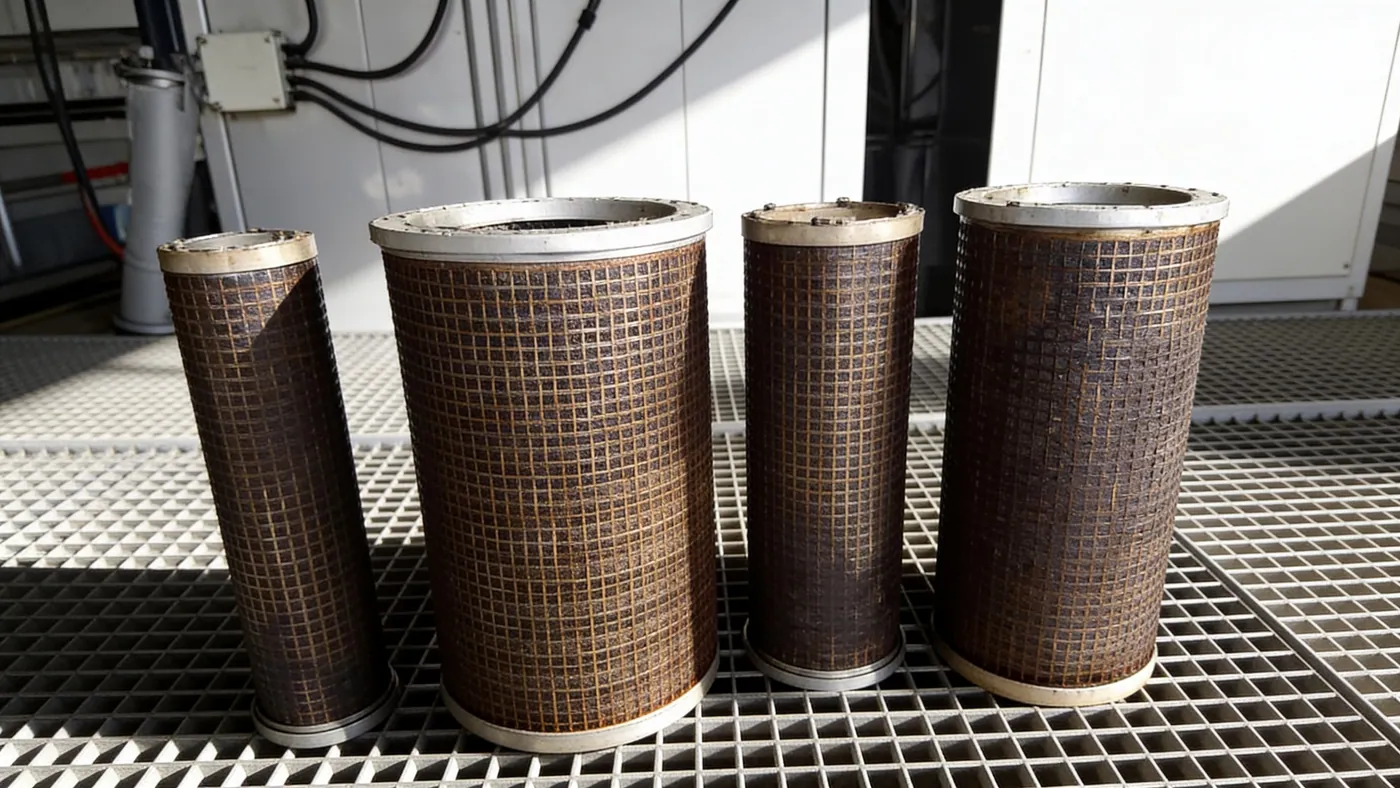
Filtri sinterizzati, a rete e a candela, filtri a cestello e ugelli di spruzzatura puliti fin dentro i pori invece che spazzolati o sabbiati.
Un elemento filtrante intasato è costoso da sostituire e lento da pulire a mano. Metallo sinterizzato, rete metallica e griglie a filo profilato trattengono le particelle in profondità nel mezzo filtrante; i filtri per polimero fuso portano ancora residui dopo la pirolisi, i filtri a candela dei processi alimentari e chimici portano prodotto e incrostazioni, e gli ugelli di spruzzatura si intasano di calcare e prodotto essiccato. Spazzole e acqua ad alta pressione spingono lo sporco più in profondità o deformano la rete; la cavitazione lo estrae dai pori.
Reti fini ed elementi sinterizzati si lavano a 40 kHz, filtri a cestello grossolani e carichi pesanti a 28 kHz. Gli elementi vanno posizionati in modo che il bagno raggiunga l’interno e girati durante il ciclo. Il detergente segue lo sporco: alcalino per olio e residui organici, acido per le incrostazioni. Una SF o una UMX con filtrazione tiene le particelle staccate fuori dal bagno; una ST può essere costruita sulla lunghezza delle candele lunghe. Si confronta la portata prima e dopo.
Filtri in metallo sinterizzatoFiltri a rete metallicaFiltri a candelaFiltri per polimero fusoFiltri a cestelloUgelli di spruzzatura
Macchine adatte
Industria e produzione
Trattamenti e rivestimenti
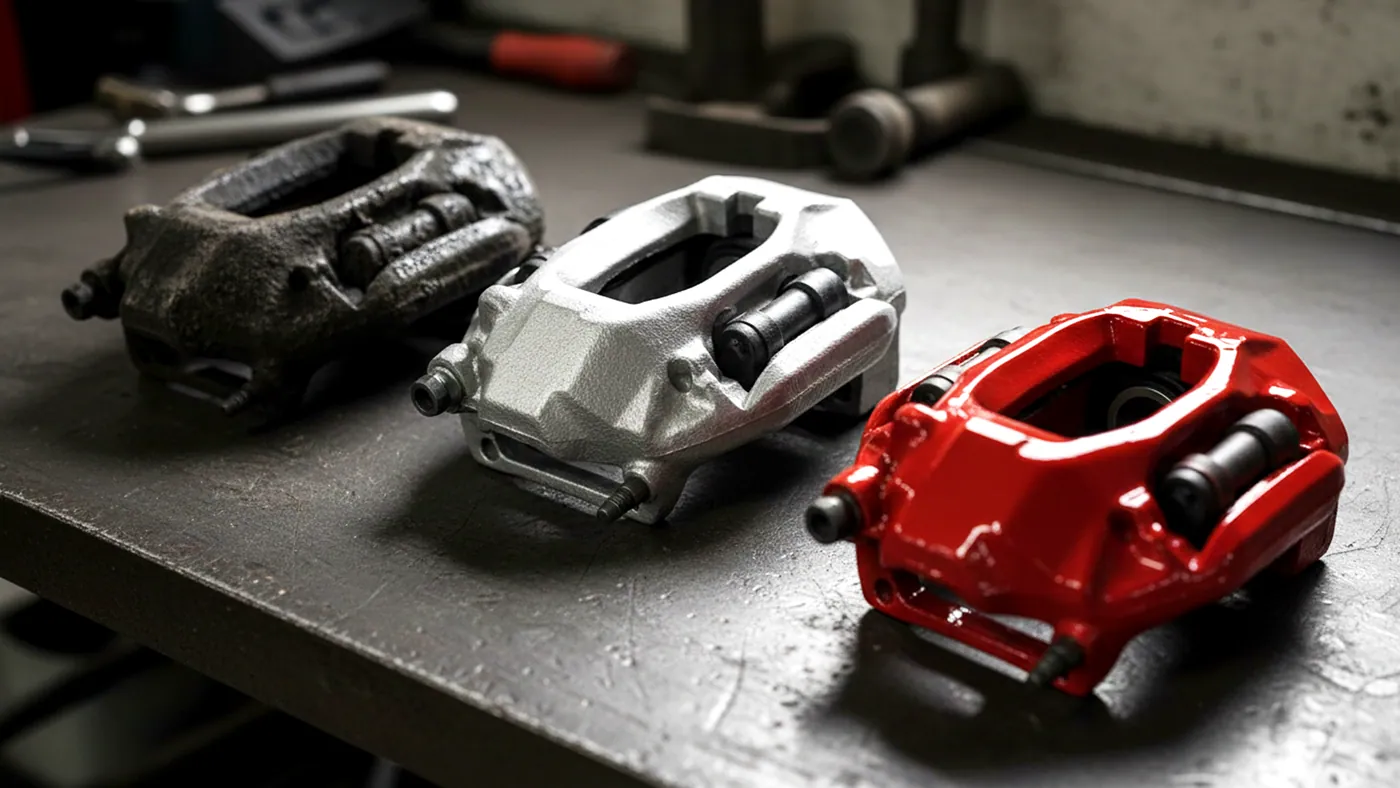
Sgrassaggio prima di verniciatura, verniciatura a polvere, galvanica, anodizzazione o incollaggio, dove la qualità del risciacquo decide se il rivestimento tiene.
Vernice, polvere, rivestimento galvanico e adesivo aderiscono solo a una superficie priva di olio, lubrificante di imbutitura, pasta lucidante, impronte digitali e ossido. I residui si manifestano più tardi come bolle, scarsa adesione, macchie o un deposito galvanico che non copre. Pezzi stampati, lavorati e lucidati con rientranze, filettature o giunzioni sovrapposte nascondono olio dove lo sgrassaggio a spruzzo non arriva. Il water-break test (prova della continuità del film d’acqua) mostra se la superficie è pronta: l’acqua deve stendersi in un velo continuo, non formare gocce.
Lo sgrassaggio prima del rivestimento è una sequenza: lavaggio a ultrasuoni, almeno un risciacquo, spesso un risciacquo finale in acqua demineralizzata, poi asciugatura. Un impianto MT esegue questa sequenza con trasferimento automatico del cestello e può includere la passivazione. Una AL con sollevamento è adatta allo sgrassaggio monostadio di grandi lotti; una vasca ST accoglie piccole serie. Per alluminio e zinco si usa un detergente con inibitore di corrosione. Una DT asciuga il cestello ad aria calda prima del rivestimento.
Pezzi stampatiPezzi lavoratiPezzi lucidatiPezzi prima della galvanicaPezzi prima dell’incollaggio
Macchine adatte
Industrie di processo
Alimenti e bevande
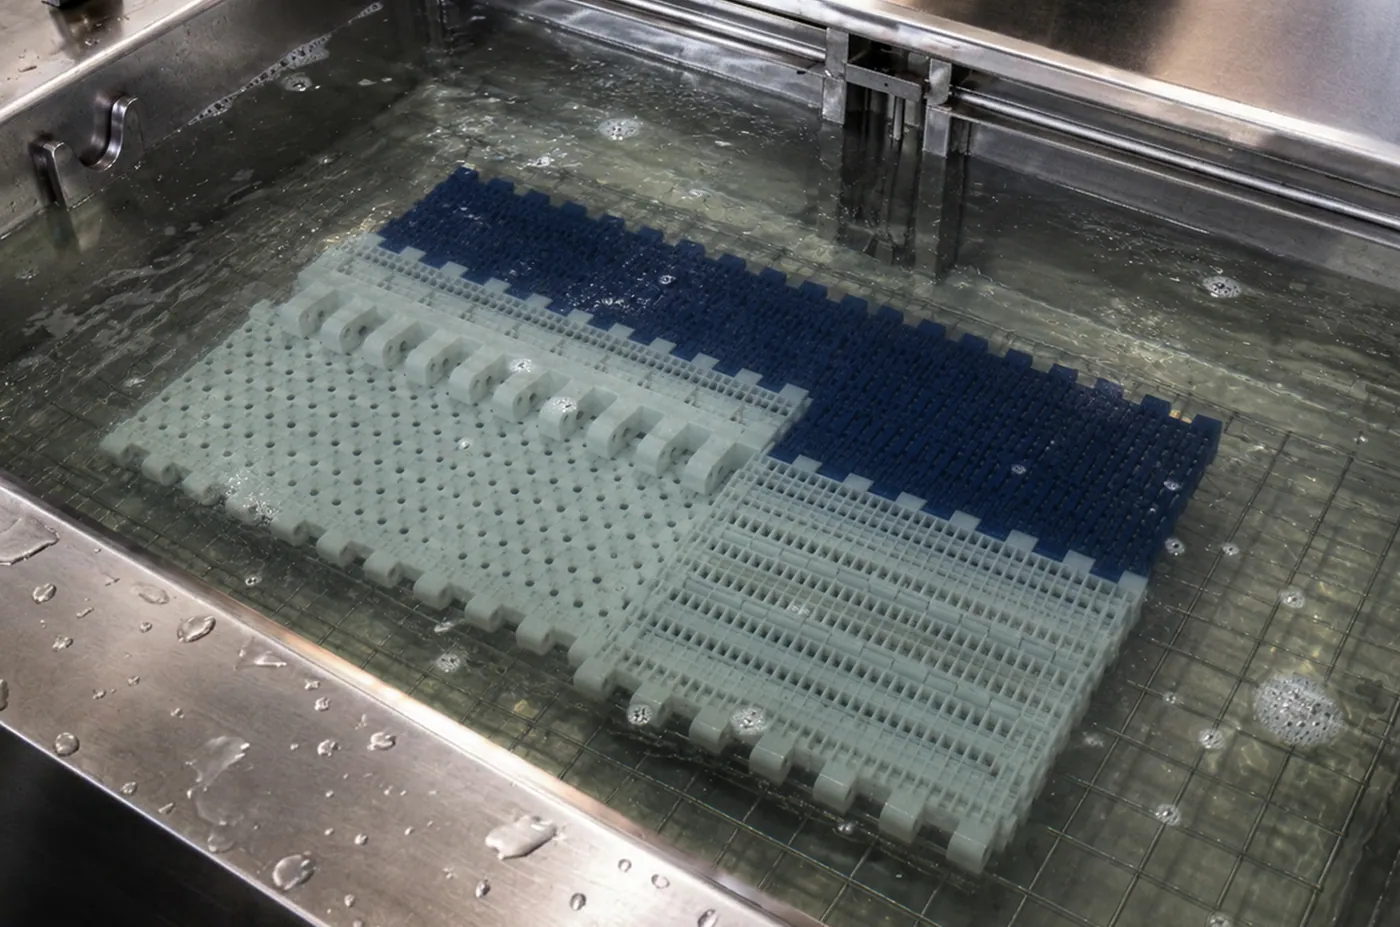
Stampi, coltelli, parti di riempitrici, moduli di nastri e piastre forate liberati da grasso, proteine, prodotto carbonizzato e incrostazioni.
Gli stabilimenti alimentari lavano pezzi che trattengono prodotto in angoli e fori: teglie e vassoi da forno con grasso carbonizzato, stampi in silicone, coltelli e piastre forate di tritacarne con grasso e proteine, moduli di nastri e catene, valvole di riempitrici e parti di imbottigliamento con zucchero e incrostazioni, valvole del settore lattiero-caseario con pietra del latte. Spazzolatura e ammollo in soda caustica richiedono ore e lasciano comunque residui in cerniere, fori e tra le maglie dei nastri.
Grasso e proteine rispondono a un detergente alcalino a 55–65 °C
Teglie e vassoi da fornoColtelli e lamePiastre tritacarneModuli di nastriValvole di riempitriciValvole lattiero-casearie
Macchine adatte
Industrie di processo
Chimica, farmaceutica e laboratorio
Vetreria, setacci, pipette, parti di reattori e utensili per compresse lavati tra un lotto e l’altro, così i residui di un prodotto non finiscono nel successivo.
I laboratori lavano vetreria, pipette, setacci da laboratorio e contenitori per campioni con reagenti essiccati, residui e particelle; la produzione farmaceutica e chimica lava teste di miscelazione, parti di reattori e pompe, valvole, ugelli dosatori, nonché punzoni e matrici di comprimitrici con polvere e lubrificante. Il problema è la contaminazione crociata (carry-over): residui di un lotto che finiscono nel successivo, oppure un setaccio fine o un capillare che non si possono spazzolare affatto.
Gli oggetti piccoli vanno in una STS o in una SX da banco a 40 o 37 kHz, spesso in becher posti nel bagno, così detergenti diversi possono lavorare fianco a fianco. I pezzi di produzione richiedono una vasca ST dimensionata sul pezzo più grande, oppure un impianto MT con fasi di risciacquo in acqua depurata e asciugatura. Non si devono usare solventi infiammabili in un bagno riscaldato aperto. La convalida della pulizia resta di competenza del sistema qualità aziendale.
Vetreria da laboratorioSetacci da laboratorioPipetteTeste di miscelazionePunzoni e matrici per compresseUgelli dosatori
Macchine adatte
Industrie di processo
Stampa e packaging
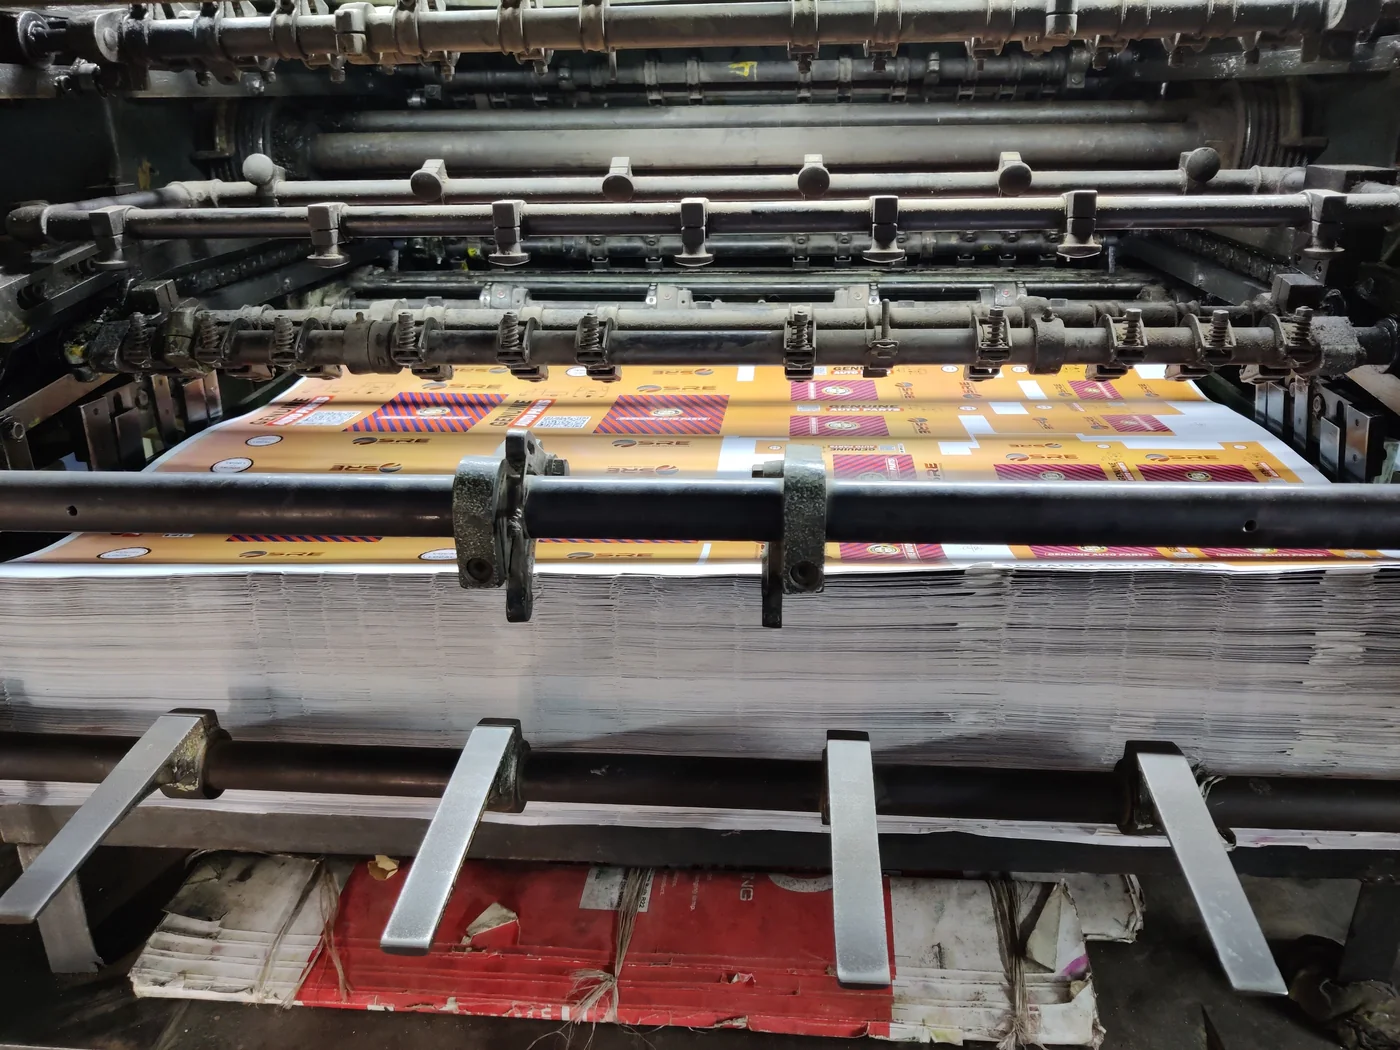
Rulli anilox, camere racla, ugelli colla e parti di macchine per l’imballaggio liberati da inchiostro essiccato, vernici e adesivi.
Nella stampa flessografica e rotocalco, inchiostro e vernice essiccati chiudono le celle dei rulli anilox e si accumulano nelle camere racla, nelle pompe e nelle vaschette dell’inchiostro. Le linee di confezionamento accumulano colla hot-melt e colla a freddo su ugelli e teste di applicazione, e prodotto, colla delle etichette e polvere su parti di formato, ganasce saldanti e parti delle riempitrici. La pulizia a mano con solvente richiede tempo, e il volume delle celle di un rullo anilox continua a calare tra una pulizia e l’altra.
Il detergente segue l’inchiostro: inchiostri a base acqua, a base solvente e UV richiedono ciascuno la propria chimica. Una vasca ST può essere costruita sulla lunghezza di un rullo, con potenza e tempo ciclo impostati per il rivestimento ceramico. Una SF filtra dal bagno le particelle di pigmento e adesivo. Una lavatrice a spruzzo SPR accoglie in un unico carico vaschette dell’inchiostro, camere racla e parti di macchine per l’imballaggio, con soluzione di lavaggio riscaldata in circuito chiuso.
Rulli aniloxCamere raclaPompe e vaschette per inchiostroUgelli per collaGanasce saldantiParti di formato
Macchine adatte
Precisione e pulizia
Elettronica e assemblaggio PCB
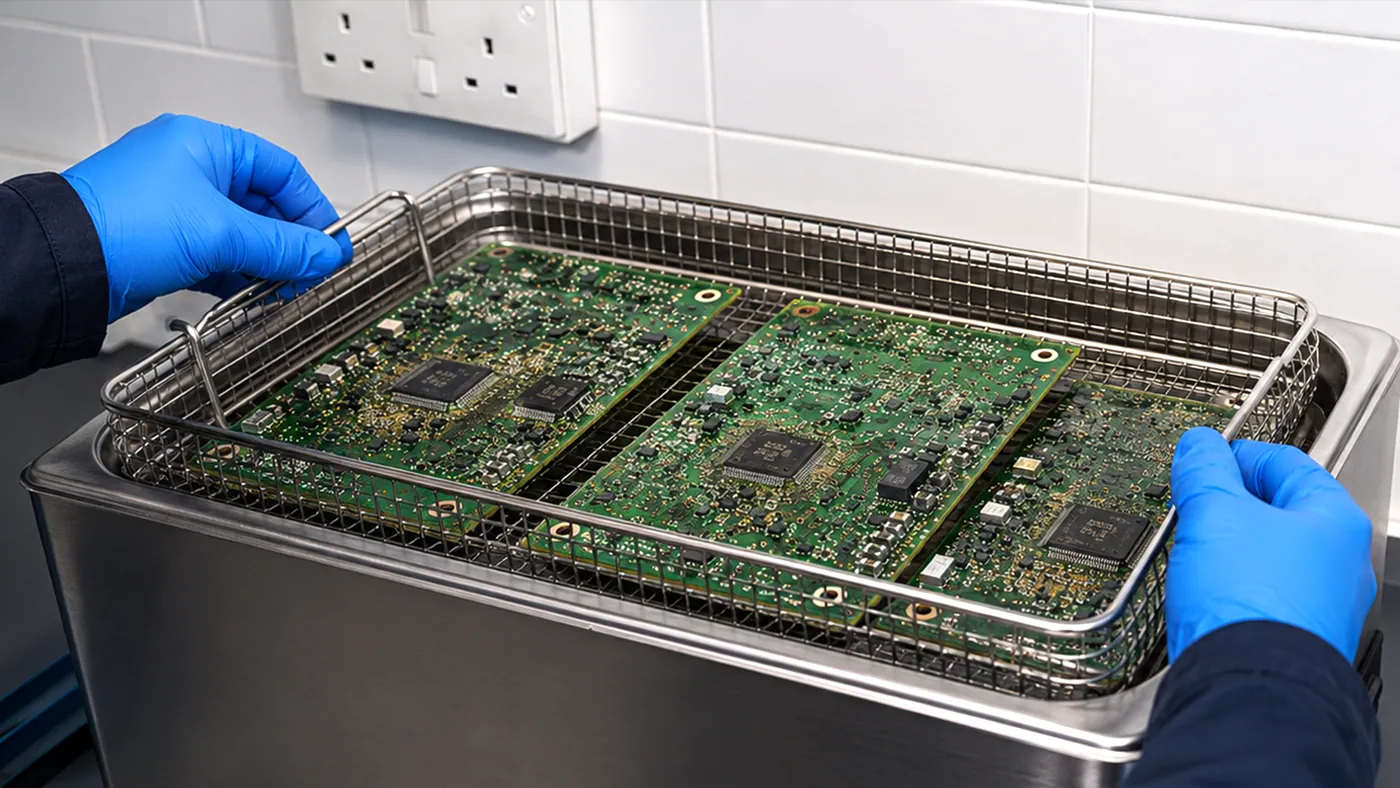
Residui di flussante, palline di stagno e polvere rimossi da schede, connettori, sensori e componenti per batterie, anche sotto i componenti a basso profilo.
Dopo la saldatura, i residui di flussante restano sulla scheda e sotto i componenti con bassa distanza dalla scheda (standoff), come QFN e BGA; in ambiente umido possono causare correnti di dispersione e corrosione. I centri di riparazione ricevono moduli con polvere, ossido e liquidi versati, i connettori perdono il contatto per una pellicola sui pin, e sensori e componenti per batterie devono essere privi di particelle prima del montaggio o della tropicalizzazione (conformal coating).
L’elettronica si lava a 37 o 40 kHz con un detergente specifico per flussante, a 40–60 °C
Schede assemblateConnettoriSensoriModuli elettroniciComponenti per batterie
Macchine adatte
Precisione e pulizia
Medicale, odontoiatrico e veterinario
Strumentario, strumenti odontoiatrici e tubi lavati prima della sterilizzazione; impianti e componenti di dispositivi lavati in produzione.
Gli strumenti chirurgici, odontoiatrici e veterinari tornano con sangue, tessuti, frammenti ossei, cemento e pasta profilattica nelle cerniere, nelle zigrinature e nei lumi. La sterilizzazione agisce solo su una superficie pulita, quindi conta la fase di lavaggio che la precede. Nella produzione di dispositivi, impianti e componenti portano pasta lucidante, olio di lavorazione e particelle da rimuovere prima di passivazione, controllo e confezionamento.
Si usano detergenti enzimatici o leggermente alcalini specifici per strumenti e, con sporco proteico, si resta sotto circa 45 °C
Strumenti chirurgiciStrumenti odontoiatriciStrumenti veterinariCannule e tubiImpianti ortopediciComponenti di dispositivi
Macchine adatte
Precisione e pulizia
Ottica, orologeria e gioielleria
Montature, lenti, parti di orologi e gioielli liberati da pasta lucidante, olio vecchio, sebo e polvere, in piccoli cestelli e becher.
Ottici, orologiai e gioiellieri lavano piccoli pezzi ricchi di dettagli: montature di occhiali con sebo nelle cerniere e nei naselli, lenti e componenti ottici con impronte digitali e residui di lucidatura, movimenti di orologio smontati con olio essiccato, bracciali con sporco tra le maglie, gioielli fusi o lucidati con pasta lucidante nelle incastonature e nelle incisioni. I pezzi sono piccoli, le superfici spesso rivestite o placcate, e non si possono strofinare.
Questo lavoro lo svolge una SX o STS da banco a 37 o 40 kHz; per i pezzi più piccoli si usa un cestello a maglia fine o un becher nel bagno. Per lenti con trattamento e pezzi placcati: cicli brevi e temperatura moderata. Perle, opali, smeraldi, pietre incollate e alcuni componenti di orologi non vanno messi in un bagno a ultrasuoni. Si risciacqua, poi si asciuga con aria calda; dopo il lavaggio le parti dell’orologio vanno lubrificate di nuovo.
Montature per occhialiLentiParti di movimenti d’orologioBracciali di orologiAnelli e catenineMinuteria di precisione
Macchine adatte
Macchine su misura
Non è nella gamma standard? La costruiamo noi.
Ogni macchina industriale è costruita su ordinazione: dimensioni della vasca, materiale, riscaldamento, filtrazione, coperchio, sollevamento e comandi seguono i pezzi e il processo del cliente. Se la macchina che le serve non è in questa pagina, ci descriva i pezzi e lo sporco e la progettiamo su misura.
Troviamo la soluzione giusta
Non sa quale dimensione scegliere?
Ci indichi il pezzo, la quantità all’ora e lo sporco da rimuovere. Dimensioniamo con lei la vasca e la frequenza.
