Secteurs · 4 min de lecture · Mis à jour le 18/11/2026
Nettoyage par ultrasons dans la transformation des plastiques
Empreintes, évents, filières, plaques de répartition, pièces moulées, imprimées et mélangeurs : nettoyer sans abîmer l'acier poli ou le plastique tendre, puis choisir la cuve adaptée.
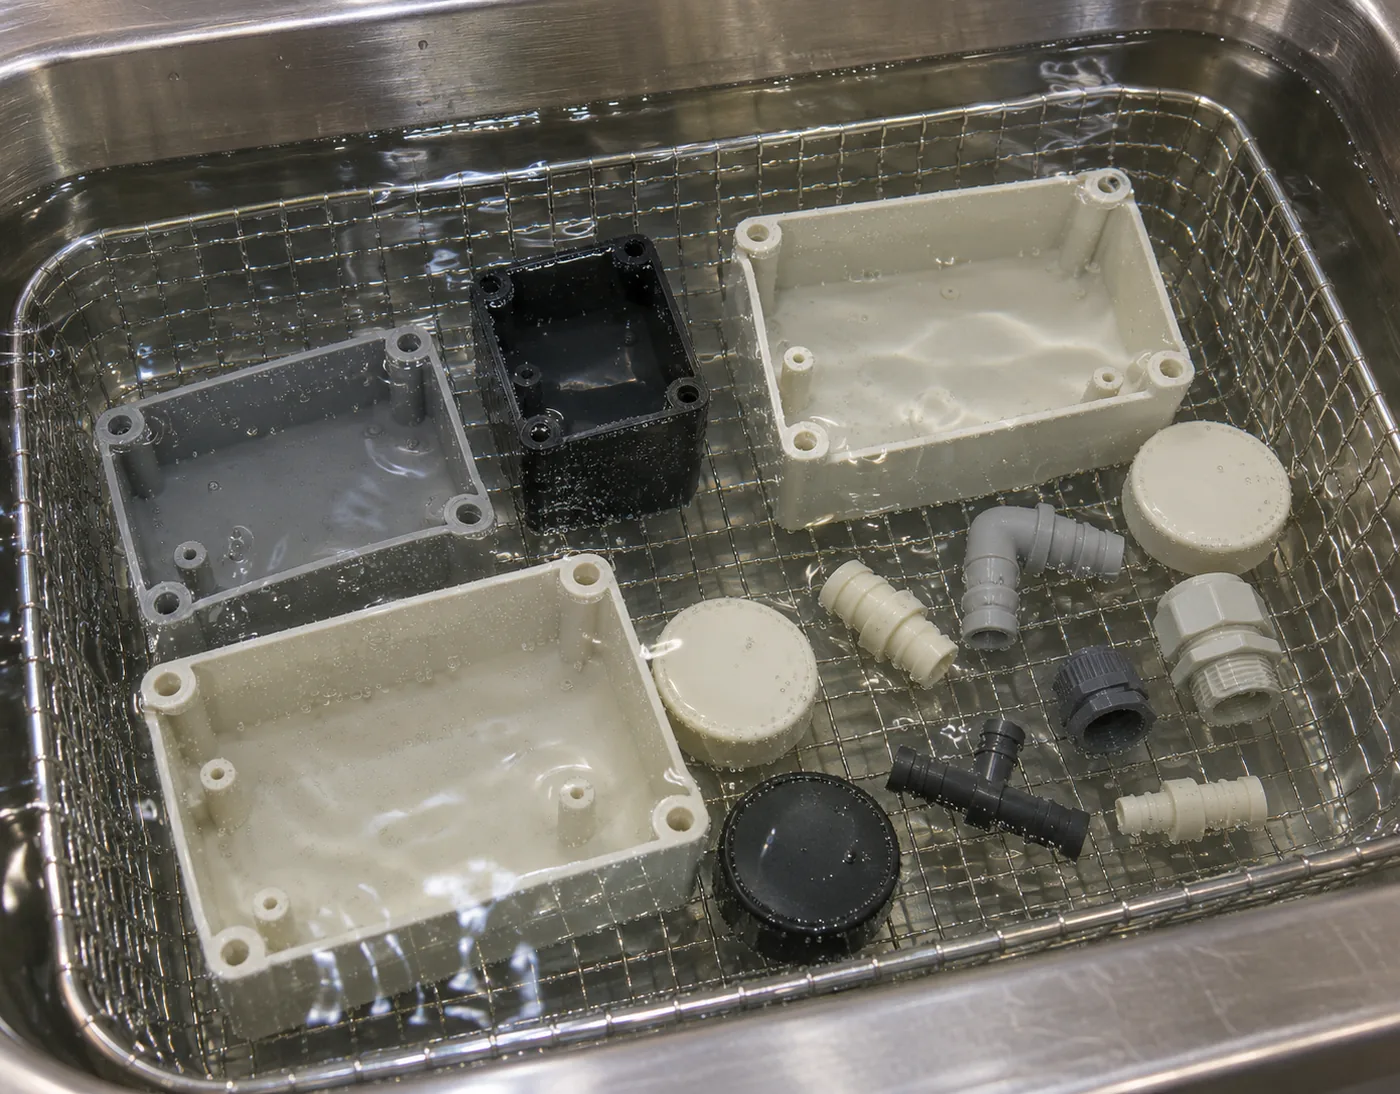
Une usine de plasturgie nettoie deux choses très différentes : l'outillage en acier qui forme la matière fondue et les pièces plastiques qui en sortent. L'outillage porte des dépôts durs et cuits dans des détails fins, sur des surfaces polies ou texturées à préserver. Les pièces portent des résidus légers sur un matériau qui ramollit à chaud. Une cuve à ultrasons traite les deux, avec des réglages différents. Elle nettoie des lots de pièces ; elle n'est pas une ligne de lavage de paillettes recyclées.
Les pièces
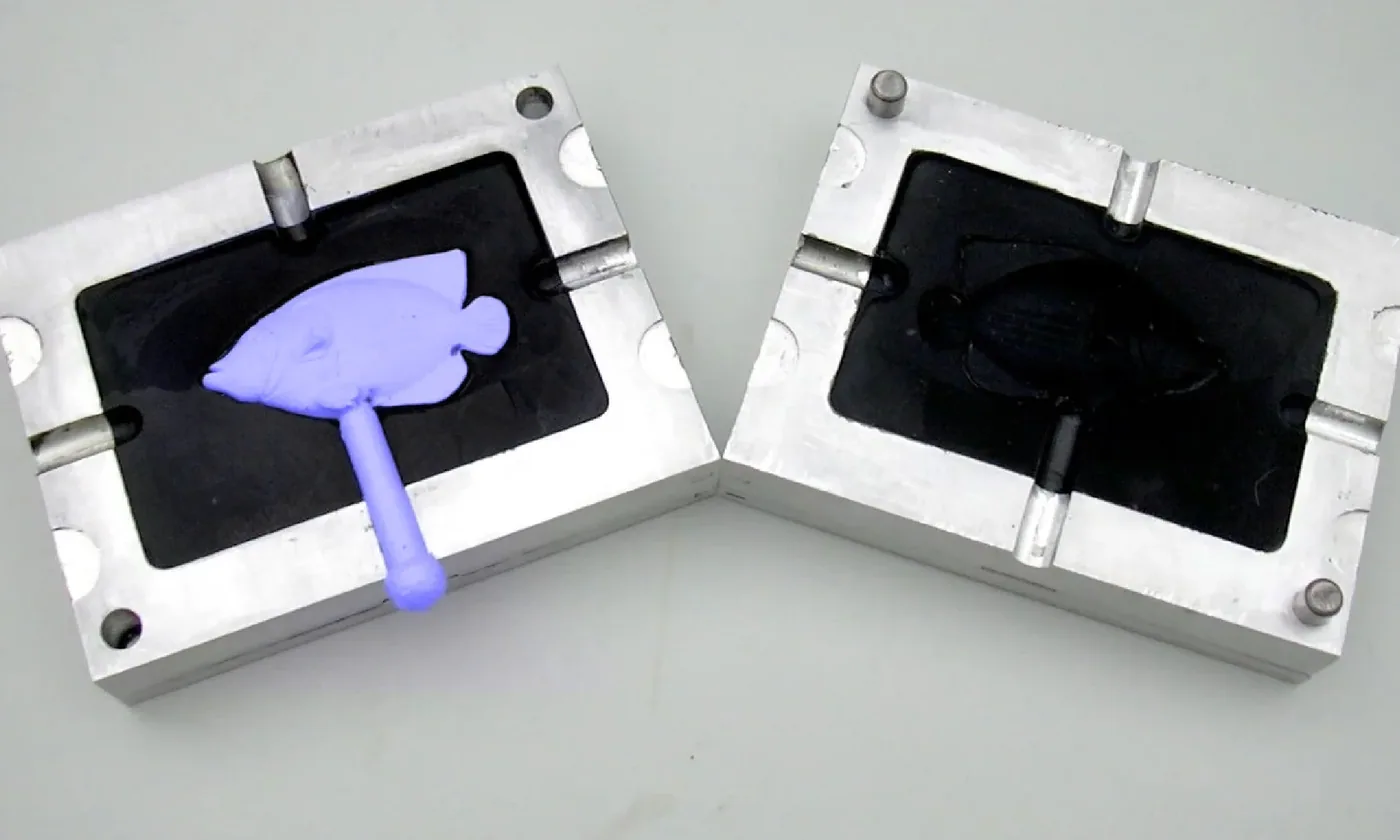
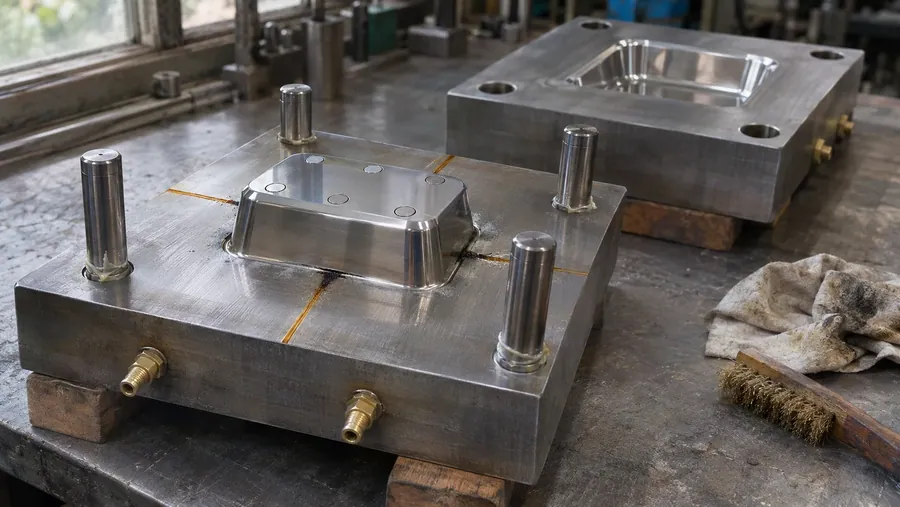
- Éléments de moules d'injection : empreintes et noyaux rapportés, coulisseaux, éjecteurs inclinés, broches d'éjection, évents, buses et pointes de canaux chauds. Un moule entier n'entre que s'il tient dans la cuve et si le mouliste autorise l'immersion ; le plus souvent, le moule est ouvert et les éléments sont déposés.
- Outillage d'extrusion : éléments de filières, plaques de répartition, pièces de changeurs de filtres, douilles de calibrage.
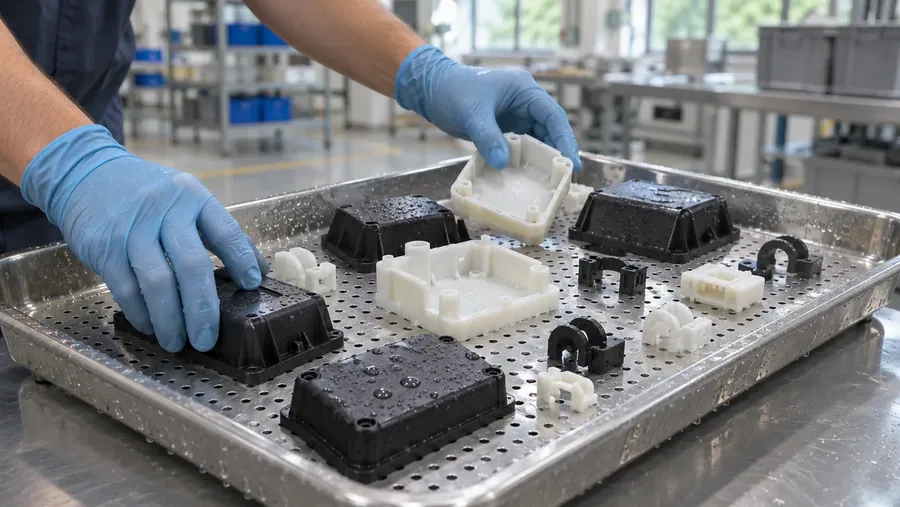
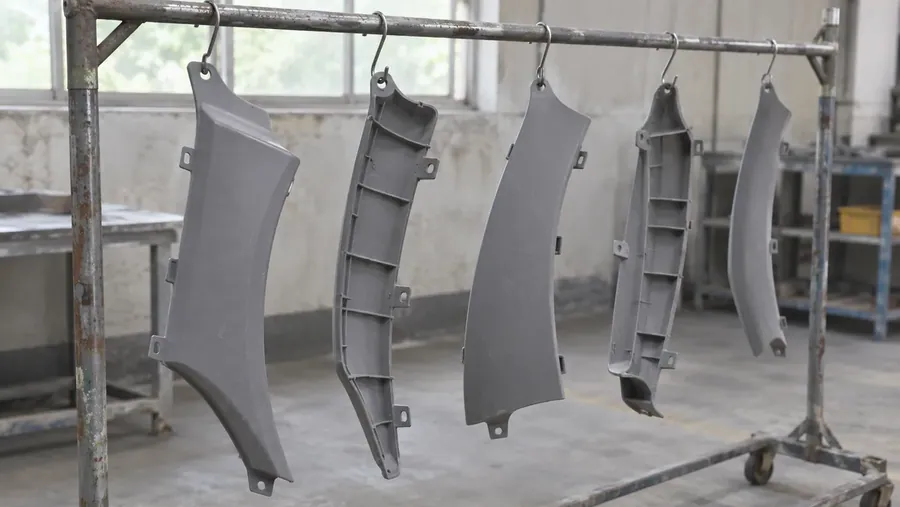
- Pièces moulées avant peinture, impression, collage ou assemblage.
- Pièces de fabrication additive, pour enlever poudre libre et résidus dans les canaux internes.
- Pièces de mélange et de dosage : pales, vis et buses, nettoyées au changement de matière ou de couleur.
Les salissures
| Pièce | Résidu typique |
|---|---|
| Évents et empreintes | dépôts de dégazage d'additifs et de retardateurs de flamme, démoulant |
| Éléments de moule après stockage | protection antirouille, graisse |
| Filières, plaques de répartition | polymère dégradé et brûlé, résidus d'additifs |
| Pièces moulées | démoulant, traces de manipulation, poussière et particules retenues par l'électricité statique |
| Pièces imprimées | poudre libre, résidus de supports |
| Mélangeurs et doseurs | mélange maître colorant, film de polymère, poudre |
Le polymère brûlé sur filières et plaques est un cas particulier. Les ultrasons dans un produit aqueux ne le dissolvent pas. Le gros est d'abord retiré par chaleur ou moyens mécaniques autorisés par le fabricant ; la cuve enlève ensuite film et cendres des détails fins.
Tout problème de qualité en plasturgie n'est pas un problème de nettoyage. Humidité des granulés, monomère résiduel et impuretés du recyclé se traitent par séchage, compoundage et contrôle matière. Des outils et mélangeurs propres limitent le transfert d'une matière à l'autre.
La chimie
- Dépôts de moule et démoulant sur acier : produit alcalin pour moules, inhibé pour l'acier d'outillage.
- Résidus légers sur plastique : produit neutre ou légèrement alcalin compatible avec le polymère. Testez d'abord : certains plastiques se fissurent ou se tachent dans les produits alcalins.
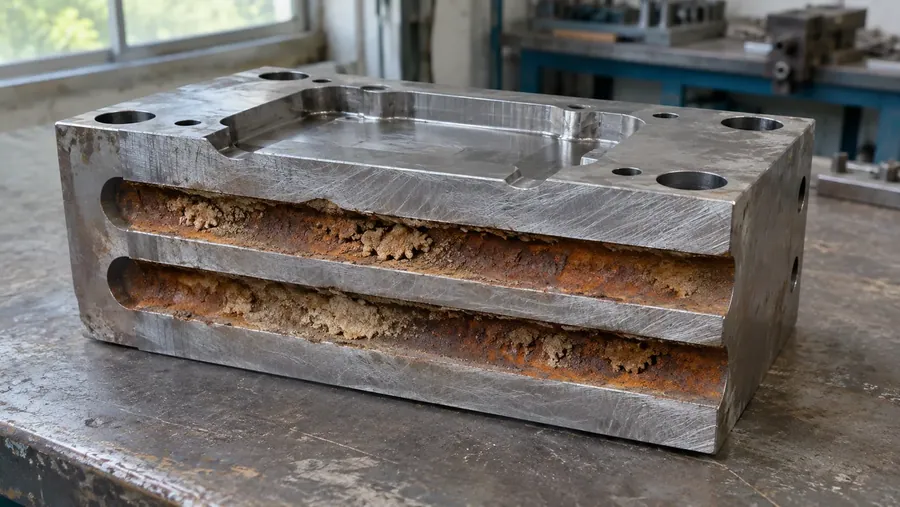
- Tartre dans les inserts de refroidissement : détartrant acide en étape séparée, puis rinçage.
- Outillage aluminium et moules prototypes : produit inhibé pour alliages légers.
L'acier d'outillage rouille rapidement après lavage aqueux. Rincez, séchez immédiatement et appliquez une protection avant remontage ou stockage. Choix et dilution : liquides de nettoyage.
Fréquence, température et durée
| Travail | Fréquence | Température | Durée de départ |
|---|---|---|---|
| Empreintes polies ou texturées, évents | 40 kHz | 55 à 65 °C | 5 à 15 min |
| Buses chaudes, petits inserts, broches d'éjection | 40 kHz | 60 à 70 °C | 10 à 20 min |
| Filières et plaques après enlèvement du gros | 28 kHz | 65 à 75 °C | 15 à 30 min |
| Pièces plastiques moulées | 40 kHz | sous le ramollissement, souvent 40 à 50 °C | 3 à 8 min |
40 kHz est le choix courant pour l'outillage : les petites bulles atteignent évents et textures fines tout en ménageant l'acier poli. Évitez le contact entre faces polies et avec le panier ; utilisez supports ou séparateurs. Faites un essai sur un insert rebuté avant le premier moule de production.
Quelle machine Sonixtek choisir
| Travail | Machine | Intérêt |
|---|---|---|
| Buses chaudes, broches d'éjection, petits inserts | STS de table, 2 à 30 L | 40 kHz, sur établi d'outillage |
| Inserts, coulisseaux, éléments de filières | ST-40 à ST-206 | 28 ou 40 kHz, choisi à la commande ; paniers de 380 × 280 × 200 mm à 730 × 530 × 260 mm |
| Volume régulier, bains chargés d'huile ou de particules | SF avec filtration, 225 à 360 L | filtration intégrée ; charge panier de 200 kg |
| Demi-moules lourds et grandes filières | AL avec levage, AL-150 à AL-2000 | charges panier de 125 à 1000 kg |
| Séchage avant protection antirouille | DT à air chaud | 96 à 300 L |
Les séries industrielles chauffent de la température ambiante à 100 °C. Dimensionnez selon le plus grand demi-moule ou la filière, avec dégagement de tous côtés, pas selon les litres ; voir quand choisir un système de levage. Additifs et démoulants s'accumulent dans le bain : filtration et calendrier de renouvellement font partie du procédé ; voir filtration et durée de vie du bain.
Envoyez-nous un insert ou un élément de filière avec son résidu : nous réaliserons un essai.
Applications dans ce secteur
Moules alimentaires
 Pièces et contaminants · 7 min de lectureCanaux de refroidissement de moule : limites des ultrasonsQuels canaux de moule une cuve à ultrasons nettoie, lesquels exigent un détartrant en circulation, l'ordre des produits et le contrôle du débit ensuite.
 Pièces et contaminants · 10 min de lectureNettoyer les moules d'injection lors de la maintenanceNettoyage d'un moule d'injection par ultrasons : quoi démonter, bain et fréquence pour empreintes polies et grainées, séchage et protection de l'acier.