
Pièces et contaminants · 6 min de lecture · Mis à jour le 26/09/2026
Éliminer copeaux et fluide de coupe après usinage
Les pièces tournées et fraisées portent du fluide de coupe et des copeaux fins dans chaque poche, alésage, filetage et perçage croisé. Le nettoyage par ultrasons les chasse en un cycle. Le bain, les besoins propres aux pièces fraisées, la filtration qui le fait durer et les contrôles de propreté d'un atelier d'usinage.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
Une pièce usinée est sale d'une façon bien particulière. À l'extérieur, un film de fluide de coupe, soluble ou huile entière, avec des copeaux fins collés dedans. À l'intérieur, dans les perçages croisés, les trous borgnes taraudés et les canaux d'huile, des copeaux que le fluide a fait entrer et n'a pas pu faire ressortir. Une cuve de nettoyage doit traiter les deux, et c'est le second point qui impose une cuve à ultrasons plutôt qu'une machine à aspersion.
Le bain
Chimie. Un détergent alcalin doux à moyen à 2 à 4 %, compatible avec le fluide de coupe utilisé ; le fournisseur du fluide en indique généralement un. Pour l'aluminium et ses alliages, un détergent pour alliages légers avec inhibiteurs. Quand les pièces vont directement au montage, un détergent neutre avec inhibiteur de corrosion, pour que le bain lui-même protège la pièce.
Température. 50 à 60 °C. Les émulsions de fluide de coupe se cassent au-delà d'environ 60 °C et la phase huileuse charge alors le bain plus vite ; voir filtration et durée de vie du bain.
Fréquence. 28 kHz pour la fonte et l'acier avec copeaux abondants ; 40 kHz pour l'aluminium, les filetages fins et les surfaces finies.
Durée. 3 à 8 minutes. L'élimination des copeaux est rapide ; ce qui prend du temps, c'est un film épais de fluide de coupe sur une pièce restée une semaine en attente.
Chargement. Alésages et trous borgnes inclinés, ouvertures orientées d'environ 30 à 45° vers le haut ou sur le côté, pour que l'air remonte et que le liquide atteigne le fond ; un trou borgne tourné droit vers le bas garde une poche d'air et n'est pas nettoyé. Après avoir sorti le panier, basculez les pièces pour que le liquide et les copeaux détachés s'écoulent ; voir charger le panier. L'agitation de la série AL pompe le liquide à travers les perçages à chaque course et constitue l'aide la plus efficace sur les pièces à canaux internes.
Rinçage et séchage. Un rinçage tiède pour enlever le film de détergent, un séchage si la pièce est stockée ou mesurée. Les pièces en acier qui attendent reçoivent un inhibiteur. Pour les pièces soumises à une spécification de propreté, un rinçage à l'eau déminéralisée et un séchage à l'air filtré.
Les pièces fraisées
Les pièces fraisées ne sont pas sales comme les pièces tournées. Un tour laisse un film sur les faces cylindriques et des copeaux dans l'alésage ; un centre d'usinage laisse des poches, des rainures et des faces planes, et projette des copeaux dans chacune d'elles.
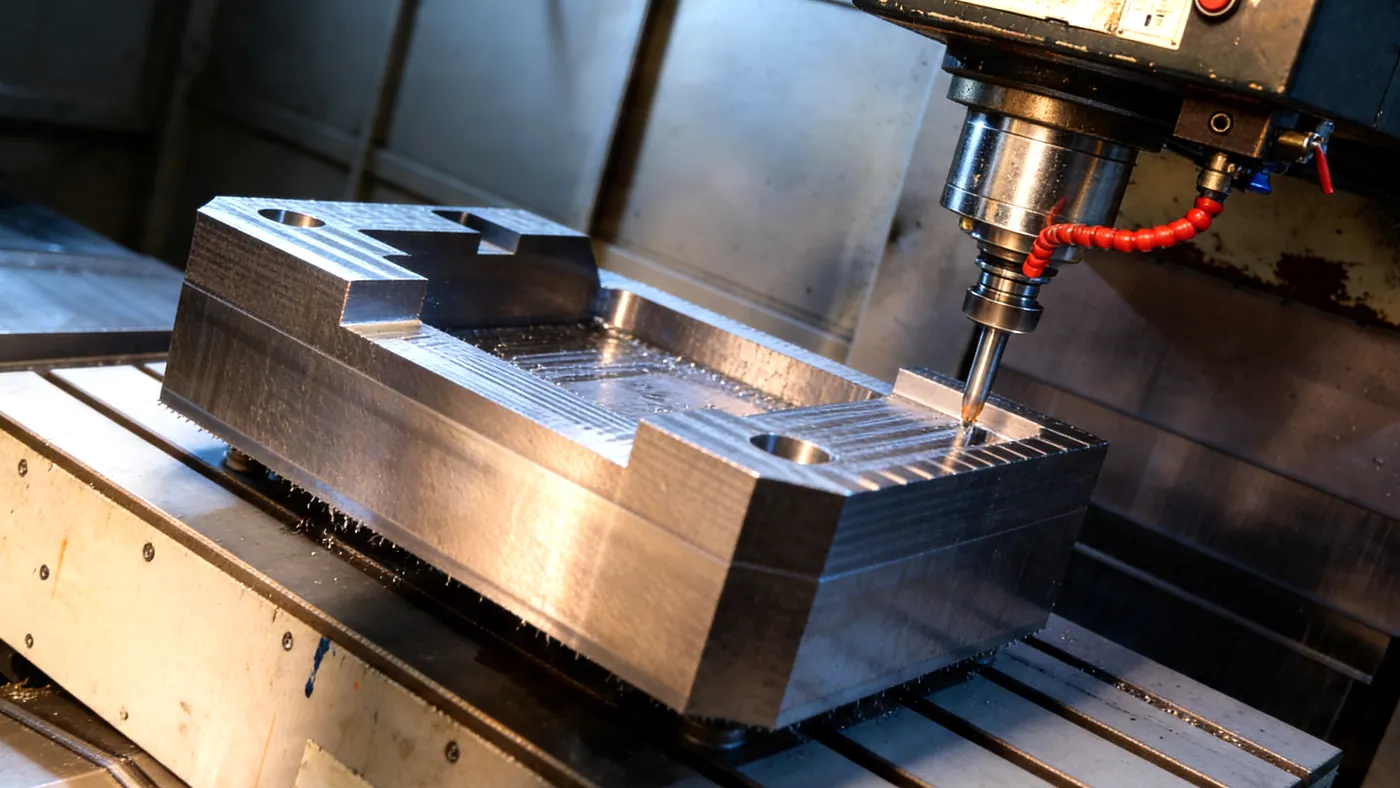
- Les poches et les rainures retiennent un lit de copeaux collés par le fluide de coupe. Chargez la pièce sur la tranche, poches sur le côté, pour que les copeaux tombent de la poche à mesure que la cavitation les décolle et qu'aucun air ne reste piégé. Tournée droit vers le bas, une poche garde une couche d'air ; poches vers le haut, les copeaux ne font que se déplacer. Basculez la pièce après la sortie du bain pour vider le reste.
- Les copeaux d'aluminium sont légers et restent en suspension. Ils ont davantage besoin de la boucle de filtration que les copeaux d'acier, qui décantent.
- Les grandes faces planes retiennent un film de fluide qui sèche en un vernis collant si les pièces attendent plusieurs jours. Nettoyez-les dans le poste, ou prévoyez un cycle plus long et un bain plus chaud pour les pièces qui ont attendu.
- La microlubrification laisse un film mince d'ester ou d'huile au lieu d'une émulsion. Il faut un détergent qui émulsionne l'huile, et pas seulement un détergent compatible avec le fluide soluble.
- Les pièces fraisées à sec portent une poussière fine et des copeaux soudés à chaud. La poussière part facilement ; un copeau soudé sur une arête relève de l'ébavurage.
Pour les pièces fraisées destinées à un assemblage, voir pièces usinées CNC avant montage.
La filtration, c'est le procédé
Le bain d'un atelier d'usinage meurt des particules. Les copeaux fins de quelques microns restent en suspension, diffusent le son et se redéposent sur la pièce ; les plus gros s'accumulent au fond au-dessus des transducteurs et les amortissent. Un filtre à particules de 10 à 25 µm sur une boucle de circulation maîtrise les deux, et un séparateur magnétique avant le filtre retire les fines ferreuses avant qu'elles n'atteignent la poche filtrante. La série SF intègre la boucle ; sur les cuves ST et AL, c'est un ajout. Un renouvellement de trois à cinq volumes de cuve par heure est une valeur de travail ; davantage sur la fonte.
Le fluide de coupe lui-même est la seconde charge. Le fluide soluble s'émulsionne dans le bain et le sature de la même manière que l'huile ; un déshuileur et une décantation de nuit traitent l'huile libre, et le bain est changé selon un planning fixé par titrage.
Spécifications de propreté
Les acheteurs de l'automobile et de l'hydraulique spécifient de plus en plus la propreté technique selon VDA 19 / ISO 16232 : la pièce est rincée avec un liquide d'essai, le liquide est filtré, et le résidu est pesé (gravimétrie, mg par pièce) ou les particules sont comptées et mesurées. La spécification indique alors, par exemple, « aucune particule au-dessus de 400 µm, résidu total inférieur à 3 mg ». La respecter est une affaire de procédé, pas de machine : lavage filtré, rinçage par ultrasons, rinçage à l'eau déminéralisée, séchage filtré, et un intervalle de changement de bain lié au résultat mesuré. Une ligne se conçoit autour de la méthode d'essai : indiquez donc la spécification dans votre demande ; l'article sur les devis liste ce qu'il faut envoyer d'autre.
Les pièces en pratique
| Pièce | Problème | Bain | Machine |
|---|---|---|---|
| Pièces en acier tournées et fraisées | film de fluide de coupe, copeaux dans les filetages | 28 kHz, 55 °C, 5 min | ST-96 à ST-206 avec boucle de filtration |
| Carters en aluminium | fluide de coupe, copeaux dans les trous borgnes, la finition doit rester brillante | 40 kHz, 50 °C, détergent pour alliages légers, 5 min | UMX Pro ou ST avec filtre |
| Blocs hydrauliques | copeaux dans les perçages croisés, spécification de propreté | 28 kHz, agitation, 8 min, rinçage, rinçage, séchage | AL avec filtration, ou ligne multi-cuves MT |
| Blocs moteur après usinage | copeaux dans les canaux, fluide de coupe abondant | 28 kHz, 60 °C, agitation, 10 min | AL-600 à AL-1000 |
| Pièces de précision avant contrôle | particules fines, traces de doigts | 40 kHz, 50 °C, 3 min, rinçage à l'eau déminéralisée | UMX Pro, STS pour les petites pièces |
| Pièces filetées et visserie en vrac | fluide de coupe, copeaux | 28 kHz, 55 °C, 5 min, couche mince | ST-96 avec panier fin |
Ce que les ultrasons ne remplacent pas
L'ébavurage. La cavitation soulève les copeaux libres ; elle n'enlève pas une bavure encore attachée. Les pièces sont d'abord ébavurées, ensuite nettoyées. Et la fragmentation des copeaux longs et filandreux : une pièce enveloppée dans un nid de fil d'acier va en cuve une fois le nid retiré, sinon le nid se détache dans le bain et tombe dans le panier, où il fait de l'ombre à tout ce qui se trouve dessous.
