
行业 · 2 分钟阅读 · 更新日期 2026-09-26
加工制造中的超声波清洗
从机加工、冲压、磨削及热处理后的零件出发,按检查、涂装、装配或发货要求选择清洗设备,涵盖单槽 ST 至 MT 多槽清洗线。
技术指南。数值依据设备参数表;实际工艺设置通过样件试洗确认。
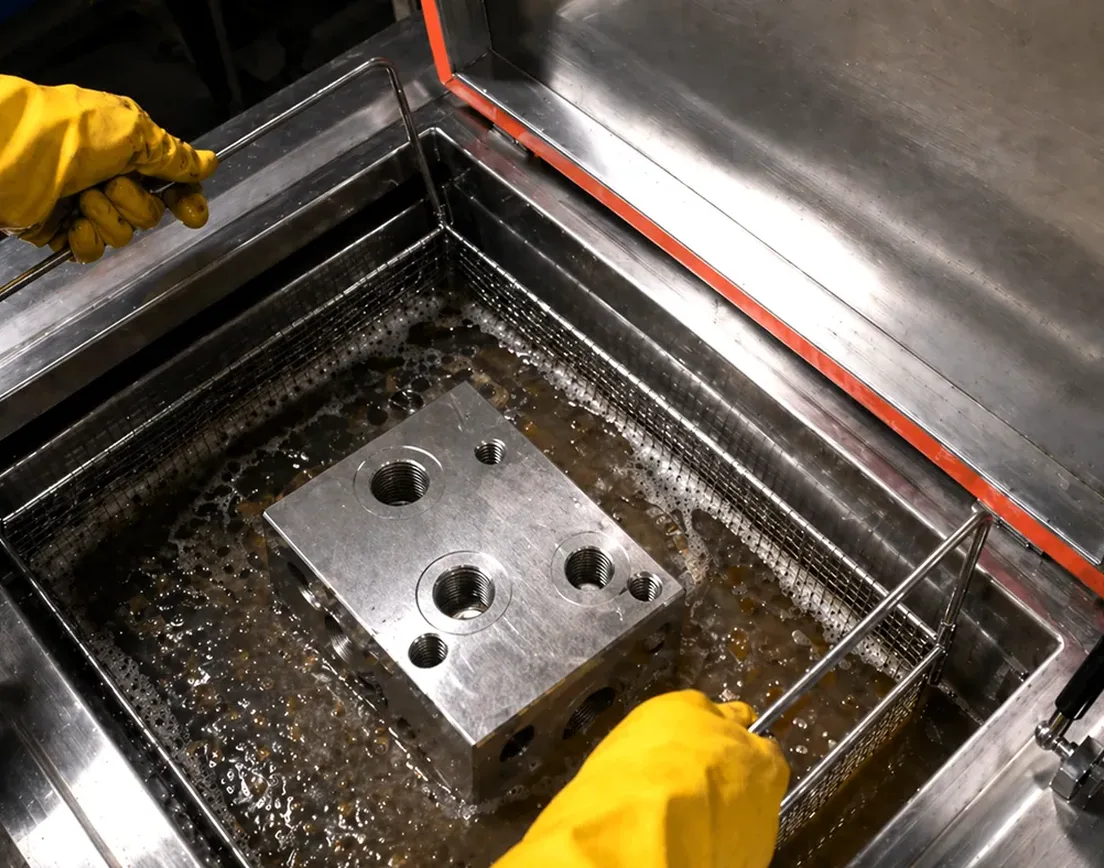
清洗与其他工序一样,有清洁度要求、节拍及单件成本。选择清洗槽应从零件、数量和后续工序需要的结果出发,常见需求可归为四类。
四类清洗任务
加工后清洗。测量、装配或后续加工前,从车削、铣削、钻孔零件表面及盲孔和交叉孔去除冷却液与切屑。参见加工残留、装配前 CNC 零件及螺纹与盲孔。
涂装前清洗。油污影响喷漆、粉末、电镀、阳极氧化、PVD 和粘接。典型流程为清洗、漂洗、去离子水漂洗、烘干,再进行水膜检查。参见涂装前清洗、油污及漂洗烘干。
按清洁度指标清洗。液压块、燃油系统、制动组件、轴承及传动件可能采用 VDA 19 / ISO 16232 颗粒限值。需结合过滤、超声波漂洗及残留测量安排换液。参见液压阀与集成块、轴承及检查前精密零件。
工序间清洗。热处理前去磨削细屑、成形前去拉伸剂、检查前去抛光膏及热处理后去氧化皮。参见锈与水垢。
作业区需要什么
- 节拍。每小时数量影响槽体数量和加热功率。每十分钟一篮可采用单槽,每三分钟一篮可能需双清洗工位。
- 重复性。UMX Pro、AL、AU 可按零件类型存储程序,减少班次差异。
- 槽液使用周期。冷却液和切屑可能使槽液在数日内失效,过滤与撇油可延长至数周。参见过滤与槽液及ST 或 SF。
- 搬运。超过 100 kg
(220 lb) 的清洗篮宜使用升降装置或小车,与输送机、机器人或起重设备的接口需在询价时说明。 - 防锈。清洗后等待下一工序的钢件,需在漂洗中加缓蚀剂并烘干。
- 文件。PLC 周期日志、交付时铝箔测试及纳入现场管理的维护流程。
配置示例
| 处理量与对象 | 配置 |
|---|---|
| 每天数篮,中小零件 | ST-96 至 ST-206,28/40 kHz,清洗篮及起重装置、漂洗槽、沥液架 |
| 每日含油或切屑零件 | SF-225 至 SF-360,过滤及撇油,ST 漂洗、DT 烘干 |
| 重型或密集负载 | AL-300 至 AL-1000,升降、摆动及模块过滤,旁置漂洗和烘干 |
| 连续作业及明确清洁度指标 | MT:喷淋或超声波预洗、超声波清洗、超声波漂洗、去离子水漂洗及热风烘干,共用搬运小车 |
| 检查装配前小型精密零件 | UMX Pro 50L 至 162L,程序控制、去离子水漂洗及烘干 |
材料
钢和铸铁可用 28 kHz、55 至 65 °C
设备维护
同类槽体也可用于维护作业,包括清洗可重复使用的工业滤芯,以及停机时对换热器板片和管束除垢。
