Branchen · 3 Min. Lesezeit · Aktualisiert am 26.09.2026
Ultraschallreinigung in der industriellen Fertigung
Teile vom Bearbeitungszentrum, von Presse, Schleifmaschine und Härteofen, gereinigt vor Prüfung, Beschichtung, Montage oder Versand. Anforderungen, Sauberkeitsvorgaben und Aufstellungen vom ST-Becken bis zur MT-Mehrtankanlage.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
In einem Fertigungsbetrieb ist die Reinigung ein Prozessschritt wie jeder andere, mit Vorgabe, Taktzeit und Kosten je Teil. Das Reinigungsbecken wird ausgewählt wie eine Werkzeugmaschine: nach Teil, Stückzahl und dem Ergebnis, das der nächste Arbeitsgang braucht. Das meiste, was wir für die Fertigung bauen, gehört zu einer von vier Aufgaben.
Vier Aufgaben
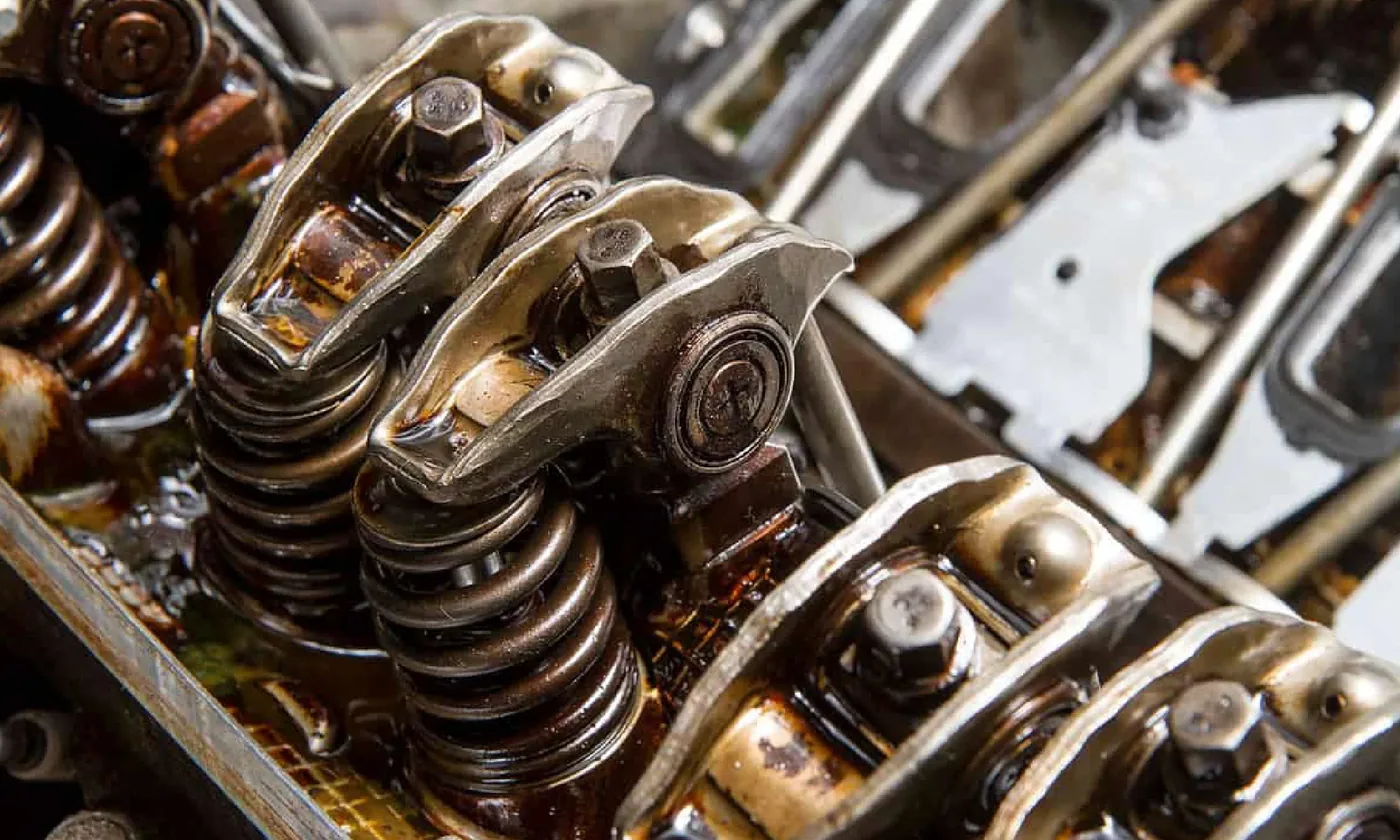
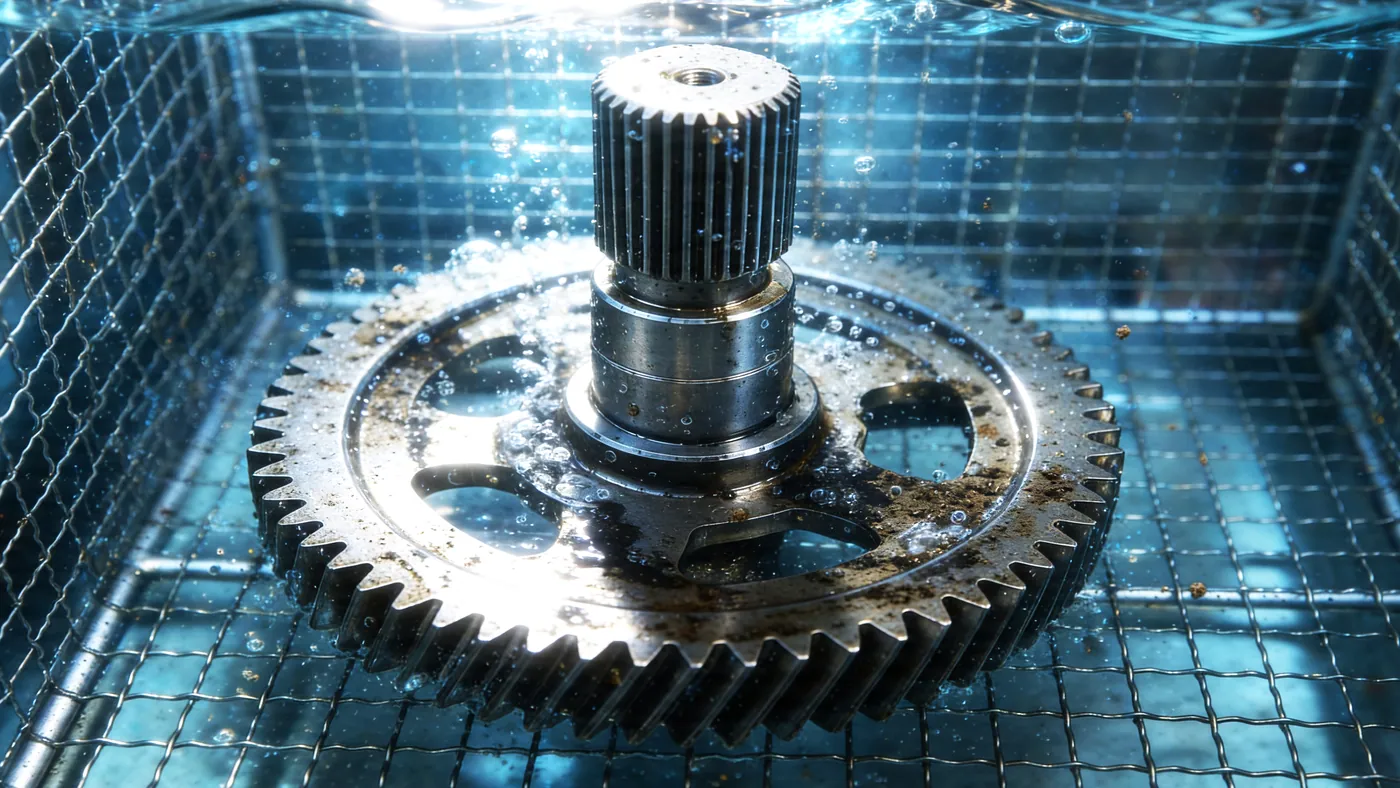
Reinigen nach der Bearbeitung. Kühlschmierstoff und Späne von gedrehten, gefrästen und gebohrten Teilen, aus Sacklöchern und Querbohrungen, vor Messung, Montage oder dem nächsten Prozess. Die häufigste Aufgabe und die, für die die Ultraschallreinigung gemacht ist; der Beitrag zu Bearbeitungsrückständen beschreibt den Prozess, CNC-Teile vor der Montage und Gewindeteile und Sacklöcher führen ihn bis in die Montage.
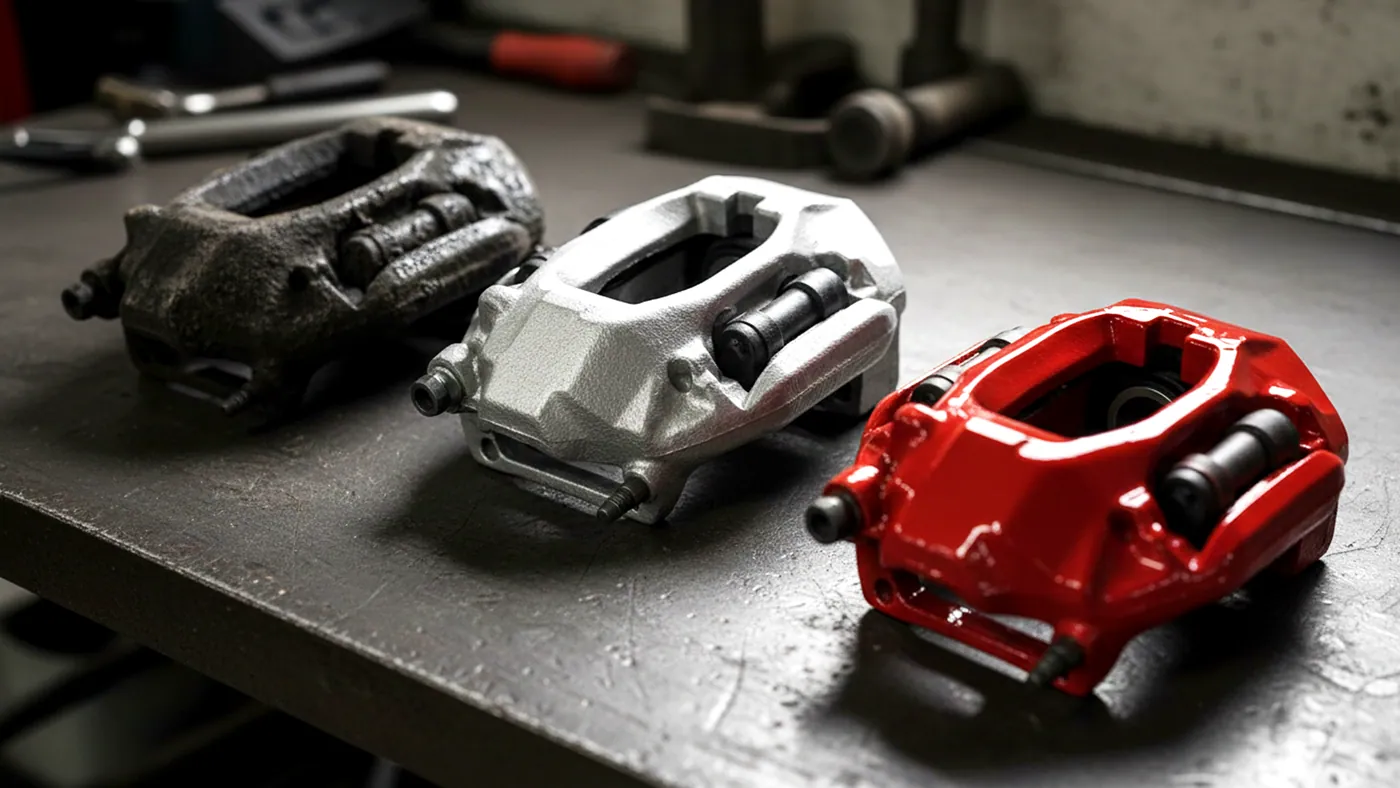
Reinigen vor der Beschichtung. Lack, Pulver, Galvanik, Eloxal, PVD und Kleben versagen auf Öl. Reinigen, Spülen, Spülen mit VE-Wasser und Trocknen, am Ende ein Wasserbenetzungstest; siehe Reinigen vor dem Beschichten, Öl und Fett und Spülen und Trocknen.
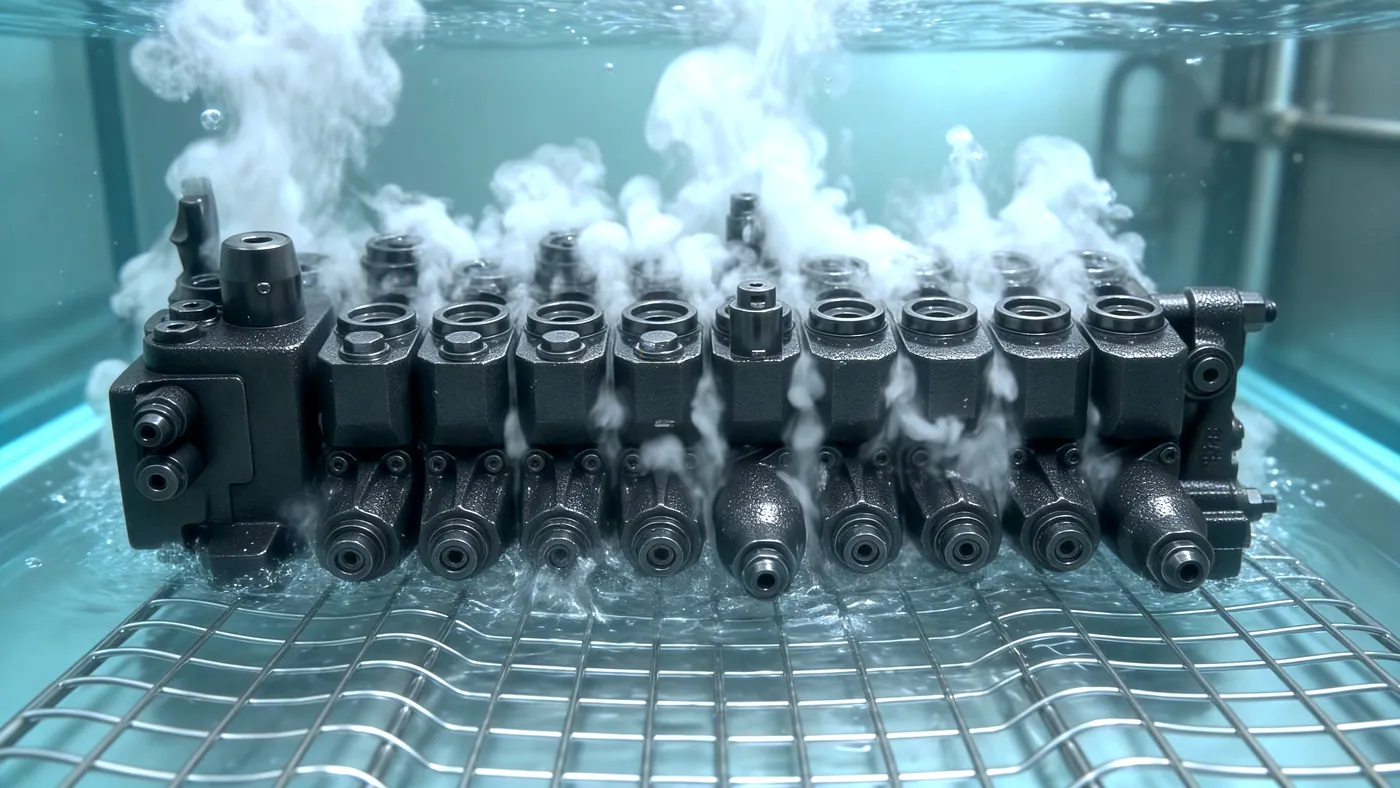
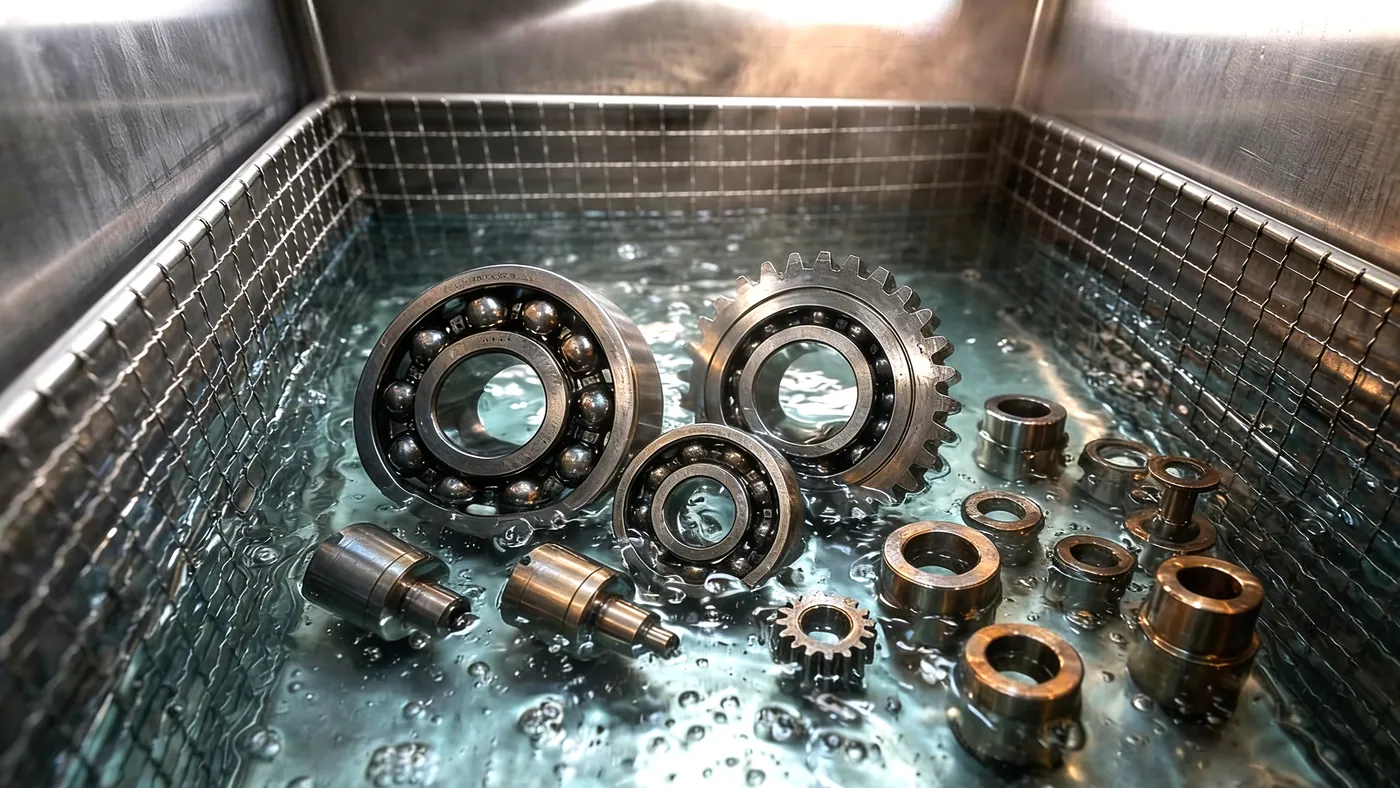
Reinigen nach Sauberkeitsvorgabe. Hydraulikblöcke, Komponenten von Kraftstoffsystem und Bremse, Lager und Getriebeteile nach Partikelgrenzwerten gemäß VDA 19 / ISO 16232. Eine filtrierte Linie mit Ultraschallspülung und ein Badwechselplan, der an die gemessenen Rückstände gekoppelt ist; siehe Hydraulikventile und -blöcke, Lager und Präzisionsteile vor der Prüfung.
Reinigen zwischen Arbeitsgängen. Schleifschlamm vor dem Härten, Ziehmittel vor dem Umformen, Polierpaste vor der Prüfung, Zunder nach der Wärmebehandlung; siehe Rost und Zunder.
Was der Betrieb verlangt
- Takt. Die Teile je Stunde bestimmen Beckenzahl und Heizleistung. Ein Korb alle zehn Minuten ist ein Einzelbecken; einer alle drei Minuten ist eine Linie mit zwei Reinigungsstationen.
- Wiederholbarkeit. Ein Programm je Teilefamilie, in der Anlage gespeichert, damit das Ergebnis nicht von der Schicht abhängt. Die Steuerungen von UMX Pro, AL und AU speichern sie.
- Badstandzeit. Kühlschmierstoff und Späne ruinieren ein Bad in Tagen. Filtration und Skimmer strecken das auf Wochen; siehe Filtration und Badstandzeit und ST oder SF.
- Handhabung. Körbe über 100 kg kommen auf ein Hubsystem oder einen Wagen. Die Anbindung an Förderband, Roboter oder Kran wird in der Anfrage festgelegt.
- Korrosionsschutz. Stahlteile, die zwischen Reinigung und nächstem Schritt warten, bekommen Korrosionsschutz im Spülbad und einen Trocknungszyklus.
- Dokumentation. Zyklusprotokolle aus der SPS, ein Folientest bei Auslieferung und der Wartungsablauf, eingetragen ins System des Betriebs.
Aufstellungen
| Stückzahl | Aufstellung |
|---|---|
| Einige Körbe am Tag, kleine und mittlere Teile | ST-96 bis ST-206, 28/40 kHz, Korb und Hebezeug, Spülbecken, Abtropfgestell |
| Tägliche Reinigung, ölige oder spänebeladene Teile | SF-225 bis SF-360 mit Filtration und Skimmer, ST-Spülbecken, DT-Trockner |
| Schwere Teile oder dichte Chargen | AL-300 bis AL-1000 mit Hubsystem, Warenbewegung und modularer Filtration; Spül- und Trockenstationen daneben |
| Linienfertigung, Sauberkeitsvorgabe | MT-Mehrtankanlage: Spritz- oder Ultraschallvorwäsche, Ultraschallreinigung, Ultraschallspülung, VE-Wasser-Spülung, Heißlufttrocknung, unter einem Wagen |
| Kleine Präzisionsteile, Prüfung und Montage | UMX Pro 50L bis 162L mit Programmen, VE-Wasser-Spülung, Trocknung |
Werkstoffe
Stahl und Guss bei 28 kHz mit alkalischen Reinigern bei 55 bis 65 °C. Aluminium und Leichtmetalle bei 40 kHz mit inhibierten Leichtmetallreinigern bei 50 bis 60 °C und kurzen Zyklen, sonst werden die bearbeiteten Flächen angeätzt. Messing und Kupfer mit neutralen oder milden Reinigern. Titan und Edelstahl mit nahezu allem. Galvanisierte und eloxierte Teile bei 40 kHz, geringer Leistung und kurzer Zeit. Kunststoffe unterhalb ihres Erweichungspunkts.
Instandhaltung im Werk
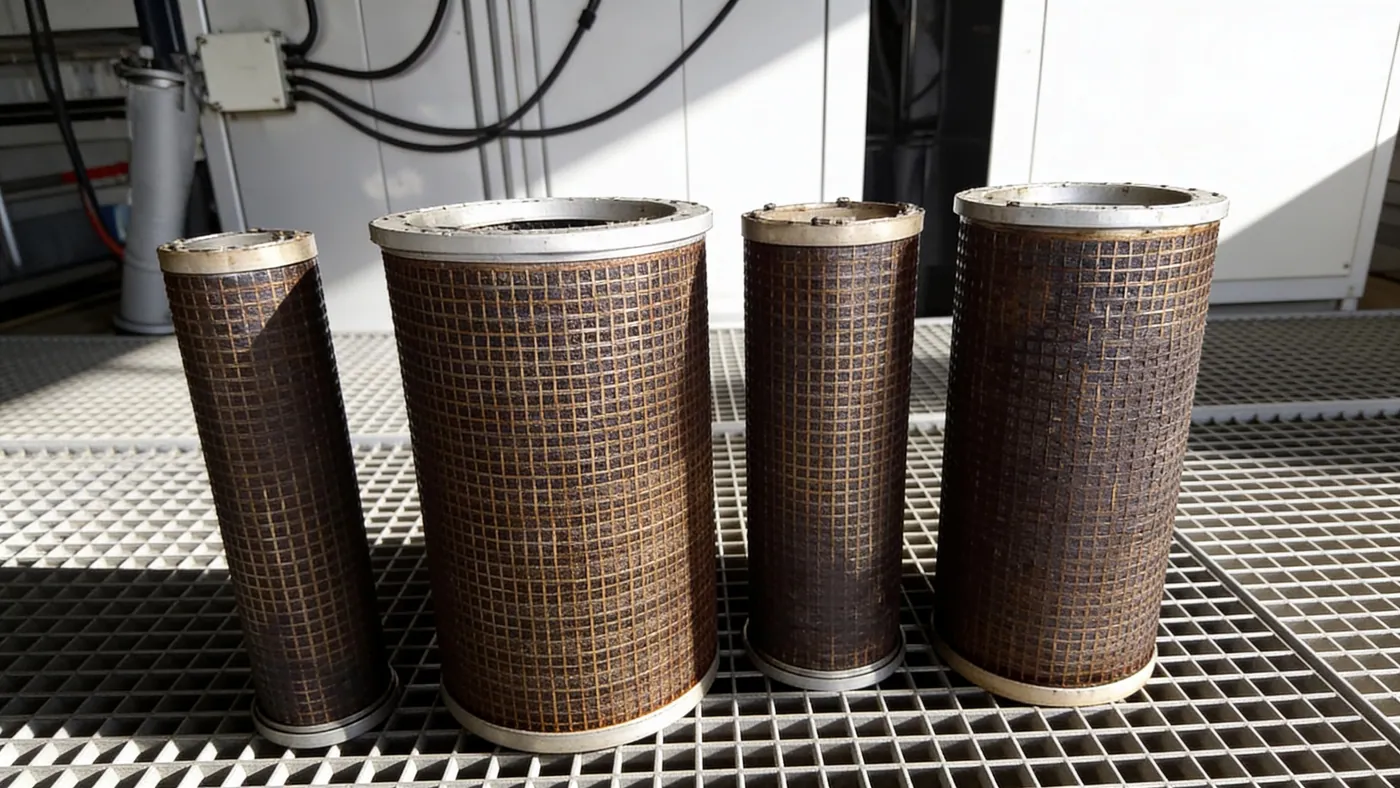
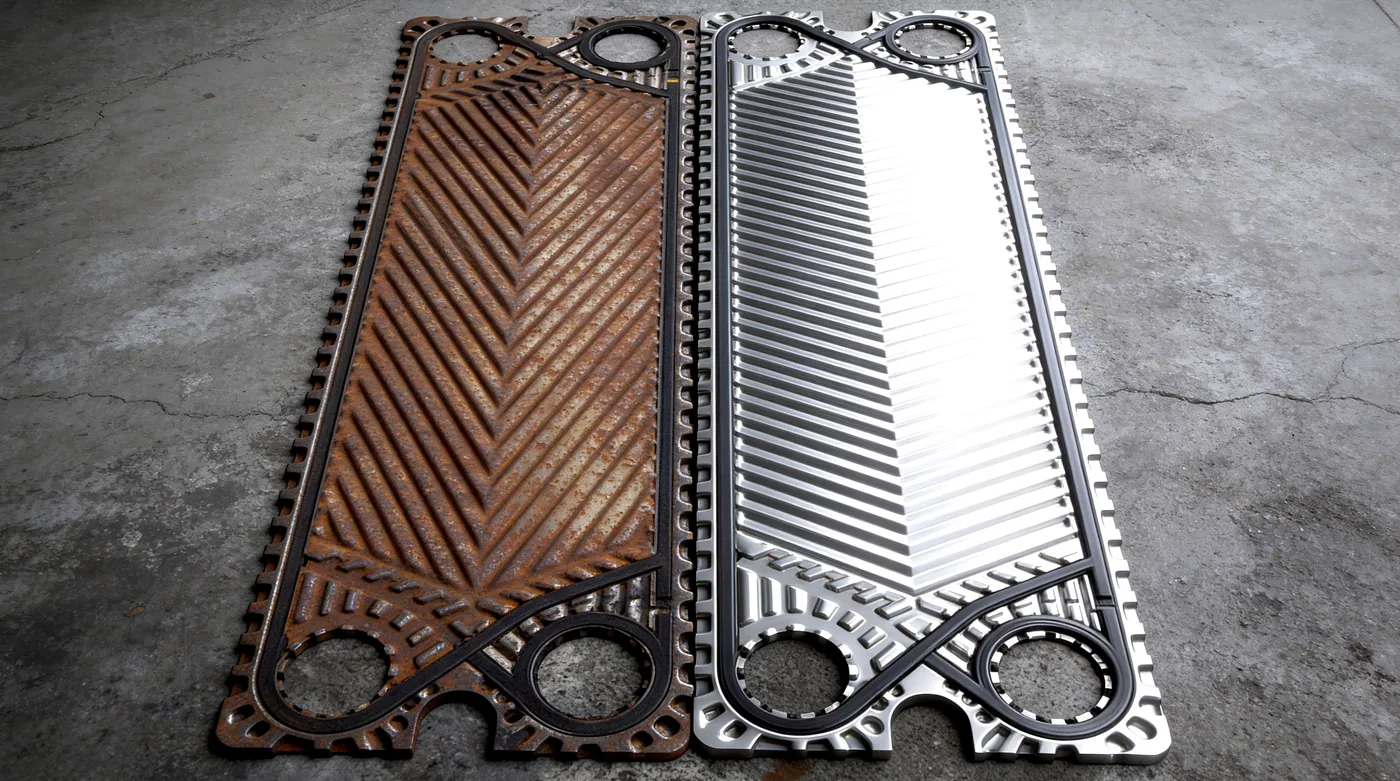
Dieselben Becken dienen auch der Instandhaltung im Werk: Industriefilter, die zur Wiederverwendung gereinigt werden, und Platten und Rohrbündel von Wärmetauschern, die während eines Stillstands entkalkt werden.
Verwandte Branchen
Maschinenbau, Werkzeug- und Formenbau sowie die Kfz-Zulieferfertigung haben jeweils eine eigene Seite: Maschinenbau, Automobil. Die Beiträge unten behandeln einzelne Teile und Prozesse, sobald sie erschienen sind. Der Beitrag zum Angebot listet auf, was wir brauchen, um eine Reinigungsstation oder Linie auszulegen.
Anwendungen in dieser Branche
Bearbeitungsrückstände
 Teile und Verschmutzungen · 5 Min. LesezeitSpäne und Kühlschmierstoff nach der Zerspanung entfernenDreh- und Frästeile tragen KSS und feine Späne in jeder Tasche, Bohrung, jedem Gewinde und jeder Querbohrung. Ultraschall spült sie in einem Zyklus aus. Das Bad, Frästeile, die Filtration und die Sauberkeitsprüfung.
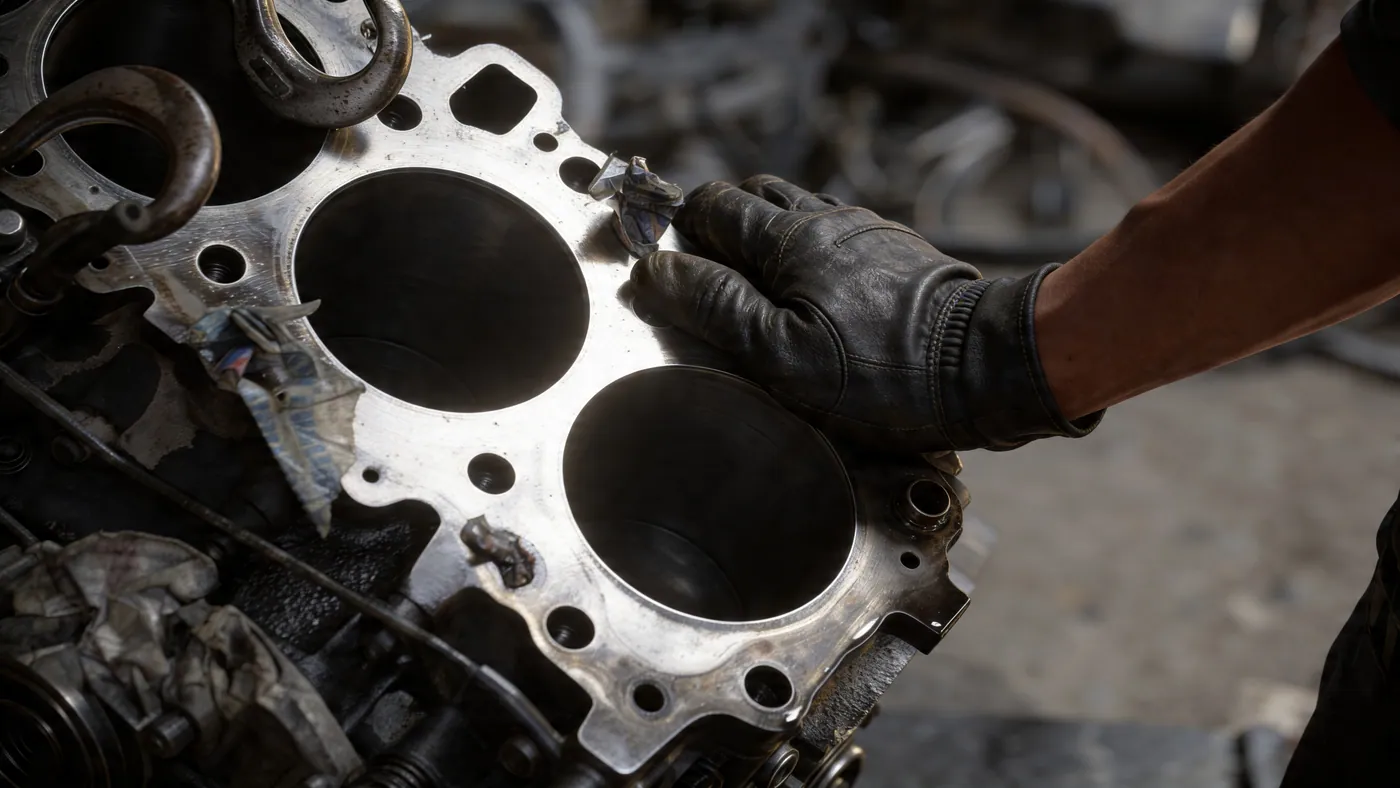 Teile und Verschmutzungen · 4 Min. LesezeitMotorblock nach der Bearbeitung reinigenBohren, Honen und Planen hinterlassen Späne, Schleifkorn und Honöl in Zylindern, Ölkanälen und Sacklöchern; ein Korn im Ölkanal kann ein neues Lager zerstören. So reinigen Instandsetzer den Block, mit Beckengrößen für Pkw und Lkw.