
Teile und Verschmutzungen · 5 Min. Lesezeit · Aktualisiert am 26.09.2026
Späne und Kühlschmierstoff nach der Zerspanung entfernen
Dreh- und Frästeile tragen KSS und feine Späne in jeder Tasche, Bohrung, jedem Gewinde und jeder Querbohrung. Ultraschall spült sie in einem Zyklus aus. Das Bad, Frästeile, die Filtration und die Sauberkeitsprüfung.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
Ein zerspantes Teil ist auf eine bestimmte Weise schmutzig. Außen liegt ein Film aus Kühlschmierstoff (KSS), wassermischbar oder als nicht wassermischbares Öl, mit feinen Spänen darin. Innen, in Querbohrungen, Gewindesacklöchern und Ölkanälen, liegen Späne, die der KSS hineingespült hat und nicht wieder herausspülen konnte. Ein Reinigungsbecken muss mit beidem fertig werden, und das Zweite ist der Grund, warum es ein Ultraschallbecken ist und keine Spritzreinigungsanlage.
Das Bad
Chemie. Ein mild bis mittel alkalischer Reiniger mit 2 bis 4 %, verträglich mit dem eingesetzten KSS; der KSS-Lieferant nennt meist einen. Für Aluminium und seine Legierungen ein Leichtmetallreiniger mit Inhibitoren. Gehen die Teile direkt in die Montage, ein neutraler Reiniger mit Korrosionsinhibitor, damit schon das Bad das Teil schützt.
Temperatur. 50 bis 60 °C. KSS-Emulsionen spalten oberhalb von etwa 60 °C, und die Ölphase belastet das Bad dann schneller; siehe Filtration und Badstandzeit.
Frequenz. 28 kHz für Gusseisen und Stahl mit groben Spänen; 40 kHz für Aluminium, feine Gewinde und fertig bearbeitete Flächen.
Zeit. 3 bis 8 Minuten. Späne sind schnell entfernt; Zeit kostet ein dicker KSS-Film auf einem Teil, das eine Woche gestanden hat.
Beladung. Bohrungen und Sacklöcher schräg, die Öffnungen etwa 30 bis 45° nach oben geneigt oder zur Seite, damit die Luft aufsteigt und die Flüssigkeit den Grund erreicht; ein Sackloch, das senkrecht nach unten zeigt, hält ein Luftpolster und wird nicht sauber. Kippen Sie die Teile nach dem Herausheben des Korbs, damit Flüssigkeit und gelöste Späne ablaufen; siehe Korb richtig beladen. Die Warenbewegung der AL-Serie pumpt bei jedem Hub Flüssigkeit durch die Bohrungen und ist bei Teilen mit inneren Kanälen die größte einzelne Hilfe.
Spülen und trocknen. Ein warmes Spülbad entfernt den Reinigerfilm, eine Trocknung folgt, wenn das Teil gelagert oder gemessen wird. Stahlteile, die warten, bekommen einen Inhibitor. Für Teile mit Sauberkeitsspezifikation ein Spülbad mit VE-Wasser und Trocknung mit gefilterter Luft.
Frästeile
Frästeile sind anders schmutzig als Drehteile. Eine Drehmaschine hinterlässt einen Film auf runden Flächen und Späne in der Bohrung; ein Bearbeitungszentrum hinterlässt Taschen, Nuten und ebene Flächen und wirft Späne in jede davon.
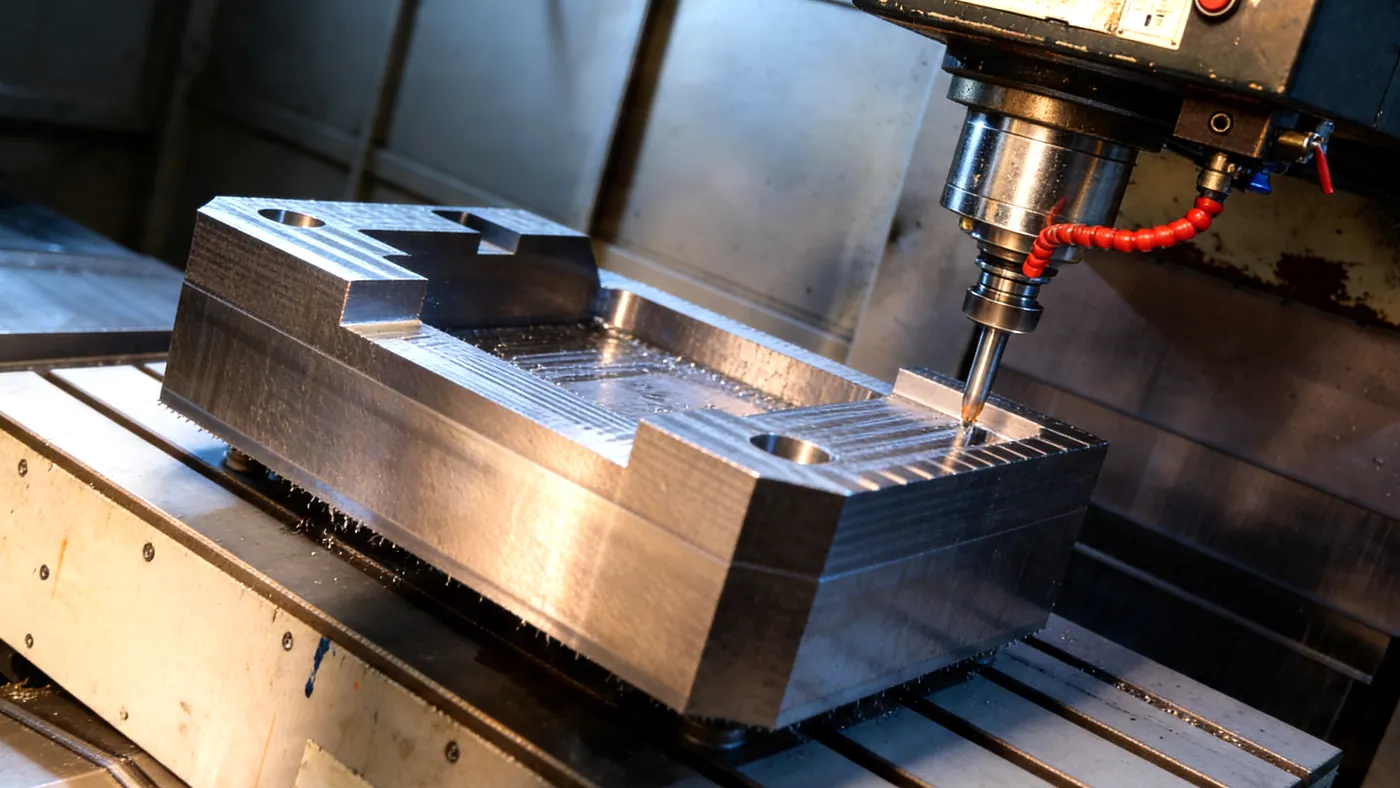
- Taschen und Nuten halten ein Bett aus Spänen, vom KSS verklebt. Legen Sie das Teil hochkant ein, die Taschen zur Seite, damit die Späne herausfallen, sobald die Kavitation sie löst, und keine Luft eingeschlossen bleibt. Senkrecht nach unten hält eine Tasche ein Luftpolster; zeigen die Taschen nach oben, ordnen sich die Späne nur um. Kippen Sie das Teil nach dem Herausheben, damit der Rest abläuft.
- Aluminiumspäne sind leicht und bleiben in Schwebe. Sie brauchen den Filterkreislauf mehr als Stahlspäne, die sich absetzen.
- Große ebene Flächen halten einen KSS-Film, der zu einem klebrigen Lack eintrocknet, wenn die Teile tagelang stehen. Reinigen Sie sie innerhalb einer Schicht, oder planen Sie für Teile, die gewartet haben, einen längeren Zyklus und ein heißeres Bad ein.
- Minimalmengenschmierung hinterlässt statt einer Emulsion einen dünnen Ester- oder Ölfilm. Sie braucht einen Reiniger, der Öl emulgiert, nicht nur einen, der mit wassermischbarem KSS verträglich ist.
- Trocken gefräste Teile tragen feinen Staub und angeschweißte Späne. Der Staub geht leicht ab; ein an eine Kante angeschweißter Span ist ein Fall fürs Entgraten.
Zu Frästeilen, die in eine Baugruppe gehen, siehe CNC-Teile vor der Montage.
Die Filtration ist der Prozess
Das Bad einer Zerspanungswerkstatt stirbt an Partikeln. Feine Späne von wenigen Mikrometern bleiben in Schwebe, streuen den Schall und setzen sich wieder auf dem Teil ab; größere Späne sammeln sich am Boden über den Schwingern und dämpfen sie. Ein Partikelfilter von 10 bis 25 µm in einem Umwälzkreislauf hält beides unter Kontrolle, und ein Magnetabscheider vor dem Filter holt die Eisenfeinanteile heraus, bevor sie den Filterbeutel erreichen. Die SF-Serie hat den Kreislauf eingebaut; an ST- und AL-Becken ist er eine Nachrüstung. Ein Umschlag von drei bis fünf Beckenvolumen je Stunde ist ein brauchbarer Richtwert; bei Grauguss mehr.
Der KSS selbst ist die zweite Last. Wassermischbarer KSS emulgiert ins Bad und sättigt es genauso wie Öl; ein Skimmer und das Absetzen über Nacht erledigen das freie Öl, und das Bad wird nach einem Plan gewechselt, den die Titration vorgibt.
Sauberkeitsspezifikationen
Kunden aus Automobil- und Hydraulikindustrie spezifizieren zunehmend Technische Sauberkeit nach VDA 19 / ISO 16232: Das Teil wird mit einer Prüfflüssigkeit abgespült, die Flüssigkeit filtriert und der Rückstand gewogen (gravimetrisch, mg je Teil) oder die Partikel werden gezählt und vermessen. Die Spezifikation lautet dann zum Beispiel „kein Partikel über 400 µm, Gesamtrückstand unter 3 mg“. Sie zu erfüllen ist eine Frage des Prozesses, nicht der Maschine: gefilterte Reinigung, Ultraschallspülen, Spülen mit VE-Wasser, Trocknung mit gefilterter Luft und ein Badwechselintervall, das am Messergebnis hängt. Eine Linie wird um die Prüfmethode herum ausgelegt; geben Sie die Spezifikation deshalb in der Anfrage an. Der Beitrag zur Angebotsanfrage nennt, was Sie sonst noch schicken sollten.
Teile aus der Praxis
| Teil | Problem | Bad | Anlage |
|---|---|---|---|
| Dreh- und Frästeile aus Stahl | KSS-Film, Späne in Gewinden | 28 kHz, 55 °C, 5 min | ST-96 bis ST-206 mit Filterkreislauf |
| Aluminiumgehäuse | KSS, Späne in Sacklöchern, Oberfläche muss blank bleiben | 40 kHz, 50 °C, Leichtmetallreiniger, 5 min | UMX Pro oder ST mit Filter |
| Hydraulikblöcke | Späne in Querbohrungen, Sauberkeitsspezifikation | 28 kHz, Warenbewegung, 8 min, Spülen, Spülen, Trocknen | AL mit Filtration oder MT-Mehrtankanlage |
| Motorblöcke nach der Bearbeitung | Späne in Ölkanälen, viel KSS | 28 kHz, 60 °C, Warenbewegung, 10 min | AL-600 bis AL-1000 |
| Präzisionsteile vor der Prüfung | feine Partikel, Fingerabdrücke | 40 kHz, 50 °C, 3 min, Spülen mit VE-Wasser | UMX Pro, STS für Kleinteile |
| Gewindeteile und Verbindungselemente als Schüttgut | KSS, Späne | 28 kHz, 55 °C, 5 min, flache Schicht | ST-96 mit feinem Korb |
Was Ultraschall nicht ersetzt
Das Entgraten. Kavitation hebt lose Späne ab; einen Grat, der noch fest sitzt, entfernt sie nicht. Teile werden zuerst entgratet und dann gereinigt. Ebenso wenig ersetzt sie das Brechen langer Fließspäne: Ein Teil, das in ein Nest aus Stahldraht gewickelt ist, geht erst ins Becken, wenn das Nest abgezogen ist; sonst löst sich das Nest im Bad, landet im Korb und schattet alles darunter ab.
