
Teile und Verschmutzungen · 4 Min. Lesezeit · Aktualisiert am 26.09.2026
Hydraulikventile und Steuerblöcke mit Ultraschall reinigen
Ein Hydraulikblock besteht aus sich kreuzenden Bohrungen, und jede muss frei von Spänen, Grat und Kühlschmierstoff sein. Reinigungsablauf nach dem Entgraten, Sauberkeitsvorgaben, Anlagen für Neuteile und Reparatur.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
Die meisten Hydraulikausfälle beginnen mit einem Partikel. Ein Span von wenigen Zehntelmillimetern klemmt einen Steuerschieber, riefelt einen Ventilsitz oder verschleißt eine Pumpe; feinere Partikel tragen über Monate Steuerkanten ab. Ein großer Teil dieser Verschmutzung ist eingebaut: Sie stammt aus der Bearbeitung des Steuerblocks, des Ventilgehäuses oder des Zylinders und sitzt am Tag der Erstbefüllung in den Bohrungen. Die Reinigung des Blocks vor der Montage gehört deshalb zur Herstellung des Hydrauliksystems, und die Sauberkeit wird spezifiziert wie ein Maß.
Warum Hydraulikblöcke schwer zu reinigen sind
Ein Steuerblock ist ein massives Stück Stahl, Guss oder Aluminium mit Dutzenden Bohrungen, die sich im Inneren kreuzen. Wo zwei Bohrungen aufeinandertreffen, hinterlässt der Bohrer einen Grat an der Kante. Der Block hat Aufnahmebohrungen für Einschraubventile, Gewindeanschlüsse, Sackbohrungen, die später verstopft werden, und Kanäle mit Richtungswechseln. Späne und Kühlschmierstoff sammeln sich genau dort, wo sie am schwersten zu erreichen sind: an den Verschneidungen, am Grund der Sackbohrungen und in den Hinterstichen der Ventilaufnahmen.
Erst entgraten, dann reinigen
Ultraschallreinigung entfernt lose und locker anhaftende Partikel. Einen Grat, der an einer Verschneidung noch fest sitzt, entfernt sie nicht. Ein solcher Grat bricht später im Betrieb ab, und das ist genau der Ausfall, den die Reinigung verhindern sollte. Die Reihenfolge ist deshalb:
- Bearbeitung, mit guter Spanabfuhr.
- Entgraten der Verschneidungen: Bürsten, Hochdruckwasser, elektrochemisches oder thermisches Entgraten, je nach Block.
- Ultraschallreinigung von allem, was das Entgraten gelöst hat, dazu Kühlschmierstoff, Feinpartikel und nach dem thermischen Entgraten die Oxidasche, die es in den Bohrungen hinterlässt.
- Prüfung und Sauberkeitsanalyse.
- Verschließen und Schützen aller Öffnungen.
Der Reinigungsablauf
| Station | Zweck | Typische Einstellung |
|---|---|---|
| Ultraschallwäsche | Kühlschmierstoff, Späne, Entgratrückstände | Alkalischer Reiniger mit Inhibitor, 55 bis 65 °C, 28 kHz, 10 bis 15 min, Hubbewegung an |
| Ultraschallspülung | Verschleppten Reiniger und gelöste Partikel entfernen | Sauberes Wasser, 40 bis 50 °C, 28 oder 40 kHz, 3 bis 5 min |
| Schlussspülung | Inhibitor, fleckenfrei | VE-Wasser mit Korrosionsinhibitor |
| Ausblasen | Jede Bohrung entleeren | Blaslanze Anschluss für Anschluss oder automatische Abblasstation |
| Trocknen | Kein Wasser in den Bohrungen | Heißluft mit 80 bis 90 °C oder Vakuumtrocknung bei komplexen Blöcken |
Aluminiumblöcke werden mit einem Leichtmetallreiniger bei 50 bis 60 °C und kürzeren Zeiten gereinigt. Die Blöcke kommen auf eine Vorrichtung, die sie schräg hält, damit die Bohrungen entlüften und ablaufen; siehe Gewindeteile und Sacklöcher. Wird der Block während des Zyklus auf und ab bewegt, pumpt das Flüssigkeit durch die Bohrungen; deshalb eignen sich Hubsysteme für diese Arbeit; siehe wann sich ein Hubsystem lohnt.
Sauberkeitsvorgaben
In der Hydraulik begegnen Ihnen zwei Arten von Normen:
- ISO 16232 und VDA 19.1 beschreiben die Prüfung eines Bauteils: Die Partikel werden von einem Musterteil extrahiert, die Extraktionsflüssigkeit durch eine Membran filtriert, dann werden die Partikel gezählt und vermessen oder der Rückstand gewogen. Den Grenzwert legt die Spezifikation des Kunden fest, meist als größte zulässige Partikelgröße (zum Beispiel kein metallisches Partikel größer als einige hundert Mikrometer) und als höchste Rückstandsmasse je Teil oder je benetzter Fläche.
- ISO 4406 gibt den Reinheitscode des Hydrauliköls selbst an, als Partikelzahlen bei 4, 6 und 14 µm. Ein sauberer Block sorgt dafür, dass ein neues System seinen Ziel-Ölcode ohne langes Spülen erreicht.
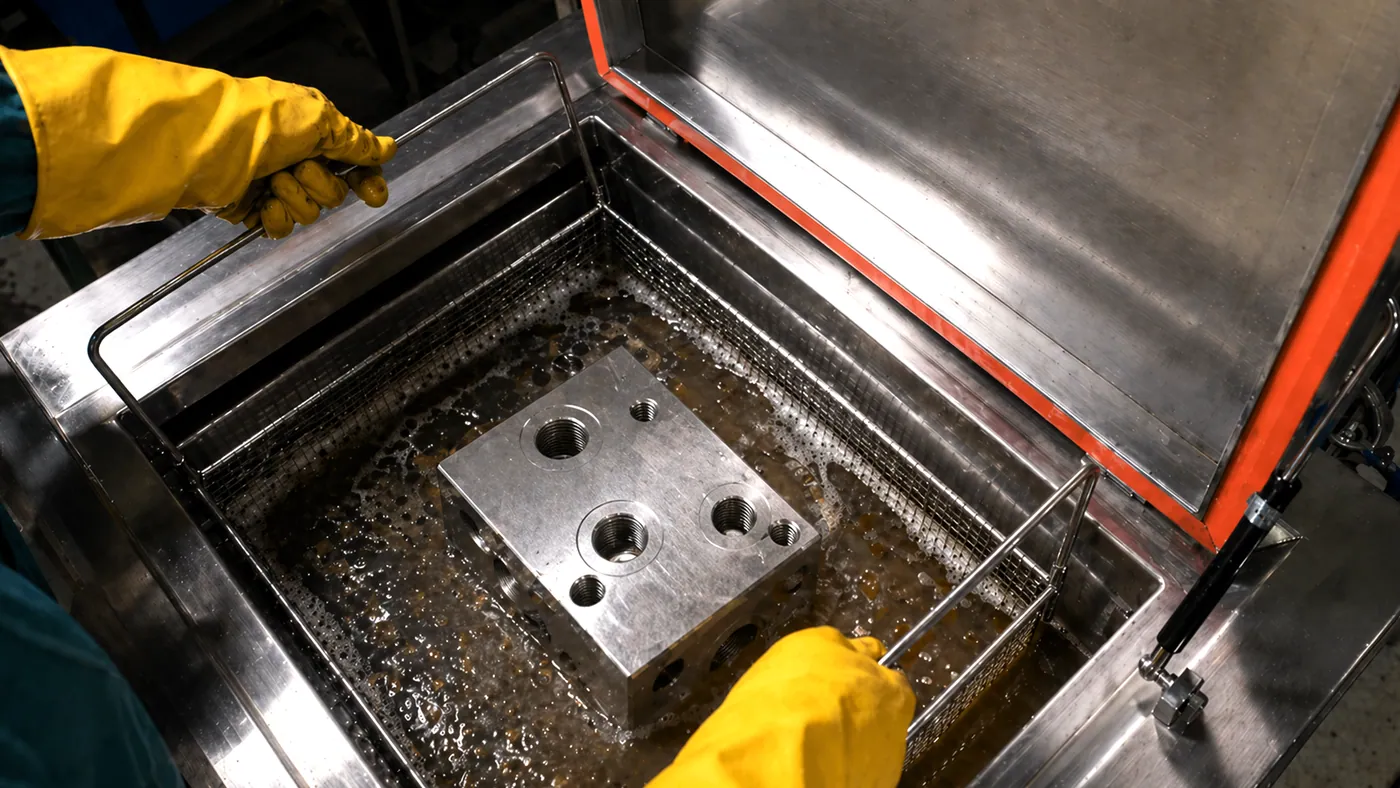
Die Reinigungsstation muss so stabil laufen, dass die Musterblöcke die Prüfung dauerhaft bestehen. Das hängt weniger von der Ultraschallleistung ab als vom Bad: eine Filtration, fein genug für das, was die Blöcke eintragen, ein Skimmer für das Öl aus dem Kühlschmierstoff und ein Badwechsel nach Plan statt erst dann, wenn die Teile schmutzig aussehen. Siehe Filtration und Badstandzeit.
Reparatur und Überholung
Ventile und Blöcke aus der Reparatur werden anders gereinigt als Neuteile. Sie tragen Lackablagerungen, Schlamm und Verschleißpartikel aus Jahren im Öl, manchmal auch Wasser und Korrosion.
- Das Ventil vollständig zerlegen; Dichtungen und O-Ringe werden ersetzt, nicht gereinigt.
- Bei 60 bis 65 °C mit einem kräftigen alkalischen Reiniger waschen, 15 bis 30 min; Lackablagerungen brauchen unter Umständen zwei Zyklen.
- Schieber und Buchsen als gepaartes Set gemeinsam reinigen, in einem unterteilten Korb, mit 40 kHz, damit die Steuerkanten nicht beschädigt werden.
- Spülen, trocknen und die Teile sofort einölen, in einem sauberen Bereich montieren.
Welche Anlage
| Aufgabe | Ausstattung |
|---|---|
| Reparaturwerkstatt, Ventile und kleine Blöcke | SF-225 mit Filtration und Skimmer, ST-Spülbecken, DT-Trockner |
| Blockfertigung, Chargen | AL-150 oder AL-300 zum Waschen mit Hubsystem und Filtration, Spülstation, Trockner |
| Serienfertigung nach Sauberkeitsspezifikation | MT-Mehrtankanlage: Ultraschallwäsche, Ultraschallspülung, VE-Spülung, Abblasen und Heißluft- oder Vakuumtrockner unter einem Transportwagen |
Nach der Reinigung
Jeden Anschluss sofort mit sauberen Kunststoffstopfen oder -kappen verschließen, nicht mit Klebeband. Den Block in einen Beutel packen oder abdecken, wenn er auf die Montage wartet. In einer Sauberzone montieren, fern von Zerspanung und Schleifen. Ein Block, der die Prüfung bestanden hat und danach eine Woche offen neben einer Schleifmaschine lag, hat nicht bestanden.
