
Teile und Verschmutzungen · 8 Min. Lesezeit · Aktualisiert am 16.11.2026
Stanzteile entfetten: Zieh- und Stanzöl entfernen
Stanzteile in Mengen entfetten: warum flache Teile aneinanderkleben, wie Sie die Ölfracht berechnen, und Beladung, Filtration, Spülen und Trocknen.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
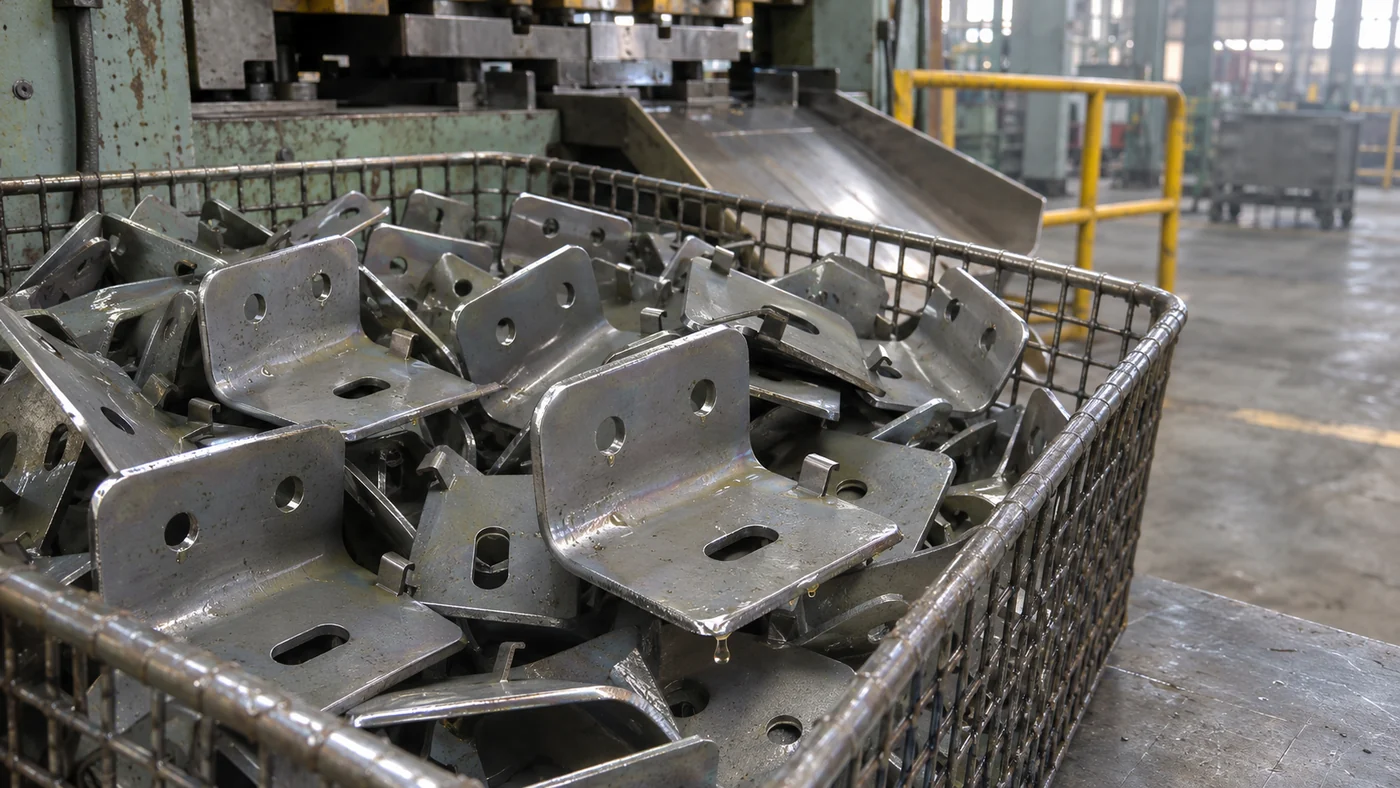
Eine Pressenlinie liefert Teile, die nicht schmutzig sind, sondern nass. Stanz- und Ziehöl sitzt auf beiden Seiten, in jeder Biegung und im Gratbereich, und die Teile kommen zu Tausenden in der Gitterbox. Vor dem Schweißen, Lackieren, Galvanisieren oder Montieren muss dieser Film weg, und zwar von Tausenden Teilen am Tag, ohne dass das Bad bis Mittwoch zur Ölemulsion wird. Die allgemeine Chemie steht im Beitrag Öl und Fett entfernen; hier geht es um das, was bei Stanzteilen anders ist: hoher Öleintrag, flache Teile, die aneinanderkleben, und Schüttgut.
Wie entfetten Sie Stanzteile in großen Mengen? Lassen Sie die Teile an der Presse abtropfen, ermitteln Sie die tägliche Ölfracht und nehmen Sie dieses Öl laufend aus dem Bad, mit Ölabscheider und einem demulgierenden alkalischen Reiniger bei 55 bis 65 °C
Welche Umformschmierstoffe haften an Stanzteilen?
An Stanzteilen haftet einer von vier Umformschmierstoffen: verdunstende Stanzöle, nicht wassermischbare Stanz- und Ziehöle, wassermischbare Schmierstoffe oder Ziehpasten. Die Gruppe bestimmt das Bad. Ein leichter Film aus verdunstendem Stanzöl startet mit 3 bis 5 Minuten, eine Ziehpaste mit 60 bis 70 °C
- Verdunstende Stanzöle. Dünne Öle für das Schneiden dünner Bleche. Ein großer Teil des Trägers verdunstet und hinterlässt einen leichten Film. Der einfachste Fall.
- Nicht wassermischbare Stanz- und Ziehöle. Mineral- oder Syntheseöle, für schwere Umformung oft mit EP-Additiven (Hochdruckzusätzen). Ein voller, zäher Film, der nicht verdunstet.
- Wassermischbare Schmierstoffe. Emulsionen und Syntheseprodukte. Ein dünnerer Ölfilm, oft mit Rückständen aus dem Additivpaket.
- Ziehpasten. Hochviskos, teils mit festen Füllstoffen, für das Tiefziehen.
Die Gruppe zählt mehr als die Marke. Fordern Sie beim Schmierstofflieferanten das Sicherheitsdatenblatt an und prüfen Sie, ob das Öl chlorhaltige EP-Additive enthält. Chlorid greift ein Becken aus AISI 304 an; wir müssen das wissen, bevor wir den Beckenwerkstoff vorschlagen. Für chloridhaltige Chemie bieten wir ein Becken aus 316L an (siehe Beckenwerkstoff und Wandstärke).
Warum ist das Entfettungsbad bei Stanzteilen so schnell verbraucht?
Das Entfettungsbad ist bei Stanzteilen schnell verbraucht, weil jedes Teil seinen ganzen Umformfilm mitbringt. Ein alkalisches Bad nimmt nur wenige Gramm Öl je Liter auf: Ein 225-Liter-Bad fasst bei 3 g
Über dieser Grenze legt das Bad Öl auf die Teile zurück, wie der Beitrag zu Filtration und Badstandzeit erklärt. Die erste Zahl, die Sie brauchen, ist deshalb die Ölmenge, die täglich ins Bad kommt (wie Sie sie wiegen, steht in den Fragen unten). Ein Beispiel, das Sie durch eigene Werte ersetzen:
| Ölbilanz | Beispiel |
|---|---|
| Teile pro Tag | 3.000 |
| Öleintrag je Teil | 0,2 g |
| Öl ins Bad pro Tag | 600 g |
| Ölaufnahme eines 225-L-Bads bis zur Sättigung, bei 3 g/L (Arbeitswert, keine Angabe des Reinigerherstellers) | etwa 700 g |
Quelle: Sonixtek-Beitrag „Öl und Fett entfernen“, Beispiel umgerechnet auf 3.000 Teile.
Mit Ölabscheider und einem Reiniger, der das Öl abscheiden lässt, hält dasselbe Bad Wochen. Die Laminarströmung der SF-Serie und der AL-Serie hilft zusätzlich: Der Rücklauf schiebt aufschwimmendes Öl über die Oberfläche zum Überlauf und zum Ölabscheider, sodass die Teile durch saubere Flüssigkeit herausgehoben werden (siehe Laminarströmung im Ultraschallbecken).
Zwei weitere Punkte machen Stanzteile schwierig. Flache Teile kleben aneinander: Zwei ölige Platinen, Fläche an Fläche, haften über den Ölfilm dazwischen und kommen mit einem Ölfleck an der Berührstelle heraus. Schüttgut schattet ab: Im Haufen wird die Außenseite sauber, innen bleibt Öl.
Vor dem Becken
- Teile abtropfen lassen. Eine Tropfwanne oder ein Abtropfgestell an der Presse nimmt das freie Öl ab, und jedes Gramm, das dort abtropft, bleibt aus dem Bad.
- Tropfnasse Teile nicht direkt ins Ultraschallbecken geben. Kommen die Teile nass von reinem Öl, nimmt ein Vorwaschbecken zuerst die Hauptmenge ab.
- Schmierstoffgruppen getrennt halten, wo es geht. Verdunstendes Stanzöl und eine gefüllte Ziehpaste brauchen nicht dasselbe Bad.
Welcher Reiniger, welche Temperatur und Zeit für Stanzöl?
Nicht wassermischbares Stanz- und Ziehöl löst sich von Stahlstanzteilen in einem alkalischen Entfetter mit 3 bis 5 % bei 55 bis 65 °C
| Schmierstoff | Reiniger | Temperatur | Frequenz | Startzeit |
|---|---|---|---|---|
| Verdunstendes Stanzöl, leichter Film | alkalischer Entfetter, 2 bis 3 % | 55 bis 65 °C |
28 oder 40 kHz | 3 bis 5 min |
| Nicht wassermischbares Stanz- oder Ziehöl | alkalischer Entfetter, 3 bis 5 % | 55 bis 65 °C |
28 kHz | 8 bis 15 min |
| Ziehpaste | alkalischer Entfetter, 3 bis 5 % | 60 bis 70 °C |
28 kHz | 10 bis 20 min, vorher einweichen |
| Aluminium, Messing, dünne oder dekorative Teile | für den Werkstoff freigegebener Reiniger mit Inhibitor | niedriger, nach Datenblatt des Reinigers | 40 kHz | so kurz, wie das Ergebnis erlaubt |
Quelle: Sonixtek-Beiträge „Öl und Fett entfernen“ und „Reinigungsflüssigkeiten“.
Das sind Startwerte; maßgeblich ist das Datenblatt des Reinigers. Prüfen Sie die ersten Körbe und passen Sie an. Ein demulgierender Reiniger arbeitet mit dem Ölabscheider zusammen und hält die Aufnahmefähigkeit des Bads frei. Entgasen Sie nach jeder Neubefüllung fünf bis zehn Minuten.
Wie beladen Sie flache Stanzteile, damit sie nicht aneinanderkleben?
Flache Stanzteile stehen hochkant in einem Gestell, mit Abstand, damit kein Ölfilm zwei Platinen zusammenhält. Kleine Stanzteile kommen in flacher Lage in einen feinmaschigen Einsatz und füllen höchstens etwa ein Drittel des Arbeitsvolumens. Stahlstanzteile erreichen oft zuerst die Gewichtsgrenze, etwa 125 kg
- Hochkant, mit Abstand: So sehen beide Seiten einer Platine das Schallfeld.
- Tiefgezogene Näpfe liegen schräg oder auf der Seite. Ein Napf mit der Öffnung nach unten hält Luft; einer mit der Öffnung nach oben hält eine Pfütze schmutziger Flüssigkeit.
- Bodenfläche: Die Teile bedecken höchstens etwa zwei Drittel des Korbbodens.
Mehr zu Gestellen und Einsätzen steht im Beitrag Korb richtig beladen.
Das Hubsystem der AL-Serie bewegt den Korb während des Zyklus auf und ab. Das verschiebt die Teile gegeneinander, öffnet Berührstellen und spült gelöstes Öl weg; dichte Beladungen werden deshalb mit Hub besser sauber als in einem stehenden Korb. Die Korblast reicht von 75 kg
Wie werden Stanzteile vor dem Lackieren oder Galvanisieren gespült und getrocknet?
Stanzteile für Lackierung oder Galvanik werden in warmem Wasser bei 40 bis 60 °C
Bei Stanzteilen zählt das Spülen mehr als bei den meisten anderen Teilen, weil flache Seiten und Falze einen Film Reinigungslösung aus dem Bad mitnehmen.
- Inhibitor zugeben in die letzte Spülung, wenn Stahlteile vor dem nächsten Schritt warten.
- Sofort trocknen mit Heißluft, zum Beispiel in einem Heißluft-Trocknungstank der DT-Serie, der mit 30 bis 100 °C
(86 bis 212 °F) trocknet. Hochkant gestellte Teile trocknen schneller als flach liegende. - Mit dem Wasserbruchtest prüfen (siehe Fragen unten).
Der Beitrag Spülen und Trocknen geht genauer auf die Wasserqualität ein. Warum Teile nicht nass warten dürfen, erklärt der Beitrag Wasserflecken und Flugrost nach dem Waschen vermeiden.
Welche Anlage eignet sich zum Entfetten von Stanzteilen in Mengen?
Für die tägliche Entfettung in großen Mengen nimmt eine SF-225 oder SF-360 aus der SF-Serie das Öl laufend mit Pumpe, Ölabscheider und Laminarströmung heraus. Für viele schwere Körbe pro Schicht bringt die AL-150 oder AL-300 zusätzlich Korbbewegung und Ölabscheidung. Der Ablauf ist dann Reinigen, Spülen, Trocknen: Auf den Reiniger folgen ein Spülbecken und ein Heißluft-Trocknungstank der DT-Serie.
| Aufgabe | Anlage | Bad | Korblast |
|---|---|---|---|
| Wenige Körbe am Tag | ST-Serie | 40 bis 400 L |
75 bis 150 kg |
| Täglich große Mengen | SF-225 | 225 L |
200 kg |
| Täglich große Mengen | SF-360 | 360 L |
200 kg |
| Schwer, jede Schicht | AL-150 | 150 L |
125 kg |
| Schwer, jede Schicht | AL-300 | 300 L |
200 kg |
Quelle: Sonixtek-Produktdaten, Nov. 2026.
In der SF-Serie sind Pufferbehälter, Filterpumpe, Ölabscheider und Laminarströmung eingebaut; die AL-Serie hat Hubsystem, Korbbewegung, Filtration und Ölabscheidung serienmäßig. Ein Becken der ST-Serie hat keinen Filterkreislauf, deshalb wird sein Bad öfter gewechselt.
Weitere Themen aus Umformung und Fertigung finden Sie auf der Branchenseite Fertigung.
Häufige Fragen
Wie ermittle ich die Ölfracht meiner Stanzteile?
Wiegen Sie zehn Teile direkt nach der Presse, reinigen Sie sie und wiegen Sie erneut. Die Differenz geteilt durch zehn ist das Öl je Teil. Multipliziert mit den Teilen pro Tag ergibt das die Ölmenge, die täglich ins Bad kommt.
Spielen chlorhaltige EP-Additive für das Becken eine Rolle?
Unter Umständen ja. Chlorid greift ein Becken aus AISI 304 an. Prüfen Sie im Sicherheitsdatenblatt des Schmierstoffs, ob chlorhaltige EP-Additive enthalten sind, und senden Sie das Datenblatt mit Ihrer Anfrage. Für chloridhaltige Chemie bieten wir statt AISI 304 ein Becken aus 316L an.
Was leistet ein demulgierender Reiniger?
Ein demulgierender Reiniger lässt das Öl aus dem Bad abscheiden, statt es in einer Emulsion zu binden. Das Öl schwimmt auf, der Ölabscheider nimmt es ab, und das Bad behält seine Aufnahmefähigkeit von wenigen Gramm Öl je Liter für die nächsten Teile.
Wie prüfe ich, ob ein Stanzteil ölfrei ist?
Mit dem Wasserbruchtest. Spülen Sie das Teil in sauberem Wasser und sehen Sie zu, wie es abläuft. Auf einer entfetteten Fläche bildet das Wasser einen geschlossenen Film, auf einer öligen reißt es zu Tropfen auf. Lackier- und Galvaniklinien nutzen denselben Test.
Was wir für ein Angebot brauchen
- Den Schmierstoff: Produktname oder Art, und das Sicherheitsdatenblatt.
- Öl je Teil aus der Wägung oben, und Teile pro Tag.
- Werkstoff, Blechdicke und Größe des größten und kleinsten Teils, und wie die Teile ankommen (Gitterbox, Lage, Gestell).
- Was danach folgt: Schweißen, Lackieren, Galvanisieren, Montage oder Lagerung.
- Den Stromanschluss und den Platz am Aufstellort.
Schicken Sie diese Angaben über das Angebotsformular. Unser Technikteam rechnet die Ölbilanz mit Ihnen durch und schlägt Becken, Filtration, Spülung und Trockner vor.
