
Prozess und Parameter · 7 Min. Lesezeit · Aktualisiert am 16.11.2026
Aluminiumteile mit Ultraschall ohne Flecken reinigen
Warum Aluminium nach der Ultraschallreinigung grau oder fleckig wird, wie Sie Ätzangriff, Rückstände, Kontakt- und Wasserflecken unterscheiden und was hilft.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
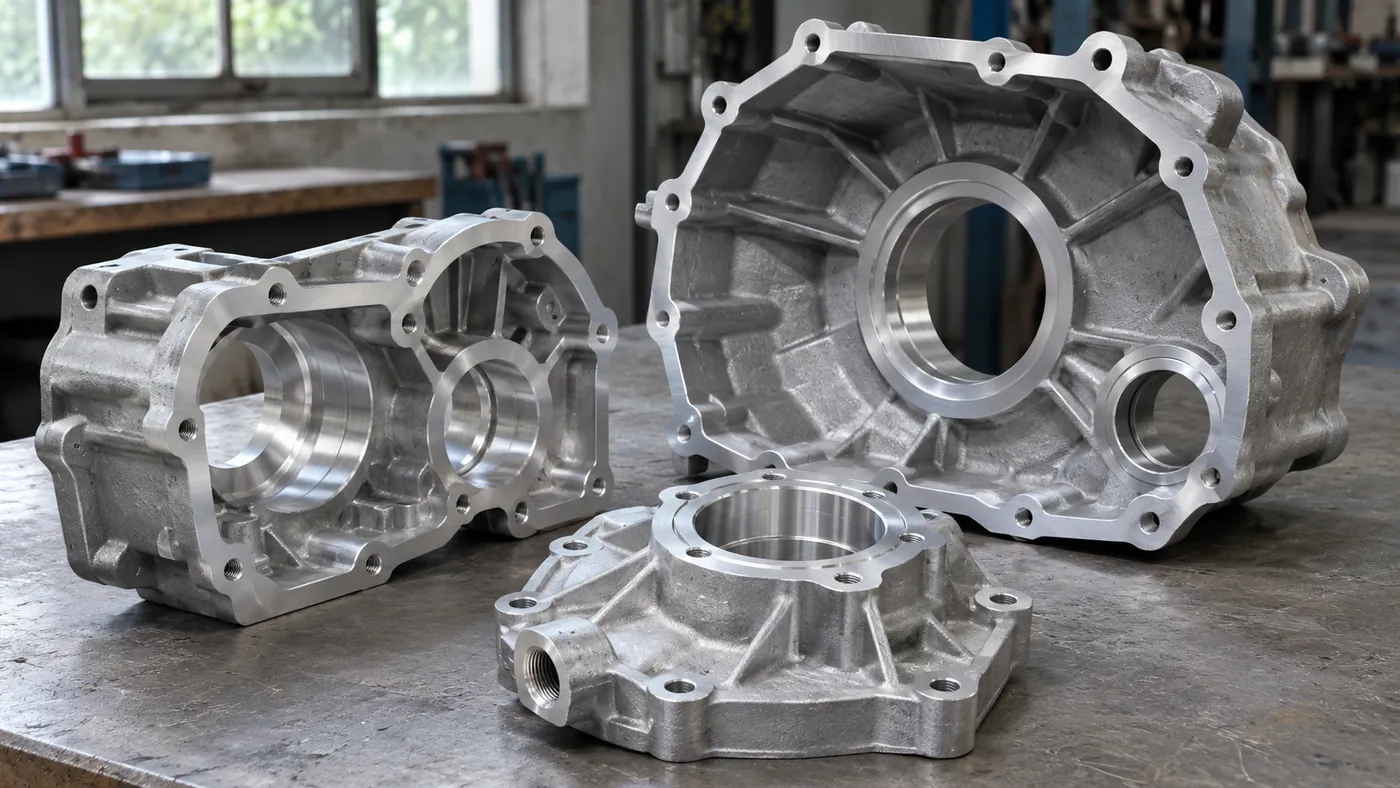
Aluminiumteile kommen oft ölfrei aus dem Bad und sind trotzdem gezeichnet: grau an den bearbeiteten Flächen, mit weißen Flecken nach dem Trocknen oder mit einer dunklen Stelle, wo das Teil am Korb lag. Jedes Fleckbild hat eine andere Ursache, und die Abhilfe für das eine kann ein anderes verschlimmern. Dieser Ratgeber erklärt Ursachen, Unterscheidung und Abhilfe.
Wie reinigen Sie Aluminium ohne Flecken? Mit einem Reiniger, den der Hersteller für Leichtmetall freigibt, meist pH 9 bis 11 mit Inhibitoren, bei 40 kHz und mit niedrigerer Temperatur und kürzerer Zeit als bei Stahl. Spülen Sie, bevor der Reiniger antrocknet, spülen Sie zuletzt mit VE-Wasser, legen Sie die Teile getrennt in den Korb und trocknen Sie sofort.
Warum bekommt Aluminium im Ultraschallbad Flecken?
Aluminium bekommt im Ultraschallbad aus vier Hauptgründen Flecken: Ein für die Legierung zu alkalischer Reiniger ätzt das Metall grau, angetrockneter Reiniger oder Leitungswasser hinterlässt weiße Spuren, Kontakt mit einem anderen Metall zeichnet es örtlich, und stehendes Wasser verfärbt es. Leichtmetallreiniger sind meist auf pH 9 bis 11 mit Inhibitoren eingestellt und werden bei 40 kHz eingesetzt.
Alkalischer Angriff. Aluminium verdankt seine Korrosionsbeständigkeit einer dünnen natürlichen Oxidschicht. Diese Schicht ist in nahezu neutralem Wasser stabil, löst sich aber in starker Lauge auf, und danach greift die Lauge das Metall selbst an. Starke Lauge ätzt Aluminium- und Zinkdruckguss innerhalb von Minuten grau. Temperatur, Zeit und Konzentration beschleunigen den Angriff; die Inhibitoren eines Leichtmetallreinigers bremsen ihn. Bei Gussteilen lösen sich Legierungselemente wie Silizium und Kupfer nicht mit dem Aluminium und bleiben als dunkler Belag zurück. Deshalb werden Gussteile oft dunkler als Teile aus Stangenmaterial.
Angetrocknete Rückstände. Hartes Leitungswasser hinterlässt beim Verdunsten weiße Flecken. Reiniger, der in ein verbrauchtes Spülbad verschleppt wird, trocknet zu Schlieren oder einem matten Film. Beides liegt auf dem Metall.
Metallkontakt. Wo nasses Aluminium Stahl, Edelstahl oder eine Kupferlegierung berührt, korrodiert an der Kontaktstelle das Aluminium. Ein Fleck genau an einem Korbdraht, einem Stahleinsatz oder einem benachbarten Messingteil deutet auf Kontaktkorrosion hin, nicht auf den Reiniger.
Langsames Trocknen. Wasser in einer Tasche oder zwischen ineinanderliegenden Teilen bleibt lange auf der blanken Oberfläche und kann einen Fleck hinterlassen, der dem Umriss des Wassers folgt.
Wie unterscheiden Sie Ätzangriff von Rückständen auf Aluminium?
Ein Ätzangriff verändert das Metall selbst: Die graue oder matte Stelle bleibt nach dem Abwischen und einer frischen Spülung mit VE-Wasser. Rückstände liegen obenauf und lassen sich abwischen oder abspülen. Ist das Bad alkalischer als die üblichen pH 9 bis 11, denken Sie zuerst an Ätzangriff. Mattierte Stellen auf polierten Flächen deuten eher auf Kavitationserosion; 40 kHz hält sie gering.
Prüfen Sie das Teil trocken und abgekühlt neben einem unbehandelten Teil derselben Charge und unter demselben Licht. Dann hilft das Fleckbild:
| Was Sie sehen, und wo | Wahrscheinliche Ursache | Abhilfe |
|---|---|---|
| Gleichmäßig grau oder matt, lässt sich nicht abwischen; auf allen benetzten Flächen, am stärksten an bearbeiteten Flächen und Gusshaut | Alkalischer Angriff | Leichtmetallreiniger mit Inhibitoren, Konzentration prüfen, niedrigere Temperatur, kürzere Zeit |
| Weiße Flecken, wo Tropfen getrocknet sind | Mineralien aus dem Leitungswasser | Letzte Spülung mit VE-Wasser |
| Schlieren oder matter Film auf großen ebenen Flächen | Reiniger verschleppt, Spülbad verbraucht | Spülbad nach festem Plan, gekoppelt an das Waschbad, wechseln |
| Örtlicher dunkler Fleck an der Auflage am Korb, am Stahleinsatz oder neben Messingteilen | Metallkontakt | Auflagen aus Kunststoff, Mischmetalle getrennt reinigen |
| Wasserränder oder umrissene Flecken in Taschen, Sacklöchern oder zwischen ineinanderliegenden Teilen | Langsames Trocknen | Ablaufen lassen, sofort mit Heißluft trocknen, nicht stapeln |
| Mattierte Stellen auf den am längsten beschallten polierten Flächen | Kavitationserosion | 40 kHz, geringere Ultraschallleistung, kürzerer Zyklus |
Quelle: Sonixtek-Ratgeber Reinigungsflüssigkeiten (Lauge, Wasserqualität), Spülen und Trocknen (Flecken, Schlieren) sowie 28 oder 40 kHz (Erosion); Oxidschicht und Metallkontakt nach allgemeiner Korrosionschemie.
Eine geätzte Oberfläche lässt sich nicht zurückwaschen. Längeres oder stärkeres Reinigen trägt rund um den Fleck weiteres Metall ab. Brechen Sie daher ab und korrigieren Sie die Chemie. Ein dunkler Belag auf geätztem Guss lässt sich unter Umständen abwischen, die matte Oberfläche darunter bleibt; die Oberfläche wiederherzustellen ist ein eigener Polier- oder Strahlschritt.
Welcher Reiniger und welche Einstellung für Aluminium?
Aluminium braucht einen Reiniger, den der Hersteller für Leichtmetall freigibt, meist pH 9 bis 11 mit Inhibitoren, bei 40 kHz und mit niedrigerer Temperatur und kürzerer Zeit als bei Stahl. Eloxiertes Aluminium verlangt einen milderen Reiniger und einen kürzeren Zyklus. Das Datenblatt nennt die freigegebenen Werkstoffe; Ihre Legierung sollte darauf stehen.
Mehr Konzentrat bringt nicht mehr. Oberhalb der vom Hersteller empfohlenen Konzentration reinigt ein Reiniger kaum besser, greift stärker an und hinterlässt mehr Rückstände, die abgespült werden müssen. Prüfen Sie die Konzentration wöchentlich mit dem Titrierbesteck des Lieferanten und füllen Sie mit Lösung in Arbeitskonzentration nach, nicht nur mit Wasser. Der Ratgeber zu Reinigungsflüssigkeiten ordnet die Chemie nach Werkstoff.
Bei 40 kHz sind die Kavitationsblasen kleiner und implodieren sanfter. Das hält die Erosion an weichen Metallen gering und erreicht Gewinde und feine Bohrungen. 28 kHz eignen sich für starke Verschmutzung auf robusten Gussteilen, nicht aber für polierte oder eloxierte Flächen; der Ratgeber zur Frequenz erklärt den Unterschied.
Ultraschall erwärmt das Bad von selbst, sodass es bei langem Betrieb über den eingestellten Wert steigen kann. Messen Sie die Badtemperatur über eine ganze Schicht. Steigt sie, hält eine Kühlschlange oder ein externer Kühler den Sollwert. Die passende Temperatur und Zeit für Ihre Legierung und Verschmutzung ergeben sich aus dem Datenblatt des Reinigers und einem Versuch mit echten Teilen.
Welche Beckendaten zählen bei einer Aluminiumcharge?
Bei einer Aluminiumcharge zählen vor allem Korb und Ultraschallleistung. Das beheizte Ultraschallbecken ST-96 (96 L
| Merkmal | Wert | Bedeutung für Aluminium |
|---|---|---|
| Frequenz | 40 kHz | Bearbeitete, polierte und eloxierte Flächen |
| Leichtmetallreiniger | pH 9 bis 11 | Üblicher Bereich mit Inhibitoren; das Datenblatt entscheidet |
| ST-96 Volumen | 96 L |
Badgröße |
| ST-96 Korb L × B × H | 580 × |
Teile mit Abstand, Taschen laufen leer |
| ST-96 Korbtraglast | 100 kg |
Mechanischer Wert, keine Chargengröße |
| ST-96 Ultraschallleistung | 1.440 W, regelbar | Für polierte Flächen zurücknehmen |
Quelle: Sonixtek options.json (Frequenz); Ratgeber Reinigungsflüssigkeiten (pH); products.json und Live-Produktseite ST-96 (Volumen, Korb, Traglast, Leistung), gelesen am 16.11.2026.
Legen Sie die Teile mit Abstand ein, sodass sie sich weder berühren noch am Edelstahlkorb scheuern. Legen Sie Kunststoffauflagen oder ein kunststoffbeschichtetes Gestell unter bearbeitete Flächen und reinigen Sie Stahl- oder Messingteile in einer eigenen Charge. Drehen Sie Taschen und Sacklöcher nach unten, damit sie leerlaufen; siehe Korb richtig beladen. Die ST-Industriebecken und die kompakten Reiniger UMX Pro sind beide mit 40 kHz erhältlich.
Aluminium ohne Flecken spülen und trocknen
Setzen Sie den Korb ins Spülbad um, bevor der Reiniger auf den Teilen antrocknet; ein Film, der auf warmem Aluminium eintrocknet, ist schwerer zu entfernen und wirkt weiter auf die Oberfläche. Spülen Sie zuerst mit sauberem Wasser und zuletzt mit VE-Wasser, wenn die Teile sichtbar bleiben, beschichtet oder geklebt werden. Wechseln Sie das Spülbad nach festem Plan, gekoppelt an das Waschbad, denn ein verbrauchtes Spülbad trägt Reiniger auf die Teile.
Trocknen Sie direkt nach der letzten Spülung mit Heißluft. Der Heißlufttrockner DT-96 (96 L
Häufige Fragen
Lässt sich ein grauer Fleck auf Aluminium abreinigen?
Nur wenn es ein Rückstand ist. Ein Ätzangriff trägt Metall ab, und weiteres Reinigen trägt rund um den Fleck mehr ab. Ein dunkler Belag auf geätztem Guss lässt sich unter Umständen abwischen, die matte Oberfläche bleibt; sie wiederherzustellen erfordert Polieren oder Strahlen.
Schadet 28 kHz dem Aluminium?
Nicht grundsätzlich. 28 kHz eignen sich für starke Verschmutzung auf robusten Aluminiumgussteilen. Für bearbeitetes, poliertes oder eloxiertes Aluminium sind 40 kHz die übliche Wahl, weil die kleineren Blasen sanfter implodieren und die Erosion gering halten.
Kann ich Aluminium- und Stahlteile in einer Charge reinigen?
Besser getrennt. Stahl verträgt stärkere Lauge als Aluminium, der Reiniger muss für beide freigegeben sein, und nasser Kontakt zwischen beiden Metallen kann das Aluminium zeichnen. Reinigen Sie Baugruppen aus verschiedenen Metallen mit einem Leichtmetallreiniger.
Warum erscheinen weiße Flecken erst beim Trocknen?
Die Mineralien im Leitungswasser bleiben beim Verdunsten auf der Oberfläche zurück, deshalb erscheinen die Flecken erst beim Trocknen. Eine letzte Spülung mit VE-Wasser entfernt sie vorher. Schlieren oder ein matter Film deuten dagegen auf verschleppten Reiniger hin.
Angaben für ein Angebot
- Legierung (Guss oder Knetlegierung, Sorte falls bekannt) und Oberfläche: bearbeitet, poliert, eloxiert oder lackiert.
- Einsätze, Buchsen oder andere Metalle im Teil.
- Zu entfernende Verschmutzung und der nächste Schritt: Montage, Beschichtung, Kleben oder Lagerung.
- Größe des größten und des kleinsten Teils und Teile pro Tag.
- Fotos der Flecken und das Datenblatt Ihres aktuellen Reinigers.
Schicken Sie diese Angaben über das Anfrageformular. Unser Technikteam schlägt Frequenz, Becken, Spülbad und Trockner für Ihre Teile vor.
