
Betrieb und Wartung · 7 Min. Lesezeit · Aktualisiert am 16.11.2026
Temperaturregler am Trockner richtig einstellen
Zweipunkt oder PID am Heißlufttrockner: warum die Luft überschwingt, wie Sie eine Selbstoptimierung unter Last planen und warum ein Werksreset schadet.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
Der Sollwert steht auf 50 °C
Wie stellt man den Temperaturregler eines Heißlufttrockners richtig ein? Betreiben Sie den Regler eines DT-Heißlufttrockners im PID-Modus statt in der Zweipunktregelung und führen Sie eine Selbstoptimierung bei der Arbeitstemperatur der Produktion mit einem typisch beladenen Korb durch. Planen Sie dafür etwa zwei Stunden samt Prüflauf ein. Setzen Sie den Regler nie auf Werkseinstellungen zurück, und prüfen Sie die Teiletemperatur getrennt von der Luftanzeige.
Was misst der Temperaturregler am Trockner eigentlich?
Der Temperaturregler eines Trockners misst die Luft am Einbauort des Fühlers, nicht die Teile. Am DT-Heißlufttrockner lässt sich die Luft von 30 bis 100 °C
Die DT-Heißlufttrockner arbeiten mit Heizgebläse, digitalem Thermostat und digitalem Timer. Die Baureihe reicht vom DT-96 bis zum DT-300; die Tabelle unten zeigt die drei Modelle, und der DT-Überblick beschreibt die Maschinen.
| Modell | Volumen (L) | Heizleistung (kW) | Lufttemperatur (°C) | Anschluss (V) |
|---|---|---|---|---|
| DT-96 | 96 |
3 | 30–100 |
400 |
| DT-206 | 206 |
6 | 30–100 |
400 |
| DT-300 | 300 |
auf Anfrage | bis 100 |
400 |
Quelle: Sonixtek-Produktdaten, Nov. 2026.
Notieren Sie vor jeder Änderung den Reglertyp, der auf dem Gerät steht, und legen Sie dessen Anleitung zu den Maschinenunterlagen. Ähnlich aussehende Anzeigen haben oft unterschiedliche Menüs; eine Tastenfolge von einem anderen Regler ist keine Einstellanweisung.
Der Bereich von 30 bis 100 °C
Worin unterscheiden sich Zweipunktregelung und PID-Regelung?
Die Zweipunktregelung (ON/OFF) schaltet die Heizung des Trockners unterhalb des Sollwerts voll ein und oberhalb voll aus, die Luft pendelt also um den Sollwert. Die PID-Regelung nimmt die Heizleistung schon vor dem Sollwert zurück. An DT-Heißlufttrocknern, die im ON/OFF-Betrieb ausgeliefert wurden, hielt PID mit einer Selbstoptimierung von etwa zwei Stunden die Luft nahe am Sollwert.
Zwischen Ein und Aus liegt bei der Zweipunktregelung eine kleine Schalthysterese. Nach dem Abschalten kommt noch Wärme nach: Die Luft steigt über den Sollwert und fällt dann darunter, bevor die Heizung wieder einschaltet. Wie groß diese Welle ausfällt, hängt von den Einstellungen und der in der Maschine gespeicherten Wärme ab; einen festen Wert für jede Anlage gibt es nicht.
Im PID-Betrieb berücksichtigt der Regler die aktuelle Abweichung, wie lange sie schon besteht und wie schnell sich die Temperatur ändert. Passen die PID-Werte zu Maschine und Beladung, bleibt die Luft deutlich näher am Sollwert. Der DT-Regler wurde im ON/OFF-Betrieb ausgeliefert; prüfen Sie die Regelart an Ihrer eigenen Maschine, bevor Sie von einem der beiden Fälle ausgehen.
| Frage | Zweipunkt (ON/OFF) | PID |
|---|---|---|
| Wie wird geheizt? | Voll ein oder aus um den Sollwert | Leistung wird vor dem Sollwert zurückgenommen, nach Abweichung und Verlauf |
| Typisches Verhalten | Wiederkehrendes Über- und Unterschwingen | Nahe am Sollwert nach der Optimierung |
| Voraussetzung | Passende Schalthysterese | Eine Selbstoptimierung unter repräsentativen Bedingungen |
| Was den Prozess belegt | Prüfung von Teiletemperatur und Trockenheit | Dieselben Prüfungen |
Warum schwingt die Lufttemperatur über den Sollwert?
Die Luft im Trockner schwingt über, weil Heizelemente und umgebendes Metall noch heiß sind, wenn der Regler keine Wärme mehr anfordert, und das Gebläse diese gespeicherte Wärme weiter zum Fühler trägt. An einer Anlage führte ein Sollwert von 50 °C
Die Luft braucht außerdem Zeit vom Heizregister bis zum Fühler, deshalb steigt der Messwert nach dem Abschalten noch eine Weile. Auch die Beladung verändert das Bild. Eine leere Kammer hat wenig, das Wärme aufnimmt, und neigt zu stärkerem Überschwingen. Ein frisch eingesetzter Korb mit nassen Teilen zieht die Lufttemperatur dagegen nach unten, und der Regler fordert Wärme an, während sich die Teile erwärmen. Eine Optimierung in der leeren Maschine passt deshalb oft nicht zur Produktion.
Suchen Sie vor jeder Parameteränderung nach Änderungen im Prozess: eine neue Aufnahme, ein zugesetzter Zuluftfilter, kälteres Spülwasser oder ein schwererer Korb verändern das Verhalten. Der Beitrag Spülen und Trocknen nach der Ultraschallreinigung erklärt, wie der Zustand der Teile beim Eintritt in den Trockner die Trocknung beeinflusst.
Wie plant man die Selbstoptimierung am Heißlufttrockner?
Die Selbstoptimierung am Heißlufttrockner läuft einmal, bei der Arbeitstemperatur der Produktion, mit einem typisch beladenen Korb und mit Deckel, Zuluftfilter und Aufnahme wie im Betrieb. Planen Sie etwa zwei Stunden samt Prüflauf ein. Prüfen Sie vorher den Zyklustimer: Im werksseitigen Bereich bleibt er bei 99:59 stehen, zu kurz für eine Selbstoptimierung von 120 Minuten.
Bei der Selbstoptimierung (Auto-Tune) heizt und kühlt der Regler das System gezielt, misst die Reaktion und berechnet daraus seine PID-Werte. Das Ergebnis ist nur so gut wie die Bedingungen während des Laufs. So gehen Sie vor:
- Halten Sie die aktuellen Reglereinstellungen vor jeder Änderung fest, mit dem Verfahren, das die Anleitung zulässt.
- Stellen Sie die Arbeitstemperatur der Produktion ein, nicht das Maximum.
- Setzen Sie einen typischen Korb ein, der während der Optimierung einige Grad Überschwingen verträgt. Verwenden Sie keine empfindlichen Serienteile.
- Deckel, Zuluftfilter, Aufnahme und Beladung bleiben wie in der Produktion.
- Planen Sie etwa zwei Stunden ein, einschließlich eines anschließenden Prüflaufs.
Der Timerbereich muss vor dem Lauf in der Reglerkonfiguration umgestellt werden; den Menüpfad nennt die Anleitung des eingebauten Reglers. Ändern Sie nur diese Einstellung und vermerken Sie sie in der Maschinenakte.
Üblich ist in der Praxis eine einzige Selbstoptimierung, nicht eine pro Korb. Wiederholen Sie sie nur nach einer echten Änderung am Wärmesystem, etwa einem anderen Korbgewicht, einer neuen Aufnahme oder einem geänderten Luftweg.
Das Ergebnis unter Produktionsbedingungen prüfen
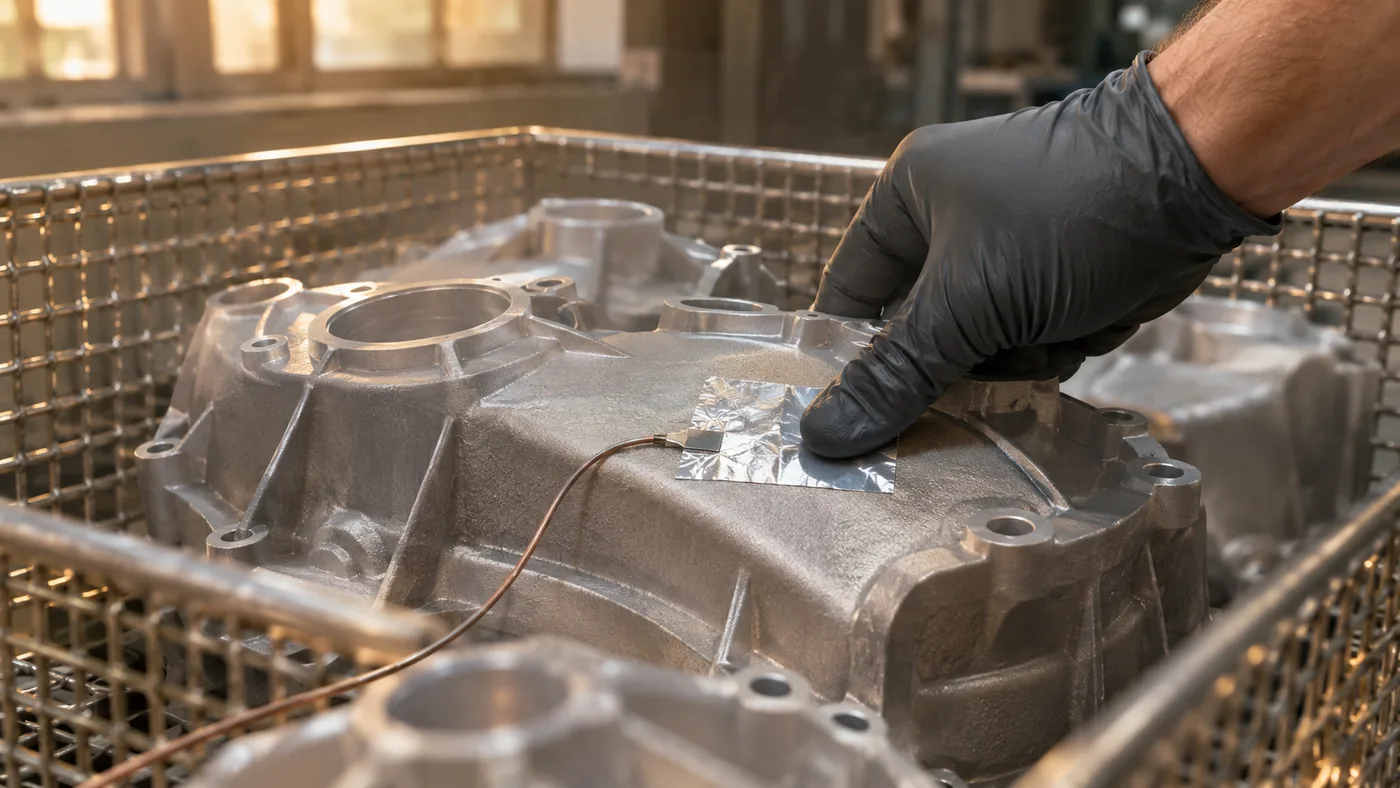
Fahren Sie nach der Optimierung einen normalen Produktionszyklus und beobachten Sie das Aufheizen, die Erholung nach dem Beladen und wie nah die Luft am Sollwert bleibt. Prüfen Sie dann die Teile selbst. Ein Thermoelement, das auf ein repräsentatives Teil geklebt ist, oder ein Handthermometer mit Kontaktfühler zeigt, ob das Teil innerhalb seiner zulässigen Temperatur bleibt; die Regleranzeige kann das nicht. Kontrollieren Sie zum Schluss die schwierigste Stelle des Teils auf Wasser, nachdem es abgekühlt und gedreht wurde. Eine flache Temperaturkurve beweist nicht, dass ein Sackloch leer ist.
Passt das Verhalten weiterhin nicht, klären Sie Luftweg, Fühler und Reglerkonfiguration mit unserem Technikteam. Verändern Sie PID-Werte nicht so lange nach Gefühl, bis die Anzeige ruhig wirkt; auch eine ruhige Anzeige kann einen Prozess verbergen, der das Teil nicht trocknet.
Darf man den Trocknerregler auf Werkseinstellungen zurücksetzen?
Nein. Ein Werksreset am DT-Heißlufttrockner stellt die Vorgaben des Reglerherstellers wieder her, nicht die Konfiguration, mit der die Maschine gebaut und eingerichtet wurde. Fühler-, Ausgangs- und Timereinstellungen passen danach möglicherweise nicht mehr zur Maschine, auch ein Timerbereich, der für eine Selbstoptimierung von 120 Minuten umgestellt wurde.
Dokumentieren Sie die freigegebenen Einstellungen schriftlich, einschließlich einer Änderung des Timerbereichs sowie Datum und Bedingungen der Selbstoptimierung. Muss ein Wert geändert werden, ändern Sie nur diesen einen Wert und prüfen Sie danach einen repräsentativen Korb. Der Ratgeber zur Wartung der Ultraschallreinigungsanlage zeigt, wie Sie solche Nachweise führen, und unser Beitrag zur Trocknerwartung behandelt die Prüfungen an Gebläse, Heizung und Filter, die den Luftweg im Zustand der Optimierung halten.
Häufige Fragen
Muss die Selbstoptimierung für jeden Korb wiederholt werden?
Nein. In der Praxis genügt eine Selbstoptimierung bei Arbeitstemperatur und typischer Beladung. Wiederholen Sie sie nur nach einer echten Änderung am Wärmesystem, etwa einem anderen Korbgewicht, einer neuen Aufnahme oder einem geänderten Luftweg.
Welche Temperatur stelle ich am DT-Trockner ein?
Stellen Sie die Temperatur ein, die das vollständige Teil verträgt, einschließlich Dichtungen, Kunststoffen und Beschichtungen, nicht das Maximum von 100 °C
Darf ich Serienteile für die Selbstoptimierung verwenden?
Verwenden Sie einen typischen Korb, der einige Grad Überschwingen verträgt, aber keine empfindlichen Serienteile. Deckel, Zuluftfilter, Aufnahme und Beladung bleiben wie in der Produktion, damit die PID-Werte zum normalen Betrieb passen.
Was gehört in die Maschinenakte?
In die Maschinenakte gehören die freigegebenen Reglereinstellungen, jede Änderung des Timerbereichs sowie Datum und Bedingungen der Selbstoptimierung. Muss später ein Wert geändert werden, ändern Sie nur diesen einen Wert und prüfen Sie danach einen repräsentativen Korb.
Was Sie uns senden
Planen Sie einen neuen DT-Trockner oder soll das Temperaturverhalten Ihrer Anlage noch einmal geprüft werden, senden Sie uns:
- Reglertyp und aktuelle Einstellungen, soweit vorhanden.
- Sollwert, die höchste beobachtete Temperatur und die Zeit bis zum Einpendeln.
- Werkstoff der Teile, Korbgewicht und wie nass die Teile ankommen.
Nutzen Sie dafür das Angebotsformular. Wir antworten innerhalb eines Werktags.
