
Prozess und Parameter · 8 Min. Lesezeit · Aktualisiert am 16.11.2026
Trocknungstemperatur nach Werkstoff wählen
Wählen Sie die Trocknungstemperatur nach dem vollständigen Bauteil. Stahl, Aluminium, Kupferlegierungen, Kunststoffe und Dichtungen richtig einordnen.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
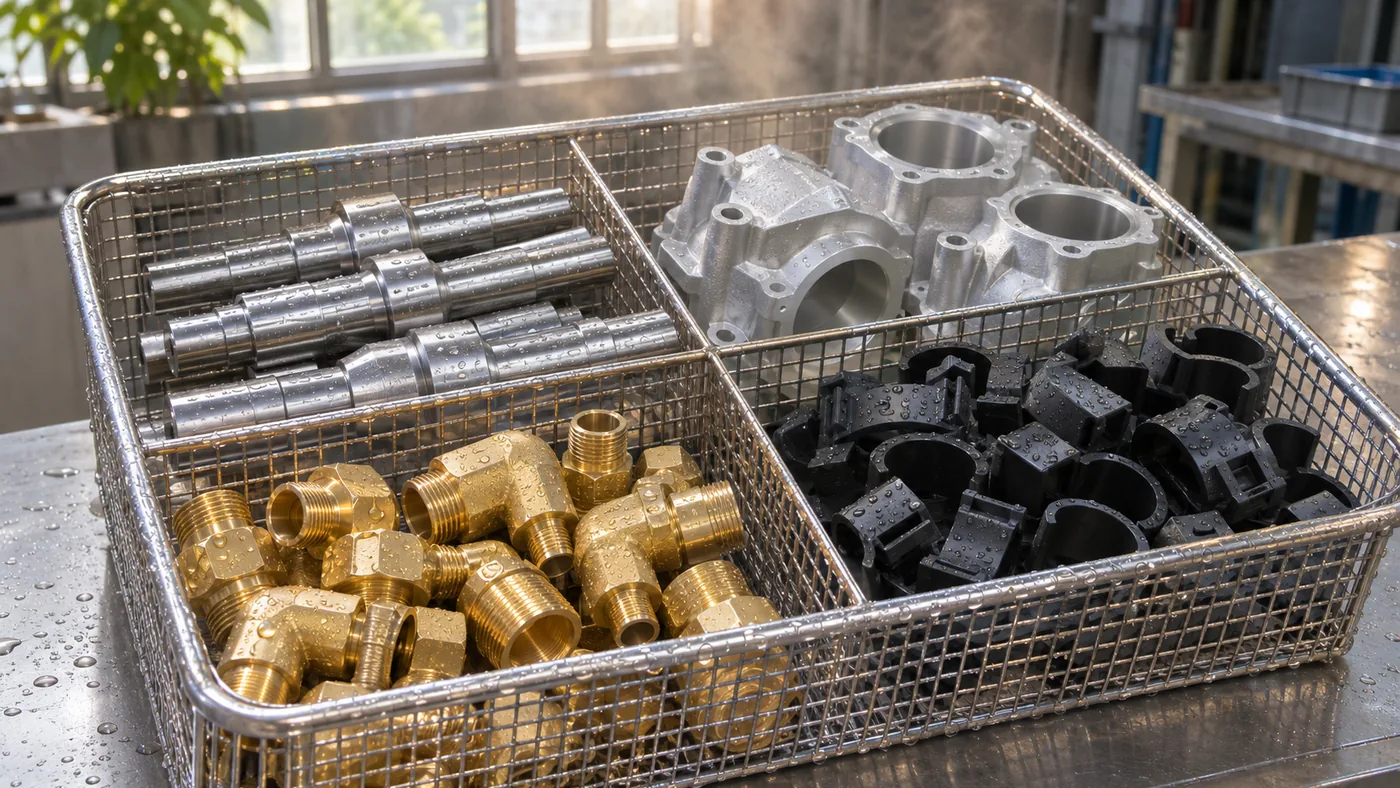
Die Anzeige des Trockners zeigt die Lufttemperatur, nicht die Temperatur jedes Teils im Korb. Ein dünner Winkel, ein schweres Gussteil und eine abgedichtete Baugruppe reagieren auf denselben Sollwert unterschiedlich. Die sinnvolle Frage lautet deshalb nicht, welche Temperatur zu welchem Werkstoffnamen gehört, sondern: Welche Lufteinstellung trocknet das tatsächliche Teil, ohne die Grenze seiner empfindlichsten Komponente zu überschreiten?
Der Überblick zur DT-Serie beschreibt die Trockner, der Ratgeber Spülen und Trocknen die Schritte davor.
Die richtige Trocknungstemperatur ergibt sich aus der niedrigsten Grenze des ganzen Bauteils, nicht aus dem Werkstoffnamen. Blanker Stahl und Grauguss vertragen eine höhere Einstellung; Dichtungen, Kunststoffe und Elektronik brauchen eine niedrigere. Die folgende Tabelle nennt für jede Werkstoffgruppe einen Ausgangswert, und ein Versuch bestätigt das Ergebnis.
Warum zeigt der Trockner nicht die Bauteiltemperatur?
Die Lufttemperatur auf der Anzeige eines DT-Heißlufttrockners ist nicht die Temperatur des Bauteils. Verdunstendes Wasser kühlt nasse Stellen, dicke Querschnitte erwärmen sich langsamer als dünne, und ein bereits trockenes Teil nähert sich dem Sollwert an, der bis 100 °C
Ein kurzer Versuch kann die thermische Grenze übersehen. Berücksichtigen Sie die Temperaturerholung nach dem Öffnen des Deckels und Beladungen, die die Luftführung verändern. Ein leerer oder schwach beladener Trockenraum verhält sich anders als der übliche Korb. Die Anzeige allein belegt nicht, wie warm eine Dichtung oder Klebestelle wird.
Entnehmen Sie die zulässige Höchsttemperatur der Teilezeichnung, den Datenblättern der Komponenten und den Vorgaben des Folgeprozesses. Prüfen Sie, ob der Wert für Dauerbetrieb, kurzzeitige Einwirkung oder einen bestimmten Lastfall gilt. Eine Einsatztemperatur im Betrieb ist nicht automatisch eine Grenze für Reinigen und Trocknen.
Welche Trocknungstemperatur für Stahl, Aluminium, Messing und Kunststoff?
Für die Trocknungstemperatur nach Werkstoff nennt unser DT-Überblick zwei Ausgangswerte: 80 °C
| Teilegruppe | Ausgangswert (°C) | Was die Wahl begrenzt | Versuchsansatz |
|---|---|---|---|
| Blanker Stahl und Grauguss | 80 |
Nasszeit, Wassernester, späterer Korrosionsschutz | Nasszeit kurz halten, Trockenheit am schwierigsten Merkmal nachweisen |
| Blankes Aluminium | Kein fester Wert | Beschichtungen, Fügestellen, Maßprüfung | Grenze des ganzen Teils beachten, nicht nur die Legierung |
| Aluminiumbaugruppen mit Dichtungen | 60 |
Dichtungen, Lack, eingeklebte Buchsen | Bei 60 beginnen, nur innerhalb der Dichtungsgrenze erhöhen |
| Messing und Kupfer | Kein fester Wert | Oberflächenbild, verschleppte Chemie | Erst saubere Schlussspülung, dann maßvolle Einstellung per Versuch |
| Kunststoffe und Elektronik | 60 |
Typ, Eigenspannung, Erweichen, Verzug, Einlegeteile | Niedrig beginnen; Freigabe für wässrige Behandlung prüfen |
| Gemischte Baugruppen | Niedrigste Komponentengrenze | Empfindlichste Komponente | Baugruppe vor der Zykluswahl freigeben lassen |
| DT-Luftbereich | 30 bis 100 |
Einstellbereich des Trockners | Innerhalb der Bauteilgrenze wählen |
Quelle: Sonixtek-Ratgeber zur DT-Serie und Produktdaten, Nov. 2026.
Die Tabelle nennt Ausgangswerte, keine allgemeingültigen Rezepte. Eine andere Sorte, Beschichtung oder Konstruktion kann trotz gleichem Grundwerkstoff einen anderen Ablauf verlangen.
Mit welcher Temperatur trocknet man Stahl und Grauguss?
Bei Stahl und Grauguss zählt eine kurze Nasszeit mehr als eine hohe Temperatur. Unser Ratgeber Spülen und Trocknen nennt für einen Korb Stahlteile 5 bis 15 Minuten bei 80 °C
Blanke Eisenwerkstoffe können rosten, solange Wasser und Sauerstoff an der Oberfläche anliegen. Eine Wasseransammlung ohne Ablaufweg zu erwärmen, beseitigt die Ursache nicht. Richten Sie Taschen nach unten aus, schaffen Sie Abstände in der Beladung und setzen Sie die Teile zügig aus der letzten Spülung um.
Die raue Oberfläche und die Taschen von Grauguss halten Flüssigkeit weniger sichtbar fest als ein Tropfen auf einer bearbeiteten Fläche. Prüfen Sie diese Stellen und klären Sie, ob ein mit dem Folgeprozess verträglicher Inhibitor nötig ist. Liegt das Teil wieder in einer feuchten Werkstatt, bietet Trocknen allein keinen dauerhaften Korrosionsschutz.
Hilft mehr Temperatur bei Aluminium, Messing und Kupfer?
Eine höhere Trocknertemperatur löst bei Aluminium, Messing und Kupfer selten ein Problem. Bei Aluminium setzt oft eine Dichtung, ein Lack oder eine eingeklebte Buchse die Grenze, nicht das Metall; unser DT-Überblick beginnt solche Baugruppen bei 60 °C
Führen Sie blanke Einzelteile und Baugruppen in der Prozessliste getrennt. Messen Sie Maße erst, wenn das Teil auf den Messzustand abgekühlt ist.
Verdunstet verunreinigtes Wasser, bleiben seine nichtflüchtigen Bestandteile auf der Oberfläche. Bei einem farbigen Ring oder Schleier auf Messing prüfen Sie auf Reinigerreste und vergleichen das Bild nach kontrolliertem Abkühlen. Ein Fleck, der nur an einer Auflage auftritt, deutet eher auf Ablauf oder Verunreinigung hin als auf die Temperatur. Eine saubere Schlussspülung verhindert die meisten dieser Flecken: Eine Laminarströmung über die Badoberfläche führt aufschwimmendes Öl und Schmutz zum Überlauf, bevor sie sich wieder auf den Teilen absetzen.
Wie niedrig muss die Temperatur bei Kunststoffen und Baugruppen sein?
Kunststoffe und gemischte Baugruppen setzen die Untergrenze: Die Trocknungstemperatur bleibt unter der Grenze der empfindlichsten Komponente. Unser DT-Überblick nennt 60 °C
Verstehen Sie 60 °C
Stützen Sie Kunststoffteile so ab, dass sie sich warm nicht unter dem Eigengewicht verbiegen. Leichte Teile brauchen eventuell eine Sicherung gegen die Luftströmung, eine geschlossene Abdeckung verhindert jedoch das Trocknen. Mehr zur Reinigung von Formteilen finden Sie auf unserer Seite zur Kunststoffbranche.
Warum den Regler des DT-206 von Zweipunkt auf PID umstellen?
Der Heißlufttrockner DT-206 (206 L
Im Zweipunktbetrieb heizt der Regler unter dem Sollwert voll und schaltet darüber ganz ab. Nach dem Autotuning bleibt die Luft nahe am Sollwert. Das zählt vor allem, wenn die Bauteilgrenze nur knapp über der benötigten Einstellung liegt.
Setzen Sie den Regler nicht auf Werkseinstellungen zurück. Damit stellen Sie die Vorgaben des Reglerherstellers wieder her, nicht die Konfiguration des Trockners, und die Abstimmung geht verloren.
Beispiel: eine maßvolle Einstellung für das Teil
Ein Kompressorhersteller trocknet gewaschene Filterpatronen bei etwa 50 °C
Für jeden Werkstoff gilt dieselbe Reihenfolge: zuerst klären, was das Teil verträgt und wie die Luft seine inneren Flächen erreicht, dann die Einstellung wählen. Wer am oberen Ende des Bereichs beginnt und sich nach unten tastet, gefährdet das Teil schon im Versuch.
Wie prüft man eine Trocknungstemperatur?
Eine Trocknungstemperatur wird an zwei Ergebnissen geprüft: Das Teil ist am schwierigsten Merkmal trocken, und es ist nach dem Abkühlen unbeschädigt. Dokumentieren Sie Werkstoffsorte, Oberflächenbehandlung, Einbauteile, belegte Grenze, Spülzustand, Beladungsbild und Prüfmethode. Erhöhen Sie die Einwirkung nur innerhalb dieser Grenze und des DT-Bereichs von 30 bis 100 °C
Wo das Risiko es verlangt, messen Sie repräsentative Stellen am Bauteil, ohne dass die Fühler den Luftweg verändern. Halten Sie Temperaturbeobachtung und Feuchteergebnis auseinander: Eine ruhige Luftanzeige kann mit einer nassen Bohrung zusammenfallen, und ein trockenes Teil kann trotzdem zu heiß geworden sein.
Erreicht die zulässige Temperatur den geforderten Durchsatz nicht, ändern Sie Abtropfen, Abstände oder das Trocknungsverfahren, bevor Sie die Bauteilgrenze überschreiten. Der Ratgeber Korb richtig beladen hilft, wenn der Engpass der Luftzugang und nicht die Heizleistung ist.
Häufige Fragen
Kann ich Kunststoff- und Stahlteile in einer Charge trocknen?
Ja, aber nur bei der Einstellung, die der Kunststoff verträgt. Eine gemischte Charge richtet sich nach ihrem empfindlichsten Teil; Stahl braucht bei dieser Einstellung unter Umständen länger. Trennen Sie die Chargen, wenn der Stahl den Referenzwert von 80 °C
Schützt das Trocknen Stahlteile vor Rost?
Nein. Trocknen entfernt das Wasser, bietet aber keinen dauerhaften Korrosionsschutz, sobald das Teil wieder in einer feuchten Werkstatt liegt. Klären Sie mit dem Verantwortlichen des Folgeprozesses, ob ein verträglicher Inhibitor nötig ist.
Welchen Lufttemperaturbereich deckt ein DT-Heißlufttrockner ab?
DT-Heißlufttrockner wälzen Luft mit 30 bis 100 °C
Sollte ich den Regler auf Werkseinstellungen zurücksetzen?
Nein. Ein Zurücksetzen stellt die Vorgaben des Reglerherstellers wieder her, nicht die Konfiguration des Trockners, und die PID-Abstimmung geht verloren. Das Autotuning bei Arbeitstemperatur mit typischer Beladung, etwa 2 Stunden mit Kontrolllauf, wäre dann zu wiederholen.
Was wir für ein Angebot brauchen
Senden Sie Bauteil- und Komponentengrenzen, Zeichnungen, Angaben zur Spülung und den geforderten Durchsatz über das Angebotsformular. Die DT-Serie gibt den Bereich der Lufttemperatur vor; unser Technikteam braucht die vollständige Bauteilspezifikation, um daraus einen funktionierenden Prozess zu machen.
