
Procédé et paramètres · 9 min de lecture · Mis à jour le 16/11/2026
Nettoyer des pièces en aluminium sans les tacher
Pourquoi l’aluminium devient gris ou se tache après un nettoyage par ultrasons, comment distinguer attaque, résidus, contact et traces d’eau, et que corriger.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
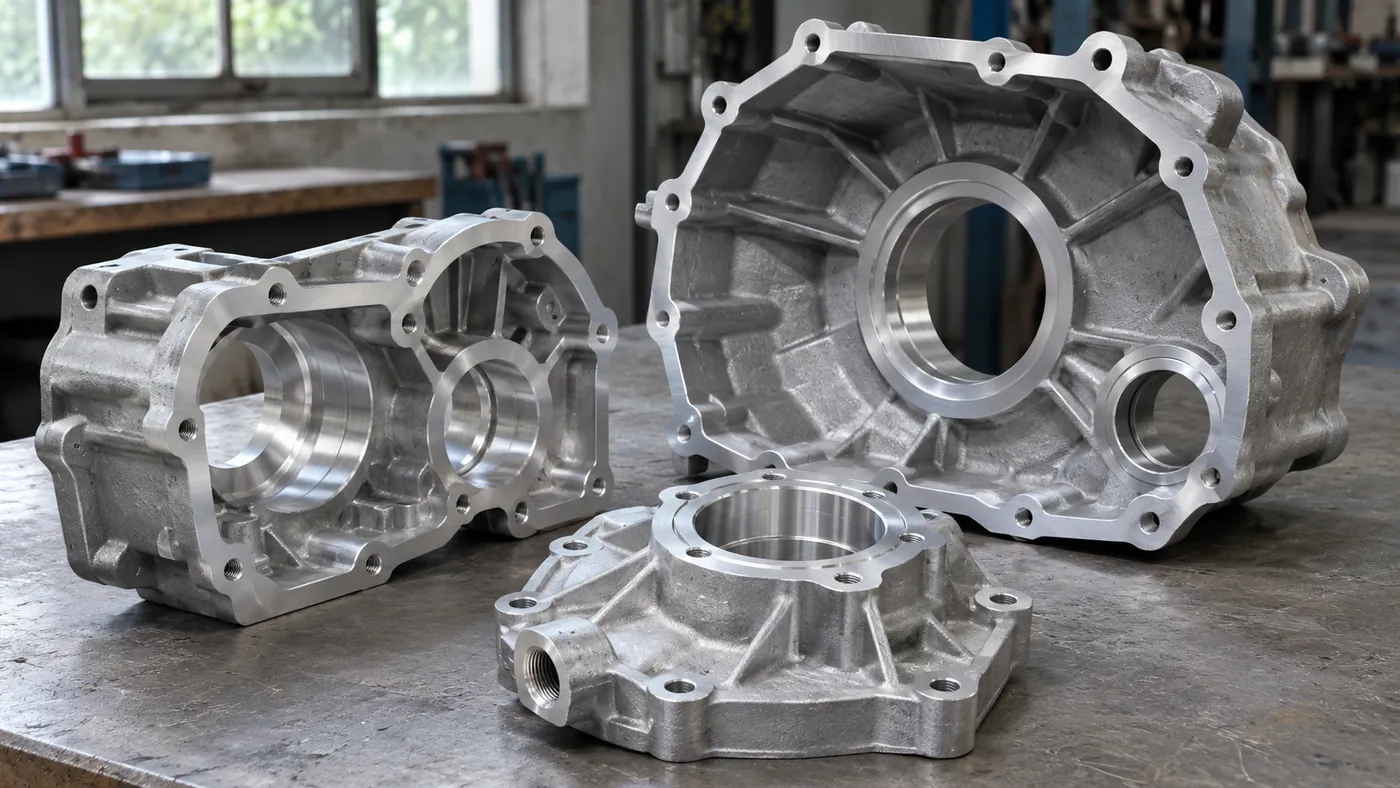
Une pièce en aluminium sort souvent du bain sans huile, mais marquée : grise sur les faces usinées, couverte de points blancs après séchage ou marquée d’une tache sombre là où elle touchait le panier. Chaque marque a une cause différente, et la correction de l’une peut en aggraver une autre. Ce guide explique d’où viennent les marques, comment les distinguer et que modifier.
Comment nettoyer l’aluminium sans le tacher ? Avec un nettoyant que son fabricant destine aux alliages légers, en général de pH 9 à 11 avec inhibiteurs, à 40 kHz, à température et durée réduites par rapport à l’acier. Rincez avant que le nettoyant sèche, terminez à l’eau déminéralisée, espacez les pièces dans le panier et séchez-les sans attendre.
Pourquoi l’aluminium se tache-t-il dans un bain à ultrasons ?
L’aluminium se tache dans un bain à ultrasons pour quatre raisons : un nettoyant trop alcalin l’attaque et le grise, le nettoyant séché ou les minéraux de l’eau laissent des traces blanches, un autre métal le marque au contact, et l’eau stagnante le tache. Les nettoyants pour alliages légers, souvent à pH 9 à 11 avec inhibiteurs, s’emploient à 40 kHz.
Attaque alcaline. L’aluminium doit sa résistance à la corrosion à une fine couche d’oxyde naturelle. Cette couche est stable dans une eau presque neutre, mais se dissout dans un alcali fort, qui attaque ensuite le métal lui-même. Un alcali fort grise en quelques minutes les pièces en aluminium et en zinc moulées sous pression. La température, la durée et la concentration accélèrent l’attaque ; les inhibiteurs d’un nettoyant pour alliages légers la freinent. Sur les pièces de fonderie, les éléments d’alliage comme le silicium et le cuivre ne se dissolvent pas avec l’aluminium et restent en surface sous forme de film sombre. C’est pourquoi les pièces moulées foncent souvent davantage que les pièces usinées dans la barre.
Résidus séchés. L’eau du réseau, si elle est dure, laisse des points blancs en s’évaporant. Le nettoyant entraîné dans un rinçage usé sèche en traînées ou en film terne. Dans les deux cas, le dépôt se trouve sur le métal.
Contact entre métaux. Là où l’aluminium mouillé touche de l’acier, de l’inox ou un alliage cuivreux, c’est l’aluminium qui se corrode au point de contact. Une marque située exactement sur un fil du panier, un insert en acier ou à côté d’une pièce en laiton indique un contact, pas le nettoyant.
Séchage lent. L’eau retenue dans une poche ou entre des pièces emboîtées reste longtemps sur la surface nue et peut laisser une tache qui suit le contour de l’eau.
Comment distinguer une attaque d’un résidu sur l’aluminium ?
Une attaque modifie le métal lui-même : la zone grise ou mate reste après essuyage et nouveau rinçage à l’eau déminéralisée. Un résidu, lui, part à l’essuyage ou au rinçage. Si le bain dépasse le pH 9 à 11 habituel, pensez d’abord à une attaque. Des zones dépolies sur faces polies signalent plutôt une érosion par cavitation, que 40 kHz limite.
Examinez la pièce sèche et froide, à côté d’une pièce non traitée du même lot, sous le même éclairage. L’aspect de la marque oriente ensuite le diagnostic :
| Ce que vous voyez, et où | Cause probable | Que modifier |
|---|---|---|
| Surface grise ou mate uniforme qui ne s’essuie pas, sur toutes les faces mouillées, surtout faces usinées et peau de fonderie | Attaque alcaline | Nettoyant pour alliages légers avec inhibiteurs, concentration contrôlée, température plus basse, durée plus courte |
| Points blancs là où des gouttes ont séché | Minéraux de l’eau du réseau | Rinçage final à l’eau déminéralisée |
| Traînées ou film terne sur les grandes faces planes | Nettoyant entraîné, rinçage usé | Renouveler le rinçage selon un calendrier lié au bain de lavage |
| Marque sombre localisée à l’appui sur le panier, contre un insert en acier ou près de pièces en laiton | Contact entre métaux | Appuis en plastique, métaux différents lavés séparément |
| Auréoles ou taches à contour net dans les poches, les trous borgnes ou entre pièces emboîtées | Séchage lent | Égoutter, sécher aussitôt à l’air chaud, ne pas empiler |
| Zones dépolies sur les faces polies exposées le plus longtemps | Érosion par cavitation | 40 kHz, puissance ultrasonore réduite, cycle plus court |
Source : guides Sonixtek liquides de nettoyage (alcali, qualité de l’eau), rinçage et séchage (points, traînées) et 28 ou 40 kHz (érosion) ; couche d’oxyde et contact entre métaux selon la chimie générale de la corrosion.
Une surface attaquée ne se récupère pas au lavage. Un nettoyage plus long ou plus fort enlève davantage de métal autour de la marque : arrêtez et corrigez la chimie. Sur une pièce moulée attaquée, le film sombre peut partir à l’essuyage, mais la surface mate reste ; retrouver l’aspect d’origine demande un polissage ou un sablage séparé.
Quel nettoyant et quels réglages pour l’aluminium ?
L’aluminium demande un nettoyant que son fabricant destine aux alliages légers, en général de pH 9 à 11 avec inhibiteurs, utilisé à 40 kHz, à température et durée réduites par rapport à l’acier. L’aluminium anodisé demande un nettoyant plus doux et un cycle plus court. Sa fiche technique liste les matériaux admis ; votre alliage doit y figurer.
Plus de concentré n’améliore rien. Au-delà de la concentration recommandée par le fabricant, un nettoyant gagne peu, attaque davantage et laisse plus de résidus à rincer. Contrôlez la concentration chaque semaine avec le kit de titrage du fournisseur et complétez avec de la solution à la concentration de travail, pas avec de l’eau seule. Le guide des liquides de nettoyage classe la chimie par matériau.
À 40 kHz, les bulles de cavitation sont plus petites et implosent plus doucement : l’érosion des métaux tendres reste faible et le bain atteint filetages et perçages fins. Le 28 kHz convient aux salissures lourdes sur des pièces moulées robustes, mais pas aux faces polies ou anodisées ; le guide sur la fréquence explique la différence.
Les ultrasons réchauffent le bain d’eux-mêmes : sur une longue durée, il peut dépasser la température réglée. Mesurez la température du bain pendant tout un poste. S’il dérive, un serpentin de refroidissement ou un refroidisseur externe le maintient à la consigne. La température et la durée adaptées à votre alliage et à vos salissures découlent de la fiche technique du nettoyant et d’un essai sur des pièces réelles.
Quelles données de cuve comptent pour un lot d’aluminium ?
Pour un lot d’aluminium, le panier et la puissance ultrasonore comptent le plus. La cuve à ultrasons chauffée ST-96 (96 L
| Élément | Valeur | Usage pour l’aluminium |
|---|---|---|
| Fréquence | 40 kHz | Faces usinées, polies et anodisées |
| Nettoyant pour alliages légers | pH 9 à 11 | Plage usuelle avec inhibiteurs ; la fiche technique décide |
| Volume ST-96 | 96 L |
Taille du bain |
| Panier ST-96 L × l × H | 580 × |
Pièces espacées, poches qui s’égouttent |
| Charge du panier ST-96 | 100 kg |
Valeur mécanique, pas une taille de lot |
| Puissance ultrasonore ST-96 | 1 440 W, réglable | À réduire pour les faces polies |
Source : Sonixtek options.json (fréquence) ; guide des liquides de nettoyage (pH) ; products.json et page produit en ligne ST-96 (volume, panier, charge, puissance), lus le 16 novembre 2026.
Espacez les pièces pour qu’elles ne se touchent pas et ne frottent pas contre le fil inox du panier. Placez des appuis en plastique ou un support plastifié sous les faces usinées, et lavez les pièces en acier ou en laiton dans un lot séparé. Tournez poches et trous borgnes vers le bas pour qu’ils s’égouttent ; voir le chargement du panier. Les cuves industrielles ST et les nettoyeurs compacts UMX Pro existent tous deux en 40 kHz.
Rincer et sécher l’aluminium sans traces
Passez le panier au rinçage avant que le nettoyant sèche sur les pièces : un film séché sur de l’aluminium chaud s’enlève plus difficilement et continue d’agir sur la surface. Rincez d’abord à l’eau propre, puis terminez à l’eau déminéralisée pour les pièces visibles, revêtues ou collées. Renouvelez le rinçage selon un calendrier lié au bain de lavage, car un rinçage usé redépose du nettoyant sur les pièces.
Séchez à l’air chaud dès le dernier rinçage. La cuve de séchage à air chaud DT-96 (96 L
Questions fréquentes
Une tache grise sur l’aluminium peut-elle partir au nettoyage ?
Seulement s’il s’agit d’un résidu. Une attaque enlève du métal, et un nettoyage supplémentaire en enlève davantage autour de la marque. Le film sombre d’une pièce moulée attaquée peut partir, mais la surface mate reste ; il faut polir ou sabler.
Le 28 kHz abîme-t-il l’aluminium ?
Pas en règle générale. Le 28 kHz convient aux salissures lourdes sur des pièces moulées robustes en aluminium. Pour l’aluminium usiné, poli ou anodisé, le 40 kHz est le choix habituel : ses bulles plus petites implosent plus doucement et limitent l’érosion.
Peut-on laver pièces en aluminium et en acier dans le même lot ?
Mieux vaut les séparer. L’acier supporte un alcali plus fort que l’aluminium, le nettoyant doit convenir aux deux, et le contact humide entre les deux métaux peut marquer l’aluminium. Lavez les ensembles multimétaux avec un nettoyant pour alliages légers.
Pourquoi les points blancs n’apparaissent-ils qu’au séchage ?
Les minéraux de l’eau du réseau restent sur la surface quand l’eau s’évapore : les points apparaissent donc au séchage. Un rinçage final à l’eau déminéralisée les retire avant. Des traînées ou un film terne signalent plutôt du nettoyant entraîné.
Les informations pour votre devis
- Alliage (de fonderie ou corroyé, nuance si connue) et finition : usinée, polie, anodisée ou peinte.
- Inserts, bagues ou autres métaux présents dans la pièce.
- Salissures à enlever et étape suivante : assemblage, revêtement, collage ou stockage.
- Dimensions de la plus grande et de la plus petite pièce, et nombre de pièces par jour.
- Photos des marques et fiche technique de votre nettoyant actuel.
Envoyez ces informations par le formulaire de devis. Notre équipe technique propose la fréquence, la cuve, le rinçage et la cuve de séchage adaptés à vos pièces.
