
Pièces et contaminants · 5 min de lecture · Mis à jour le 30/09/2026
Nettoyage des composants de dispositifs médicaux avant assemblage
Pièces usinées, moulées et embouties apportent huile, agent de démoulage et particules dans un dispositif. Comment organiser l'étape de nettoyage et la valider selon l'ISO 13485.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
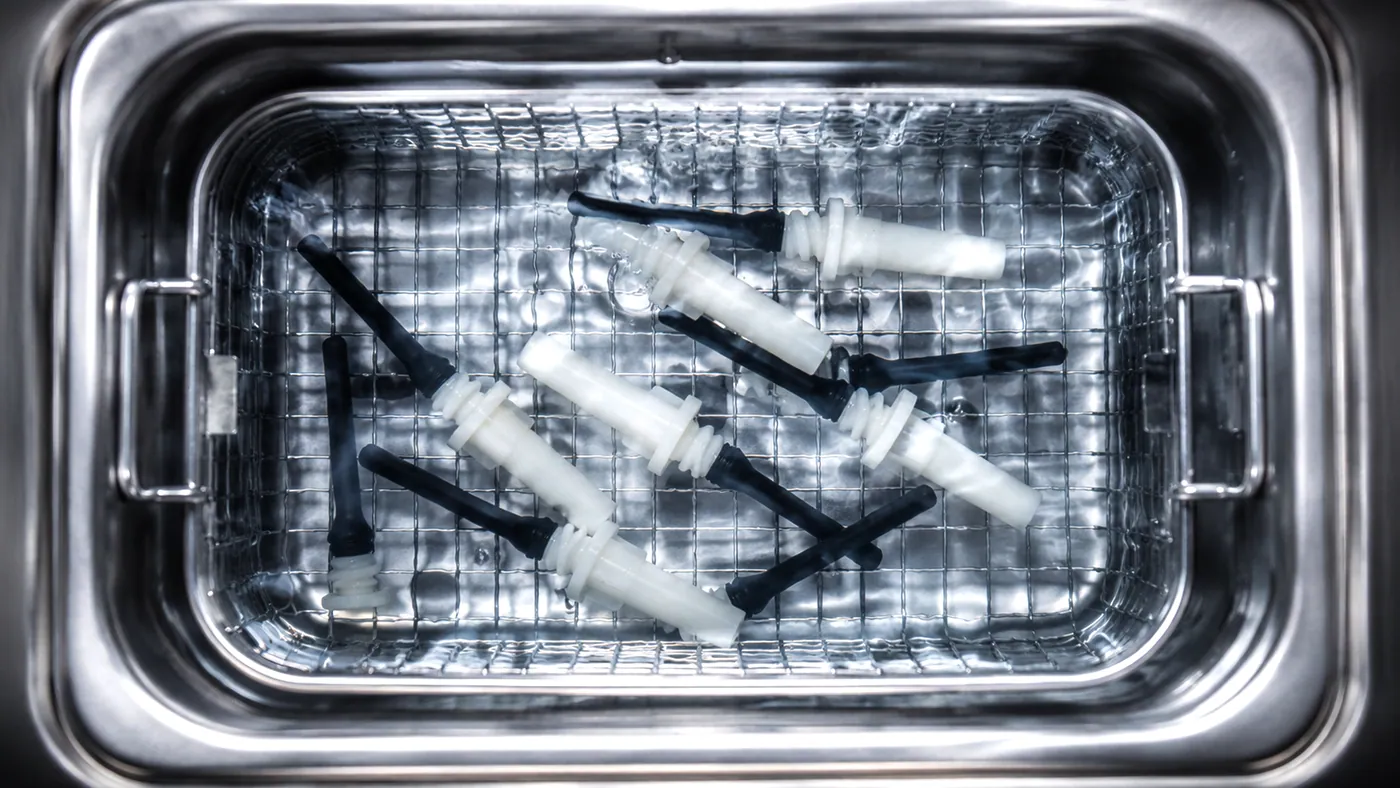
Un dispositif médical est assemblé à partir de pièces usinées, moulées, embouties, découpées au laser, soudées ou achetées. Chacune arrive au poste d'assemblage avec quelque chose dessus : fluide de coupe, huile d'emboutissage, agent de démoulage, huile de protection, particules, traces de doigts. Tout ce qui s'y trouve encore à l'assemblage finit à l'intérieur du dispositif. La stérilisation après conditionnement tue les micro-organismes, mais elle ne retire pas une seule particule ni un milligramme d'huile. C'est à l'étape de nettoyage avant assemblage que ces résidus doivent disparaître.
Il s'agit de fabrication. Le fabricant du dispositif nettoie dans le cadre de son propre système qualité, et on y utilise des équipements industriels à ultrasons.
Ce que portent les pièces
| Type de pièce | Résidus typiques |
|---|---|
| Pièces métalliques usinées : inox, titane, aluminium | Fluide de coupe, huile de coupe, copeaux, éclats de bavures dans les filetages et les perçages croisés |
| Pièces embouties et formées : ressorts, clips, contacts | Huiles d'emboutissage et d'étirage |
| Plastiques injectés : PC, PP, PEEK et autres | Agent de démoulage, particules de bavures d'injection, poussière retenue par l'électricité statique |
| Tubes découpés au laser et soudés | Oxyde, projections, particules refondues, surtout à l'intérieur |
| Pièces en verre et en céramique | Résidus de polissage et de rodage |
| Pièces achetées | Huile de protection du fournisseur et poussière d'emballage |
Pour les pièces métalliques issues de l'atelier d'usinage, les réglages de l'article copeaux et fluide de coupe s'appliquent. Les tubes et les pièces à canaux ont leur propre article : tubes et canaux médicaux.
Pourquoi les résidus comptent
- Biocompatibilité. L'évaluation biologique d'un dispositif selon l'ISO 10993 porte sur ce qui se trouve dessus à la livraison, y compris les résidus de fabrication et le produit de nettoyage lui-même.
- Particules. Une particule libre dans un circuit de fluide, un implant ou un dispositif d'administration de médicaments est un danger en soi.
- Assemblage et revêtement. Adhésifs, soudures laser, soudures par ultrasons et revêtements échouent sur des surfaces huileuses ou couvertes d'agent de démoulage.
- Fonction. Valves, pistons et mécanismes fins se bloquent ou fuient à cause de copeaux et de fibres.
- Charge biologique. La salissure porte et protège les micro-organismes, et la validation de la stérilisation repose sur une charge biologique faible et stable.
L'organisation du nettoyage
| Poste | Pièces métalliques | Pièces plastiques |
|---|---|---|
| Lavage par ultrasons | Détergent alcalin avec inhibiteur, 50 à 60 °C, 40 kHz, 5 à 10 min | Détergent neutre ou légèrement alcalin, 40 à 50 °C, 40 kHz, 3 à 5 min |
| Rinçage | Eau propre, ultrasons en marche | Eau propre |
| Rinçage final | Eau purifiée, conductivité surveillée | Eau purifiée, conductivité surveillée |
| Séchage | Air chaud, 70 à 90 °C | Air chaud sous la limite du plastique, souvent 50 à 60 °C |
40 kHz est la valeur par défaut pour les petits composants. 80 kHz convient aux particules fines sur pièces polies et aux pièces plastiques délicates, 28 kHz aux pièces métalliques lourdes avec des copeaux grossiers ; voir 28 kHz ou 40 kHz. L'aluminium demande un détergent inhibé. Les plastiques tendres peuvent être marqués par la cavitation là où ils reposent contre le panier : ils sont donc placés dans des montages ou sur des supports plastifiés plutôt qu'en vrac sur le treillis. Après le séchoir, les pièces vont directement dans une zone d'assemblage propre, dans des bacs couverts ; voir pièces usinées CNC avant assemblage pour la manipulation après nettoyage.
Valider l'étape selon l'ISO 13485
L'ISO 13485 demande au fabricant de documenter les exigences de propreté de son produit (article 7.5.2) et de valider tout procédé dont le résultat n'est pas entièrement vérifié ensuite (article 7.5.6). Une étape de nettoyage relève généralement des deux : personne ne contrôle chaque pièce pour les résidus. La structure habituelle :
- Qualification d'installation (QI). La machine est installée comme spécifié ; les utilités, les sondes de température et les minuteries sont vérifiées et étalonnées.
- Qualification opérationnelle (QO). Le procédé est exécuté aux limites de ses réglages, température la plus basse, durée la plus courte, concentration la plus faible, charge la plus pleine, et satisfait toujours aux critères de propreté. La répartition de la cavitation est cartographiée, par exemple avec le test de la feuille d'aluminium.
- Qualification de performance (QP). Des séries de production répétées avec les pièces les plus défavorables, celles qui ont les trous borgnes les plus profonds et le plus de résidus, montrent que le résultat est constant.
Après la validation, les paramètres sont figés dans des programmes enregistrés, et une surveillance de routine les y maintient : contrôles de concentration, conductivité du rinçage, contrôles de cavitation à intervalle fixe, et l'intervalle de changement de bain établi lors de la validation. Un nouveau détergent, un nouveau montage ou une nouvelle machine est une modification d'un procédé validé. Voir filtration et durée de vie du bain pour ce qui raccourcit la durée de vie d'un bain.
Mesurer le résultat
Les critères d'acceptation découlent de la gestion des risques et de l'évaluation biologique du dispositif, pas de la machine de nettoyage. Méthodes courantes sur pièces témoins :
- Particules : extraction, filtration sur membrane, comptage et mesure au microscope, comme dans les essais de propreté technique.
- Résidus organiques : carbone organique total sur un liquide d'extraction, ou résidu non volatil par gravimétrie.
- Identification : spectroscopie infrarouge lorsqu'un résidu doit être identifié.
- Énergie de surface : angle de contact ou encres de test sur les surfaces qui seront collées, soudées ou revêtues.
- Visuel : contrôle sous grossissement, le contrôle rapide quotidien.
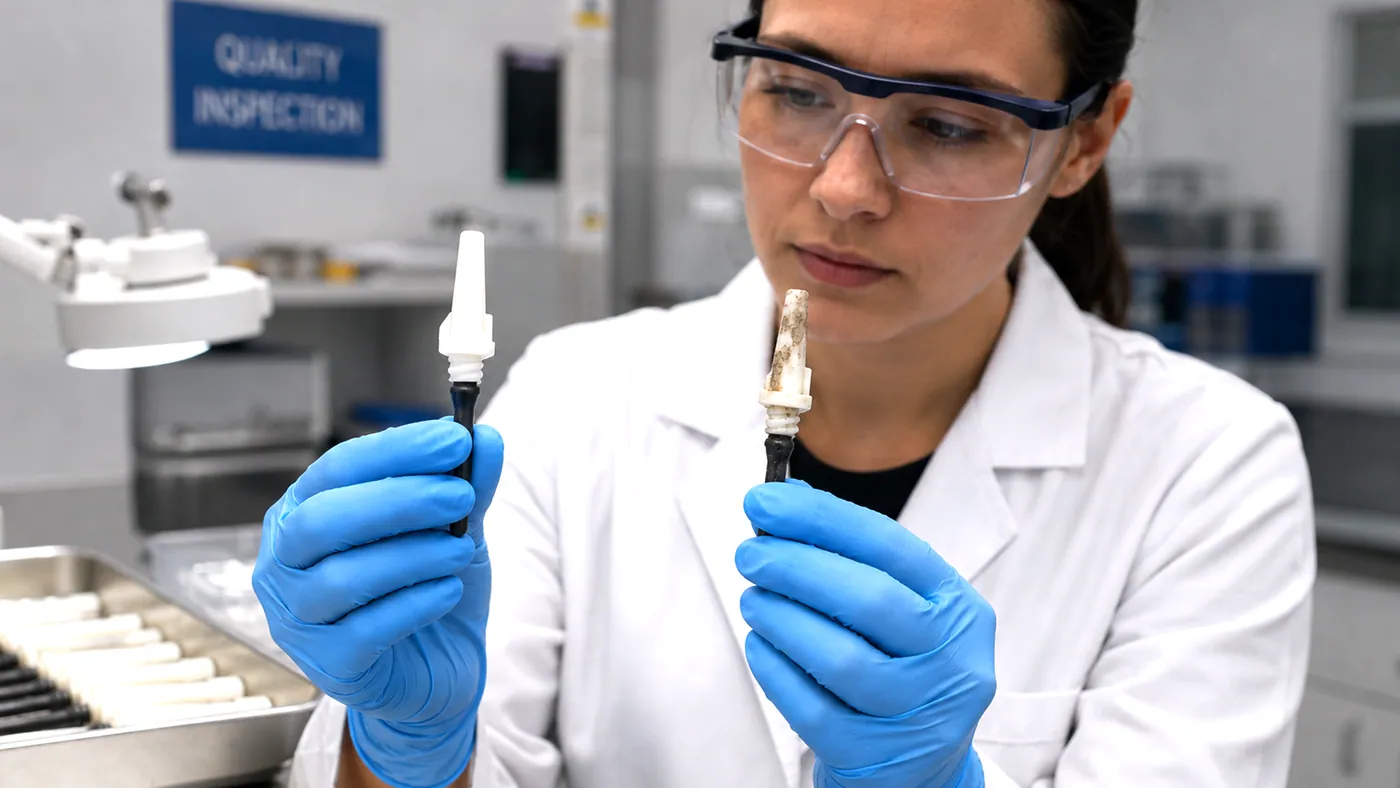
Quelle machine
| Travail | Configuration |
|---|---|
| Développement, lots pilotes, petites séries | UMX Pro 50L à 40 kHz avec programmes, cuve de rinçage, séchoir DT |
| Séries de pièces usinées | AL-75 ou AL-150 avec élévateur et filtration, postes de rinçage, séchoir DT |
| Petites pièces de précision et pièces plastiques | MT-75 : lavage de 75 L à 40 ou 80 kHz, avec rinçage et séchage dans un même bâti |
| Grands volumes selon une spécification de propreté | Ligne multi-cuves MT avec lavage, rinçages, rinçage final à l'eau purifiée et séchoir sous un même chariot |
L'article sur les pièces de précision traite du nettoyage avant contrôle, et la vue d'ensemble de l'industrie médicale du reste du secteur.
