
Onderdelen en vervuiling · 5 min leestijd · Bijgewerkt op 26-09-2026
Spanen en koelsmeermiddel van verspaande onderdelen verwijderen
Gedraaide en gefreesde onderdelen dragen koelsmeermiddel en fijne spanen in elke kamer, boring, schroefdraad en kruisboring. Ultrasoon reinigen spoelt ze in één cyclus weg. Het bad, freeswerk, filtratie en reinheidscontroles.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
Een verspaand onderdeel is op een specifieke manier vuil. Aan de buitenkant zit een film van koelsmeermiddel, wateremulgeerbaar of zuivere olie, met fijne spanen erin. Aan de binnenkant, in kruisboringen, blinde draadgaten en oliekanalen, zitten spanen die het koelsmeermiddel erin heeft gespoeld en er niet meer uit kreeg. Een reinigingstank moet beide aanpakken, en het tweede is de reden dat het een ultrasone tank is en geen sproeireiniger.
Het bad
Chemie. Een mild tot middelsterk alkalisch reinigingsmiddel op 2 tot 4 %, verenigbaar met het gebruikte koelsmeermiddel; de leverancier van het koelsmeermiddel noemt er meestal een. Voor aluminium en zijn legeringen een reinigingsmiddel voor lichte legeringen met inhibitoren. Gaan de onderdelen direct naar de montage, dan een neutraal reinigingsmiddel met corrosie-inhibitor, zodat het bad zelf het onderdeel beschermt.
Temperatuur. 50 tot 60 °C. Koelsmeermiddelemulsies breken boven ongeveer 60 °C, en de oliefase belast het bad dan sneller; zie filtratie en levensduur van het bad.
Frequentie. 28 kHz voor gietijzer en staal met veel spanen; 40 kHz voor aluminium, fijne schroefdraad en afgewerkte oppervlakken.
Tijd. 3 tot 8 minuten. Spanen verwijderen gaat snel; wat tijd kost, is een dikke film koelsmeermiddel op een onderdeel dat een week heeft gestaan.
Beladen. Boringen en blinde gaten schuin, met de openingen ongeveer 30 tot 45° omhoog of opzij, zodat de lucht naar boven ontsnapt en de vloeistof de bodem bereikt; een blind gat dat recht naar beneden wijst, houdt een luchtbel vast en wordt niet schoon. Kantel de onderdelen na het uitnemen van de mand, zodat vloeistof en losgekomen spanen weglopen; zie de mand beladen. De agitatie op de AL-serie pompt bij elke slag vloeistof door de boringen en is de grootste afzonderlijke hulp bij onderdelen met inwendige kanalen.
Spoelen en drogen. Een warme spoeling om de film van reinigingsmiddel te verwijderen, drogen als het onderdeel wordt opgeslagen of gemeten. Stalen onderdelen die moeten wachten, krijgen een inhibitor. Voor onderdelen met een reinheidsspecificatie een spoeling in gedemineraliseerd water en drogen met gefilterde lucht.
Gefreesde onderdelen
Gefreesde onderdelen zijn anders vuil dan gedraaide. Een draaibank laat een film achter op ronde vlakken en spanen in de boring; een freescentrum laat kamers, sleuven en vlakke vlakken achter, en gooit in elk daarvan spanen.
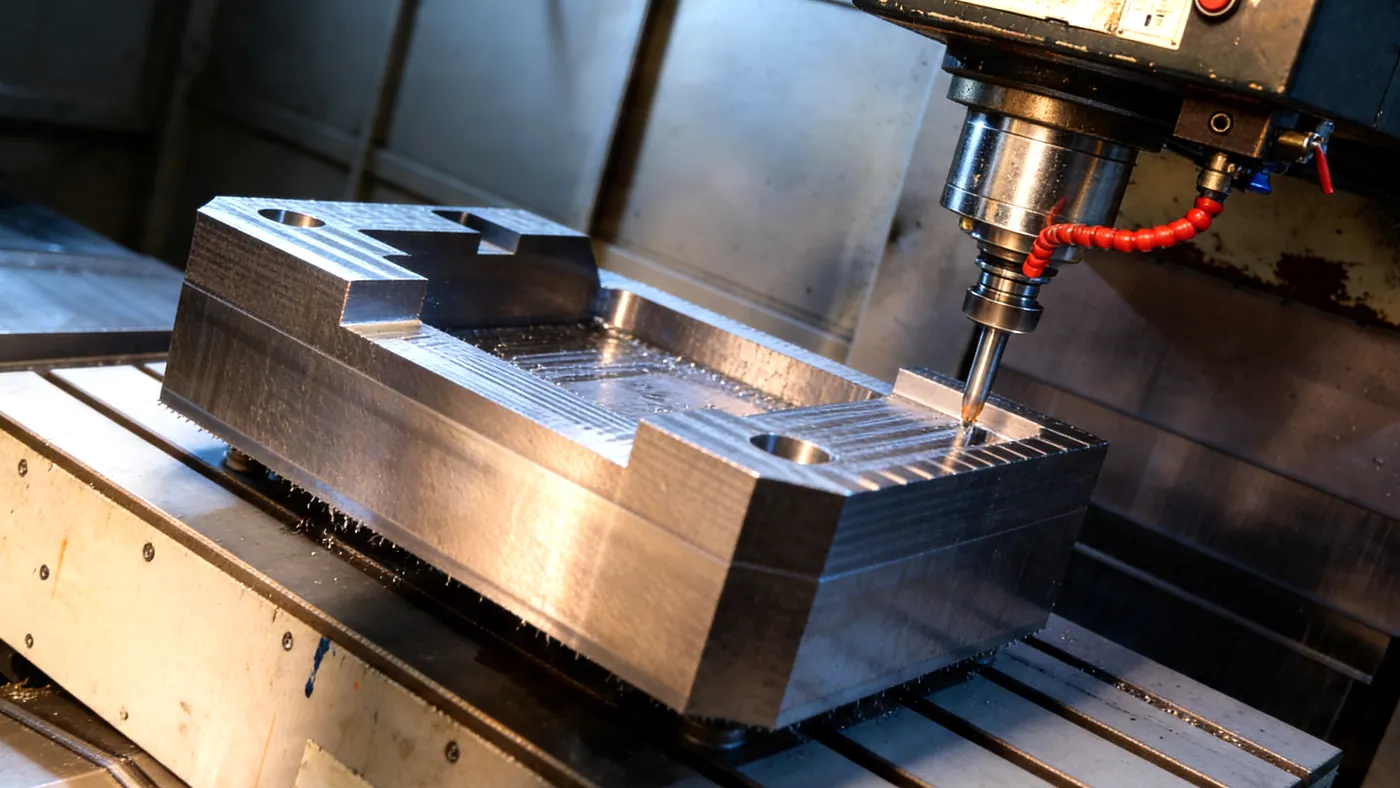
- Kamers en sleuven houden een bed van spanen vast dat door koelsmeermiddel is vastgeplakt. Leg het onderdeel op zijn kant, met de kamers opzij, zodat de spanen uit de kamer vallen zodra de cavitatie ze losmaakt en er geen lucht achterblijft. Recht omlaag houdt een kamer een luchtlaag vast; met de opening omhoog verschuiven de spanen alleen. Kantel het onderdeel na het uitnemen, zodat de rest wegloopt.
- Aluminiumspanen zijn licht en blijven in suspensie. Ze hebben de filterkringloop harder nodig dan stalen spanen, die bezinken.
- Grote vlakke vlakken houden een film koelsmeermiddel vast die tot een kleverige vernis opdroogt als de onderdelen dagen blijven staan. Reinig ze binnen een ploeg, of reken op een langere cyclus en een heter bad voor onderdelen die hebben gewacht.
- Minimale smering (MMS) laat een dunne ester- of oliefilm achter in plaats van een emulsie. Die vraagt een reinigingsmiddel dat olie emulgeert, niet alleen een dat verenigbaar is met wateremulgeerbaar koelsmeermiddel.
- Droog gefreesde onderdelen dragen fijn stof en aangelaste spanen. Het stof komt makkelijk los; een spaan die aan een rand is vastgelast, is werk voor het ontbramen.
Voor gefreesde onderdelen die in een samenstel gaan, zie CNC-bewerkte onderdelen vóór montage.
Filtratie is het proces
Het bad van een verspaningsbedrijf gaat dood aan deeltjes. Fijne spanen van enkele micron blijven in suspensie, verstrooien het geluid en landen weer op het onderdeel; grotere spanen verzamelen zich op de bodem boven de transducers en dempen die. Een deeltjesfilter van 10 tot 25 µm in een circulatiekringloop houdt beide onder controle, en een magneetafscheider vóór het filter haalt de ijzerhoudende deeltjes eruit voordat ze in de filterzak komen. De SF-serie heeft de kringloop ingebouwd; op ST- en AL-tanks is hij een uitbreiding. Een omloop van drie tot vijf tankvolumes per uur is een werkbaar cijfer; meer bij gietijzerwerk.
Het koelsmeermiddel zelf is de tweede belasting. Wateremulgeerbaar koelsmeermiddel emulgeert in het bad en verzadigt het op dezelfde manier als olie; een olieafscheider en een nacht bezinken nemen de vrije olie voor hun rekening, en het bad wordt ververst volgens een schema dat op titratie is gebaseerd.
Reinheidsspecificaties
Afnemers uit de auto-industrie en de hydrauliek schrijven steeds vaker technische reinheid voor volgens VDA 19 / ISO 16232: het onderdeel wordt met een testvloeistof afgespoeld, de vloeistof wordt gefilterd, en het residu wordt gewogen (gravimetrisch, mg per onderdeel) of de deeltjes worden geteld en naar grootte ingedeeld. De specificatie luidt dan bijvoorbeeld: "geen deeltje boven 400 µm, totaal residu onder 3 mg". Daaraan voldoen is een proces, geen machine: gefilterde reiniging, ultrasoon spoelen, spoelen in gedemineraliseerd water, gefilterd drogen en een interval voor badwissels dat gekoppeld is aan het meetresultaat. Een lijn wordt rond de testmethode opgezet, dus vermeld de specificatie in uw aanvraag; het artikel over offertes somt op wat u verder moet meesturen.
Onderdelen in de praktijk
| Onderdeel | Probleem | Bad | Machine |
|---|---|---|---|
| Gedraaide en gefreesde stalen onderdelen | film van koelsmeermiddel, spanen in schroefdraad | 28 kHz, 55 °C, 5 min | ST-96 tot ST-206 met filterkringloop |
| Aluminium huizen | koelsmeermiddel, spanen in blinde gaten, oppervlak moet blank blijven | 40 kHz, 50 °C, reinigingsmiddel voor lichte legeringen, 5 min | UMX Pro of ST met filter |
| Hydraulische blokken | spanen in kruisboringen, reinheidsspecificatie | 28 kHz, agitatie, 8 min, spoelen, spoelen, drogen | AL met filtratie, of MT-multitanklijn |
| Motorblokken na verspanen | spanen in oliekanalen, veel koelsmeermiddel | 28 kHz, 60 °C, agitatie, 10 min | AL-600 tot AL-1000 |
| Precisieonderdelen vóór inspectie | fijne deeltjes, vingerafdrukken | 40 kHz, 50 °C, 3 min, spoelen in gedemineraliseerd water | UMX Pro, STS voor kleine onderdelen |
| Onderdelen met schroefdraad en bevestigingsmiddelen in bulk | koelsmeermiddel, spanen | 28 kHz, 55 °C, 5 min, ondiepe laag | ST-96 met fijne mand |
Wat ultrasoon niet vervangt
Ontbramen. Cavitatie tilt losse spanen op; ze verwijdert geen braam die nog vastzit. Onderdelen worden eerst ontbraamd en daarna gereinigd. En het breken van lange, draderige spanen: een onderdeel dat in een vogelnest van staaldraad zit, gaat pas naar de tank als het nest eraf is getrokken, anders komt het nest in het bad los en belandt het in de mand, waar het alles eronder afschermt.
