
Onderdelen en vervuiling · 4 min leestijd · Bijgewerkt op 26-09-2026
Hydraulische kleppen en stuurblokken ultrasoon reinigen
In een hydraulisch stuurblok moet elke kruisende boring vrij zijn van spanen, braamschilfers en koelsmeermiddel voordat er olie in komt. Reinigingsvolgorde, reinheidseisen, uitrusting en hoe het blok schoon blijft.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
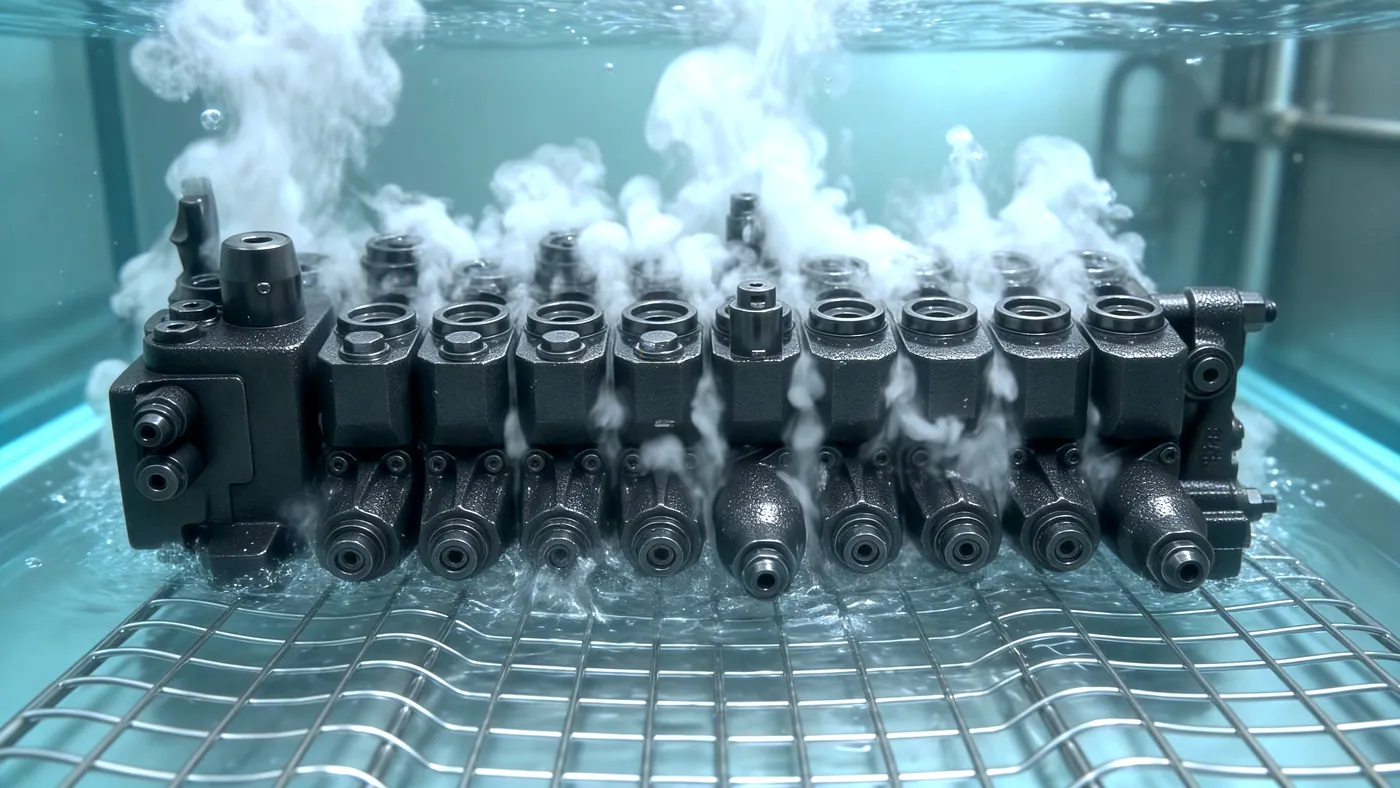
De meeste hydraulische storingen beginnen met een deeltje. Een spaan van enkele tienden van een millimeter blokkeert een schuif, beschadigt een klepzitting of slijt een pomp; fijnere deeltjes eroderen in de loop van maanden de stuurranden. Veel van die vervuiling wordt meegebouwd: ze komt van de bewerking van het stuurblok, het klephuis of de cilinder, en zit in de boringen op de dag dat het systeem gevuld wordt. Het blok reinigen vóór de montage hoort daarom bij het maken van het hydraulische systeem, en de reinheid wordt gespecificeerd zoals een maat.
Waarom hydraulische blokken moeilijk te reinigen zijn
Een stuurblok is een massief stuk staal, gietijzer of aluminium met tientallen boringen die elkaar binnenin kruisen. Waar twee boringen samenkomen, laat de boor een braam op de rand achter. Het blok heeft holtes voor inbouwventielen, poorten met schroefdraad, blinde boringen die later met pluggen worden afgesloten en kanalen die van richting veranderen. Spanen en koelsmeermiddel verzamelen zich juist op de plekken die het moeilijkst bereikbaar zijn: de kruisingen, de bodems van blinde boringen en de ondersnijdingen van de ventielholtes.
Eerst ontbramen, dan reinigen
Ultrasoon reinigen verwijdert losse deeltjes en deeltjes die los vastzitten. Het verwijdert geen braam die nog vastzit op een kruising. Zo'n braam breekt later in bedrijf af, en dat is precies de storing die de reiniging moest voorkomen. De volgorde is dus:
- Verspanen, met goede spaanafvoer.
- Ontbramen van de kruisingen: borstelen, hogedrukwater, elektrochemisch of thermisch ontbramen, afhankelijk van het blok.
- Ultrasoon reinigen van alles wat het ontbramen heeft losgemaakt, plus koelsmeermiddel, fijne deeltjes en, na thermisch ontbramen, de oxide-as die het in de boringen achterlaat.
- Inspectie en reinheidstest.
- Afpluggen en beschermen van alle openingen.
De reinigingsvolgorde
| Station | Doel | Typische instelling |
|---|---|---|
| Ultrasoon wassen | Koelsmeermiddel, spanen, ontbraamresten | Alkalisch reinigingsmiddel met inhibitor, 55 tot 65 °C, 28 kHz, 10 tot 15 min, agitatie met hefsysteem aan |
| Ultrasoon spoelen | Meegesleept reinigingsmiddel en losgemaakte deeltjes | Schoon water, 40 tot 50 °C, 28 of 40 kHz, 3 tot 5 min |
| Naspoelen | Inhibitor, vlekvrij | Gedemineraliseerd water met corrosie-inhibitor |
| Uitblazen | Elke boring laten leeglopen | Blaaslans poort voor poort, of een automatisch afblaasstation |
| Drogen | Geen water meer in de boringen | Hete lucht van 80 tot 90 °C, of vacuümdrogen voor complexe blokken |
Aluminium blokken krijgen een reinigingsmiddel voor lichte legeringen op 50 tot 60 °C en kortere tijden. De blokken gaan de tank in op een opspanning die ze schuin houdt, zodat de boringen ontluchten en leeglopen; zie schroefdraad en blinde gaten. Door het blok tijdens de cyclus op en neer te bewegen, wordt vloeistof door de boringen gepompt; daarom passen hefsystemen goed bij dit werk; zie wanneer kiest u een hefsysteem.
Reinheidseisen
In de hydrauliek komen twee normen aan bod:
- ISO 16232 en VDA 19.1 beschrijven hoe een component getest wordt: de deeltjes van een monsterdeel extraheren, de extractievloeistof door een membraan filtreren en daarna de deeltjes tellen en meten of het residu wegen. De specificatie van de klant bepaalt de grens, meestal als maximale deeltjesgrootte (bijvoorbeeld geen metallisch deeltje groter dan enkele honderden micrometers) en een maximale residumassa per onderdeel of per bevochtigd oppervlak.
- ISO 4406 geeft de reinheidscode van de hydraulische olie zelf, als deeltjesaantallen bij 4, 6 en 14 µm. Een schoon blok zorgt ervoor dat een nieuw systeem zijn beoogde oliecode haalt zonder lange spoelrun.
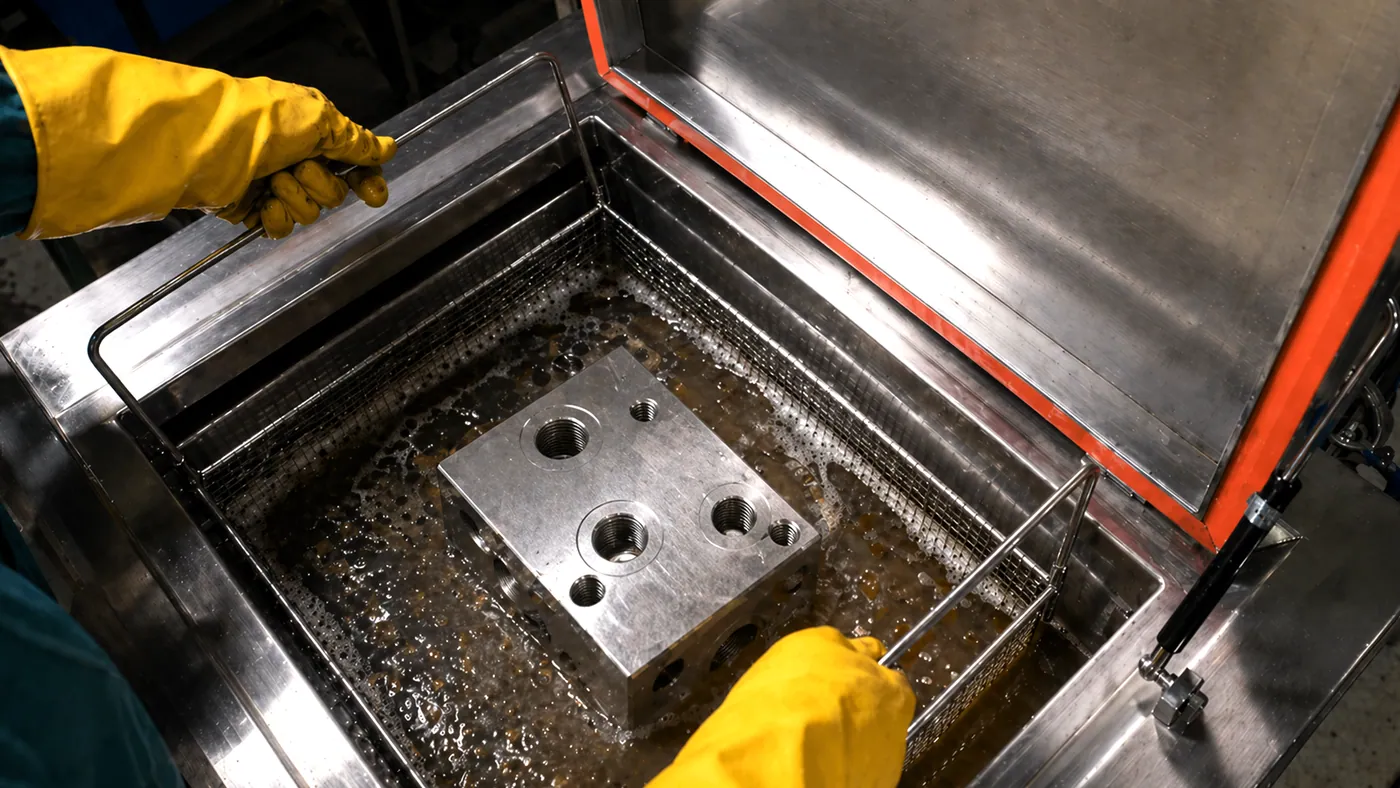
Het reinigingsstation moet stabiel genoeg zijn om monsterblokken steeds door de test te laten komen. Dat hangt minder af van het ultrasone vermogen dan van het bad: filtratie die fijn genoeg is om eruit te halen wat de blokken inbrengen, een olieafscheider voor de olie uit het koelsmeermiddel, en een badwissel volgens schema in plaats van pas wanneer de onderdelen er vuil uit gaan zien. Zie filtratie en levensduur van het bad.
Reparatie en revisie
Kleppen en blokken uit een reparatie worden anders gereinigd dan nieuwe onderdelen. Ze dragen vernis, slib en slijtagedeeltjes van jaren olie, en soms water en corrosie.
- Demonteer de klep volledig; afdichtingen en O-ringen worden vervangen, niet gereinigd.
- Was op 60 tot 65 °C met een zwaar alkalisch reinigingsmiddel, 15 tot 30 min; vernis kan twee cycli vragen.
- Reinig schuiven en bussen samen als bij elkaar horend paar, in een verdeelde mand, op 40 kHz, zodat de stuurranden niet beschadigen.
- Spoel, droog en olie de onderdelen direct in, en monteer ze in een schone ruimte.
Welke machine
| Werk | Opstelling |
|---|---|
| Revisiewerkplaats, kleppen en kleine blokken | SF-225 met filtratie en olieafscheider, ST-spoeltank, DT-droger |
| Blokproductie, batches | AL-150 of AL-300 wassen met hefsysteem en filtratie, spoelstation, droger |
| Serieproductie volgens een reinheidsspecificatie | MT-multitanklijn: ultrasoon wassen, ultrasoon spoelen, spoelen met gedemineraliseerd water, afblazen en heteluchtdroger of vacuümdroger onder één wagen |
Na het reinigen
Plug elke poort direct af met schone kunststof pluggen of doppen, niet met tape. Verpak of dek het blok af als het op montage wacht. Monteer in een schone zone, uit de buurt van verspanen en slijpen. Een blok dat de test heeft doorstaan en daarna een week open naast een slijpmachine heeft gestaan, is niet geslaagd.
