
Pezzi e contaminanti · 6 min di lettura · Aggiornato 26/09/2026
Lavaggio pezzi meccanici – rimuovere trucioli e lubrorefrigerante
Bagno, frequenza, filtrazione e controlli di pulizia tecnica per rimuovere a ultrasuoni trucioli e lubrorefrigerante dai pezzi torniti e fresati.
Guida tecnica. I valori provengono dalle nostre tabelle dei dati tecnici; per il singolo processo confermiamo le impostazioni con una prova di lavaggio.
Nel lavaggio dei pezzi meccanici torniti e fresati su macchine CNC, lo sporco si presenta in un modo ben preciso. All’esterno c’è un film di lubrorefrigerante, emulsione o olio intero, con trucioli fini incollati. All’interno, nei fori trasversali, nei fori ciechi filettati e nei canali dell’olio, ci sono trucioli che il lubrorefrigerante ha trascinato dentro e non è riuscito a portare fuori. Una vasca di lavaggio deve risolvere entrambi i problemi, e il secondo è il motivo per cui si sceglie una vasca a ultrasuoni e non una lavatrice a spruzzo.
Il bagno
Chimica. Un detergente da debolmente a mediamente alcalino, dal 2 al 4 %, compatibile con il lubrorefrigerante in uso; di solito è il fornitore del lubrorefrigerante a indicarne uno. Per l’alluminio e le sue leghe, un detergente per leghe leggere con inibitori. Se i pezzi vanno direttamente al montaggio, un detergente neutro con inibitore di corrosione, così che il bagno stesso protegga il pezzo.
Temperatura. Da 50 a 60 °C
Frequenza. 28 kHz per ghisa e acciaio con molti trucioli; 40 kHz per alluminio, filettature fini e superfici finite.
Tempo. Da 3 a 8 minuti. La rimozione dei trucioli è rapida; ciò che richiede tempo è un film spesso di lubrorefrigerante su un pezzo rimasto fermo per una settimana.
Carico. Pezzi con fori e fori ciechi inclinati, con le aperture rivolte verso l’alto con un’inclinazione tra 30 e 45° circa oppure di lato, in modo che l’aria salga e il liquido raggiunga il fondo; un foro cieco rivolto dritto verso il basso trattiene una sacca d’aria e non viene lavato. Dopo il sollevamento del cestello i pezzi vanno inclinati, perché il liquido e i trucioli staccati possano scolare; vedere caricare il cestello. La movimentazione del cestello sulla serie AL spinge il liquido attraverso le forature a ogni corsa ed è, da sola, l’aiuto più efficace sui pezzi con passaggi interni.
Risciacquo e asciugatura. Un risciacquo caldo per togliere il film di detergente, un’asciugatura se il pezzo va a magazzino o al controllo dimensionale. I pezzi in acciaio che restano in attesa vanno trattati con un inibitore di corrosione. Per i pezzi soggetti a una specifica di pulizia, un risciacquo in acqua demineralizzata e un’asciugatura con aria filtrata.
Pezzi fresati
I pezzi fresati si sporcano in modo diverso da quelli torniti. Il tornio lascia un film sulle superfici cilindriche e trucioli nel foro; un centro di lavoro lascia tasche, cave e facce piane, e proietta trucioli in ognuna di esse.
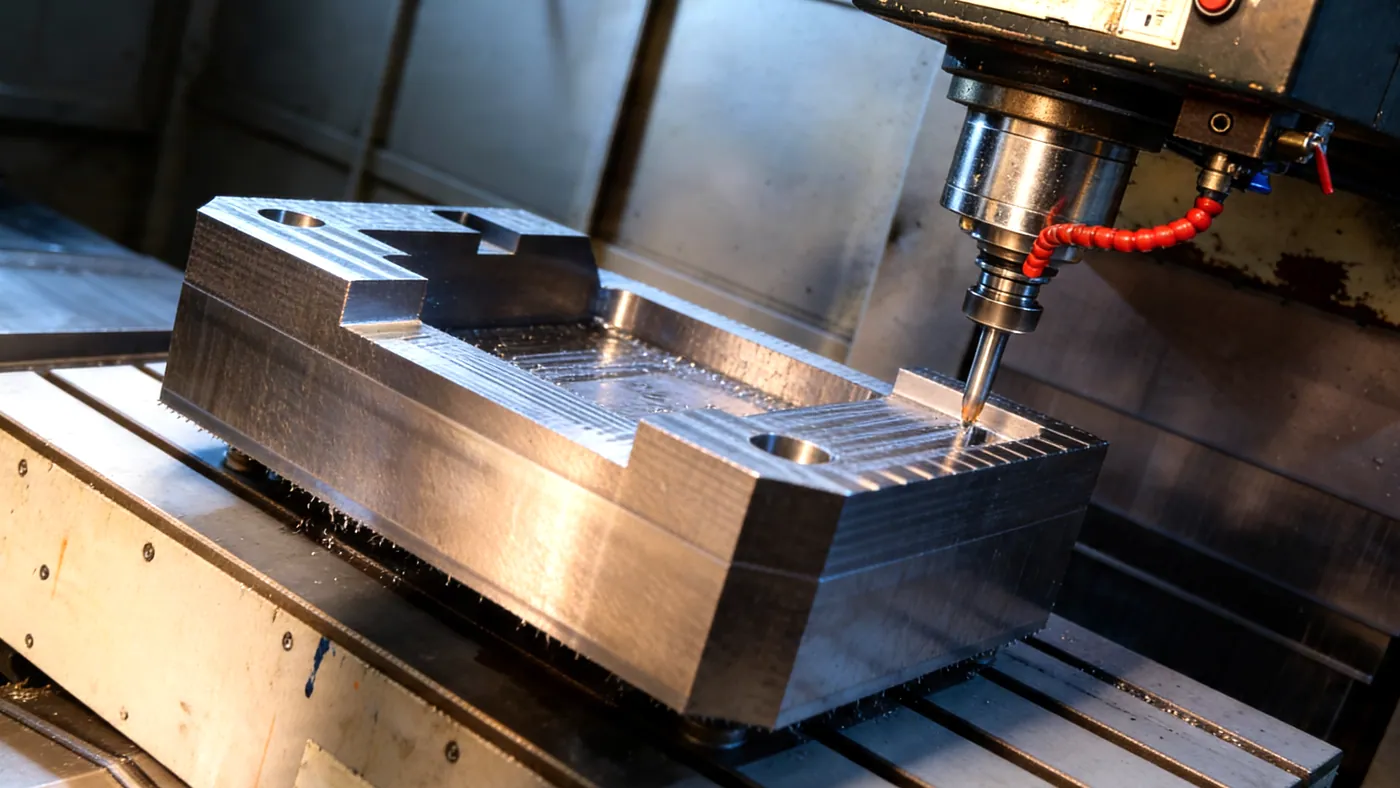
- Tasche e cave trattengono un letto di trucioli incollati dal lubrorefrigerante. Il pezzo va caricato di taglio, con le tasche rivolte di lato, così che i trucioli cadano fuori man mano che la cavitazione li stacca e non resti aria intrappolata. Rivolta verso il basso, una tasca trattiene uno strato d’aria; rivolta verso l’alto, i trucioli si limitano a ridistribuirsi. Dopo il sollevamento il pezzo va inclinato perché il resto scoli.
- I trucioli di alluminio sono leggeri e restano in sospensione. Hanno bisogno del circuito di filtrazione più dei trucioli d’acciaio, che sedimentano.
- Le grandi facce piane trattengono un film di lubrorefrigerante che, se i pezzi restano fermi per giorni, si secca formando una patina appiccicosa. Vanno lavate entro un turno, oppure si prevedono un ciclo più lungo e un bagno più caldo per i pezzi rimasti in attesa.
- La lubrificazione minimale (MQL) lascia un sottile film di estere o di olio al posto di un’emulsione. Richiede un detergente che emulsioni l’olio, non soltanto uno compatibile con i lubrorefrigeranti emulsionabili.
- I pezzi fresati a secco presentano polvere fine e trucioli saldati a caldo. La polvere si stacca facilmente; un truciolo saldato a uno spigolo va tolto in sbavatura.
Per i pezzi fresati destinati a un assieme, vedere pezzi lavorati CNC prima del montaggio.
La filtrazione è il processo
Il bagno di un’officina meccanica muore di particelle. I trucioli fini di pochi µm restano in sospensione, disperdono il suono e si depositano di nuovo sul pezzo; i trucioli più grandi si accumulano sul fondo, sopra i trasduttori, e li smorzano. Un filtro per particelle da 10 a 25 µm su un circuito di ricircolo tiene sotto controllo entrambi, e un separatore magnetico a monte del filtro toglie le particelle ferrose fini prima che arrivino al filtro a sacco. La serie SF ha il circuito integrato; sulle vasche ST e AL è un accessorio. Una portata di ricircolo da tre a cinque volumi di vasca all’ora è un valore orientativo; ne serve di più per le lavorazioni della ghisa.
La seconda fonte di carico è il lubrorefrigerante stesso. Il lubrorefrigerante emulsionabile si emulsiona nel bagno e lo satura come fa l’olio; un disoleatore e la decantazione notturna eliminano l’olio libero, e il bagno si cambia con una frequenza stabilita tramite titolazione.
Specifiche di pulizia
I clienti del settore automotive e dell’oleodinamica richiedono sempre più spesso la pulizia tecnica secondo VDA 19 / ISO 16232: il pezzo viene lavato con un liquido di prova, il liquido viene filtrato e il residuo viene pesato (analisi gravimetrica, mg per pezzo) oppure le particelle vengono contate e misurate. La specifica recita allora, per esempio, “nessuna particella oltre 400 µm, residuo totale inferiore a 3 mg”. Rispettarla è una questione di processo, non di macchina: lavaggio con bagno filtrato, risciacquo a ultrasuoni, risciacquo in acqua demineralizzata, asciugatura con aria filtrata e un intervallo di cambio del bagno legato al risultato misurato. Un impianto si progetta attorno al metodo di prova, quindi la specifica va indicata nella richiesta; l’articolo sul preventivo elenca che cos’altro inviare.
I pezzi nella pratica
| Pezzo | Problema | Bagno | Macchina |
|---|---|---|---|
| Pezzi torniti e fresati in acciaio | film di lubrorefrigerante, trucioli nelle filettature | 28 kHz, 55 °C |
da ST-96 a ST-206 con circuito di filtrazione |
| Carter in alluminio | lubrorefrigerante, trucioli nei fori ciechi, la finitura deve restare brillante | 40 kHz, 50 °C |
UMX Pro o ST con filtro |
| Blocchi oleodinamici | trucioli nei fori trasversali, specifica di pulizia | 28 kHz, movimentazione, 8 min, risciacquo, risciacquo, asciugatura | AL con filtrazione, oppure impianto multivasca MT |
| Basamenti motore dopo la lavorazione | trucioli nei canali, molto lubrorefrigerante | 28 kHz, 60 °C |
da AL-600 ad AL-1000 |
| Pezzi di precisione prima del controllo | particelle fini, impronte digitali | 40 kHz, 50 °C |
UMX Pro, STS per pezzi piccoli |
| Pezzi filettati e minuteria di fissaggio alla rinfusa | lubrorefrigerante, trucioli | 28 kHz, 55 °C |
ST-96 con cestello a maglia fine |
Che cosa gli ultrasuoni non sostituiscono
La sbavatura. La cavitazione stacca i trucioli liberi; non rimuove una bava ancora attaccata. I pezzi si sbavano prima e si lavano dopo. E la rottura del truciolo sui trucioli lunghi e filanti: un pezzo avvolto in un groviglio di truciolo d’acciaio va in vasca dopo che il groviglio è stato tolto, altrimenti si stacca nel bagno e finisce nel cestello, dove fa da schermo a tutto ciò che sta sotto.
