
Pièces et contaminants · 10 min de lecture · Mis à jour le 16/11/2026
Nettoyer les moules d'injection lors de la maintenance
Nettoyage d'un moule d'injection par ultrasons : quoi démonter, bain et fréquence pour empreintes polies et grainées, séchage et protection de l'acier.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
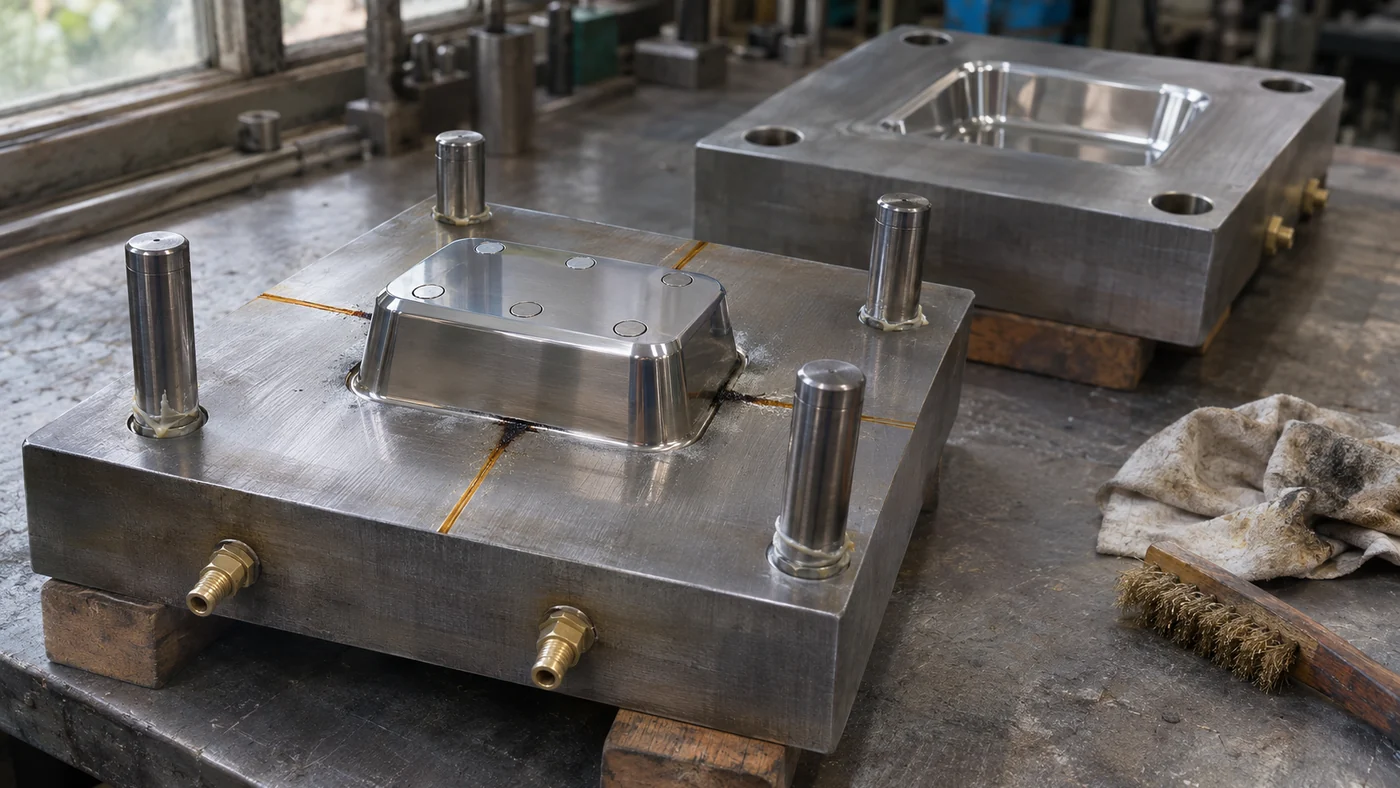
Un moule d'injection se salit lentement. Chaque injection laisse une trace de gaz, d'additifs et d'agent de démoulage dans l'empreinte, et l'essentiel s'accumule là où la matière arrive en fin de remplissage : dans les évents, au plan de joint et autour des éjecteurs et des inserts. Après quelques milliers de cycles, les évents commencent à se boucher. Les pièces montrent des brûlures, des manques de remplissage ou une zone mate, et le moule sort de la presse pour maintenance. Comment nettoyer alors empreintes, évents et inserts dans une cuve à ultrasons, avec le moins d'usure possible sur les surfaces polies ou grainées ?
Pour nettoyer un moule d'injection par ultrasons, démontez-le d'abord, puis nettoyez plaques et inserts en acier à 40 kHz dans un nettoyant alcalin pour moules avec inhibiteur, à 55 à 65 °C
La page plasturgie donne la vue d'ensemble. Ici, nous restons sur la procédure de maintenance à l'établi.
Quels dépôts se forment sur un moule d'injection ?
Un moule d'injection accumule quatre types de dépôts : films de dégazage, agent de démoulage et graisse des éjecteurs, polymère dégradé ou carbonisé, condensation et rouille légère. Ces dépôts se logent en fin de remplissage, dans les évents, au plan de joint et autour des éjecteurs et inserts : des interstices étroits qu'un bain à 40 kHz atteint.
- Dépôts de dégazage. Un film mince, souvent vitreux ou cireux, formé par les composants volatils du polymère et de ses additifs : retardateurs de flamme, lubrifiants, stabilisants, plastifiants. Certaines matières déposent beaucoup plus que d'autres. Le film se dépose dans les évents et sur l'empreinte en fin de remplissage.
- Agent de démoulage et graisse. Agent de démoulage pulvérisé dans l'empreinte, et graisse des éjecteurs, tiroirs et éjecteurs inclinés qui migre vers les surfaces voisines.
- Polymère dégradé. Matière carbonisée ou réticulée dans les évents, sur les portées de fermeture et autour des inserts.
- Corrosion et traces de condensation. Un moule froid dans un atelier humide attire la condensation, et certains polymères dégagent des gaz corrosifs. Une légère rouille de surface apparaît d'abord sur l'acier non protégé.
Les ultrasons conviennent aux trois premiers, parce que les dépôts se logent dans des interstices étroits qu'une brosse ou un chiffon n'atteint pas. Une matière fortement carbonisée peut encore demander un outil doux après le bain.
Que faut-il démonter avant le nettoyage par ultrasons ?
Avant la cuve à ultrasons, un moule d'injection perd tout ce qui est électrique ou étanche : canaux chauds, capteurs, fins de course, connecteurs, vérins de noyaux, joints toriques et raccords de régulation étanches. Inserts, éjecteurs et tiroirs sortent, numérotés. Le moule refroidit d'abord : un demi-moule chaud dans un bain à 60 °C
- Retirez tout ce qui est électrique ou étanche. Répartiteurs de canaux chauds avec résistances et thermocouples, capteurs de pression et de température d'empreinte, fins de course, connecteurs et vérins hydrauliques de noyaux restent hors de la cuve. De même pour les joints toriques et les raccords de régulation avec leurs joints.
- Sortez inserts, éjecteurs, tiroirs et éjecteurs inclinés. Numérotez-les ou rangez-les dans un bac numéroté. Chaque pièce doit retourner dans son propre logement.
- Notez l'état de surface de chaque pièce : poli miroir, grainé (électroérosion ou attaque chimique), revêtu (nitruration, PVD, chrome dur, nickel) ou simplement usiné. C'est ce qui décide de la fréquence, du détergent et de la durée.
Les circuits de régulation sont un sujet à part. Le bain atteint les perçages courts d'un insert. Les longs canaux fermés d'une plaque doivent être rincés par un détergent en circulation, ce que ne fait pas une cuve.
Quel détergent, quelle température et quelle fréquence pour les moules d'injection ?
Un moule d'injection en acier se nettoie dans un nettoyant alcalin pour moules avec inhibiteur, à 3 à 5 %, entre 55 et 65 °C
| Pièce | Détergent | Température | Fréquence | Durée de départ |
|---|---|---|---|---|
| Plaques et inserts en acier, usinés ou grainés | nettoyant alcalin pour moules avec inhibiteur de corrosion, 3 à 5 % | 55 à 65 °C |
40 kHz (28 kHz pour les dépôts épais sur acier simplement usiné) | 10 à 20 min |
| Empreintes polies miroir | détergent légèrement alcalin avec inhibiteur | 50 à 55 °C |
40 kHz | cycles courts, contrôler, répéter si besoin |
| Empreintes et noyaux revêtus | détergent doux adapté au revêtement | 50 à 55 °C |
40 kHz | cycles courts |
| Inserts en alliage cuivreux | détergent neutre ou légèrement alcalin | 45 à 55 °C |
40 kHz | cycles courts |
| Moules et inserts en aluminium | détergent pour alliages légers, inhibé | 50 à 55 °C |
40 kHz | cycles courts |
| Éjecteurs, tiroirs, petites pièces | dégraissant alcalin | 55 à 65 °C |
28 ou 40 kHz | 8 à 15 min, dans un panier à maille fine |
Source : guides Sonixtek sur les liquides de nettoyage, les pièces mécaniques et le dégraissage ; vérifiez la fiche technique du détergent.
Pourquoi 40 kHz pour les empreintes : les bulles sont plus petites et plus nombreuses, elles se forment dans des interstices étroits comme les évents et un grain fin, et chaque implosion libère moins d'énergie, ce qui limite l'érosion sur l'acier poli. Le 28 kHz nettoie plus vite les dépôts épais sur acier simplement usiné.
Demandez à votre fournisseur un détergent prévu pour les aciers à moules et pour votre type de dépôt, et demandez-lui si vos films de dégazage nécessitent un décapant de dépôts spécifique. Gardez le bain sous 70 °C
La graisse et l'agent de démoulage huileux qui se détachent du moule flottent à la surface du bain. Écrémez-les avant de sortir une plaque polie, ou utilisez une cuve à flux laminaire : il pousse le film de surface vers le trop-plein, si bien que la pièce sort du bain à travers un liquide propre.
Comment charger plaques et inserts dans le panier ?
Les plaques de moule se posent faces d'empreinte et d'évents vers le haut ou sur le côté, jamais contre la grille ; les faces polies reposent sur des cales plastiques, sans contact avec l'acier. L'acier à moules pèse environ 7,85 kg
Orientez empreintes et évents vers le champ ultrasonore libre. Un support revêtu convient aussi bien que des cales plastiques. Gardez les inserts séparés les uns des autres, et triez éjecteurs et inserts par numéro dans un panier à maille fine.
Masse. Une plaque de 75 kg
| Modèle | Panier (L × l × H) | Charge admissible | Convient pour |
|---|---|---|---|
| ST-157 | 680 × |
100 kg |
plaques jusqu'à 640 × |
| ST-206 | 730 × |
100 kg |
plaques jusqu'à 690 × |
| ST-300 | 870 × |
125 kg |
plaques jusqu'à 830 × |
Source : données produit Sonixtek, nov. 2026. Taille de plaque = panier moins 20 mm
Pour les inserts, les tiroirs et les petits moules, les nettoyeurs compacts UMX Pro (50 à 255 L
Comment éviter la rouille sur un moule nettoyé ?
Un moule d'injection nettoyé n'a plus aucune protection et peut rouiller en quelques heures dans un atelier humide. Rincez-le à l'eau propre entre 40 et 60 °C
- Rincer à l'eau propre et chaude pour retirer le détergent. Le rinçage final à l'eau déminéralisée évite les traces d'eau sur les empreintes polies ; une empreinte digitale sur une surface polie laisse elle aussi une marque.
- Sécher aussitôt. Le séchage suit immédiatement le rinçage. Un sécheur à air chaud de la série DT travaille entre 30 et 100 °C
(86 et 212 °F) . Le DT-206 reçoit le panier du ST-206 et le DT-96 celui du ST-96, sans transvasement. Soufflez les évents, les logements d'éjecteurs et les raccords de régulation à l'air comprimé propre et sec. Pourquoi sécher juste après le rinçage : éviter les traces d'eau et la rouille après lavage. - Contrôler les évents sous un bon éclairage. Un évent est propre quand toute sa profondeur est visible et sans film.
- Protéger. Pulvérisez un produit de protection pour moules sur toutes les surfaces acier, graissez éjecteurs et tiroirs avec la graisse prescrite, puis remontez le moule ou stockez-le fermé.
L'article rinçage et séchage après le nettoyage par ultrasons détaille les étapes de rinçage, et quel liquide pour le nettoyage par ultrasons explique comment adapter le détergent à chaque métal.
Séries pour l'entretien des moules : série ST, série UMX Pro et série DT.
Questions fréquentes
Les ultrasons abîment-ils les empreintes polies ?
À 40 kHz, les bulles sont petites et chaque implosion libère peu d'énergie, ce qui limite l'érosion de l'acier poli. Utilisez un détergent doux avec inhibiteur entre 50 et 55 °C
Peut-on nettoyer les circuits de régulation dans une cuve à ultrasons ?
Le bain atteint les perçages courts d'un insert. Les longs canaux fermés d'une plaque de moule doivent être rincés par un détergent en circulation, ce que ne fait pas une cuve à ultrasons : prévoyez ce nettoyage comme une étape à part.
Quelle masse de plaque une cuve ST accepte-t-elle ?
Les cuves ST de ce guide admettent 100 à 125 kg
Pourquoi garder le bain sous 70 °C (158 °F) environ ?
La cavitation faiblit dans une eau plus chaude : un bain plus chaud ne nettoie pas plus fort. Pour l'acier à moules, ce guide retient 55 à 65 °C
Ce qu'il nous faut pour un devis
- Les dimensions et la masse de la plus grande plaque ou du plus grand demi-moule à nettoyer, et des plus petits inserts.
- Les aciers, états de surface et revêtements, et la présence de pièces en alliage cuivreux ou en aluminium.
- Les matières injectées et l'aspect du dépôt ; une photo d'un évent aide.
- Le nombre de moules par semaine ou par mois, et si un palan dessert l'établi de maintenance.
- L'alimentation électrique et la place disponible à l'emplacement prévu.
Envoyez ces informations par le formulaire de devis. Notre équipe technique propose la taille de cuve, la fréquence, le rinçage et le sécheur adaptés à vos moules.
