
Pièces et contaminants · 8 min de lecture · Mis à jour le 16/11/2026
Sécher les pièces plastiques après nettoyage
Séchez les plastiques dans les limites du grade. Prévoyez essais à basse température, couvercle ajouré et contrôles d’eau, de forme et de marques.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
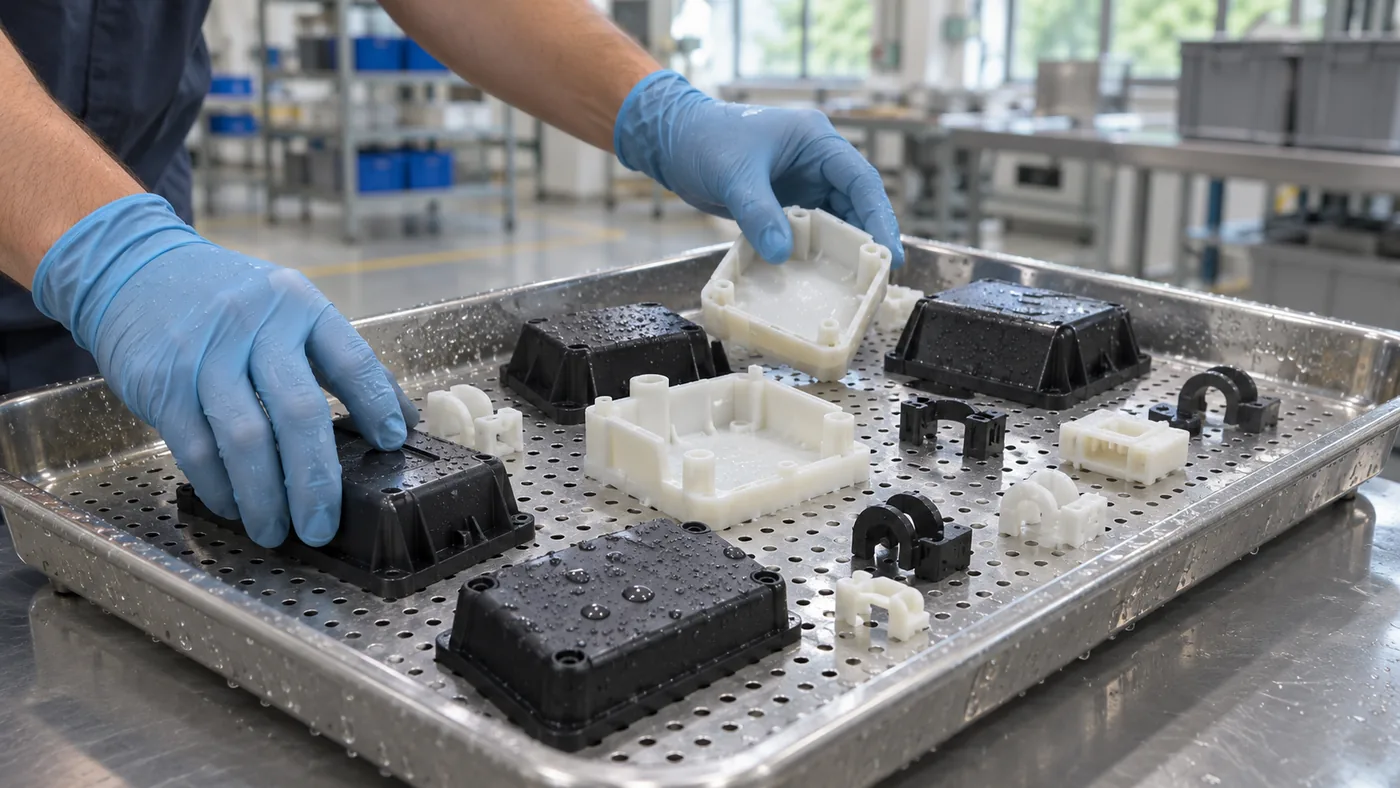
Une pièce plastique légère ne sèche pas comme une pièce en acier moulé. Elle peut se déplacer dans le flux d’air, fléchir à chaud ou garder de l’eau derrière une nervure.
Le guide de la plasturgie présente les applications de nettoyage du secteur. Cet article traite l’étape qui suit le rinçage : établir les limites du grade réellement utilisé, soutenir la forme et vérifier à la fois le séchage et l’état dimensionnel. Alors, comment sécher des pièces plastiques après nettoyage ?
Les pièces plastiques se sèchent à l’air chaud, au réglage le plus bas qui élimine l’eau, toujours sous la limite que la fiche technique du matériau donne pour la pièce complète. Un sécheur DT travaille de 30 à 100 °C
Que faut-il savoir du plastique avant de le sécher ?
Avant le séchage, il vous faut la désignation exacte du grade et la limite que son fabricant indique pour le lavage et l’air chaud, pour la pièce complète. Le nom de la famille de polymère ne suffit pas. Seule cette limite dit si un réglage entre 30 et 100 °C
Charges, renforts, plastifiants, colorants, vieillissement et contraintes de moulage modifient la réponse d’un grade à la chaleur. En règle générale, les températures de ramollissement et de fléchissement varient d’un grade à l’autre dans une même famille : consultez la fiche technique du grade réel et vérifiez si sa limite vaut sous charge ou maintien. La désignation portée sur le plan ne valide pas un cycle.
Repérez inserts métalliques, joints, collages et traitements de surface. Un ensemble suit la limite de son composant le plus sensible. Vérifiez aussi que l’eau peut entrer dans la construction avant de décider comment l’évaporer.
Distinguez pièces finies et granulés. L’étuvage des granulés avant moulage concerne l’humidité interne du matériau et suit des conditions propres au grade. Un essai en sécheur DT après lavage aqueux concerne l’eau portée par la pièce finie. L’une ne remplace pas l’autre.
À quelle température d’air commencer pour des pièces plastiques ?
Pour des pièces plastiques, commencez en bas de la plage de 30 à 100 °C
Les deux sécheurs à air chaud DT, le DT-96 et le DT-206, couvrent cette plage ; le tableau compare leur volume et leur puissance de chauffe. La plage est celle de l’équipement, pas une validation pour un plastique donné, et son bas est un point de départ à discuter, pas une consigne universelle pour les plastiques. La présentation DT décrit la série.
| Modèle | Volume (L) | Chauffage (kW) | Température d’air (°C) | Panier standard (mm) | Alimentation (V) |
|---|---|---|---|---|---|
| DT-96 | 96 |
3 | 30 à 100 |
580 × |
400 |
| DT-206 | 206 |
6 | 30 à 100 |
730 × |
400 |
Source : données produit Sonixtek, nov. 2026.
L’évaporation refroidit une surface humide. Une fois sèche, une pièce mince se rapproche de la température de l’air : évaluez donc l’exposition prévue la plus longue, reprises de séchage comprises.
Comment garder le sécheur proche de la consigne ?
Pour que le DT-206 reste proche de la consigne, passez son régulateur du mode tout-ou-rien (ON/OFF) de livraison au mode PID et lancez une auto-optimisation (auto-tune). Elle se fait à la température de travail, avec une charge typique dans le panier, et dure environ 2 h, essai de contrôle compris. L’air reste ensuite proche de la consigne.
En tout-ou-rien, le chauffage s’enclenche et se coupe entièrement autour de la consigne : l’air oscille au-dessus et au-dessous. Sur une pièce métallique, c’est rarement gênant. Sur un plastique dont la limite documentée est proche du réglage, ce peut l’être.
Ne réinitialisez pas le régulateur aux réglages d’usine : vous retrouveriez les valeurs par défaut du fabricant du régulateur, pas la configuration de la machine. Pendant l’essai, mesurez aussi l’air près des pièces avec votre propre thermomètre plutôt que de vous fier au seul affichage.
Comment disposer des pièces plastiques légères dans le panier ?
Les pièces plastiques légères se placent en une seule couche peu épaisse et séparée par niveau d’appui, sur un support ouvert, et sous un couvercle grillagé fixé si le flux d’air les déplace. La hauteur de 200 mm
Le support porte la pièce sans la contraindre : une paroi mince et chaude peut fluer sous son poids ou sous une pile. Soutenez les grandes portées, séparez les pièces qui s’emboîtent. Dans le panier plus haut du DT-206 (260 mm
Le couvercle est un grillage ou une autre retenue perméable, elle-même fixée. Un couvercle plein posé sur les pièces bloque l’air et garde une atmosphère humide dans le panier. Couvercle de panier et couvercle de machine ont des rôles différents.
Choisissez maille et appuis pour ne pas coincer les petites pièces ni marquer les faces visibles : une pression ponctuelle sur un plastique chaud peut laisser une empreinte. Essayez le panier réel, avec couvercle et inserts.
Vider nervures, clips et cavités d’abord
L’eau reste sous les clips, entre les nervures et dans les cavités tournées vers le haut. Ce qui s’écoule par gravité n’a pas à être évaporé par la chaleur et le temps. Inclinez la pièce au-dessus d’un bac propre et observez le trajet de l’eau ; la position de lavage n’est pas forcément celle d’égouttage.
Le guide du chargement du panier explique couches minces et séparation ; gardez dégagés la sortie d’eau et l’accès d’air. Si une pièce goutte dans une autre, changer l’empilage aide plus qu’un cycle plus long.
Les espaces fermés impossibles à inspecter ou à vider demandent une méthode de nettoyage convenue avec le responsable de la pièce, pas un chauffage prolongé. L’article sur la température de séchage selon le matériau explique pourquoi l’ensemble complet fixe la limite.
Traiter les composants de moule à part
Un insert de moule peut être métallique, même dans un atelier de plasturgie. Son procédé suit le matériau, la finition et les joints montés, pas l’étiquette du secteur. Un élément d’outillage avec inserts polymères ou joints montés peut imposer une limite plus basse qu’un insert métallique nu.
Établissez des consignes de chargement séparées lorsque ces familles diffèrent, et identifiez les pièces avant lavage pour garder cette identité jusqu’au séchage.
Le guide du rinçage et du séchage compte aussi pour l’aspect. L’air chaud retire l’eau mais laisse minéraux et détergent. Une trace sur une surface moulée peut venir du rinçage, pas d’un manque de chaleur. Si de l’huile surnage sur le bain de lavage, un film peut aussi ressortir avec les pièces ; le guide du flux laminaire explique comment un courant de surface l’entraîne vers un trop-plein.
Contrôler le plastique refroidi
| Observation | À rechercher | Réponse à essayer |
|---|---|---|
| Eau derrière une nervure | Égouttage et accès d’air | Changer position ou support |
| Flèche après déchargement | Température, portée, maintien | Revoir limite et appui sous charge réelle |
| Marques de contact | Pression locale à chaud | Changer appui et empilage |
| Pièces légères dispersées | Retenue dans le panier | Ajouter un couvercle ajouré adapté |
| Voile ou auréoles sèches | Rinçage final et entraînement | Revoir le rinçage avant d’augmenter la chaleur |
Contrôlez une charge représentative une fois revenue à l’état prévu pour la mesure des cotes et de l’emboîtement. Cherchez déformation, blanchiment sous contrainte, changement d’aspect et marques aux points de retenue, en plus de l’eau.
Consignez grade, indice de la pièce, température admise, état du rinçage, chargement, couvercle, réglage d’air, durée et méthode d’acceptation, et gardez une pièce témoin si utile. Refaites l’essai après un changement de grade, de couleur, d’épaisseur de paroi ou de support.
Un atelier de plasturgie a rarement besoin d’un nouveau poste de lavage pour régler son séchage. Sur cinq entreprises ayant acheté un sécheur DT, trois l’ont ajouté seul après un poste de lavage qu’elles possédaient déjà. Lorsque les pièces lavées doivent rester à l’abri des poussières, un DT-206 a été livré avec un module de filtration d’air d’admission de classe HEPA.
Questions fréquentes
Pièces plastiques et inserts de moule métalliques peuvent-ils sécher ensemble ?
En général non. Un insert métallique supporte souvent plus de chaleur, alors que la pièce plastique suit la limite de son grade. Un panier mixte impose un compromis : prévoyez des consignes de chargement séparées et identifiez les pièces avant lavage.
Un sécheur DT sèche-t-il aussi les granulés avant moulage ?
Non. Un sécheur DT élimine, après lavage aqueux, l’eau portée par la pièce finie. L’étuvage des granulés avant moulage concerne l’humidité interne du matériau et suit des conditions propres au grade ; une spécification ne remplace pas l’autre.
Le couvercle du panier peut-il être plein ?
Non. Un couvercle plein sur les pièces bloque l’air et garde une atmosphère humide dans le panier. Utilisez un grillage ou une autre retenue perméable fixée, et essayez-la avec le panier réel.
Pourquoi reste-t-il des auréoles ou un voile après séchage ?
L’air chaud retire l’eau mais laisse minéraux et détergent. Un voile ou des auréoles sèches sur une surface moulée indiquent le plus souvent un problème de rinçage final ou d’entraînement : revoyez le rinçage avant d’augmenter la température de l’air.
Ce qu’il nous faut pour un devis
- La désignation du grade et la limite donnée par son fabricant pour la pièce complète.
- La taille des pièces, la plus petite pièce à retenir dans le panier et les inserts, joints ou collages éventuels.
- Le débit souhaité et le poste de lavage que le sécheur suivra.
Envoyez ces données via le formulaire de devis. Notre équipe technique évalue la série DT comme poste de séchage dès que la limite thermique et la disposition du panier sont fixées.
