Branchen · 3 Min. Lesezeit · Aktualisiert am 18.11.2026
Ultraschallreinigung in der Kunststoffverarbeitung
Formeinsätze, Entlüftungen, Extrusionswerkzeuge, Lochplatten, Formteile und Mischerteile: Rückstände schonend von poliertem Stahl oder weichem Kunststoff entfernen und das passende Becken wählen.
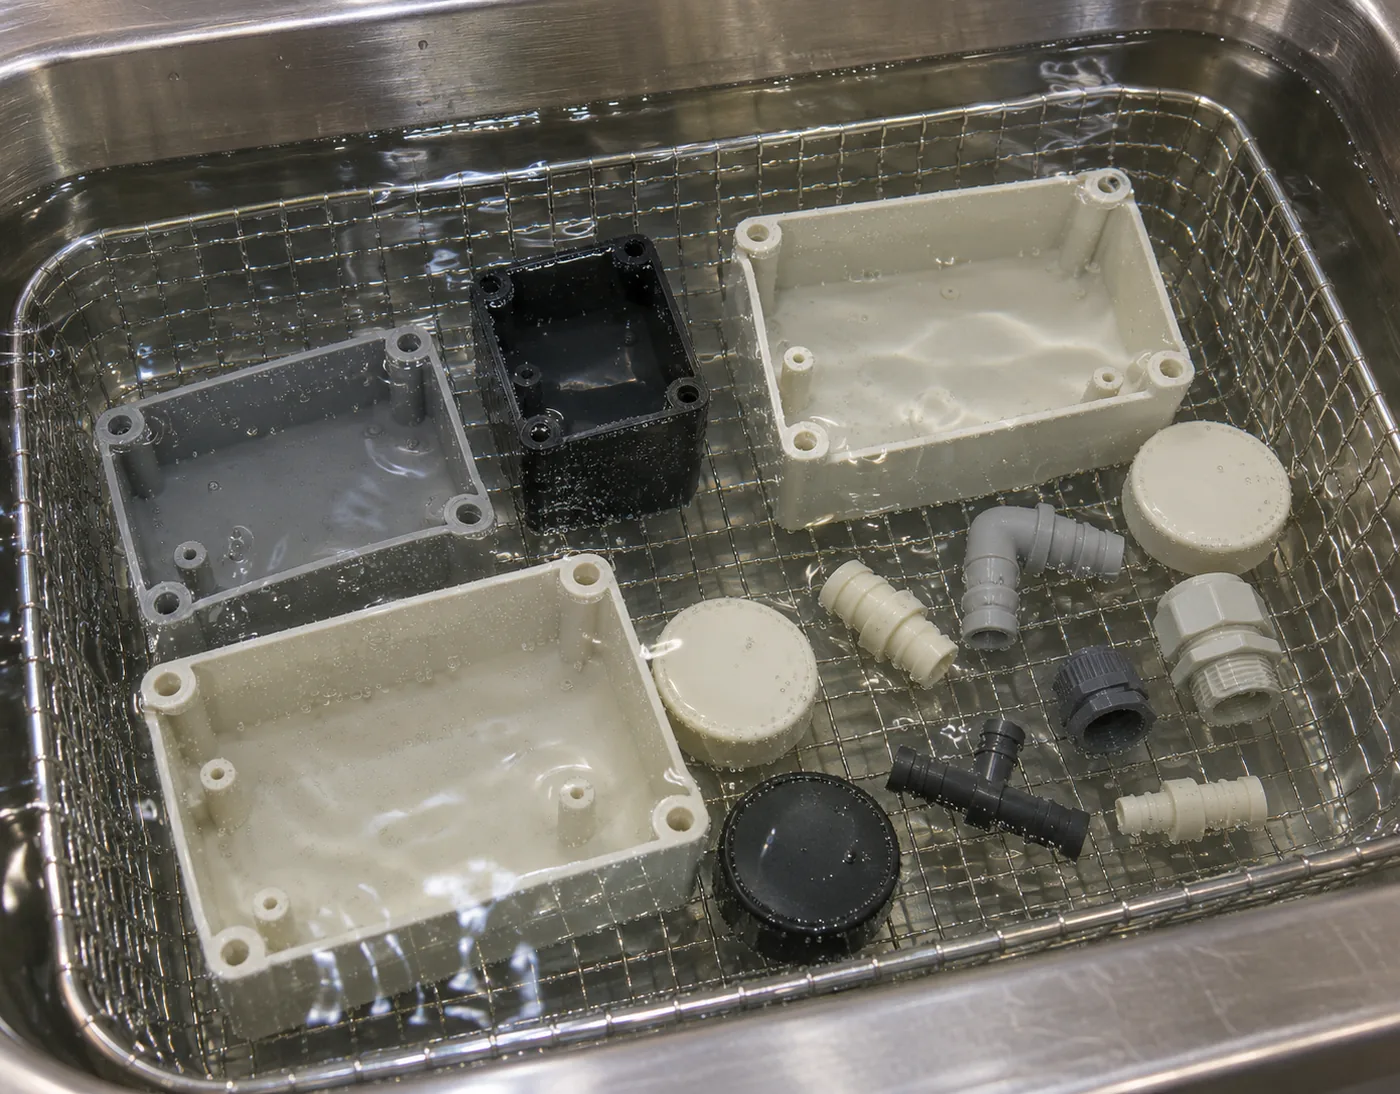
Ein Kunststoffbetrieb reinigt zwei sehr unterschiedliche Dinge: Stahlwerkzeuge, die die Schmelze formen, und die daraus entstehenden Kunststoffteile. Werkzeuge tragen harte eingebrannte Rückstände in feinen Strukturen auf polierten oder texturierten Oberflächen, die nicht beschädigt werden dürfen. Kunststoffteile tragen leichte Rückstände auf einem bei Wärme erweichenden Werkstoff. Ein Ultraschallbecken bewältigt beides mit unterschiedlichen Einstellungen. Es reinigt Teile chargenweise und ist keine Waschanlage für Recyclingflakes.
Die Teile
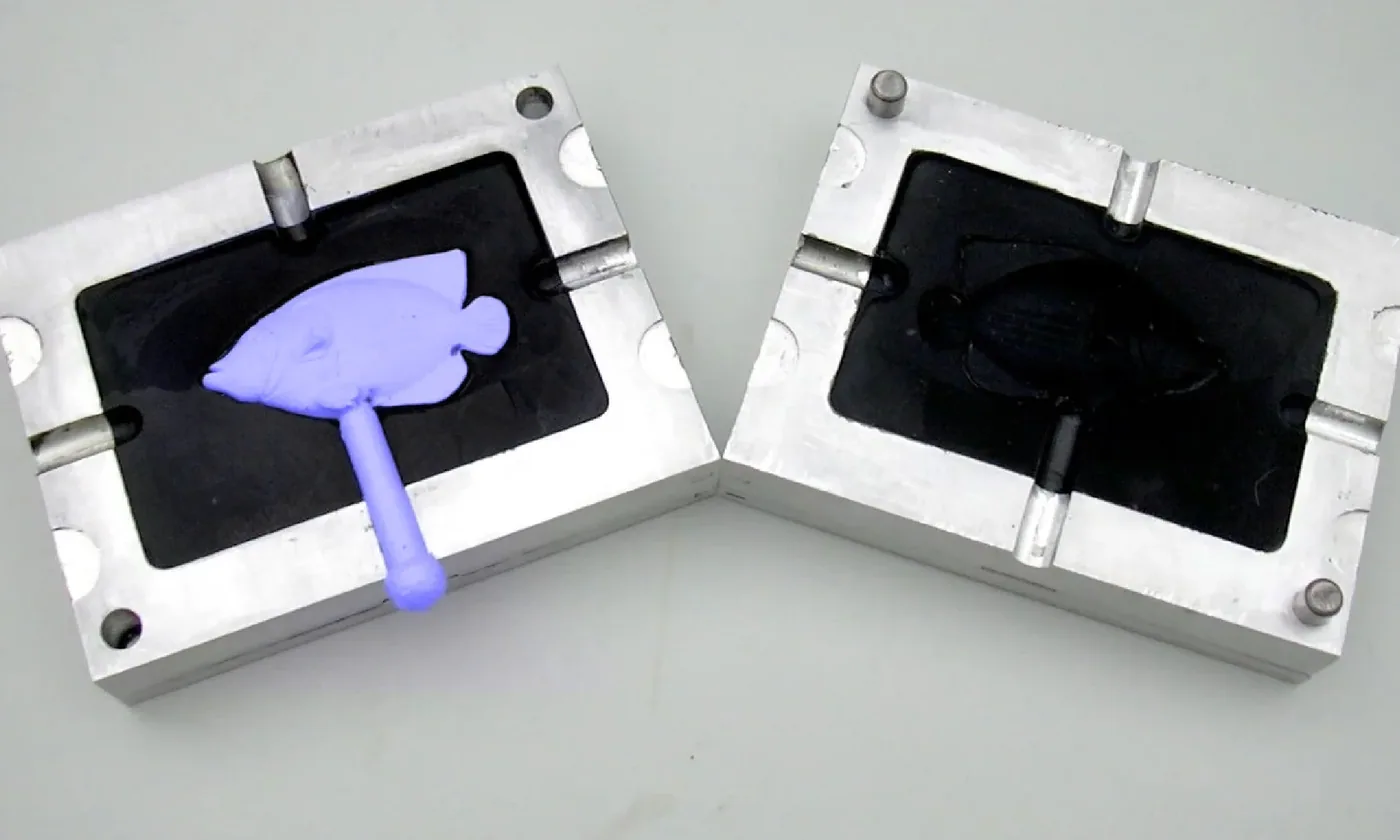
- Spritzgießformteile: Kavitäts- und Kerneinsätze, Schieber, Schrägauswerfer, Auswerferstifte, Entlüftungen, Heißkanaldüsen und -spitzen. Ganze Formen nur, wenn sie ins Becken passen und der Formenbauer Tauchreinigung erlaubt; meist wird die Form geöffnet und die Einsätze werden ausgebaut.
- Extrusionswerkzeuge: Düsenteile, Lochplatten, Siebwechslerteile, Kalibrierhülsen.
- Formteile vor Lackieren, Bedrucken, Kleben oder Montieren.
- Additiv gefertigte Teile, zur Entfernung losen Pulvers und von Rückständen in inneren Kanälen.
- Misch- und Dosierteile: Rührblätter, Dosierschnecken und Düsen, gereinigt bei Material- oder Farbwechsel.
Die Verschmutzungen
| Teil | Typischer Rückstand |
|---|---|
| Formentlüftungen und Kavitäten | Ausgasungsablagerungen von Additiven und Flammschutzmitteln, Trennmittel |
| Formeinsätze nach Lagerung | Korrosionsschutzmittel, Fett |
| Extrusionsdüsen, Lochplatten | abgebautes und verbranntes Polymer, Additivreste |
| Formteile | Trennmittel, Handhabungsrückstände, Staub und elektrostatisch gebundene Partikel |
| Gedruckte Teile | loses Pulver, Stützmaterialreste |
| Misch- und Dosierteile | Farbmasterbatch, Polymerfilm, Pulver |
Verbranntes Polymer an Düsen und Lochplatten ist ein Sonderfall. Ultraschall in wässrigem Reiniger löst es nicht auf. Die Hauptmenge wird zunächst thermisch oder mechanisch nach Freigabe des Werkzeugherstellers entfernt; das Becken entfernt anschließend Film und Asche aus den feinen Strukturen.
Nicht jedes Qualitätsproblem in der Kunststoffverarbeitung ist ein Reinigungsproblem. Feuchtigkeit im Granulat, Restmonomere und Verunreinigungen im Rezyklat werden durch Trocknung, Compoundierung und Materialkontrolle behandelt. Saubere Werkzeuge und Mischerteile helfen, Materialverschleppung zu vermeiden.
Die Chemie
- Formablagerungen und Trennmittel auf Stahl: alkalischer Formenreiniger, für Werkzeugstahl inhibiert.
- Leichte Rückstände auf Kunststoffteilen: neutraler oder mildalkalischer Reiniger, der das Polymer nicht angreift. Zuerst prüfen: Manche Kunststoffe bekommen in alkalischen Reinigern Spannungsrisse oder Verfärbungen.
- Kalk in Kühlkanaleinsätzen: saurer Entkalker in einem separaten Schritt, anschließend spülen.
- Aluminiumwerkzeuge und Prototypenformen: inhibierter Leichtmetallreiniger.
Werkzeugstahl bildet nach wässriger Reinigung schnell Flugrost. Spülen, sofort trocknen und Korrosionsschutz auftragen, bevor die Einsätze wieder eingebaut oder eingelagert werden. Auswahl und Verdünnung: Reinigungsflüssigkeiten.
Frequenz, Temperatur und Zeit
| Aufgabe | Frequenz | Temperatur | Zeit als Ausgangspunkt |
|---|---|---|---|
| Polierte oder texturierte Kavitätseinsätze, Entlüftungen | 40 kHz | 55 bis 65 °C | 5 bis 15 min |
| Heißkanaldüsen, kleine Einsätze, Auswerferstifte | 40 kHz | 60 bis 70 °C | 10 bis 20 min |
| Düsenteile und Lochplatten nach Grobreinigung | 28 kHz | 65 bis 75 °C | 15 bis 30 min |
| Kunststoffformteile | 40 kHz | unterhalb des Erweichungspunkts, oft 40 bis 50 °C | 3 bis 8 min |
40 kHz sind die Standardwahl für Werkzeuge: Kleinere Blasen erreichen Entlüftungen und feine Texturen und schonen polierten Stahl. Polierte Flächen dürfen weder einander noch den Korb berühren; verwenden Sie Gestelle oder Abstandhalter. Führen Sie vor der ersten Produktionsform einen Versuch an einem ausgesonderten Einsatz durch.
Welche Sonixtek-Maschine passt
| Aufgabe | Maschine | Grund |
|---|---|---|
| Heißkanaldüsen, Auswerferstifte, kleine Einsätze | STS-Tischgeräte, 2 bis 30 L | 40 kHz, an der Werkbank im Formenbau |
| Einsätze, Schieber, Düsenteile | ST-40 bis ST-206 | 28 oder 40 kHz, bei Bestellung gewählt; Körbe 380 × 280 × 200 mm bis 730 × 530 × 260 mm |
| Gleichmäßiger Durchsatz, öl- oder partikelreiche Bäder | SF-Filtrationsanlagen, 225 bis 360 L | integrierte Filtration; 200 kg Korblast |
| Schwere Formhälften und große Werkzeuge | AL mit Hubsystem, AL-150 bis AL-2000 | Korblasten von 125 bis 1000 kg |
| Trocknen vor Korrosionsschutz | DT-Heißlufttrockner | 96 bis 300 L |
Die Industrieserien heizen von Raumtemperatur bis 100 °C. Dimensionieren Sie nach größter Formhälfte oder größtem Werkzeug mit Freiraum auf allen Seiten, nicht nach Litern; siehe wann ein Hubsystem sinnvoll ist. Additiv- und Trennmittelreste sammeln sich im Bad. Filterkreislauf und geplanter Badwechsel gehören deshalb zum Verfahren; siehe Filtration und Badstandzeit.
Senden Sie uns einen Einsatz oder ein Werkzeugteil mit seinen Rückständen. Wir führen einen Reinigungsversuch durch.
Anwendungen in dieser Branche
Kunststoffteile und Werkzeugwartung
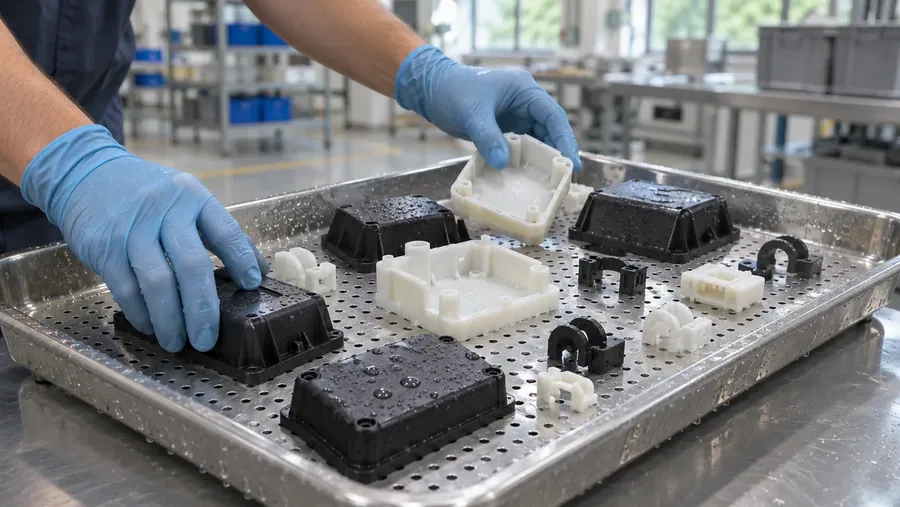
Lebensmittelformen
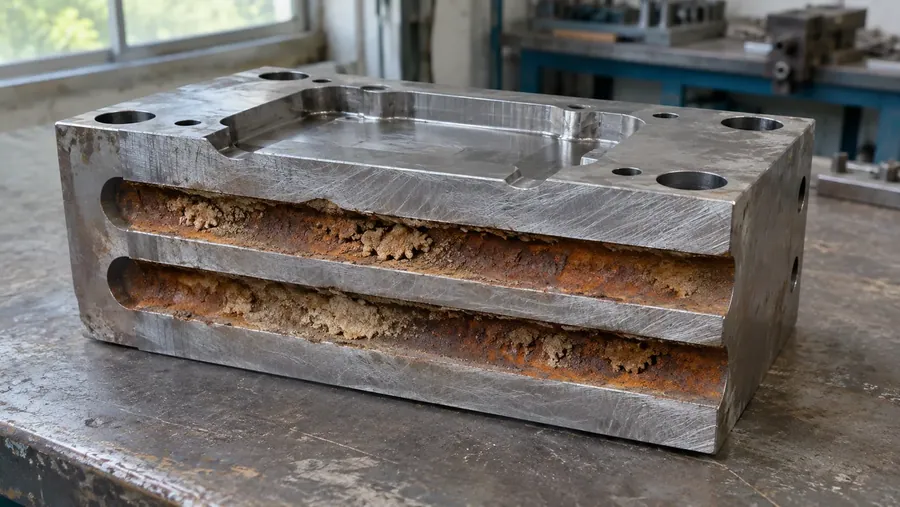 Teile und Verschmutzungen · 6 Min. LesezeitKühlkanäle im Werkzeug: was Ultraschall reinigen kannWelche Kühlkanäle ein Ultraschallbecken reinigt, welche eine Umlaufspülung mit Entkalker brauchen, die richtige Chemie-Reihenfolge und die Durchflussprüfung.
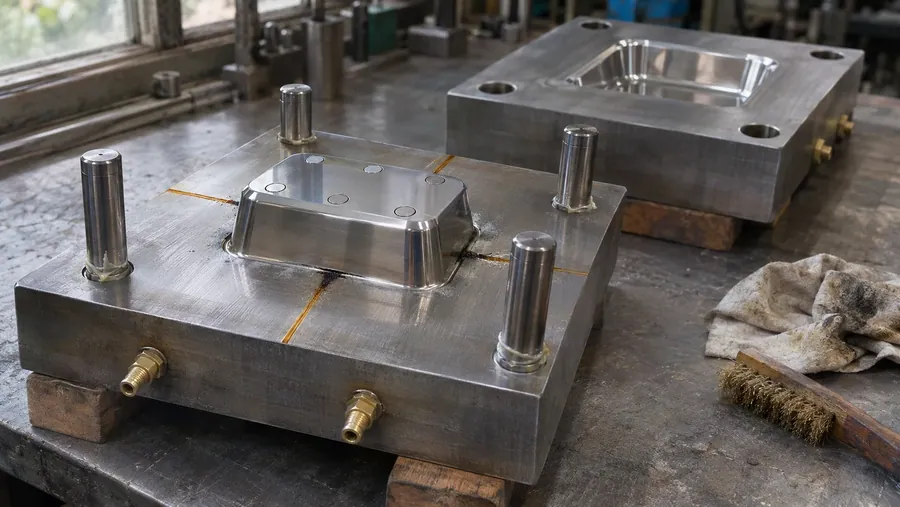 Teile und Verschmutzungen · 8 Min. LesezeitSpritzgusswerkzeuge in der Wartung mit Ultraschall reinigenSpritzgusswerkzeug mit Ultraschall reinigen: was ausgebaut wird, Bad und Frequenz für polierte und genarbte Kavitäten, und wie Sie den Stahl schützen.