
Pièces et contaminants · 8 min de lecture · Mis à jour le 16/11/2026
Pièces plastiques : nettoyer avant peinture ou collage
Préparer les pièces plastiques au collage ou à la peinture : agent de démoulage, tenue du polymère, rinçage, séchage et vérification de l’adhérence.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
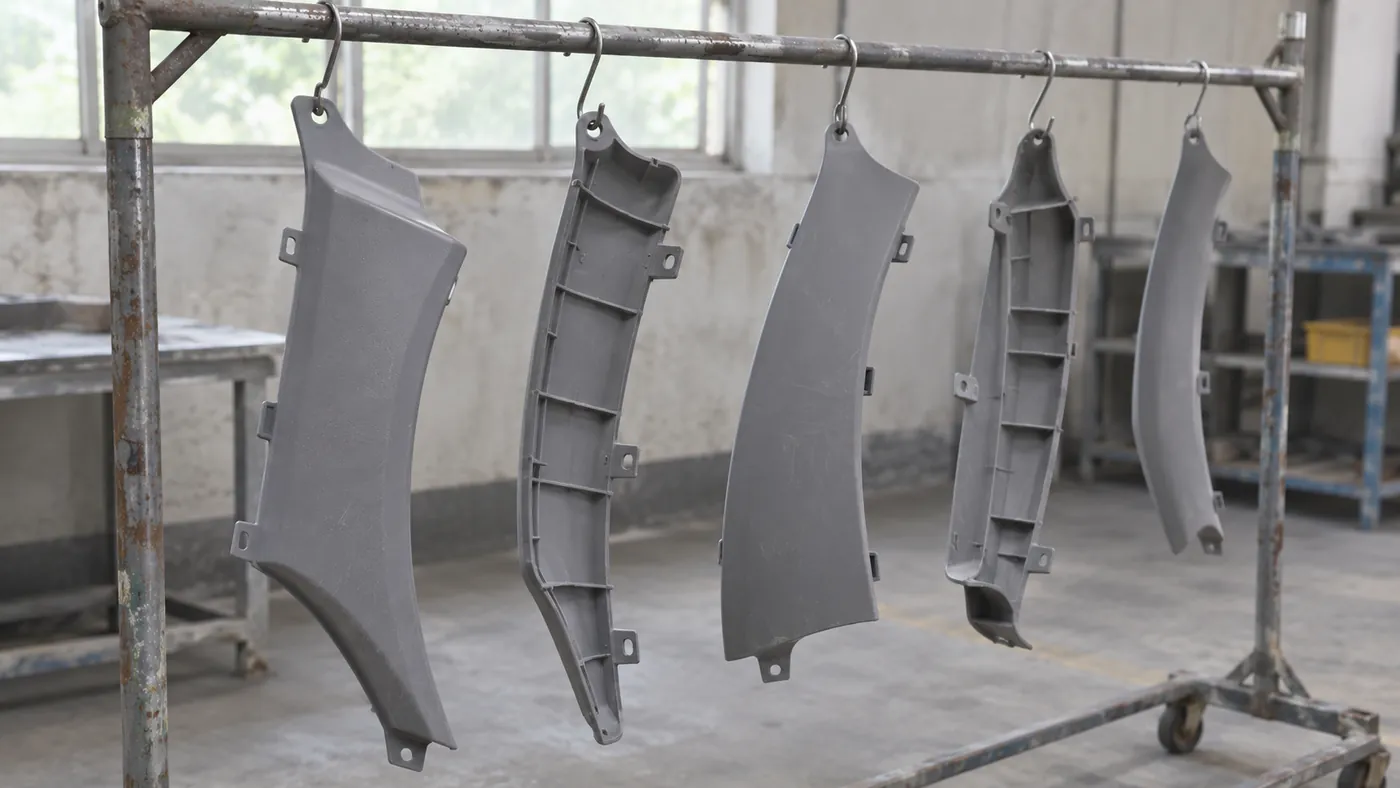
Une pièce injectée peut sembler prête à peindre tout en portant un mince film de démoulant, des traces de doigts ou des résidus de manipulation. Le lavage retire cette contamination. Il ne modifie pas le polymère lui-même : certains plastiques restent difficiles à mouiller par une peinture ou une colle, même propres. Séparez donc les deux tâches : nettoyer d’abord, puis appliquer le traitement de surface prescrit par le procédé de finition.
Comment nettoyer les pièces plastiques moulées avant peinture ou collage ? Identifiez le polymère et le démoulant, lavez avec un nettoyant aqueux compatible sous la température de ramollissement du grade, rincez deux fois, en terminant à l’eau déminéralisée, et séchez sans déformer la pièce. Validez le procédé par l’adhérence du revêtement ou du joint fini, pas par l’aspect.
Quelle température la pièce moulée peut-elle supporter ?
Notre guide de température situe les plastiques sous leur température de ramollissement, souvent entre 40 et 50 °C
Le nom de la résine ne dit rien des charges, renforts, additifs ou contraintes de moulage, qui changent pourtant la réponse d’un grade à la chaleur. Un clip mince et un boîtier épais de la même famille ne se comportent pas forcément de la même façon. Demandez au mouleur la désignation exacte du grade et sa limite pour le lavage aqueux et l’air chaud, puis mesurez les cotes critiques après le premier lot d’essai.
Pour les grades qui ramollissent facilement, commencez dans la plage la plus basse du guide, 20 à 35 °C
Comment exposer les pièces plastiques aux ultrasons ?
Les pièces plastiques se nettoient le plus régulièrement en une seule couche soutenue, avec 10 à 20 mm
Placez les pièces plates sur chant dans un support, pour que les deux faces soient exposées au champ acoustique. Des boîtiers emboîtés se masquent mutuellement, et des pièces en contact gardent une ligne non lavée le long du contact. Un plateau plein n’est pas un panier : il fait écran à tout ce qui se trouve au-dessus. Soutenez les pièces souples sur leur longueur, pas seulement aux extrémités, et n’appliquez aucun effort de serrage sur les faces à coller. Le guide charger le panier détaille l’écartement et l’orientation. Choisissez une orientation qui laisse s’égoutter nervures et poches, afin que la pièce n’entraîne pas de solution de lavage dans le rinçage.
Identifier l’agent de démoulage
L’agent de démoulage est souvent la contamination qui décide du résultat. Le silicone des démoulants, des aérosols ou de certaines crèmes pour les mains provoque des cratères, les « yeux de poisson » de la peinture. Une trace venue d’un aérosol utilisé près de la ligne suffit à faire cratériser tout un lot. Contaminants et défauts typiques :
- Silicone : cratères et yeux de poisson dans la peinture.
- Traces de doigts : perte d’adhérence locale.
- Nettoyant séché ou résidus calcaires : cloques et mauvaise adhérence.
Demandez au fournisseur du démoulant quel nettoyant retire le film réel sans attaquer le polymère ; un résidu de manipulation soluble dans l’eau est une tâche bien plus simple. N’augmentez pas la concentration parce qu’un film subsiste : au-delà de la concentration recommandée par le fabricant, la plupart des nettoyants n’apportent presque rien de plus et laissent davantage de résidus à rincer. Tenez les aérosols et crèmes siliconés entièrement à l’écart des zones de nettoyage et de peinture.
Quelle qualité d’eau de rinçage avant la finition ?
Deux rinçages sont la règle avant peinture ou collage. Le premier retire le nettoyant ; le second, à l’eau déminéralisée sous environ 20 µS/cm, retire les sels laissés par le premier. L’eau du réseau au dernier rinçage laisse des taches minérales qui sèchent sous le revêtement et provoquent souvent des cloques. Maintenez les deux rinçages dans la limite thermique du grade.
Faites fonctionner le premier rinçage avec débordement pour qu’il ne se charge pas en détergent entraîné, et surveillez la conductivité du rinçage final pour savoir quand le renouveler. Si les pièces moulées ont des trous borgnes ou des nervures profondes, un rinçage sous ultrasons en chasse le film de lavage, ce que ne fait pas un simple trempage. Un rinçage final propre ne compense pas un montage qui transporte une poche de solution d’un poste à l’autre ; corrigez plutôt l’égouttage.
| Étape | Repère | Condition |
|---|---|---|
| Température de lavage | 40 à 50 °C |
Sous le ramollissement du grade |
| Écart entre pièces | 10 à 20 mm |
Une couche, pièces plates sur chant |
| Fréquence | 40 kHz | Faces fragiles ou décorées |
| Rinçage final | Sous environ 20 µS/cm | Eau déminéralisée |
| Air de séchage | 60 °C |
Seulement dans la limite du grade |
Source : guides Sonixtek sur la température, le chargement du panier, la fréquence, le rinçage et les cuves de séchage ; la limite du grade prime.
Quelle température de séchage pour les pièces plastiques ?
La cuve de séchage à air chaud DT-96 offre 96 L
| Modèle | Volume (L) | Chauffage (°C) |
|---|---|---|
| DT-96 | 96 |
30 à 100 |
Source : données produits Sonixtek et copie archivée des pages produits ; volume et plage de chauffage concordants.
La plage de 30 à 100 °C
Valider le procédé sur le revêtement ou le joint fini
Le guide nettoyer avant revêtement décrit trois contrôles. Dans le test de rupture du film d’eau, l’eau forme sur une surface propre un film continu pendant au moins 30 secondes. Sur plastique, le résultat demande de la prudence : certains polymères non traités ont une faible énergie de surface et rompent le film même propres ; une rupture ne prouve donc pas à elle seule une contamination.
Les encres de test ou stylos dyne de tension superficielle connue indiquent l’énergie de surface de la pièce ; le fournisseur de la peinture ou de la colle indique la valeur minimale dont son produit a besoin. Un essai d’adhérence sur la pièce finie, par quadrillage ou par arrachement, contrôle toute la chaîne : nettoyage, traitement de surface et revêtement.
Si le polymère exige un plasma, un flammage ou un autre traitement de surface prescrit, le lavage intervient avant et ne le remplace pas. Peignez ou collez peu après le séchage, en heures plutôt qu’en jours, et manipulez les pièces avec des gants propres sans toucher les faces à revêtir. Notez la valeur d’encre avant la finition et le résultat d’adhérence après, afin de relier une modification du lavage au résultat.
Pour l’agencement du poste, comparez les nettoyeurs compacts UMX Pro, les systèmes AL avec élévateur et les cuves de séchage DT. La page plasturgie présente les applications voisines.
Questions fréquentes
Le lavage remplace-t-il l’activation de surface ?
Non. Le lavage retire un film contaminant comme un démoulant. Il n’augmente pas l’énergie de surface du polymère lui-même. Conservez le plasma, le flammage ou tout autre traitement prescrit après le lavage, et contrôlez le résultat avec des encres de test et un essai d’adhérence.
Peut-on reprendre une recette de dégraissage des métaux pour le plastique ?
Pas directement. Les recettes pour métaux sont souvent plus chaudes et plus concentrées que ce que les plastiques supportent. Restez sous la température de ramollissement du grade, souvent 40 à 50 °C
Le test de rupture du film d’eau suffit-il pour accepter la pièce ?
Pas sur plastique. Certains polymères propres rompent le film d’eau en raison de leur faible énergie de surface, et un mince film contaminant peut produire le même effet. Utilisez les encres ou la méthode prescrites par le fournisseur de finition et confirmez l’adhérence sur la pièce finie.
Ce qu’il faut nous envoyer pour un devis
Transmettez-nous le grade du polymère et sa limite de température, le démoulant, les dimensions maximales des pièces, la finition (peinture ou colle) et le nombre de pièces par charge. Notre équipe technique vous proposera montage, séquence de rinçage et séchage à partir de votre demande de devis.
