
Pièces et contaminants · 7 min de lecture · Mis à jour le 16/11/2026
Canaux de refroidissement de moule : limites des ultrasons
Quels canaux de moule une cuve à ultrasons nettoie, lesquels exigent un détartrant en circulation, l'ordre des produits et le contrôle du débit ensuite.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
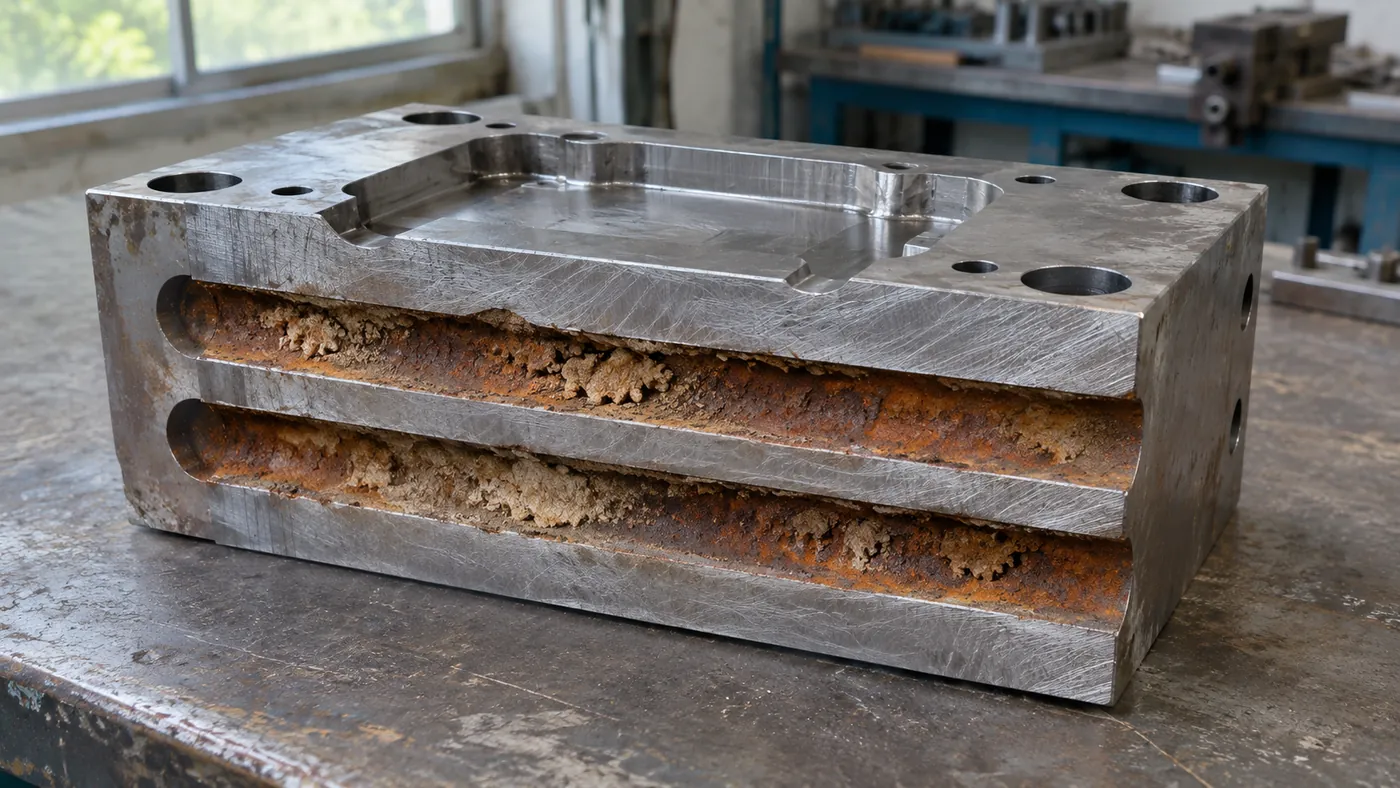
L'insert de moule sort de la cuve avec des faces propres, mais le circuit refroidit toujours mal. Le bain a atteint l'extérieur. À l'intérieur, le perçage a gardé de l'air, est resté bouché par le tartre ou a retenu le tartre détaché, faute de sortie. Nettoyer une empreinte et dégager un canal de refroidissement sont deux tâches distinctes.
Les ultrasons peuvent-ils nettoyer les canaux de refroidissement d'un moule ? En partie. Un bain à 40 kHz nettoie les perçages courts et ouverts d'un insert démonté, une fois remplis et purgés d'air. Les canaux longs ou entartrés d'une plaque exigent un détartrant en circulation : le tartre détaché n'a pas d'issue. Contrôlez ensuite le débit de chaque circuit.
Le bain atteint-il l'intérieur d'un perçage de refroidissement ?
Un perçage de refroidissement n'est nettoyé dans le bain que s'il est entièrement rempli de liquide, sans air emprisonné. Le liquide d'un perçage rempli cavite comme dans un tube d'échangeur de chaleur, et un bain à 40 kHz convient aux petits perçages. Un perçage obstrué par le tartre ne se remplit pas : l'immersion ne l'atteint pas.
Procurez-vous le plan des canaux avant de décider. Repérez entrées, sorties, perçages transversaux, bouchons et trous borgnes. Un perçage court et droit, ouvert aux deux bouts, se remplit et se vide facilement. Un canal long, avec coudes et perçages transversaux, peut se remplir, mais le tartre qu'il libère y reste tant qu'aucun écoulement ne l'évacue. Le guide sur les vannes EGR décrit la même limite pour les tubes de refroidisseur : trempés et nettoyés aux ultrasons, puis rincés par circulation.
Le guide 28 ou 40 kHz explique pourquoi les petites bulles atteignent les détails fins, et pourquoi les ultrasons vont plus loin qu'une brosse traite de l'accès en général. Ni la fréquence ni la puissance du générateur ne fixent une longueur maximale de canal nettoyable. Cette limite dépend du tracé des canaux et du dépôt.
| Cas du canal | Immersion à 40 kHz | Étape suivante |
|---|---|---|
| Perçage court et ouvert d'un insert démonté | Atteint s'il est rempli et purgé | Rincer, sécher aussitôt |
| Canal long et fermé d'une plaque de moule | Insuffisante seule | Faire circuler un détartrant compatible |
| Canal bouché par le tartre | N'atteint pas le dépôt | Ouvrir le passage, puis faire circuler |
| Film d'huile sur le tartre | Le lavage alcalin enlève l'huile | Détartrer ensuite |
Source : guides Sonixtek sur les échangeurs de chaleur, les vannes et refroidisseurs EGR, et le retrait de la rouille et des oxydes.
Comment placer un insert démonté dans la cuve ?
Soutenez l'insert de moule démonté de façon que l'air quitte ses perçages : extrémités ouvertes inclinées vers le haut, 10 à 20 mm
Le guide charger le panier indique une inclinaison d'environ 30 à 45° vers le haut pour les trous borgnes, afin que l'air remonte. Pour un perçage de refroidissement, suivez le plan des canaux : l'extrémité qui se purge en dernier est tournée vers le haut. Intégrez cet angle au support, pour que chaque cycle reprenne la même position.
Retirez joints toriques et raccords de refroidissement étanches avant l'immersion, ou vérifiez qu'ils supportent le produit. N'enlevez les bouchons que si le fabricant du moule l'autorise, et numérotez-les. Tenez les empreintes à l'écart des barreaux du panier. Mesurez insert et support ensemble, en position de nettoyage ; le support prend de la place et alourdit la charge.
Après le levage, basculez l'insert pour que le liquide et les particules détachées s'écoulent de chaque perçage.
Quelle hauteur de liquide et quel espace autour de l'insert ?
Maintenez 30 à 50 mm
| Point de chargement | Valeur indicative | Rôle |
|---|---|---|
| Écart entre pièces | 10 à 20 mm |
Moins de contact et d'ombre |
| Liquide au-dessus des pièces | 30 à 50 mm |
Faces immergées |
| Inclinaison des trous borgnes | 30 à 45° | L'air remonte |
Source : guide Sonixtek « Charger le panier », espacement, orientation et immersion.
Le guide de chargement donne une règle empirique : les pièces occupent au plus environ un tiers du volume utile et couvrent au plus environ deux tiers de la surface du fond. Un insert lourd isolé reste généralement dans cette règle. Sa limite est l'accès aux canaux, pas la charge de la cuve.
Choisir la chimie selon le dépôt et chaque matériau mouillé
Les canaux de refroidissement accumulent tartre, rouille et souvent un film d'huile. Nettoyez en deux temps : d'abord un lavage alcalin, car un détartrant acide n'atteint pas le tartre recouvert d'huile, puis le détartrant. Le guide sur les échangeurs de chaleur suit le même ordre, avec des détartrants à base d'acide phosphorique, citrique ou sulfamique contre le tartre et l'oxyde de fer.
La rouille est la surface elle-même, pas une couche posée dessus. Le guide rouille et oxydes l'explique : la cavitation ne décolle pas l'oxyde, elle maintient le produit frais au contact et évacue les produits de réaction. C'est aussi pourquoi un canal sans écoulement se nettoie mal.
Chaque matériau mouillé doit supporter le détartrant : acier à outils, inserts en alliage de cuivre, revêtements, joints et raccords. La cuve aussi. Les cuves standard sont en AISI 304, qui convient aux détergents neutres et faiblement alcalins, mais pas aux bains acides ou contenant des chlorures. Utilisez une cuve insert résistant aux acides, une cuve de détartrage séparée ou une cuve en 316L
Durée et température dépendent du dépôt et du détartrant ; faites un essai sur votre pièce.
Quand une unité de rinçage est l'outil adapté
Pour les canaux longs ou bouchés, une unité de rinçage pompe le détartrant à travers le circuit et entraîne le tartre détaché vers une sortie. C'est un outil distinct de la cuve à ultrasons. Un canal entièrement bouché s'ouvre d'abord mécaniquement, comme les tubes d'échangeur fortement colmatés.
Une organisation pratique partage le travail. Les inserts démontés passent en cuve pour les empreintes et les perçages courts. Les circuits fermés des plaques sont traités par circulation. Les deux sont rincés et séchés aussitôt, car l'acier à outils nu peut prendre une rouille éclair après un lavage aqueux. Un liquide de rinçage acide n'a pas sa place dans une cuve en 304.
Mesurez le débit de chaque circuit avant le nettoyage, puis après, dans les mêmes conditions ; un écoulement limpide ne prouve pas à lui seul que chaque branche est libre. Contrôlez l'étanchéité après la remise en place des bouchons et raccords, selon la procédure du fabricant du moule. Recherchez les piqûres : le nettoyage révèle les dégâts de corrosion que le tartre masquait, et il ne remplace pas le métal perdu.
La page du secteur de la plasturgie traite de la maintenance des moules en général. Pour les inserts démontés, comparez les cuves industrielles ST et les nettoyeurs compacts UMX Pro.
Questions fréquentes
Une empreinte propre prouve-t-elle que le circuit de refroidissement est propre ?
Non. L'empreinte baigne librement dans le liquide, alors qu'un canal intérieur peut encore contenir de l'air ou du tartre. Contrôlez le débit de chaque circuit séparément et comparez-le à la valeur relevée avant le nettoyage.
Un générateur plus puissant peut-il remplacer une unité de rinçage ?
Non. Davantage de puissance ultrasonore ne fait pas circuler le liquide dans un canal long ou bouché, et le tartre détaché a besoin d'un écoulement pour en sortir. C'est le rôle de la circulation. Réservez la cuve aux inserts et aux perçages courts.
Une cuve en inox accepte-t-elle tous les détartrants ?
Non. Les cuves standard en AISI 304 conviennent aux détergents neutres et faiblement alcalins, pas aux détartrants acides ou contenant des chlorures. Utilisez une cuve insert, une cuve de détartrage séparée ou une cuve en 316L
Ce qu'il faut nous envoyer pour un devis
Envoyez le plan des canaux, les dimensions et la masse de l'insert, des photos du dépôt, l'acier ainsi que l'éventuel alliage de cuivre ou revêtement, et la fiche technique du détartrant. Précisez combien d'inserts vous nettoyez par mois. Notre équipe technique vérifie quelles pièces conviennent à la cuve et où la circulation est l'outil adapté ; utilisez la demande de devis.
