Sectoren · 3 min leestijd · Bijgewerkt op 18-11-2026
Ultrasoon reinigen in de kunststofverwerking
Matrijsinzetten, ontluchtingen, extrusiegereedschap, brekerplaten, gevormde en geprinte delen en mengers: reinigen zonder gepolijst staal of zacht kunststof te beschadigen en een tank kiezen.
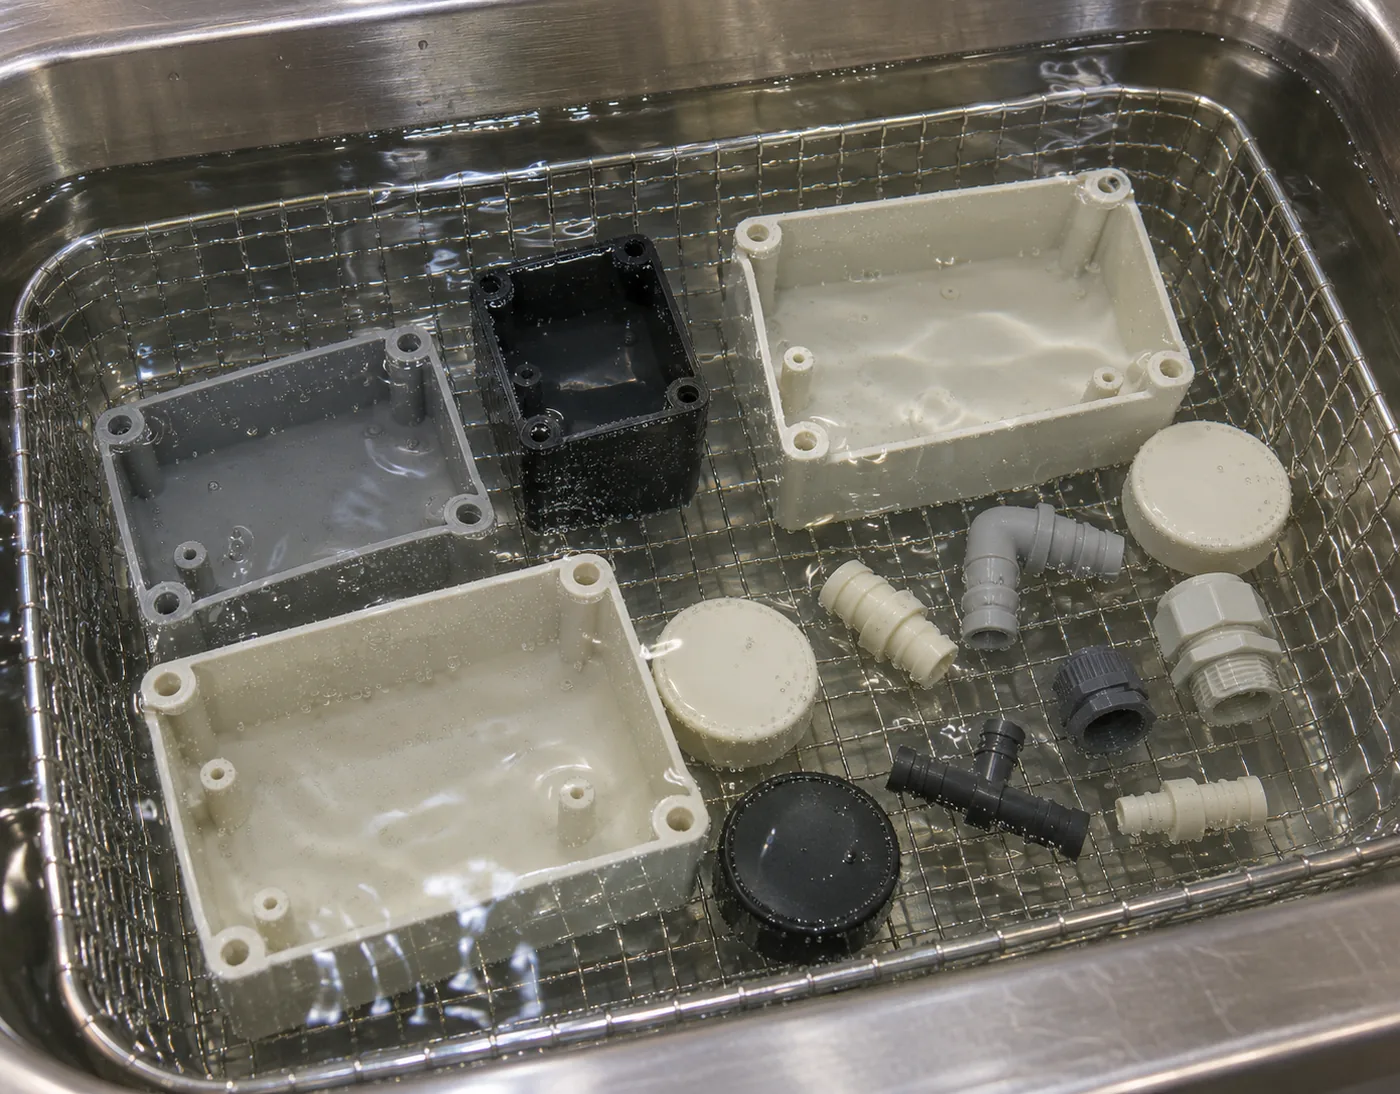
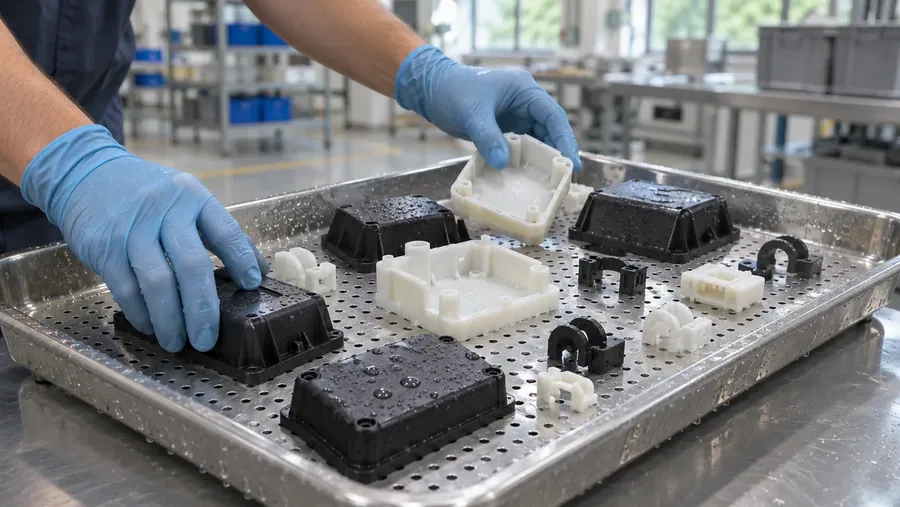
Een kunststofbedrijf reinigt twee heel verschillende dingen: stalen gereedschap dat de smelt vormt en de kunststofdelen die eruit komen. Gereedschap draagt harde ingebakken resten in fijne details op gepolijste of getextureerde vlakken die onbeschadigd moeten blijven. Kunststofdelen dragen lichte resten op een materiaal dat bij warmte zacht wordt. Een ultrasone tank behandelt beide, met andere instellingen. Hij reinigt onderdelen per batch en is geen waslijn voor gerecyclede vlokken.
De onderdelen
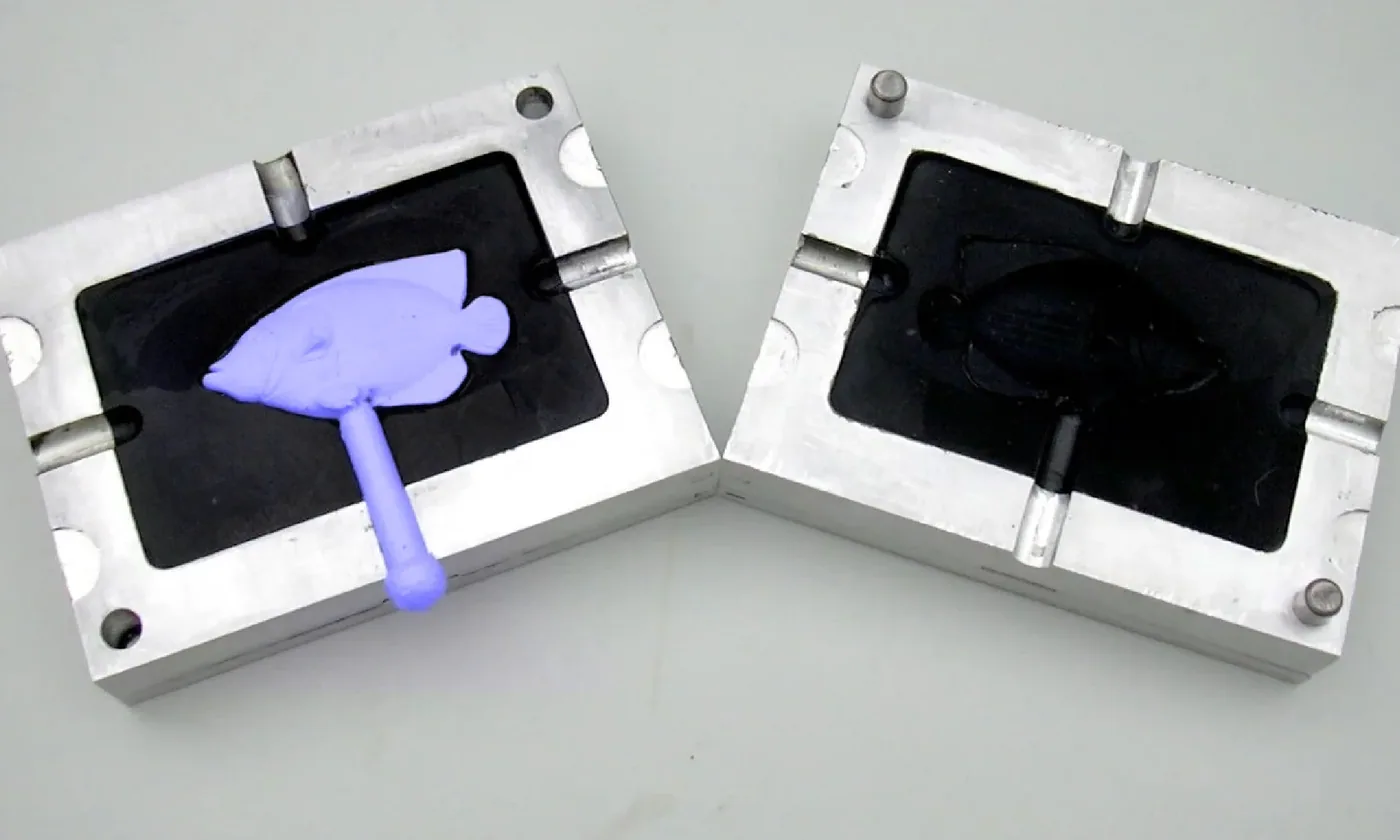
- Spuitgietmatrijsdelen: caviteits- en kerninzetten, schuiven, schuine uitwerpers, uitwerppennen, ontluchtingen en hotrunnersproeiers en -punten. Complete matrijzen alleen als ze passen en de matrijzenmaker onderdompeling toestaat; meestal wordt de matrijs geopend en worden de inzetten uitgebouwd.
- Extrusiegereedschap: matrijsdelen, brekerplaten, zeefwisselaardelen, kalibreerbussen.
- Vormdelen vóór lakken, bedrukken, lijmen of monteren.
- Additief vervaardigde onderdelen, voor los poeder en resten in interne kanalen.
- Meng- en doseerdelen: roerbladen, doseerschroeven en sproeiers, gereinigd bij materiaal- of kleurwissels.
Het vuil
| Onderdeel | Typisch residu |
|---|---|
| Ontluchtingen en caviteiten | afzettingen uit ontgassing van additieven en vlamvertragers, lossingsmiddel |
| Matrijsinzetten na opslag | roestwerend middel, vet |
| Extrusiematrijzen, brekerplaten | afgebroken en verbrand polymeer, additievenresten |
| Vormdelen | lossingsmiddel, aanraakresten, stof en elektrostatisch gebonden deeltjes |
| Geprinte delen | los poeder, steunmateriaalresten |
| Meng- en doseerdelen | kleurmasterbatch, polymeerfilm, poeder |
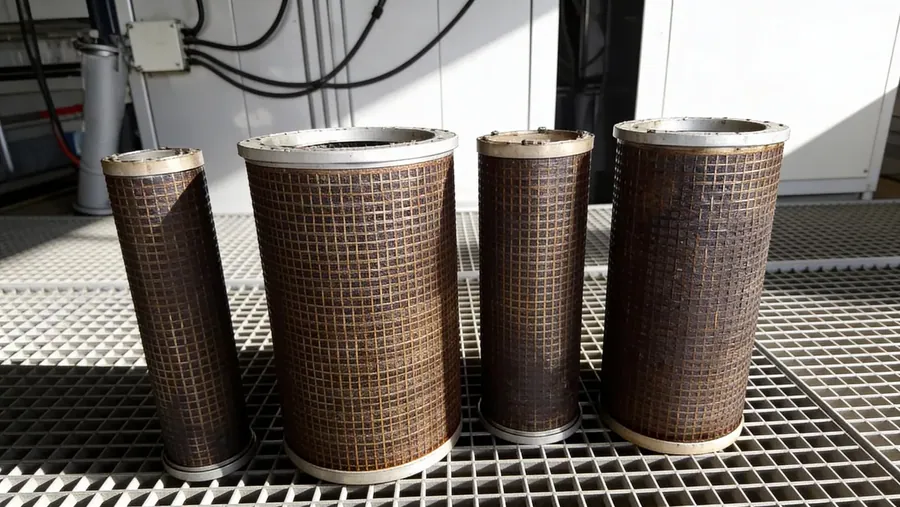
Verbrand polymeer op matrijzen en brekerplaten is een bijzonder geval. Ultrasoon in een waterig middel lost het niet op. Verwijder eerst het grootste deel thermisch of mechanisch volgens de matrijzenmaker; de tank verwijdert daarna film en as uit fijne details.
Niet elk kwaliteitsprobleem in kunststof is een reinigingsprobleem. Vocht in granulaat, restmonomeer en onzuiverheden in recyclaat worden aangepakt bij drogen, compounderen en materiaalcontrole. Schoon gereedschap en mengerdelen helpen overdracht tussen materialen voorkomen.
De chemie
- Matrijsaanslag en lossingsmiddel op staal: alkalische matrijsreiniger, geïnhibeerd voor gereedschapsstaal.
- Lichte resten op kunststof: neutraal of mild alkalisch middel dat het polymeer niet aantast. Test eerst: sommige kunststoffen krijgen haarscheuren of vlekken in alkalische middelen.
- Kalk in koelkanalinzetten: zure ontkalker in een aparte stap, daarna spoelen.
- Aluminium gereedschap en prototypematrijzen: geïnhibeerde lichtmetaalreiniger.
Gereedschapsstaal vormt snel vliegroest na waterig reinigen. Spoel, droog meteen en breng roestbescherming aan vóór terugplaatsen of opslag. Keuze en verdunning: reinigingsvloeistoffen.
Frequentie, temperatuur en tijd
| Werk | Frequentie | Temperatuur | Starttijd |
|---|---|---|---|
| Gepolijste of getextureerde caviteitsinzetten, ontluchtingen | 40 kHz | 55 tot 65 °C | 5 tot 15 min |
| Hotrunnersproeiers, kleine inzetten, uitwerppennen | 40 kHz | 60 tot 70 °C | 10 tot 20 min |
| Matrijsdelen en brekerplaten na grofreiniging | 28 kHz | 65 tot 75 °C | 15 tot 30 min |
| Kunststofvormdelen | 40 kHz | onder het verwekingspunt, vaak 40 tot 50 °C | 3 tot 8 min |
40 kHz is de standaard voor gereedschap: kleine bellen bereiken ontluchtingen en fijne texturen en zijn milder voor gepolijst staal. Houd gepolijste vlakken vrij van elkaar en de korf met rekken of scheidingen. Probeer een afgekeurde inzet vóór de eerste productiematrijs.
Welke Sonixtek-machine past
| Werk | Machine | Waarom |
|---|---|---|
| Hotrunnersproeiers, uitwerppennen, kleine inzetten | STS-tafelmodellen, 2 tot 30 L | 40 kHz, op de gereedschapswerkbank |
| Inzetten, schuiven, matrijsdelen | ST-40 tot ST-206 | 28 of 40 kHz, bij bestelling gekozen; korven 380 × 280 × 200 mm tot 730 × 530 × 260 mm |
| Regelmatig volume, olie- of deeltjesrijke baden | SF-filtratiemachines, 225 tot 360 L | ingebouwde filtratie; 200 kg korflast |
| Zware matrijshelften en grote matrijzen | AL met hefsysteem, AL-150 tot AL-2000 | korflasten van 125 tot 1000 kg |
| Drogen vóór roestbescherming | DT-heteluchtdrogers | 96 tot 300 L |
De industriële series verwarmen van kamertemperatuur tot 100 °C. Dimensioneer op de grootste matrijshelft of matrijs met vrije ruimte rondom, niet op liters; zie wanneer een hefsysteem kiezen. Additieven en lossingsmiddelen hopen zich op in het bad, dus filtercircuit en verversschema horen bij het proces; zie filtratie en badlevensduur.
Stuur ons een inzet of matrijsdeel met zijn residu. Wij voeren een proef uit.
Toepassingen in deze sector
Kunststof onderdelen en matrijsonderhoud
Voedingsmatrijzen
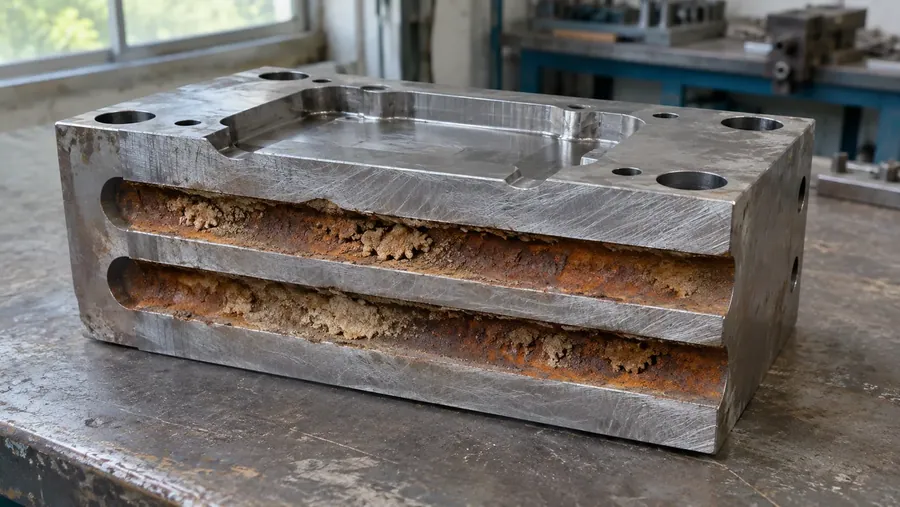 Onderdelen en vervuiling · 6 min leestijdKoelkanalen in matrijzen: wat ultrasoon kan reinigenWelke koelkanalen in matrijzen een ultrasoonbad reinigt, welke een circulerende ontkalker nodig hebben, de volgorde van de chemie en de doorstroomcontrole.
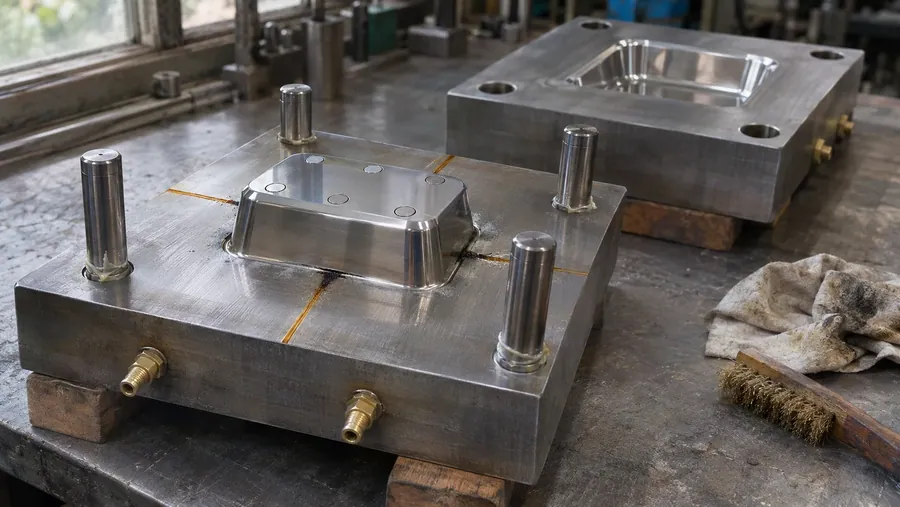 Onderdelen en vervuiling · 9 min leestijdSpuitgietmatrijzen ultrasoon reinigen tijdens onderhoudSpuitgietmatrijs ultrasoon reinigen: wat u demonteert, bad en frequentie voor gepolijste en generfde holtes, en hoe u het staal droogt en beschermt.
