
Teile und Verschmutzungen · 7 Min. Lesezeit · Aktualisiert am 16.11.2026
Kunststoffteile vor Lackieren oder Kleben reinigen
Kunststoffteile vor Lackierung oder Klebung reinigen: Trennmittel erkennen, Polymer schonen, Rückstände abspülen und die fertige Verbindung prüfen.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
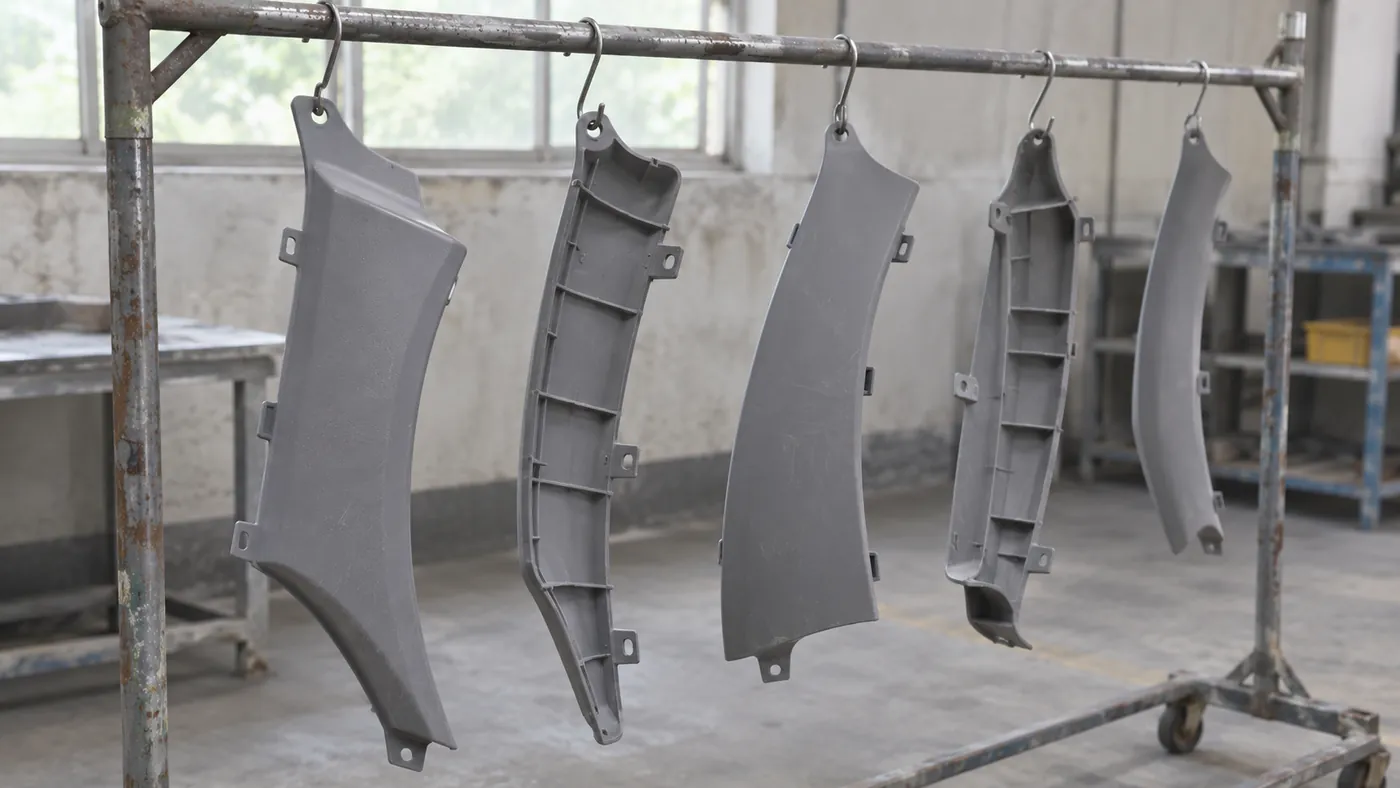
Ein Spritzgussteil kann lackierbereit aussehen und trotzdem einen dünnen Trennmittelfilm, Fingerabdrücke oder Rückstände aus der Handhabung tragen. Die Wäsche entfernt diese Verschmutzung. Den Kunststoff selbst verändert sie nicht: Manche Kunststoffe lassen sich auch sauber nur schwer von Lack oder Klebstoff benetzen. Trennen Sie deshalb beide Aufgaben: erst reinigen, dann die Oberflächenbehandlung, die der Folgeprozess vorschreibt.
Wie reinigen Sie Kunststoffteile vor dem Lackieren oder Kleben? Bestimmen Sie Polymer und Trennmittel, waschen Sie mit einem verträglichen wässrigen Reiniger unterhalb der Erweichungstemperatur der Type, spülen Sie zweimal, zuletzt mit VE-Wasser, und trocknen Sie ohne Verzug. Freigegeben wird der Prozess über die Haftung von Lack oder Klebung, nicht nach dem Aussehen.
Welche Temperatur verträgt das Formteil?
Unser Leitfaden zur Reinigungstemperatur ordnet Kunststoffe unterhalb ihrer Erweichungstemperatur ein, oft bei 40 bis 50 °C
Der Polymername allein sagt nichts über Füllstoffe, Verstärkung, Additive oder Eigenspannungen aus, und genau diese bestimmen, wie eine Type auf Wärme reagiert. Ein dünner Clip und ein dickwandiges Gehäuse derselben Werkstofffamilie verhalten sich nicht zwingend gleich. Fragen Sie den Spritzgießer nach der Typenbezeichnung und ihrer Grenze für Nassreinigung und Warmluft, und messen Sie die kritischen Maße nach der ersten Versuchscharge.
Bei leicht erweichenden Typen beginnen Sie im untersten Bereich des Leitfadens, bei 20 bis 35 °C
Wie werden Kunststoffteile dem Ultraschall ausgesetzt?
Kunststoffteile werden am gleichmäßigsten sauber, wenn sie in einer einzigen, gestützten Lage mit 10 bis 20 mm
Stellen Sie flache Teile hochkant in ein Gestell, damit beide Seiten im Schallfeld liegen. Ineinander gestapelte Gehäuse schirmen sich gegenseitig ab, und Teile, die sich berühren, behalten entlang der Kontaktlinie einen ungewaschenen Streifen. Eine Schale ohne Durchbrüche ist kein Korb: Es schirmt alles darüber ab. Stützen Sie biegeweiche Formteile über die Länge, nicht nur an den Enden, und bringen Sie keine Spannkräfte auf spätere Klebeflächen. Der Beitrag Korb richtig beladen erklärt Abstand und Ausrichtung. Wählen Sie die Lage so, dass Rippen und Taschen leerlaufen und das Teil keine Waschlösung in die Spülung trägt.
Klären Sie, welches Trennmittel vorliegt
Oft entscheidet das Trennmittel über das Ergebnis. Silikon aus Trennmitteln, Sprays oder manchen Handcremes verursacht Krater, die „Fischaugen“ im Lack. Eine Spur aus einer Sprühdose, die in der Nähe der Anlage benutzt wurde, genügt für eine ganze Charge mit Kratern. Verunreinigungen und ihre typischen Fehlerbilder:
- Silikon: Krater und Fischaugen im Lack.
- Fingerabdrücke: örtlicher Haftungsverlust.
- Angetrockneter Reiniger oder Kalkrückstände: Blasen und schlechte Haftung.
Fragen Sie den Trennmittellieferanten, welcher Reiniger den tatsächlichen Film entfernt, ohne den Kunststoff anzugreifen; ein wasserlöslicher Handhabungsrückstand ist eine viel leichtere Aufgabe. Erhöhen Sie nicht die Konzentration, nur weil ein Film bleibt: Oberhalb der vom Hersteller empfohlenen Konzentration bringen die meisten Reiniger kaum mehr und hinterlassen mehr Rückstand für die Spülung. Halten Sie silikonhaltige Sprays und Cremes ganz aus dem Reinigungs- und Lackierbereich heraus.
Welche Spülwasserqualität braucht es vor der Beschichtung?
Vor dem Lackieren oder Kleben sind zwei Spülstufen üblich. Die erste entfernt den Reiniger, die zweite mit VE-Wasser unter etwa 20 µS/cm die Salze, die die erste zurücklässt. Leitungswasser in der letzten Spülung hinterlässt Mineralflecken, die unter dem Lack eintrocknen und häufig Blasen verursachen. Halten Sie beide Spülstufen innerhalb der Temperaturgrenze der Type.
Betreiben Sie die erste Spülung mit Überlauf, damit sich dort kein verschleppter Reiniger anreichert, und überwachen Sie die Leitfähigkeit der letzten Spülung, um den Wechselzeitpunkt zu erkennen. Haben die Formteile Sacklöcher oder tiefe Rippen, spült eine Ultraschallspülung den Waschfilm dort heraus, was ein ruhendes Tauchbad nicht leistet. Eine saubere Endspülung gleicht keine Aufnahme aus, die eine Lache Waschlösung von Station zu Station trägt; verbessern Sie stattdessen das Abtropfen der Aufnahme.
| Schritt | Richtwert | Bedingung |
|---|---|---|
| Badtemperatur | 40 bis 50 °C |
Unter der Erweichungstemperatur der Type |
| Abstand | 10 bis 20 mm |
Eine Lage, flache Teile hochkant |
| Frequenz | 40 kHz | Empfindliche oder dekorierte Flächen |
| Letzte Spülung | Unter etwa 20 µS/cm | VE-Wasser |
| Trocknungsluft | 60 °C |
Nur innerhalb der Grenze der Type |
Quelle: Sonixtek-Leitfäden zu Reinigungstemperatur, Korbbeladung, Frequenz, Spülen und Trocknungsbecken; die Grenze der Type hat Vorrang.
Welche Trocknungstemperatur passt zu Kunststoffteilen?
Der Heißlufttrockner DT-96 hat einen Innenraum von 96 L
| Modell | Volumen (L) | Heizbereich (°C) |
|---|---|---|
| DT-96 | 96 |
30 bis 100 |
Quelle: Sonixtek-Produktdaten und archivierter Live-Produkttext; Volumen und Heizbereich stimmen überein.
Der Bereich von 30 bis 100 °C
Freigabe am fertigen Lack oder an der Klebung
Der Beitrag Reinigung vor der Beschichtung beschreibt drei Prüfungen. Beim Wasserbenetzungstest bildet das Wasser auf einer sauberen Oberfläche mindestens 30 Sekunden lang einen geschlossenen Film. Auf Kunststoff ist das Ergebnis mit Vorsicht zu lesen: Manche unbehandelten Polymere haben eine niedrige Oberflächenenergie und reißen den Film auch sauber auf, ein Abreißen allein beweist also keine Verschmutzung.
Testtinten oder Dyn-Stifte bekannter Oberflächenspannung zeigen die Oberflächenenergie des Teils; der Lack- oder Klebstofflieferant nennt den Mindestwert, den sein Produkt braucht. Eine Haftprüfung am fertigen Teil, etwa Gitterschnitt oder Abreißversuch, prüft die ganze Kette aus Reinigung, Oberflächenbehandlung und Beschichtung.
Braucht der Kunststoff Plasma, Beflammung oder eine andere festgelegte Oberflächenbehandlung, kommt die Wäsche davor und ersetzt sie nicht. Lackieren Sie bald nach dem Trocknen, eher nach Stunden als nach Tagen, und fassen Sie die Teile nur mit sauberen Handschuhen und nie an den zu beschichtenden Flächen an. Dokumentieren Sie den Tintenwert vor dem Lackieren und das Haftergebnis danach, damit sich eine Änderung in der Wäsche auf das Ergebnis zurückführen lässt.
Für die Auslegung der Station vergleichen Sie UMX Pro Kompaktreiniger, AL-Ultraschallreiniger mit Hubsystem und DT-Heißluft-Trocknungstanks. Die Seite zur Kunststoffindustrie behandelt verwandte Anwendungen.
Häufige Fragen
Ersetzt die Reinigung die Oberflächenaktivierung?
Nein. Die Reinigung entfernt einen Fremdfilm wie ein Trennmittel. Die Oberflächenenergie des Kunststoffs selbst erhöht sie nicht. Behalten Sie Plasma, Beflammung oder eine andere vorgeschriebene Behandlung nach der Wäsche bei und prüfen Sie das Ergebnis mit Testtinten und einer Haftprüfung.
Können Sie eine Rezeptur aus der Metallentfettung für Kunststoff verwenden?
Nicht direkt. Metallrezepturen laufen oft heißer und konzentrierter, als Kunststoffe vertragen. Bleiben Sie unter der Erweichungstemperatur der Type, oft 40 bis 50 °C
Reicht ein Wasserbenetzungstest zur Freigabe des Teils?
Auf Kunststoff nicht. Manche sauberen Polymere reißen den Wasserfilm wegen ihrer niedrigen Oberflächenenergie auf, und ein dünner Fremdfilm kann dasselbe bewirken. Nutzen Sie die Testtinten oder die Methode, die der Lack- oder Klebstofflieferant vorgibt, und bestätigen Sie die Haftung am fertigen Teil.
Angaben für ein Angebot
Nennen Sie uns die Kunststofftype und ihre Temperaturgrenze, das Trennmittel, die größten Teilemaße, die Weiterverarbeitung (Lackieren oder Kleben) und die Stückzahl pro Charge. Unser Technikteam schlägt Ihnen über Ihre Angebotsanfrage Aufnahme, Spülfolge und Trocknung vor.
