
Onderdelen en vervuiling · 7 min leestijd · Bijgewerkt op 16-11-2026
Kunststofdelen reinigen vóór lakken of lijmen
Kunststofdelen voorbereiden op lak of lijm: lossingsmiddel herkennen, het polymeer beschermen, resten wegspoelen en de uiteindelijke hechting controleren.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
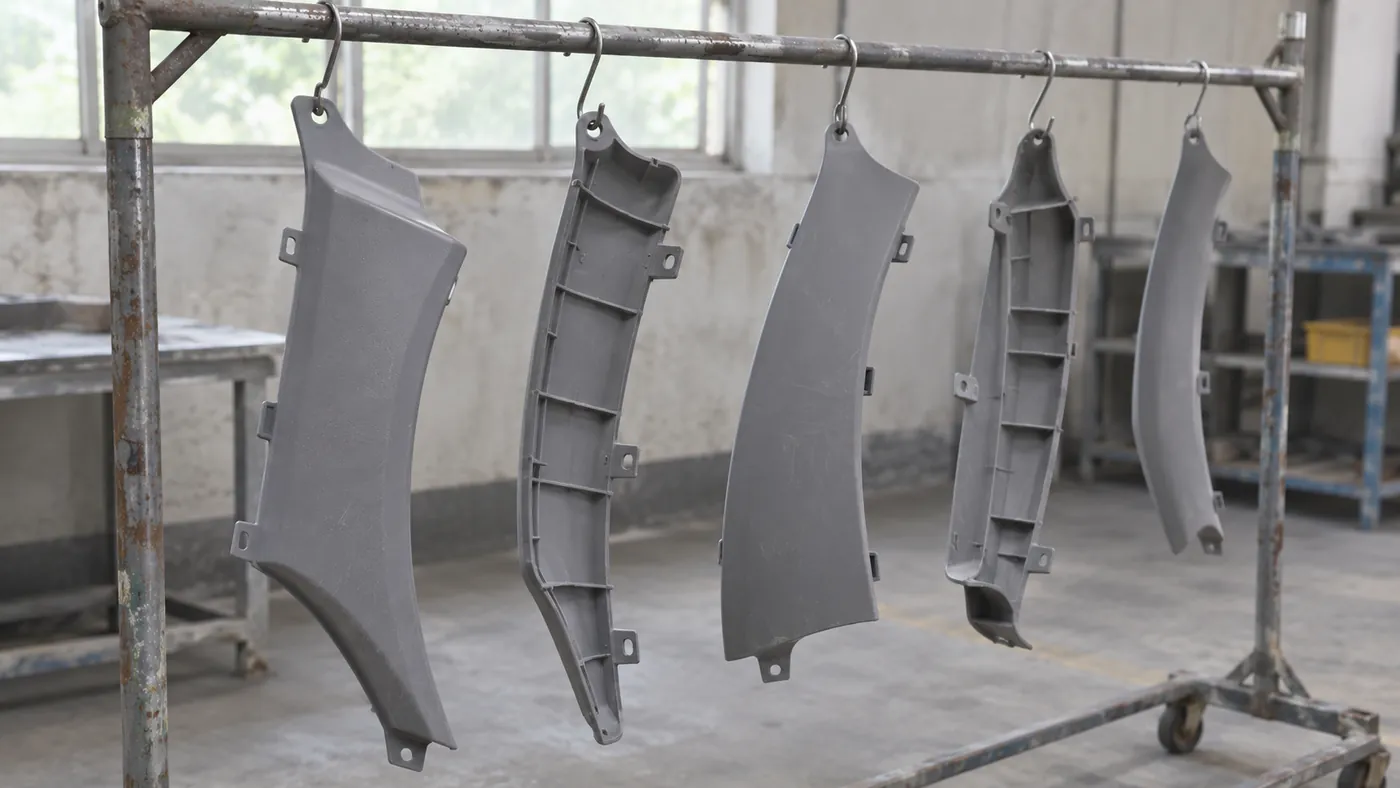
Een spuitgietdeel kan er lakklaar uitzien en toch een dunne laag lossingsmiddel, vingerafdrukken of handlingresten dragen. Wassen verwijdert die vervuiling. Het polymeer zelf verandert er niet door: sommige kunststoffen zijn ook schoon moeilijk te bevochtigen voor lak of lijm. Houd beide taken dus gescheiden: eerst reinigen, daarna de oppervlaktebehandeling die het afwerkingsproces voorschrijft.
Hoe reinigt u gevormde kunststofdelen vóór lakken of lijmen? Bepaal het polymeer en het lossingsmiddel, was met een geschikte waterige reiniger onder de verwekingstemperatuur van de kwaliteit, spoel twee keer, de laatste keer in gedemineraliseerd water, en droog zonder vervorming. Geef het proces vrij op de hechting van de afgewerkte lak of lijmverbinding, niet op het uiterlijk.
Welke temperatuur verdraagt het vormdeel?
Onze temperatuurgids plaatst kunststoffen onder hun verwekingstemperatuur, vaak bij 40 tot 50 °C
Een harsnaam zegt niets over vulstoffen, versterking, additieven of ingevroren spanningen, terwijl die bepalen hoe een kwaliteit op warmte reageert. Een dunne clip en een dikwandige behuizing uit dezelfde materiaalfamilie gedragen zich niet vanzelf hetzelfde. Vraag de spuitgieter naar de precieze kwaliteitsaanduiding en de grens voor nat reinigen en warme lucht, en meet de kritische maten na de eerste proefbatch.
Begin bij kwaliteiten die snel verweken in het laagste bereik van de gids, 20 tot 35 °C
Hoe stelt u kunststofdelen bloot aan ultrasoon?
Kunststofdelen worden het gelijkmatigst schoon in één ondersteunde laag met 10 tot 20 mm
Zet vlakke delen op hun kant in een rek, zodat beide zijden in het geluidsveld staan. In elkaar geschoven behuizingen schermen elkaar af, en delen die elkaar raken houden langs het contact een ongewassen lijn. Een dichte bak is geen mand: die schermt alles erboven af. Ondersteun flexibele vormdelen over hun lengte, niet alleen aan de uiteinden, en zet geen klemkracht op de vlakken die gelijmd worden. De mandbeladingsgids behandelt afstand en stand. Kies een stand waarbij ribben en holtes leeglopen, zodat het deel geen wasoplossing meeneemt naar de spoeling.
Zoek uit welk lossingsmiddel er op het deel zit
Het lossingsmiddel is vaak de vervuiling die het resultaat bepaalt. Siliconen uit lossingsmiddelen, sprays of sommige handcrèmes veroorzaken kraters, de „visogen” in lak. Een spoortje van een spuitbus die bij de lijn is gebruikt, is genoeg om een hele batch kraters te geven. Vervuilingen en hun typische fouten:
- Siliconen: kraters en visogen in de lak.
- Vingerafdrukken: plaatselijk hechtingsverlies.
- Opgedroogde reiniger of kalkresten: blazen en slechte hechting.
Vraag de leverancier van het lossingsmiddel welke reiniger de werkelijke laag verwijdert zonder het polymeer aan te tasten; een wateroplosbaar handlingresidu is een veel eenvoudiger opgave. Verhoog de concentratie niet omdat er een laag achterblijft: boven de door de fabrikant aanbevolen concentratie winnen de meeste reinigers weinig en laten ze meer resten achter voor de spoeling. Houd siliconenhoudende sprays en crèmes volledig weg uit de reinigings- en lakzone.
Welke spoelwaterkwaliteit is nodig vóór de afwerking?
Vóór lakken of lijmen zijn twee spoelingen gebruikelijk. De eerste verwijdert de reiniger, de tweede in gedemineraliseerd water onder ongeveer 20 µS/cm de zouten die de eerste achterlaat. Leidingwater in de laatste spoeling laat kalkvlekken achter die onder de lak opdrogen en vaak blazen veroorzaken. Houd beide spoelingen binnen de temperatuurgrens van de kwaliteit.
Laat de eerste spoeling met overloop werken, zodat meegenomen reiniger zich daar niet ophoopt, en bewaak de geleidbaarheid van de eindspoeling om te weten wanneer die ververst moet worden. Hebben de vormdelen blinde gaten of diepe ribben, dan spoelt een ultrasone spoeling de wasfilm daaruit, wat een stilstaand dompelbad niet doet. Een schone eindspoeling compenseert geen houder die een plas wasoplossing van station naar station meeneemt; verbeter in plaats daarvan de afloop.
| Stap | Richtwaarde | Voorwaarde |
|---|---|---|
| Wastemperatuur | 40 tot 50 °C |
Onder de verwekingstemperatuur van de kwaliteit |
| Onderlinge afstand | 10 tot 20 mm |
Eén laag, vlakke delen op hun kant |
| Frequentie | 40 kHz | Kwetsbare of gedecoreerde vlakken |
| Eindspoeling | Onder ongeveer 20 µS/cm | Gedemineraliseerd water |
| Droogluchttemperatuur | 60 °C |
Alleen binnen de grens van de kwaliteit |
Bron: Sonixtek-gidsen over reinigingstemperatuur, mandbelading, frequentie, spoelen en droogtanks; de grens van de kwaliteit gaat voor.
Welke droogtemperatuur past bij kunststofdelen?
De DT-96 heteluchtdroger heeft een inhoud van 96 L
| Model | Inhoud (L) | Verwarmingsbereik (°C) |
|---|---|---|
| DT-96 | 96 |
30 tot 100 |
Bron: Sonixtek-productgegevens en gearchiveerde producttekst; inhoud en verwarmingsbereik komen overeen.
Het bereik van 30 tot 100 °C
Geef het proces vrij op de afgewerkte lak of lijmverbinding
De gids reinigen vóór coating beschrijft drie controles. Bij de waterbreektest vormt het water op een schoon oppervlak minstens 30 seconden een aaneengesloten film. Op kunststof vraagt de uitkomst voorzichtigheid: sommige onbehandelde polymeren hebben een lage oppervlakte-energie en breken de film ook als ze schoon zijn, dus een breuk alleen bewijst geen vervuiling.
Testinkten of dynepennen met bekende oppervlaktespanning laten de oppervlakte-energie van het deel zien; de lak- of lijmleverancier geeft de minimumwaarde die zijn product nodig heeft. Een hechtingstest op het afgewerkte deel, zoals de ruitjestest of trekproef, controleert de hele keten van reinigen, oppervlaktebehandeling en coaten.
Heeft het polymeer plasma, vlambehandeling of een andere voorgeschreven oppervlaktebehandeling nodig, dan komt het wassen ervoor en vervangt het die stap niet. Werk kort na het drogen af, eerder binnen uren dan dagen, en hanteer de delen met schone handschoenen zonder de af te werken vlakken aan te raken. Leg de inktwaarde vóór het afwerken en de hechting daarna vast, zodat een wijziging in het wassen te koppelen is aan het resultaat.
Vergelijk voor de opstelling de compacte UMX Pro-reinigers, de AL-systemen met lift en de DT-droogtanks. De kunststofpagina behandelt verwante spuitgiettoepassingen.
Veelgestelde vragen
Vervangt reinigen de oppervlakteactivering?
Nee. Reinigen verwijdert een vervuilende laag zoals een lossingsmiddel. Het verhoogt de oppervlakte-energie van het polymeer zelf niet. Laat plasma, vlambehandeling of een andere voorgeschreven behandeling op het wassen volgen, en controleer het resultaat met testinkten en een hechtingstest.
Kan ik een ontvettingsrecept voor metaal gebruiken voor kunststof?
Niet zonder meer. Recepten voor metaal zijn vaak heter en sterker dan kunststoffen verdragen. Blijf onder de verwekingstemperatuur van de kwaliteit, vaak 40 tot 50 °C
Is een waterbreektest genoeg om het deel vrij te geven?
Op kunststof niet. Sommige schone polymeren breken de waterfilm door hun eigen lage oppervlakte-energie, en een dunne vervuilende laag kan hetzelfde doen. Gebruik de testinkten of methode die de afwerkingsleverancier voorschrijft en bevestig de hechting op het afgewerkte deel.
Wat u ons stuurt voor een offerte
Stuur ons de polymeerkwaliteit en de temperatuurgrens, het lossingsmiddel, de grootste afmetingen, de afwerking (lak of lijm) en het aantal delen per batch. Ons technisch team stelt via uw offerteaanvraag houder, spoelreeks en droging voor.
