
Onderdelen en vervuiling · 5 min leestijd · Bijgewerkt op 30-09-2026
Orthopedische implantaten ultrasoon reinigen in de productie
Implantaten dragen koelsmeermiddel, polijstpasta en deeltjes mee op weg naar de verpakking. De reinigingsvolgorde, wat ISO 19227 vraagt en de apparatuur.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
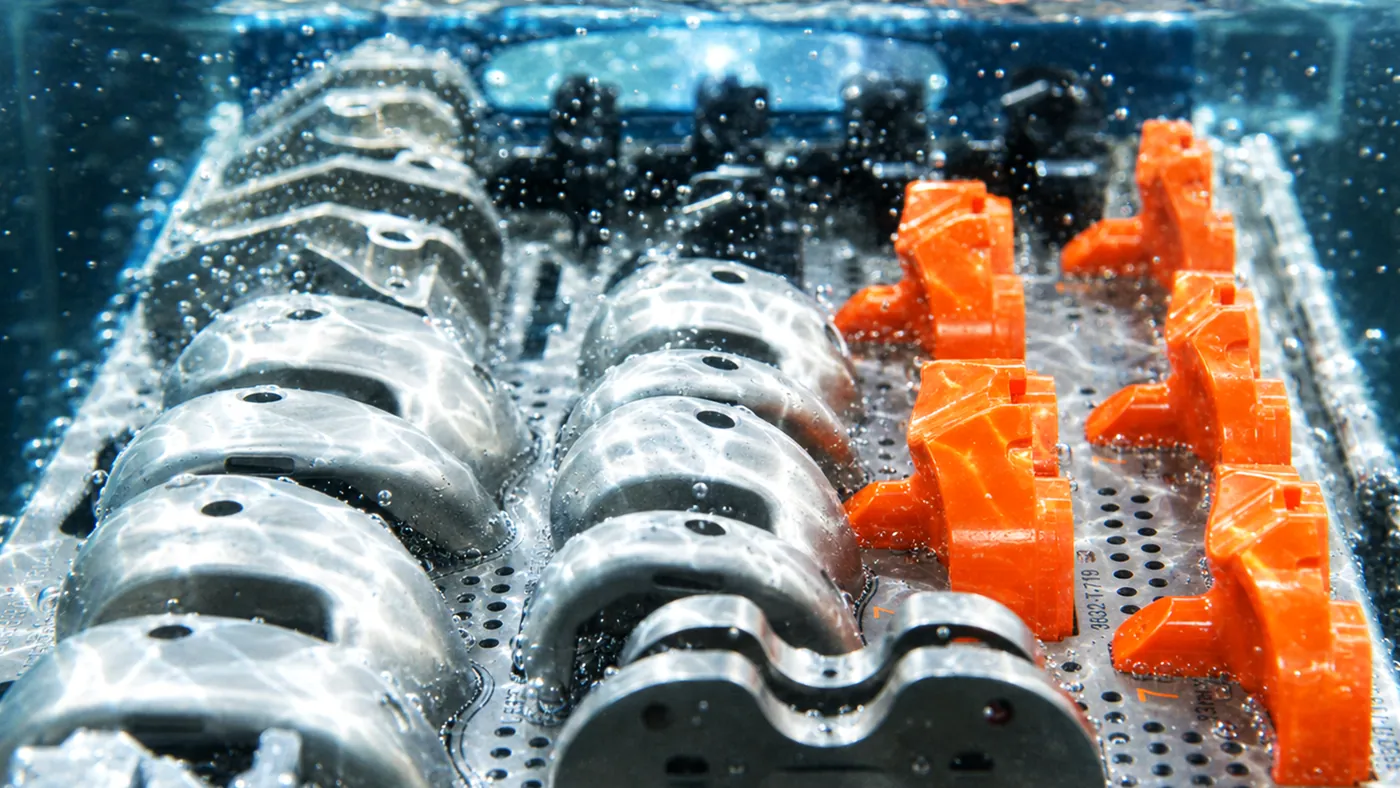
Een implantaat blijft tientallen jaren in het lichaam, en wat de productie op het oppervlak heeft achtergelaten, blijft eraan zitten. Een heupsteel of een tibiaplateau doorloopt draaien, frezen, slijpen, polijsten, stralen en lasermarkeren voordat het verpakt wordt, en elke stap laat zijn eigen resten achter. Een implantaat reinigen is daarom niet één wasbeurt aan het einde, maar een reeks reinigingsstappen tussen de processen, afgesloten met een gevalideerde eindreiniging voordat het implantaat de cleanroom in gaat voor verpakking en sterilisatie.
Dit is productie: de implantaatfabrikant reinigt binnen zijn eigen kwaliteitssysteem (ISO 13485), valideert het proces en verpakt en steriliseert het implantaat daarna. Daarvoor wordt industriële ultrasone apparatuur gebruikt; de regelgeving voor herverwerkingsapparatuur in ziekenhuizen is hier niet van toepassing.
Resten langs de route
| Processtap | Rest | Reinigingsaanpak |
|---|---|---|
| Draaien en frezen van Ti-6Al-4V, CoCrMo, 316L | In water mengbaar koelsmeermiddel, spanen, fijn slijpsel in schroefdraad en holle boringen | Alkalisch reinigingsmiddel met inhibitor, 50 tot 60 °C, 28 of 40 kHz, 5 tot 10 min, beweging met het hefsysteem |
| Slijpen en polijsten van glijvlakken | Polijstpasta: wassen en vette bindmiddelen met schuurmiddel | Reinigingsmiddel voor polijstpasta's, 60 tot 70 °C, 40 kHz, vaak twee wastrappen |
| Gritstralen | Los straalmiddel, fijne deeltjes in het opgeruwde oppervlak | Ultrasoon wassen en spoelen verwijderen los straalmiddel; ingebed straalmiddel is een kwestie van het straalproces |
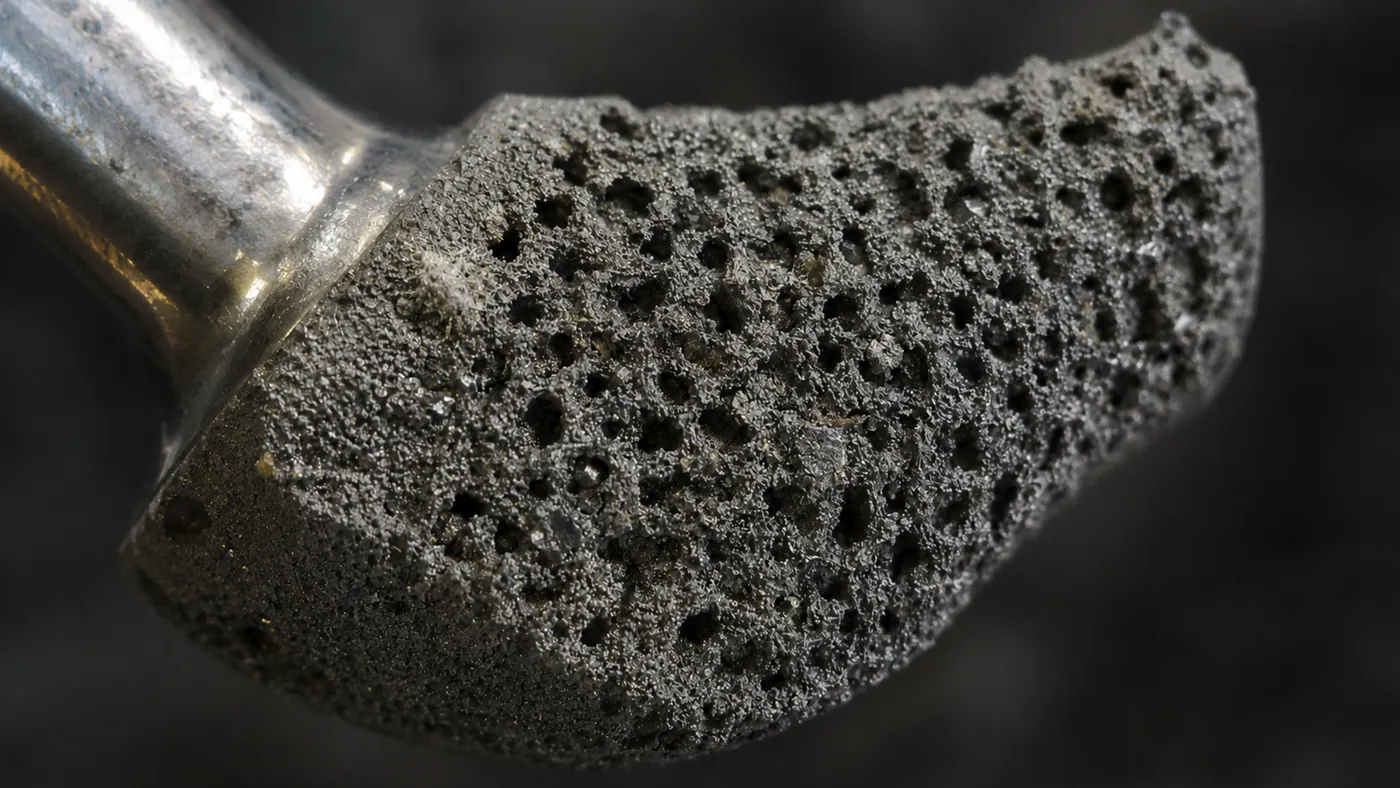
| Poreuze coatings en additief vervaardigde roosterstructuren | Los poeder en deels gesinterde deeltjes diep in de poriën | Langere cycli met beweging, afwisselend wassen en doorspoelen, geverifieerd door extractie |
| Onderdelen van PEEK en UHMWPE | Verspaningsspanen, statisch gebonden deeltjes, hanteringsresten | Neutraal of mild alkalisch reinigingsmiddel, 40 tot 50 °C, 40 kHz |
Polijstpasta moet kort na het polijsten worden verwijderd. Blijft ze dagen zitten, dan hardt ze uit in radiussen en uitsparingen. Voor de natuurkunde van fijne deeltjes en frequentie, zie deeltjesgrootte en frequentie.
Vóór passiveren of anodiseren
Roestvaststalen implantaten worden gepassiveerd, bijvoorbeeld volgens ASTM A967 of ASTM F86, en titanium onderdelen worden vaak geanodiseerd voor kleurcodering. Beide behandelingen werken op het metaaloppervlak, dus olie, pasta of vingerafdrukken die erop achterblijven, geven ongelijkmatige resultaten en vlekken. De volgorde is: reinigen, spoelen, passiveren of anodiseren, spoelen in gezuiverd water, dan eindreiniging. Passiveerzuren staan in hun eigen zuurbestendige tanks, niet in de ultrasone reinigingstank; zie tankmateriaal.
Eindreiniging vóór het verpakken
| Station | Doel | Typische instelling |
|---|---|---|
| Laatste wasbad | Laatste sporen van organische resten en deeltjes | Neutraal of mild alkalisch reinigingsmiddel met bekende samenstelling, 50 tot 60 °C, 40 kHz, of 80 kHz voor gepolijste oppervlakken en fijne deeltjes |
| Spoelcascade | Meegesleept reinigingsmiddel afvoeren | Gezuiverd water, twee of drie trappen, geleidbaarheid bewaakt |
| Laatste spoeling | Oppervlak zonder resten | Gezuiverd water van gecontroleerde kwaliteit |
| Drogen | Geen watervlekken, geen herverontreiniging | Gefilterde hete lucht |
| Overbrengen | Naar de verpakkingsruimte | Afgedekte dragers, handschoenen, geen tussenopslag in de open lucht |
Het reinigingsmiddel zelf wordt een mogelijke rest. Kies er een met een bekende, korte lijst ingrediënten die gemakkelijk afspoelt, en vraag de samenstelling en spoelgegevens op bij de leverancier: de biologische beoordeling van het implantaat volgens ISO 10993 moet aantonen dat resten van productiemiddelen, het reinigingsmiddel inbegrepen, geen gevaar vormen. Waar bacteriële endotoxinen een acceptatiecriterium zijn, horen het laatste spoelwater en de tanks die het bevatten ook bij de validatie: gezuiverd water, regelmatig bemonsterd, en tanks die worden geleegd en gereinigd in plaats van bijgevuld.
Wat ISO 19227 vraagt
ISO 19227 behandelt de reinheid van orthopedische implantaten. De norm geeft niet één universele grenswaarde. Ze vraagt de fabrikant om de verontreinigingen te bepalen die elke productiestap kan achterlaten, acceptatiecriteria voor het gereinigde implantaat vast te leggen, het reinigingsproces tegen die criteria te valideren en de biologische veiligheid van wat achterblijft te beoordelen. Typische testmethoden op steekproefimplantaten zijn een extractie, vaak in een ultrasoon laboratoriumbad, gevolgd door totaal organische koolstof of een gravimetrische restbepaling op het extract, deeltjestelling na membraanfiltratie, en waar nodig identificatie van resten.
De reinigingslijn meet hier zelf niets van; ze moet stabiel genoeg zijn dat steekproefimplantaten blijven slagen.
Wat de lijn constant moet houden
- De temperatuur van elke tank, binnen een vastgelegd bereik.
- De concentratie van het reinigingsmiddel, met een vaste tussenpoos gecontroleerd door titratie of geleidbaarheid.
- De tijd per station en het ultrasoon vermogen, die een programmabesturing vastlegt.
- Het laadpatroon: dezelfde houder, hetzelfde aantal onderdelen, implantaten die elkaar niet raken.
- De kwaliteit van het spoelwater, bewaakt via de geleidbaarheid.
- De intervallen voor badwissels, vastgelegd in de validatie en aangehouden.
- Periodieke controles van de cavitatie, bijvoorbeeld met de folietest.
Deze punten gaan in de installatie-, operationele en prestatiekwalificatie (IQ, OQ, PQ). Een ander reinigingsmiddel, een andere houder of een andere machine is een wijziging van een gevalideerd proces en loopt via het wijzigingsbeheer. Geautomatiseerde lijnen helpen, omdat de transportwagen elk station precies even lang laat duren; zie meertankslijnen.
Welke machine
| Werk | Opstelling |
|---|---|
| Ontwikkeling, prototypes, kleine series tussen verspanen en polijsten | UMX Pro 50L of 62L, 28/40 kHz, programma's per onderdelenfamilie, spoeltank, DT-droger |
| Serieproductie na verspanen en polijsten | AL-150 of AL-300 met hefsysteem, filtratie en olieafscheider, spoelstations, DT-droger |
| Eindreiniging van kleine implantaten: schroeven, koppen, platen | MT-75: wasbad van 75 L op 40 of 80 kHz met spoel- en droogstations in één frame |
| Complete lijn van pastaverwijdering tot droge onderdelen | MT-multitanklijn met wasbad, spoelcascade, laatste spoeling in gezuiverd water en droger onder één transportwagen |
Houders zijn net zo belangrijk als de machine: elk implantaat afzonderlijk vastgehouden, gepolijste oppervlakken vrij van contact, holle boringen schuin zodat ze vollopen en leeglopen. Zie ook onderdelen vóór de assemblage en het overzicht medische industrie.
