
Pièces et contaminants · 5 min de lecture · Mis à jour le 30/09/2026
Nettoyage par ultrasons des tubes, canules et canaux médicaux
Dans une lumière étroite, rien ne circule si rien ne pompe. Comment nettoyer canules, tubes et canaux percés en production, et prouver que l'intérieur est propre.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
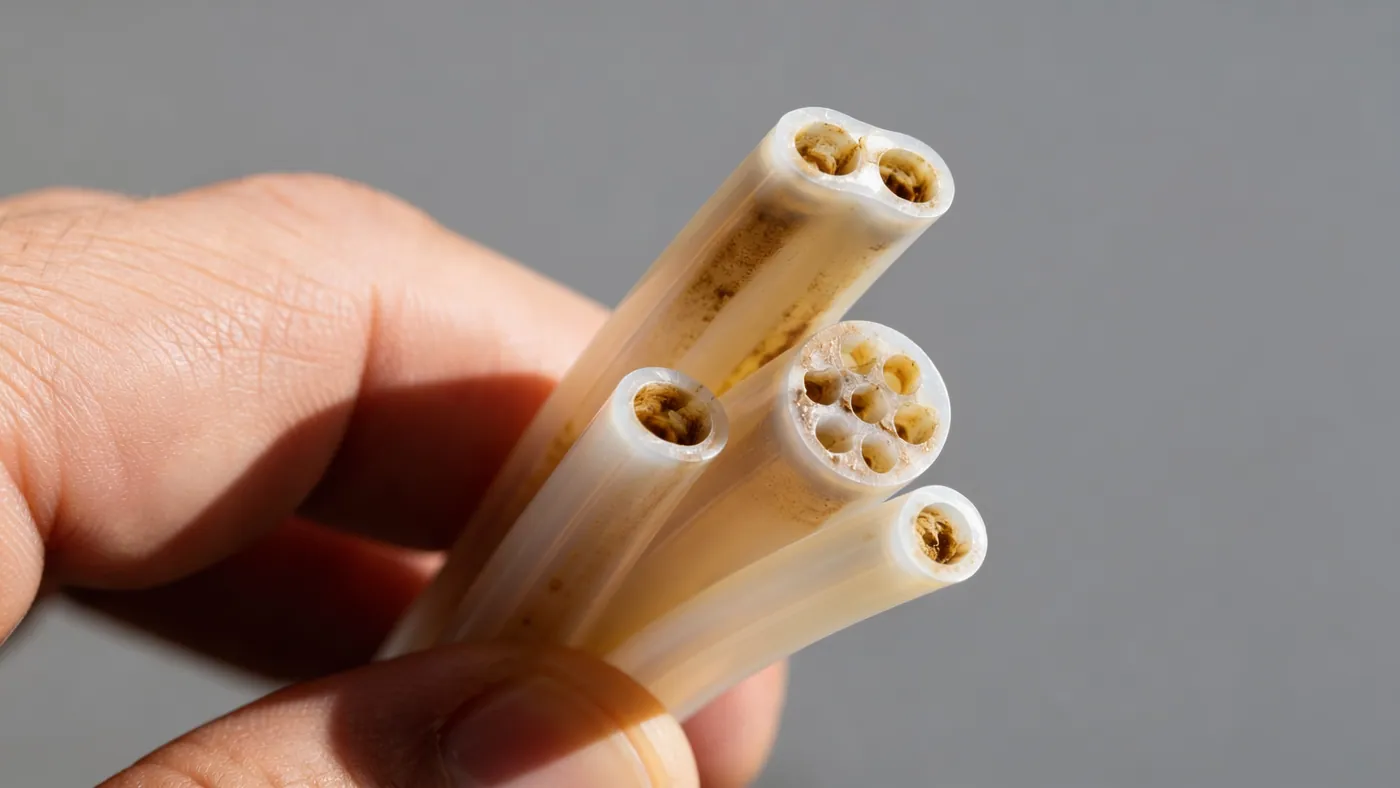
Tubes hypodermiques, aiguilles de biopsie, chemises de trocarts et de canules, tubes d'aspiration, vis et forets canulés, canaux percés dans des tiges d'instruments, tubes de cathéters en polymère : en fabrication de dispositifs médicaux, une grande part des pièces possède une lumière. L'extérieur d'une telle pièce se nettoie aussi facilement que n'importe quelle autre surface. L'intérieur, non. Lubrifiant d'étirage, résidus d'affûtage des pointes, particules refondues de la découpe laser et copeaux des perçages croisés se logent dans un canal qui peut mesurer un millimètre de large et cent fois plus de long.
Périmètre. Cet article traite de la fabrication. Le retraitement des endoscopes et autres dispositifs à lumière à l'hôpital utilise des équipements certifiés à cet effet, des laveurs-désinfecteurs d'endoscopes selon l'EN ISO 15883-4, et suit les instructions de retraitement du fabricant du dispositif selon l'EN ISO 17664. Dans l'UE, ces équipements de retraitement sont eux-mêmes des dispositifs médicaux au sens du règlement (UE) 2017/745, article 2, paragraphe 1. Les machines Sonixtek sont des équipements de nettoyage industriels, non certifiés comme dispositifs médicaux, et ne sont pas utilisées pour ce retraitement.
Pourquoi les lumières sont difficiles à nettoyer
L'air. Un tube descendu à l'horizontale dans un bain garde son air. Là où il y a de l'air, il n'y a pas de liquide, et là où il n'y a pas de liquide, il n'y a pas de cavitation. Les tubes entrent inclinés, extrémité basse en premier, pour que le liquide chasse l'air, et un bain neuf est d'abord dégazé. La même physique s'applique aux trous borgnes ; voir pièces filetées et trous borgnes.
Le son. Les ultrasons atteignent l'intérieur à travers la paroi et par les extrémités ouvertes. Dans un alésage étroit, la cavitation est plus faible que dans le bain libre, et plus le canal est long et étroit, moins le bain seul est efficace. Les canaux borgnes sont le cas le plus défavorable.
L'échange. La cavitation détache les résidus, mais à l'intérieur d'une lumière le liquide ne bouge pas, et les particules détachées restent où elles sont. Elles ne sortent qu'avec un écoulement.
C'est pourquoi tubes et canaux se nettoient en combinant ultrasons et circulation forcée :
- Agitation par élévateur. Le mouvement de va-et-vient vertical du panier, pièces inclinées, pompe du liquide à travers les canaux ouverts à chaque course ; voir agitation.
- Rampe de rinçage. Les tubes sont raccordés à une rampe, par exemple par des raccords Luer, et une pompe pousse le liquide de nettoyage filtré à travers chaque lumière pendant le cycle ultrasons. La rampe est conçue autour de la famille de pièces ; pour les cuves spéciales et les options intégrées, voir machines sur mesure.
- Étapes alternées. Ultrasons pour détacher, puis circulation pour évacuer, en répétant.
Les bavures s'enlèvent avant le nettoyage
Le nettoyage par ultrasons retire les particules libres et celles qui adhèrent faiblement. Il ne retire pas une bavure encore attachée à une extrémité coupée ou à un perçage transversal ; cette bavure se détache plus tard, dans le produit. Les tubes sont d'abord ébavurés, et le polissage électrolytique est souvent utilisé sur les tubes en inox pour éliminer les bavures et lisser l'intérieur. L'ordre est : couper, ébavurer, nettoyer, polir électrolytiquement, nettoyer, rincer, sécher. L'article sur les blocs hydrauliques explique le même principe pour les canaux percés.
La séquence
| Poste | Objectif | Réglage type |
|---|---|---|
| Lavage par ultrasons avec circulation | Lubrifiant, résidus d'affûtage, particules | Détergent alcalin avec inhibiteur pour l'inox, 50 à 60 °C, 40 kHz, 5 à 15 min |
| Rinçage avec circulation | Entraînement du détergent et des particules détachées | Eau propre, ultrasons en marche |
| Rinçage final | Aucun résidu dans la lumière | Eau purifiée circulant dans chaque lumière |
| Soufflage | Eau hors des canaux | Air comprimé filtré dans chaque lumière |
| Séchage | Aucune humidité restante à l'intérieur | Air chaud, avec circulation d'air dans les lumières lorsque c'est possible |
Les tubes en polymère se nettoient à plus basse température, dans les limites du matériau, avec un détergent neutre ou légèrement alcalin. Le silicone et certains autres élastomères absorbent les produits de nettoyage : le rinçage est donc plus long. Sécher un tube long en chauffant l'extérieur est lent ; l'air doit circuler à l'intérieur. Voir rinçage et séchage.
Prouver que l'intérieur est propre
L'extérieur se contrôle à l'œil ; l'intérieur, non. Méthodes courantes en validation et en contrôle de routine :
- Extraction par rinçage : un volume mesuré de liquide propre est passé dans la lumière, filtré sur une membrane, puis les particules sont comptées et mesurées, ou le résidu est pesé.
- Résidus organiques : carbone organique total ou conductivité mesurés dans le liquide de rinçage.
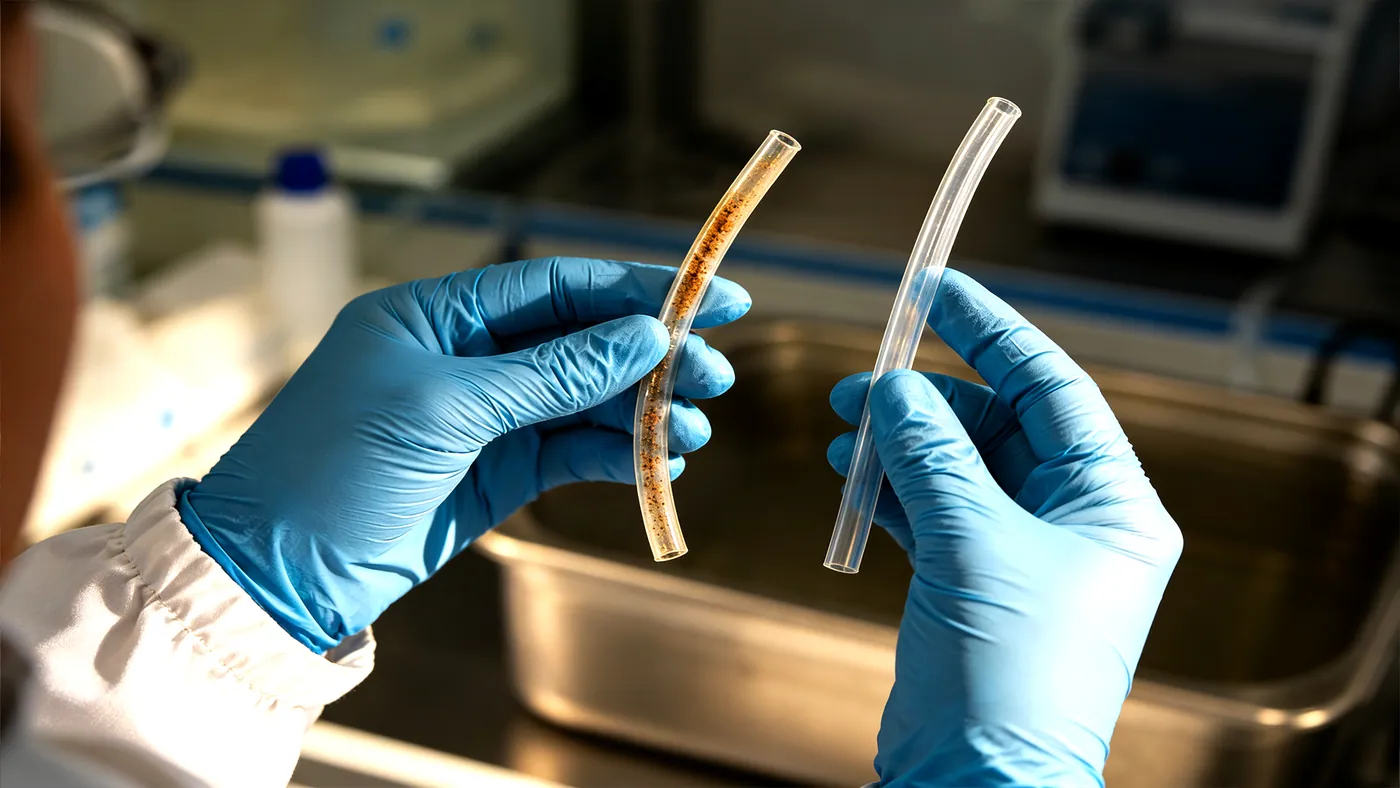
- Visuel : un endoscope industriel dans les alésages plus larges ; pour la validation, des tubes témoins coupés dans la longueur et examinés au microscope.
- Contrôle de débit : le débit à travers chaque lumière sous une pression fixée révèle les canaux bouchés ou partiellement obstrués.
Le nettoyage est un procédé validé dans le système qualité du fabricant (ISO 13485). Le cas le plus défavorable de la validation est le canal le plus long et le plus étroit, avec le plus de résidus, et c'est lui qui fixe le cycle.
Quelle machine
| Travail | Configuration |
|---|---|
| Aiguilles, canules, tubes courts en petites séries | UMX Pro 50L à 40 kHz, montage maintenant les pièces inclinées, cuve de rinçage |
| Séries de vis canulées, de forets et de tiges d'instruments | AL-75 ou AL-150 : l'élévateur pompe le liquide à travers les canaux, avec filtration |
| Nettoyage final de petites pièces tubulaires | MT-75 : lavage de 75 L à 40 ou 80 kHz, avec rinçage et séchage dans un même bâti |
| Tubes droits longs | La longueur de cuve décide : le ST-300 a une cuve de 900 mm, le ST-400 de 1 100 mm ; les tubes plus longs demandent une cuve sur mesure |
Quelle que soit la machine, le montage qui maintient les tubes et assure la circulation est conçu autour de la famille de pièces, et il compte autant que la cuve. Voir aussi composants avant assemblage et la vue d'ensemble de l'industrie médicale.
