
Teile und Verschmutzungen · 4 Min. Lesezeit · Aktualisiert am 30.09.2026
Ultraschallreinigung orthopädischer Implantate in der Fertigung
Implantate tragen auf dem Weg zur Verpackung Kühlschmierstoff, Polierpaste und Partikel. Die Reinigungsfolge, was ISO 19227 verlangt, und die Ausrüstung.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
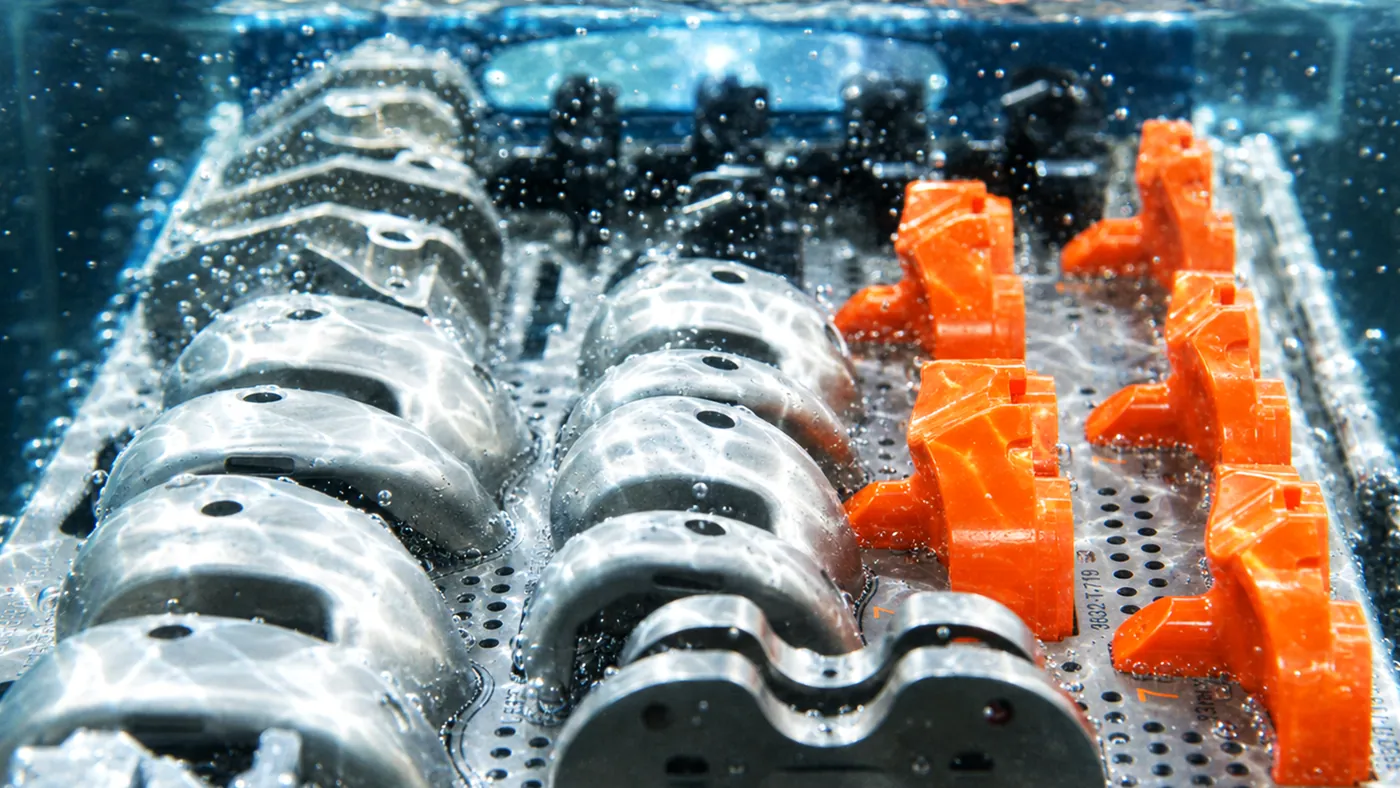
Ein Implantat bleibt Jahrzehnte im Körper, und was die Fertigung auf seiner Oberfläche hinterlassen hat, bleibt mit ihm. Ein Hüftschaft oder ein Tibiaplateau durchläuft Drehen, Fräsen, Schleifen, Polieren, Strahlen und Laserbeschriftung, bevor es verpackt wird, und jeder Schritt hinterlässt eigene Rückstände. Die Reinigung eines Implantats ist daher nicht eine Wäsche am Ende, sondern eine Folge von Reinigungsschritten zwischen den Prozessen, abgeschlossen mit einer validierten Endreinigung, bevor das Implantat zum Verpacken und Sterilisieren in den Reinraum geht.
Das ist Fertigung: Der Implantathersteller reinigt in seinem eigenen Qualitätsmanagementsystem (ISO 13485), validiert den Prozess und verpackt und sterilisiert das Implantat danach. Dafür werden industrielle Ultraschallanlagen eingesetzt; die Regelung für Aufbereitungsgeräte in Krankenhäusern gilt hier nicht.
Rückstände entlang des Fertigungswegs
| Prozessschritt | Rückstand | Reinigungsansatz |
|---|---|---|
| Drehen und Fräsen von Ti-6Al-4V, CoCrMo, 316L | Wassermischbarer Kühlschmierstoff, Späne, Feinanteile in Gewinden und Kanülierungen | Alkalischer Reiniger mit Inhibitor, 50 bis 60 °C, 28 oder 40 kHz, 5 bis 10 min, Hubbewegung |
| Schleifen und Polieren der Gleitflächen | Polierpaste: Wachse und fetthaltige Bindemittel mit Schleifkorn | Reiniger für Polierpasten, 60 bis 70 °C, 40 kHz, oft zwei Waschstufen |
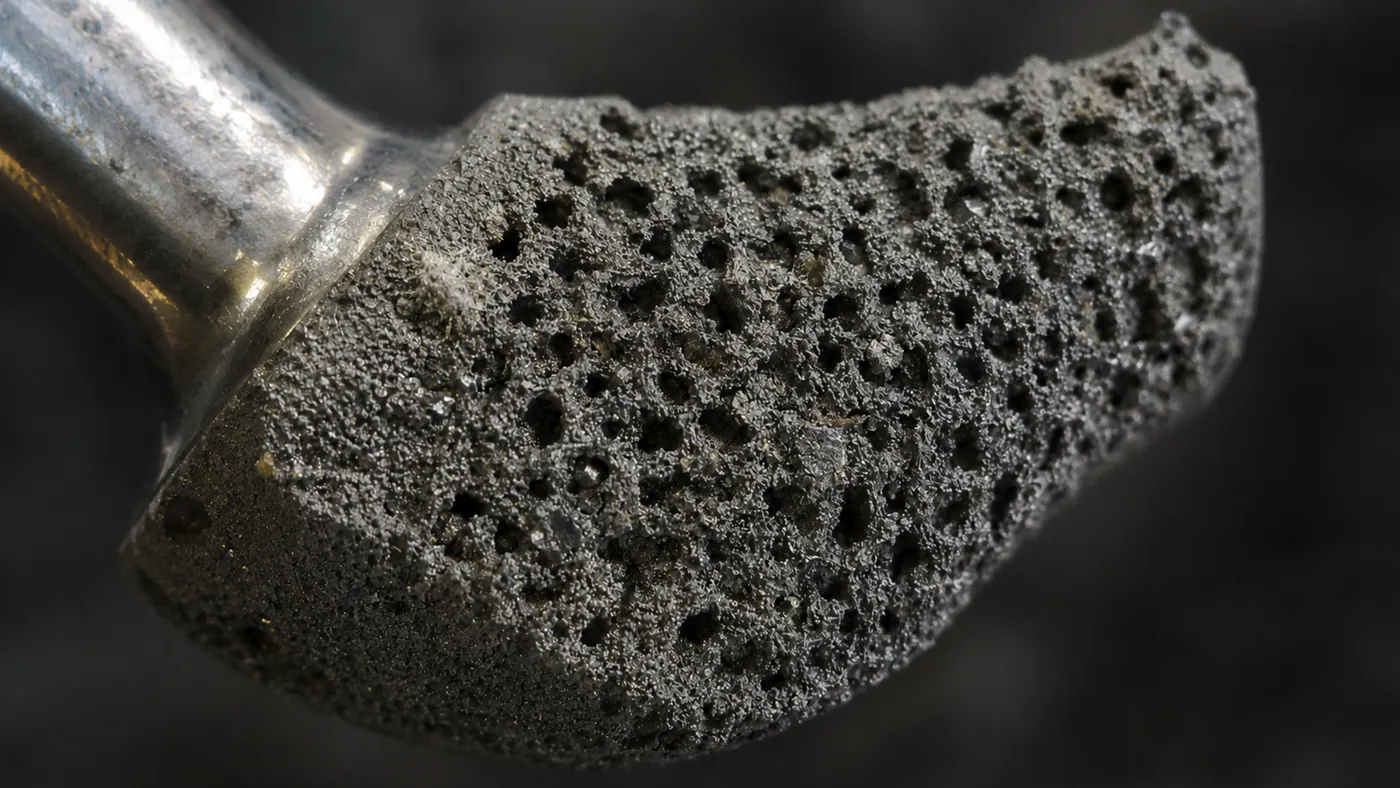
| Strahlen | Loses Strahlmittel, Feinanteile in der aufgerauten Oberfläche | Ultraschallwäsche und Spülen entfernen loses Strahlgut; eingebettetes Strahlgut ist eine Frage des Strahlprozesses |
| Poröse Beschichtungen und additiv gefertigte Gitterstrukturen | Loses Pulver und angesinterte Partikel tief in den Poren | Längere Zyklen mit Bewegung, Waschen und Durchspülen im Wechsel, Nachweis durch Extraktion |
| Bauteile aus PEEK und UHMWPE | Zerspanungsspäne, statisch gebundene Partikel, Handhabungsrückstände | Neutraler oder mild alkalischer Reiniger, 40 bis 50 °C, 40 kHz |
Polierpaste sollte bald nach dem Polieren abgereinigt werden. Bleibt sie tagelang liegen, härtet sie in Radien und Vertiefungen aus. Zur Physik feiner Partikel und der Frequenz siehe Partikelgröße und Frequenz.
Vor dem Passivieren oder Anodisieren
Implantate aus Edelstahl werden passiviert, zum Beispiel nach ASTM A967 oder ASTM F86, und Titanteile werden zur Farbkennzeichnung oft anodisiert. Beide Behandlungen wirken auf die Metalloberfläche, daher führen Öl, Polierpaste oder Fingerabdrücke darauf zu ungleichmäßigen Ergebnissen und Flecken. Die Reihenfolge lautet: reinigen, spülen, passivieren oder anodisieren, in gereinigtem Wasser spülen, dann Endreinigung. Passivierungssäuren laufen in eigenen säurebeständigen Becken, nicht im Ultraschallreinigungsbecken; siehe Beckenwerkstoff.
Endreinigung vor dem Verpacken
| Station | Zweck | Typische Einstellung |
|---|---|---|
| Endwäsche | Letzte Spuren organischer Rückstände und Partikel | Neutraler oder mild alkalischer Reiniger bekannter Zusammensetzung, 50 bis 60 °C, 40 kHz, oder 80 kHz für polierte Flächen und feine Partikel |
| Spülkaskade | Austrag des Reinigers | Gereinigtes Wasser, zwei oder drei Stufen, Leitfähigkeit überwacht |
| Schlussspülung | Rückstandsfreie Oberfläche | Gereinigtes Wasser kontrollierter Qualität |
| Trocknung | Keine Wasserflecken, keine erneute Verschmutzung | Gefilterte Heißluft |
| Übergabe | In den Verpackungsbereich | Abgedeckte Träger, Handschuhe, keine offene Zwischenlagerung |
Der Reiniger selbst wird zum möglichen Rückstand. Wählen Sie einen mit bekannter, kurzer Liste von Inhaltsstoffen, der sich leicht abspülen lässt, und lassen Sie sich Zusammensetzung und Spüldaten vom Lieferanten geben: Die biologische Beurteilung des Implantats nach ISO 10993 muss zeigen, dass Rückstände von Fertigungshilfsstoffen, einschließlich des Reinigers, keine Gefahr darstellen. Wo bakterielle Endotoxine ein Annahmekriterium sind, gehören auch das Wasser der Schlussspülung und die Becken, die es enthalten, zur Validierung: gereinigtes Wasser, regelmäßig beprobt, und Becken, die entleert und gereinigt statt nur nachgefüllt werden.
Was ISO 19227 verlangt
ISO 19227 behandelt die Sauberkeit orthopädischer Implantate. Sie nennt keinen allgemeingültigen Grenzwert. Sie verlangt vom Hersteller, die Verunreinigungen zu bestimmen, die jeder Fertigungsschritt hinterlassen kann, Annahmekriterien für das gereinigte Implantat festzulegen, den Reinigungsprozess gegen diese Kriterien zu validieren und die biologische Sicherheit dessen zu bewerten, was zurückbleibt. Typische Prüfverfahren an Stichprobenimplantaten sind eine Extraktion, oft in einem Laborultraschallbad, gefolgt von gesamtem organischem Kohlenstoff (TOC) oder gravimetrischem Rückstand im Extrakt, Partikelzählung nach Membranfiltration und, wo nötig, Identifizierung der Rückstände.
Die Reinigungslinie selbst misst davon nichts; sie muss so stabil laufen, dass die Stichprobenimplantate die Prüfung weiterhin bestehen.
Was die Linie einhalten muss
- Temperatur jedes Beckens innerhalb eines festgelegten Bereichs.
- Reinigerkonzentration, in festem Abstand per Titration oder Leitfähigkeit geprüft.
- Zeit je Station und Ultraschallleistung, festgelegt durch eine Programmsteuerung.
- Beladungsmuster: dieselbe Aufnahme, dieselbe Teilezahl, Implantate ohne Berührung untereinander.
- Qualität des Spülwassers, über die Leitfähigkeit überwacht.
- Badwechselintervalle, in der Validierung festgelegt und eingehalten.
- Regelmäßige Kavitationsprüfungen, zum Beispiel mit dem Folientest.
Diese Punkte gehen in die Installations-, Funktions- und Leistungsqualifizierung (IQ, OQ, PQ) ein. Ein Wechsel von Reiniger, Aufnahme oder Anlage ist eine Änderung an einem validierten Prozess und läuft über das Änderungsmanagement. Automatische Linien helfen, weil der Transportwagen jede Station gleich lang taktet; siehe Mehrtankanlagen.
Welche Anlage
| Aufgabe | Ausstattung |
|---|---|
| Entwicklung, Prototypen, Kleinserien zwischen Zerspanung und Polieren | UMX Pro 50L oder 62L, 28/40 kHz, Programme je Teilefamilie, Spülbecken, DT-Trockner |
| Serienfertigung nach Zerspanung und Polieren | AL-150 oder AL-300 mit Hubsystem, Filtration und Ölskimmer, Spülstationen, DT-Trockner |
| Endreinigung kleiner Implantate: Schrauben, Köpfe, Platten | MT-75: 75 L Waschbecken mit 40 oder 80 kHz, Spül- und Trockenstationen in einem Gestell |
| Komplette Linie vom Entfernen der Polierpaste bis zum trockenen Teil | MT-Mehrtankanlage mit Waschen, Spülkaskade, Schlussspülung mit gereinigtem Wasser und Trockner unter einem Transportwagen |
Die Aufnahmen sind so wichtig wie die Anlage: jedes Implantat einzeln gehalten, polierte Flächen ohne Kontakt, Kanülierungen geneigt, damit sie sich füllen und leerlaufen. Siehe auch Bauteile vor der Montage und die Übersicht Medizintechnik.
