
Onderdelen en vervuiling · 4 min leestijd · Bijgewerkt op 30-09-2026
Onderdelen van medische hulpmiddelen reinigen vóór de assemblage
Verspaande, gespoten en gestanste onderdelen brengen olie, lossingsmiddel en deeltjes in een hulpmiddel. Hoe u de reinigingsstap inricht en valideert volgens ISO 13485.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
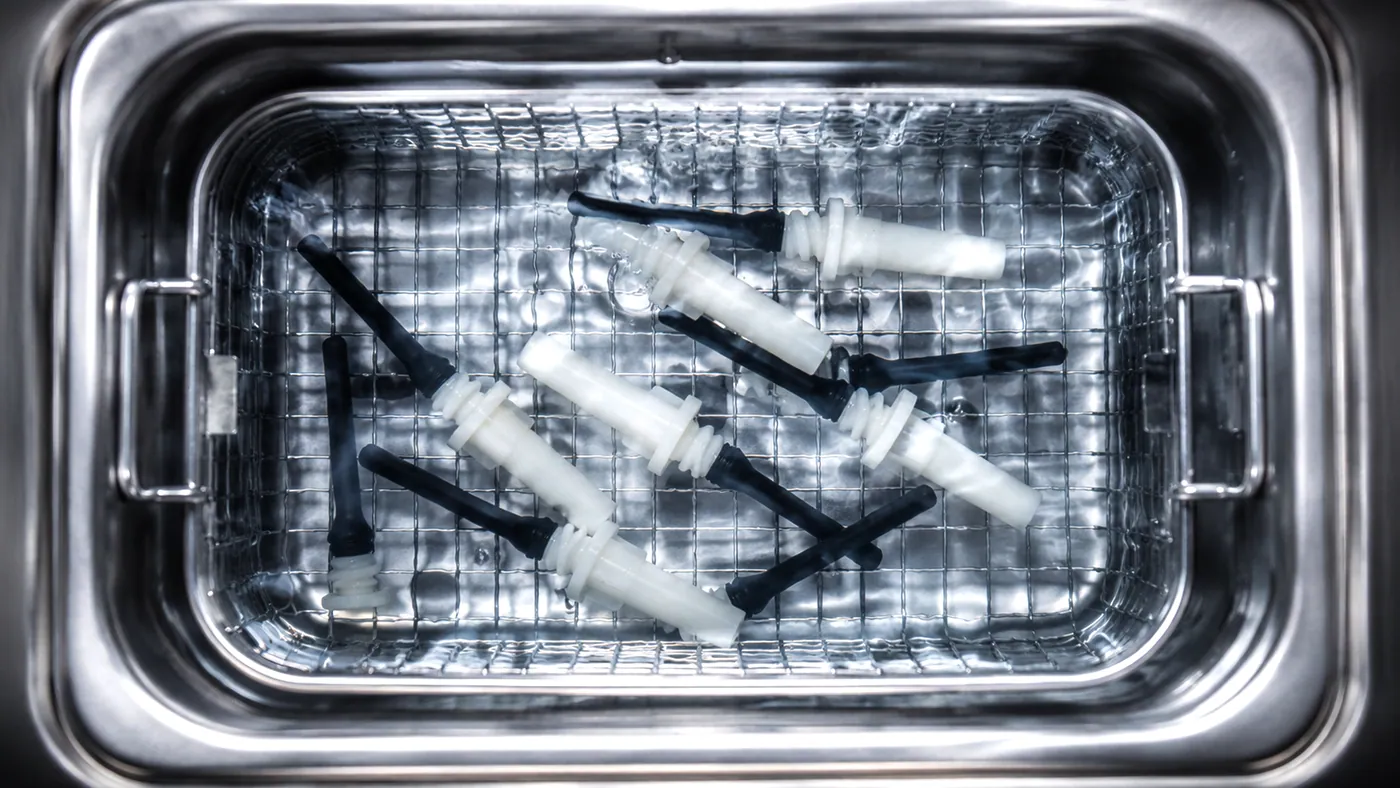
Een medisch hulpmiddel wordt geassembleerd uit onderdelen die verspaand, gespoten, gestanst, lasergesneden, gelast of ingekocht zijn. Elk daarvan komt met iets erop bij de assemblagetafel aan: koelsmeermiddel, stansolie, lossingsmiddel, conserveringsolie, deeltjes, vingerafdrukken. Wat bij de assemblage nog aanwezig is, belandt in het hulpmiddel. Sterilisatie na het verpakken doodt micro-organismen, maar verwijdert geen enkel deeltje en geen milligram olie. De reinigingsstap vóór de assemblage is de plek waar die resten weg moeten.
Dit is productie. De fabrikant van het hulpmiddel reinigt binnen zijn eigen kwaliteitssysteem, en daarvoor wordt industriële ultrasone apparatuur gebruikt.
Wat de onderdelen meedragen
| Soort onderdeel | Typische resten |
|---|---|
| Verspaande metalen onderdelen: roestvast staal, titanium, aluminium | Koelsmeermiddel, snijolie, spanen, braamschilfers in schroefdraad en dwarsboringen |
| Gestanste en gevormde onderdelen: veren, clips, contacten | Stans- en trekolie |
| Spuitgegoten kunststoffen: PC, PP, PEEK en andere | Lossingsmiddel, deeltjes van gietnaden, stof dat door statische lading wordt vastgehouden |
| Lasergesneden en gelaste buisjes | Oxide, spatten, omgesmolten deeltjes, vooral aan de binnenkant |
| Onderdelen van glas en keramiek | Polijst- en lapresten |
| Ingekochte onderdelen | De conserveringsolie van de leverancier en verpakkingsstof |
Voor metalen onderdelen uit de verspaning gelden de instellingen uit verspaningsspanen en koelsmeermiddel. Buisjes en onderdelen met kanalen hebben een eigen artikel: medische slangen en kanalen.
Waarom de resten ertoe doen
- Biocompatibiliteit. De biologische beoordeling van een hulpmiddel volgens ISO 10993 omvat wat er bij levering op zit, en dus ook productieresten en het reinigingsmiddel zelf.
- Deeltjes. Een los deeltje in een vloeistofweg, een implantaat of een hulpmiddel voor medicijntoediening is op zichzelf een gevaar.
- Verbinden en coaten. Lijmen, laserlassen, ultrasoon lassen en coatings falen op olieachtige of met lossingsmiddel bedekte oppervlakken.
- Functie. Kleppen, zuigers en fijne mechanismen lopen vast of lekken door spanen en vezels.
- Bioburden. Vuil draagt micro-organismen en beschermt ze, en de sterilisatievalidatie rekent op een lage, stabiele bioburden.
De reinigingsopstelling
| Station | Metalen onderdelen | Kunststof onderdelen |
|---|---|---|
| Ultrasoon wassen | Alkalisch reinigingsmiddel met inhibitor, 50 tot 60 °C, 40 kHz, 5 tot 10 min | Neutraal of mild alkalisch reinigingsmiddel, 40 tot 50 °C, 40 kHz, 3 tot 5 min |
| Spoelen | Schoon water, ultrageluid aan | Schoon water |
| Laatste spoeling | Gezuiverd water, geleidbaarheid bewaakt | Gezuiverd water, geleidbaarheid bewaakt |
| Drogen | Hete lucht, 70 tot 90 °C | Hete lucht onder de grens van de kunststof, vaak 50 tot 60 °C |
40 kHz is de standaard voor kleine onderdelen. 80 kHz past bij fijne deeltjes op gepolijste onderdelen en bij kwetsbare kunststof onderdelen, 28 kHz bij zware metalen onderdelen met grove spanen; zie 28 kHz of 40 kHz. Aluminium heeft een geïnhibeerd reinigingsmiddel nodig. Zachte kunststoffen kunnen door cavitatie worden gemarkeerd op de plekken waar ze tegen de mand rusten, dus ze liggen in houders of op met kunststof beklede steunen in plaats van los op gaas. Na de droger gaan de onderdelen in afgedekte trays rechtstreeks naar een schone assemblageruimte; zie CNC-onderdelen vóór de assemblage voor de hantering na het reinigen.
De stap valideren volgens ISO 13485
ISO 13485 vraagt de fabrikant om reinheidseisen voor zijn product te documenteren (paragraaf 7.5.2) en elk proces te valideren waarvan het resultaat achteraf niet volledig wordt geverifieerd (paragraaf 7.5.6). Een reinigingsstap valt meestal onder beide: niemand test elk onderdeel op resten. De gebruikelijke opbouw:
- Installatiekwalificatie (IQ). De machine is geïnstalleerd zoals gespecificeerd; nutsvoorzieningen, temperatuursensoren en timers worden gecontroleerd en gekalibreerd.
- Operationele kwalificatie (OQ). Het proces wordt aan de grenzen van zijn instellingen gedraaid, laagste temperatuur, kortste tijd, zwakste concentratie, volste lading, en voldoet dan nog steeds aan de reinheidscriteria. Het cavitatiepatroon wordt in kaart gebracht, bijvoorbeeld met de folietest.
- Prestatiekwalificatie (PQ). Herhaalde productieruns met worst-case-onderdelen, die met de diepste blinde gaten en de meeste resten, tonen aan dat het resultaat consistent is.
Na de validatie worden de parameters vastgelegd in opgeslagen programma's, en routinematige bewaking houdt ze daar: concentratiecontroles, geleidbaarheid van het spoelwater, cavitatiecontroles met een vaste tussenpoos, en het interval voor badwissels dat in de validatie is vastgesteld. Een nieuw reinigingsmiddel, een nieuwe houder of een nieuwe machine is een wijziging van een gevalideerd proces. Zie filtratie en standtijd van het bad voor wat de levensduur van een bad verkort.
Het resultaat meten
De acceptatiecriteria komen uit het risicobeheer en de biologische beoordeling van het hulpmiddel, niet uit de reinigingsmachine. Gangbare methoden op steekproefonderdelen:
- Deeltjes: extractie, filtratie door een membraan, tellen en meten onder een microscoop, zoals bij het onderzoek naar technische reinheid.
- Organische resten: totaal organische koolstof in een extractievloeistof, of gravimetrisch niet-vluchtig residu.
- Identificatie: infraroodspectroscopie wanneer een rest benoemd moet worden.
- Oppervlakte-energie: contacthoek of testinkten op oppervlakken die gelijmd, gelast of gecoat worden.
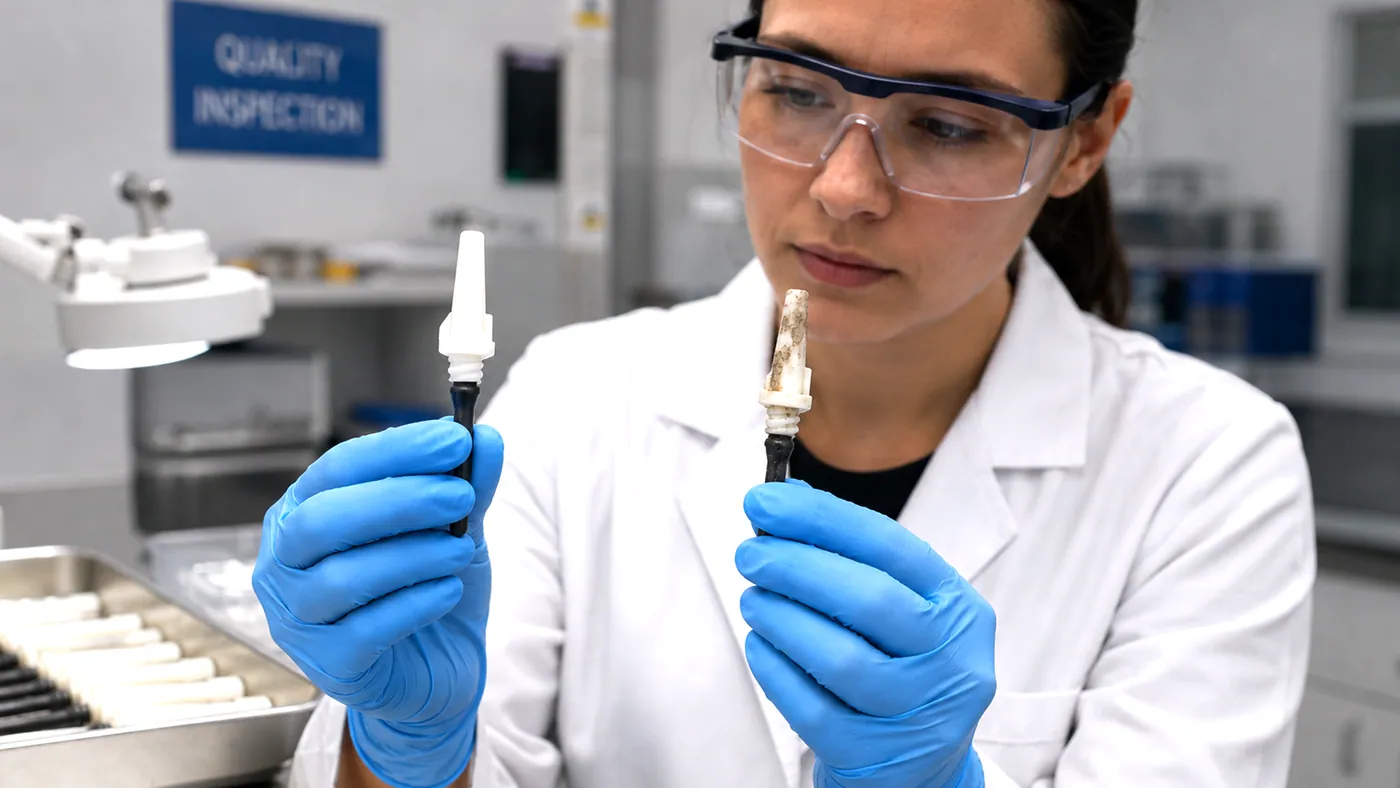
- Visueel: inspectie onder vergroting, de snelle dagelijkse controle.
Welke machine
| Werk | Opstelling |
|---|---|
| Ontwikkeling, pilotseries, kleine series | UMX Pro 50L op 40 kHz met programma's, spoeltank, DT-droger |
| Series verspaande onderdelen | AL-75 of AL-150 met hefsysteem en filtratie, spoelstations, DT-droger |
| Kleine precisie- en kunststof onderdelen | MT-75: wasbad van 75 L op 40 of 80 kHz, met spoelen en drogen in één frame |
| Grote aantallen volgens een reinheidsspecificatie | MT-multitanklijn met wasbad, spoelbaden, laatste spoeling in gezuiverd water en droger onder één transportwagen |
Het artikel over precisieonderdelen behandelt reinigen voor inspectie, en het overzicht medische industrie de rest van de sector.
