
Onderdelen en vervuiling · 3 min leestijd · Bijgewerkt op 25-09-2026
Roest, walshuid en oxide ultrasoon verwijderen
Ultrasoon alleen verwijdert geen roest; de chemie doet dat, de ultrasone trilling maakt het snel en volledig. Welke chemie werkt op staal, aluminium, messing en koper, waarom niet in een standaardtank, en hoe u het blanke metaal beschermt.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
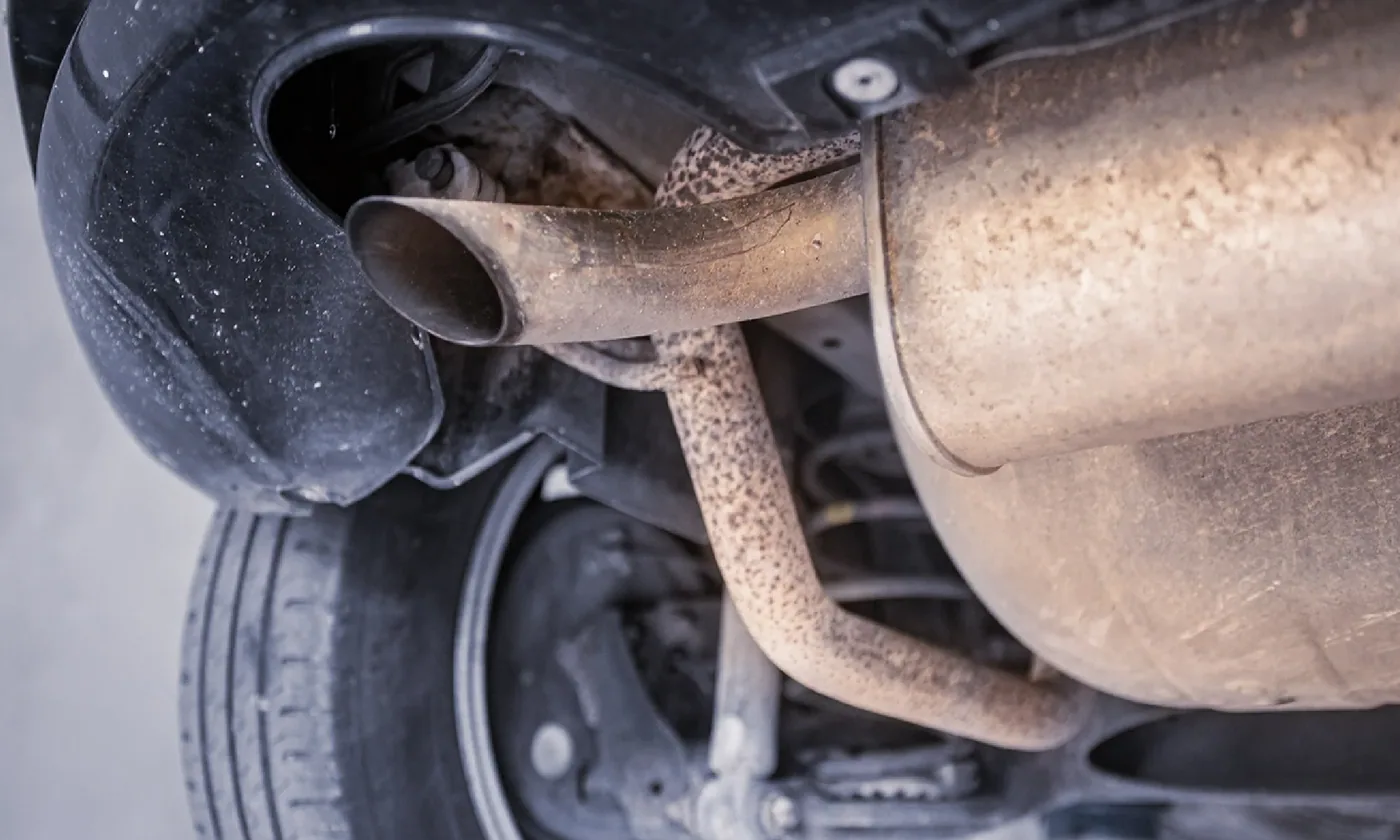
Olie ligt op een oppervlak; roest is het oppervlak. IJzeroxide is chemisch gebonden aan het staal eronder, en geen enkele hoeveelheid cavitatie tilt het eraf. Wat cavitatie wel doet, is verse chemie in contact houden met het oxide, de reactieproducten wegspoelen en doordringen in de putjes en schroefdraad waar een borstel en een dompelbad niet komen. Met het juiste bad kost ontroesten in een ultrasone tank minuten waar een stilstaand dompelbad uren nodig heeft.
De chemie
- Beitsen met zuur. Oplossingen van fosforzuur of citroenzuur van 5 tot 15 %, op 40 tot 60 °C, lossen ijzeroxide op. Fosforzuur laat een dunne fosfaatlaag achter die een beetje bescherming geeft; citroenzuur is milder en veiliger in het gebruik. Zoutzuur werkt snel maar wordt niet in ultrasone tanks gebruikt: het tast de tank aan, geeft dampen af en maakt hoogsterktestaal bros. 5 tot 20 minuten voor lichte tot middelzware roest.
- Chelerende ontroesters. Bijna neutrale oplossingen die ijzerionen zonder zuur binden; trager, 20 tot 60 minuten, maar veilig voor de meeste legeringen en voor de tank. De keuze voor onderdelen van gemengde metalen en voor werkplaatsen zonder voorzieningen voor zuur.
- Alkalische ontkalkers. Voor gloeihuid en walshuid, die zuren alleen vlekkerig achterlaten. Vaak een tweestapsproces: eerst loog, dan zuur.
- Aluminium. Oxide op aluminium is dun en wordt verwijderd met een mild zuur of alkalisch beitsmiddel dat daarvoor is samengesteld; sterk zuur veroorzaakt putcorrosie en sterke loog lost het metaal op. Korte cycli, 2 tot 5 minuten.
- Messing en koper. Aanslag gaat eraf in verdund citroenzuur of een speciale messingreiniger in 2 tot 10 minuten op 40 °C; het oppervlak is blank en reageert binnen enkele uren weer met de lucht, tenzij het gelakt of ingeolied wordt.
Niet in de standaardtank
Zuurbeitsen en chloridehoudende ontroesters tasten roestvast staal AISI 304 aan door putcorrosie, die begint onder elke afzetting op de bodem en zich door de wand werkt. Drie manieren om het goed te doen:
- Indirect. De onderdelen en de ontroester gaan in een bak van polypropyleen of glas die in de tank staat, gevuld met gewoon water. De cavitatie gaat met ongeveer twee derde van de sterkte door de wand van de bak. Geschikt voor kleine onderdelen en kleine batches; zie directe en indirecte reiniging.
- Inzettank. Een inzettank van roestvast staal AISI 316 of kunststof, afgestemd op de hoofdtank, met een eigen aftap, gevuld met de ontroester. De hoofdtank blijft gevuld met water. Geschikt voor regelmatig ontroesten van volle manden.
- Een tank in AISI 316. Voor een vast ontroeststation in een lijn. Te specificeren bij de aanvraag, zie tankmateriaal.
Chelerende, bijna neutrale ontroesters zijn de uitzondering en mogen in een tank van 304 worden gebruikt als het gegevensblad van de leverancier dat vermeldt.
Als de roest weg is
Het oppervlak is nu blank, actief metaal met een groot oppervlak aan verse putjes, en het roest sneller opnieuw dan voorheen, in een vochtige werkplaats binnen het uur. Elk ontroestproces eindigt met:
- grondig spoelen, want zuur dat in schroefdraad achterblijft, werkt door;
- neutraliseren bij zuurprocessen, een dompeling in een mild alkalische oplossing;
- een inhibitor: een roestwerend dompelbad, een waterverdringende olie, of direct drogen en coaten.
Het artikel over spoelen en drogen behandelt de stations.
Waar het wordt gebruikt
Restauratie van motor- en machineonderdelen, reinigen van bevestigingsmiddelen en fittingen vóór het galvaniseren, voorbereiden van laszones, verwijderen van gloeihuid van warmtebehandelde onderdelen vóór het verspanen, en reinigen van matrijzen en gereedschap die tijdens opslag zijn gaan roesten. Telkens vervangt de ultrasone tank stralen, dat metaal wegneemt en randen afrondt, en staalborstelen, dat de binnenkant niet bereikt.
Let op de sterkte
Waterstof uit het zuurbeitsen kan hoogsterktestaal, veren en bevestigingsmiddelen boven ongeveer 1000 MPa bros maken. Gebruik voor die onderdelen een chelerende ontroester, of kort beitsen gevolgd door uitstoken op 200 °C, zoals de specificatie van het onderdeel voorschrijft. Twijfelt u, vraag het dan aan de maker van het onderdeel voordat het in zuur gaat.
