
Onderdelen en vervuiling · 9 min leestijd · Bijgewerkt op 16-11-2026
Spuitgietmatrijzen ultrasoon reinigen tijdens onderhoud
Spuitgietmatrijs ultrasoon reinigen: wat u demonteert, bad en frequentie voor gepolijste en generfde holtes, en hoe u het staal droogt en beschermt.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
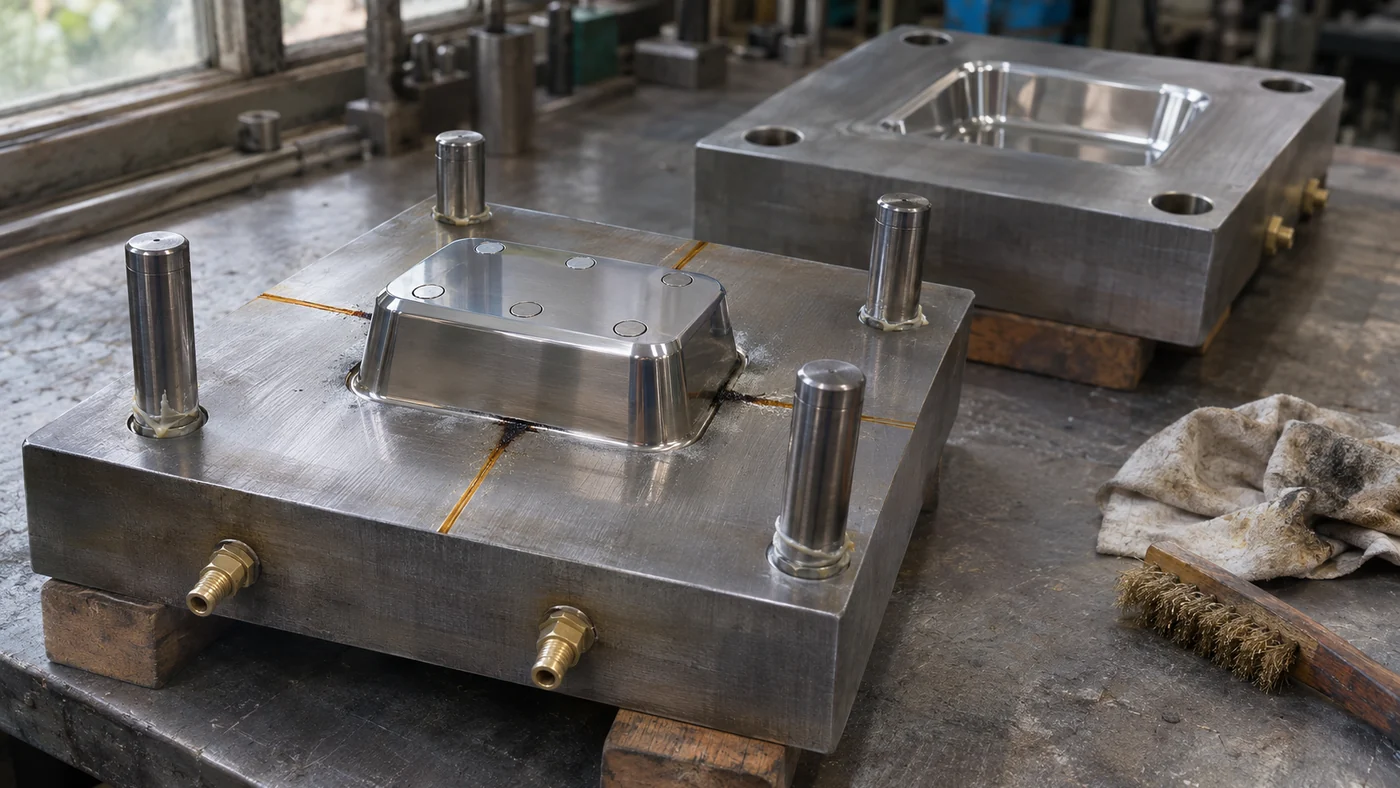
Een spuitgietmatrijs vervuilt langzaam. Elk schot laat een spoor van gas, additieven en lossingsmiddel in de holte achter, en het meeste daarvan verzamelt zich waar de smelt eindigt: in de ontluchtingen, op de deellijn en rond uitwerppennen en inzetstukken. Na enkele duizenden schoten gaan de ontluchtingen dicht. De producten tonen brandplekken, worden niet volledig gevuld of krijgen een doffe plek, en de matrijs gaat voor onderhoud uit de machine. Hoe reinigt u dan holtes, ontluchtingen en inzetstukken in een ultrasoonbad, met zo weinig mogelijk slijtage aan gepolijste of generfde oppervlakken?
Een spuitgietmatrijs reinigt u ultrasoon zo: eerst demonteren, dan stalen platen en inzetstukken reinigen bij 40 kHz in een alkalische matrijsreiniger met inhibitor, bij 55 tot 65 °C
De sectorpagina kunststof geeft het bredere beeld. Hier blijven we bij de onderhoudsprocedure aan de werkbank.
Welke aanslag ontstaat er op een spuitgietmatrijs?
Op een spuitgietmatrijs ontstaan vier soorten aanslag: ontgassingsfilms van het polymeer en zijn additieven, lossingsmiddel en vet van de uitwerppennen, afgebroken of verkoold polymeer, en condensatiesporen of lichte roest. De aanslag zit waar de smelt eindigt: in ontluchtingen, op de deellijn en rond uitwerppennen en inzetstukken, nauwe spleten die een ultrasoonbad van 40 kHz bereikt.
- Ontgassingsaanslag. Een dunne, vaak glazige of wasachtige film uit vluchtige bestanddelen van het polymeer en zijn additieven: vlamvertragers, glijmiddelen, stabilisatoren, weekmakers. Sommige materialen geven veel meer aanslag dan andere. De film zet zich af in de ontluchtingen en op het holteoppervlak aan het einde van de vulling.
- Lossingsmiddel en vet. Gespoten lossingsmiddel in de holte, en vet van uitwerppennen, schuiven en schuine uitwerpers dat naar naburige vlakken kruipt.
- Afgebroken polymeer. Verkoold of vernet materiaal in ontluchtingen, op afsluitvlakken en rond inzetstukken.
- Corrosie en condensatiesporen. Een koude matrijs in een vochtige hal trekt condens aan, en sommige polymeren geven corrosieve gassen af. Lichte vliegroest verschijnt eerst op onbeschermd staal.
Ultrasoon reinigen werkt goed voor de eerste drie, omdat de aanslag in nauwe spleten zit waar een borstel of doek niet bij komt. Sterk verkoold materiaal kan na het bad nog een zacht gereedschap vragen.
Wat moet er van de matrijs af vóór het ultrasoon reinigen?
Alles wat elektrisch of afgedicht is, gaat van een spuitgietmatrijs af voordat ze in het ultrasoonbad gaat: hotrunnerverdelers, sensoren, eindschakelaars, connectoren, kerntrekcilinders, O-ringen en afgedichte koelaansluitingen. Inzetstukken, uitwerppennen, schuiven en schuine uitwerpers gaan er genummerd uit. De matrijs koelt eerst af, want een hete matrijshelft in een bad van 60 °C
- Verwijder alles wat elektrisch of afgedicht is. Hotrunnerverdelers met verwarmingselementen en thermokoppels, holtedruk- en temperatuursensoren, eindschakelaars, connectoren en hydraulische kerntrekkers blijven buiten het bad. Dat geldt ook voor O-ringen en de koelaansluitingen met afdichtingen.
- Haal inzetstukken, uitwerppennen, schuiven en schuine uitwerpers eruit. Nummer ze of leg ze in een genummerde bak. Elk onderdeel moet terug in zijn eigen boring.
- Noteer de oppervlakteafwerking van elk onderdeel: hoogglans gepolijst, generfd (vonkerosie of geëtst), gecoat (nitreren, PVD, hardchroom, nikkel) of gewoon bewerkt. Dat bepaalt frequentie, reiniger en tijd.
Koelkanalen zijn een apart onderwerp. Korte boringen in een inzetstuk bereikt het bad. Lange gesloten kanalen in een plaat moeten worden doorgespoeld met een circulerende reiniger, en dat doet een bad niet.
Welke reiniger, temperatuur en frequentie voor spuitgietmatrijzen?
Stalen platen en inzetstukken van een spuitgietmatrijs reinigt u in een alkalische matrijsreiniger met inhibitor, 3 tot 5 %, bij 55 tot 65 °C
| Onderdeel | Reiniger | Temperatuur | Frequentie | Starttijd |
|---|---|---|---|---|
| Stalen platen en inzetstukken, bewerkt of generfd | alkalische matrijsreiniger met corrosie-inhibitor, 3 tot 5 % | 55 tot 65 °C |
40 kHz (28 kHz voor zware aanslag op gewoon bewerkt staal) | 10 tot 20 min |
| Hoogglans gepolijste holtes | mild alkalische reiniger met inhibitor | 50 tot 55 °C |
40 kHz | korte cycli, controleren, zo nodig herhalen |
| Gecoate holtes en kernen | milde reiniger, geschikt voor de coating | 50 tot 55 °C |
40 kHz | korte cycli |
| Inzetstukken van koperlegering | neutrale of mild alkalische reiniger | 45 tot 55 °C |
40 kHz | korte cycli |
| Aluminium matrijzen en inzetstukken | reiniger voor lichte legeringen, met inhibitor | 50 tot 55 °C |
40 kHz | korte cycli |
| Uitwerppennen, schuiven, kleine onderdelen | alkalische ontvetter | 55 tot 65 °C |
28 of 40 kHz | 8 tot 15 min, in een fijnmazig inzetmandje |
Bron: Sonixtek-artikelen over reinigingsvloeistoffen, mechanische onderdelen en ontvetten; controleer het informatieblad van de reiniger.
Waarom 40 kHz voor holtes: de bellen zijn kleiner en talrijker, ze vormen zich ook in nauwe spleten zoals ontluchtingen en fijne nerf, en elke implosie geeft minder energie vrij. Dat houdt de erosie op gepolijst staal laag. 28 kHz reinigt zware aanslag op gewoon bewerkt staal sneller.
Vraag uw leverancier naar een reiniger die geschikt is voor matrijsstaal en voor uw soort aanslag, en vraag ook of uw ontgassingsfilm een speciale aanslagverwijderaar nodig heeft. Houd het bad onder ongeveer 70 °C
Vet en olieachtig lossingsmiddel die van de matrijs loskomen, drijven op het bad. Schep ze af voordat u een gepolijste plaat uittilt, of gebruik een tank met laminaire stroming, die de drijvende film naar de overloop duwt zodat het onderdeel door schone vloeistof naar buiten komt.
Hoe legt u matrijsplaten en inzetstukken in de mand?
Matrijsplaten liggen in de mand met de holte- en ontluchtingszijde naar boven of opzij, nooit met het vlak naar beneden op het rooster, en gepolijste vlakken rusten op kunststof strips zodat ze geen staal raken. Kleine onderdelen gaan in een fijnmazig inzetmandje. Matrijsstaal weegt ongeveer 7,85 kg
Richt holtes en ontluchtingen naar het vrije geluidsveld. Een gecoat rek werkt even goed als kunststof strips. Houd inzetstukken van elkaar gescheiden en sorteer uitwerppennen en inzetstukken op nummer in het inzetmandje.
Gewicht. Een plaat van 75 kg
| Model | Mand (L × B × H) | Draagvermogen | Geschikt voor |
|---|---|---|---|
| ST-157 | 680 × |
100 kg |
platen tot ongeveer 640 × |
| ST-206 | 730 × |
100 kg |
platen tot ongeveer 690 × |
| ST-300 | 870 × |
125 kg |
platen tot ongeveer 830 × |
Bron: Sonixtek-productgegevens, nov. 2026. Plaatmaat = mand min 20 mm
Voor inzetstukken, schuiven en kleine matrijzen zijn de compacte reinigers van de UMX Pro-serie (50 tot 255 L
Hoe voorkomt u roest op een gereinigde matrijs?
Een gereinigde spuitgietmatrijs heeft geen enkele bescherming en kan in een vochtige hal binnen enkele uren roesten. Spoel ze in schoon water van 40 tot 60 °C
- Spoel in schoon, warm water om de reiniger te verwijderen. De naspoeling met gedemineraliseerd water houdt watervlekken van gepolijste holtes weg; ook een vingerafdruk op een gepolijste holte laat een spoor na.
- Droog meteen. Het drogen volgt direct op het spoelen. Een heteluchtdroger uit de DT-serie werkt bij 30 tot 100 °C
(86 tot 212 °F) . De DT-206 neemt de mand van de ST-206 en de DT-96 die van de ST-96, zonder ompakken. Blaas ontluchtingen, uitwerpboringen en koelaansluitingen uit met schone, droge perslucht. Waarom u direct na het spoelen droogt: watervlekken en vliegroest na het wassen voorkomen. - Controleer de ontluchtingen onder goed licht. Een ontluchting is schoon als haar volle diepte zichtbaar en vrij van film is.
- Bescherm. Spuit een conserveringsmiddel voor matrijzen op alle stalen vlakken, vet uitwerppennen en schuiven in met het voorgeschreven vet, en monteer de matrijs of sla ze gesloten op.
Het artikel spoelen en drogen na ultrasoon reinigen beschrijft de spoelstappen in detail, en reinigingsvloeistof voor ultrasoon reinigen legt uit hoe u de reiniger op elk metaal afstemt.
Series voor matrijsonderhoud: ST-serie, UMX Pro-serie en DT-serie.
Veelgestelde vragen
Beschadigt ultrasoon reinigen gepolijste matrijsholtes?
Bij 40 kHz zijn de cavitatiebellen klein en geeft elke implosie weinig energie vrij, zodat de erosie laag blijft. Gebruik een milde reiniger met inhibitor bij 50 tot 55 °C
Kunnen koelkanalen in een ultrasoonbad gereinigd worden?
Korte boringen in een inzetstuk bereikt het bad. Lange gesloten koelkanalen in een matrijsplaat moeten worden doorgespoeld met een circulerende reiniger. Dat doet een ultrasoonbad niet, dus plan de reiniging van de kanalen als aparte stap.
Hoe zwaar mag een matrijsplaat zijn voor een ST-bad?
De ST-baden in deze gids dragen 100 tot 125 kg
Waarom moet het bad onder ongeveer 70 °C (158 °F) blijven?
De cavitatie neemt af in heter water, dus een heter bad reinigt niet krachtiger. Voor matrijsstaal hanteert dit artikel 55 tot 65 °C
Wat we nodig hebben voor een offerte
- Afmetingen en gewicht van de grootste matrijsplaat of -helft die u wilt reinigen, en van de kleinste inzetstukken.
- De matrijsstalen, oppervlakteafwerkingen en coatings, en of er onderdelen van koperlegering of aluminium bij zijn.
- De kunststoffen die u verwerkt en hoe de aanslag eruitziet; een foto van een ontluchting helpt.
- Hoeveel matrijzen per week of per maand, en of een kraan de onderhoudswerkbank bereikt.
- De elektrische aansluiting en de ruimte op de geplande plek.
Stuur deze gegevens via het offerteformulier. Ons technisch team stelt badgrootte, frequentie, spoeling en droger voor uw matrijzen voor.
