
Pezzi e contaminanti · 10 min di lettura · Aggiornato 16/11/2026
Lavaggio a ultrasuoni di stampi a iniezione: impronte, sfiati, inserti
Lavaggio a ultrasuoni degli stampi a iniezione: cosa smontare, bagno e frequenza per impronte lucidate e testurizzate, asciugatura e protezione dell’acciaio.
Guida tecnica. I valori provengono dalle nostre tabelle dei dati tecnici; per il singolo processo confermiamo le impostazioni con una prova di lavaggio.
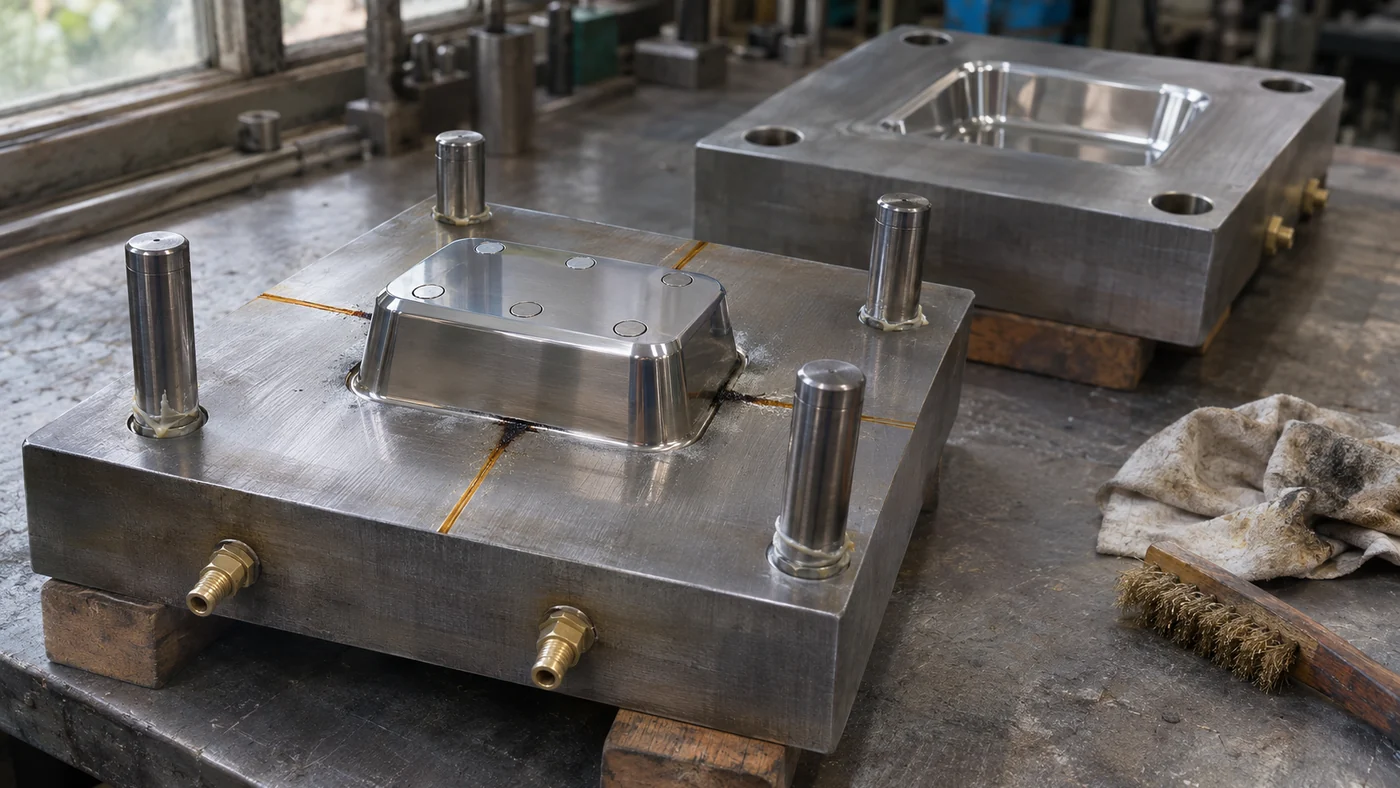
Uno stampo a iniezione si sporca lentamente. Ogni stampata lascia una traccia di gas, additivi e distaccante sull’impronta, e la maggior parte di questa traccia si accumula dove finisce il flusso del fuso: negli sfiati, sulla linea di divisione e attorno a estrattori e inserti. Dopo alcune migliaia di stampate gli sfiati iniziano a chiudersi. I pezzi mostrano bruciature, stampate incomplete o una zona opaca, e lo stampo esce dalla pressa per la manutenzione stampi. Come si lavano impronte, sfiati e inserti in una vasca a ultrasuoni, con la minima usura possibile delle superfici lucidate o testurizzate?
Per il lavaggio di uno stampo a iniezione in una vasca a ultrasuoni, prima si smonta, poi si lavano piastre e inserti in acciaio a 40 kHz in un detergente alcalino inibito per stampi, da 55 a 65 °C
La pagina sul settore materie plastiche offre il quadro generale. Qui ci si limita alla procedura di manutenzione al banco.
Quali depositi si formano su uno stampo a iniezione?
Gli stampi a iniezione accumulano quattro tipi di deposito: film da emissione di gas (outgassing) del polimero e dei suoi additivi, distaccante e grasso degli estrattori, polimero degradato o carbonizzato, segni di condensa o ruggine leggera. I depositi si raccolgono dove finisce il flusso del fuso, negli sfiati, sulla linea di divisione e attorno a estrattori e inserti: interstizi stretti che un bagno a ultrasuoni a 40 kHz raggiunge.
- Depositi da emissione di gas. Un film sottile, spesso vetroso o ceroso, formato dalle frazioni volatili del polimero e dei suoi additivi: ritardanti di fiamma, lubrificanti, stabilizzanti, plastificanti. Alcuni materiali depositano molto più di altri. Il film si raccoglie negli sfiati e sulla superficie dell’impronta verso la fine del riempimento.
- Distaccante e grasso. Distaccante spruzzato sull’impronta e grasso di estrattori, carrelli e tasselli inclinati che migra sulle superfici vicine.
- Polimero degradato. Materiale carbonizzato o reticolato negli sfiati, sulle zone di accoppiamento e attorno agli inserti.
- Corrosione e segni di condensa. Uno stampo freddo in un capannone umido raccoglie condensa, e alcuni polimeri rilasciano gas corrosivi. Una leggera ruggine superficiale compare per prima sull’acciaio non protetto.
Gli ultrasuoni sono efficaci sui primi tre perché questi depositi si trovano in interstizi stretti che una spazzola o un panno non raggiungono. I depositi carbonizzati più consistenti possono richiedere ancora un utensile morbido dopo il bagno.
Che cosa va tolto dallo stampo prima del lavaggio a ultrasuoni?
Tutto ciò che è elettrico o dotato di tenute va tolto dallo stampo a iniezione prima che entri in una vasca a ultrasuoni: distributori a camera calda, sensori, finecorsa, connettori, cilindri di movimentazione delle anime, O-ring e attacchi di raffreddamento con guarnizioni. Inserti, estrattori, carrelli e tasselli inclinati si smontano e si numerano. Lo stampo deve prima raffreddarsi, perché un semistampo caldo in un bagno a 60 °C
- Togliere tutto ciò che è elettrico o dotato di tenute. I distributori a camera calda con le resistenze e le termocoppie, i sensori di pressione e temperatura in impronta, i finecorsa, i connettori e i cilindri idraulici di movimentazione delle anime restano fuori dalla vasca. Lo stesso vale per gli O-ring e per gli attacchi di raffreddamento con guarnizioni.
- Smontare inserti, estrattori, carrelli e tasselli inclinati. Si numerano o si dispongono in un vassoio numerato. Ogni pezzo deve tornare nella propria sede.
- Annotare la finitura superficiale di ogni pezzo: lucidatura a specchio, texture (da elettroerosione o da fotoincisione), rivestimento (nitrurazione, PVD, cromo duro, nichel) o semplice lavorazione meccanica. È la finitura a decidere frequenza, detergente e tempo.
I canali di raffreddamento sono un tema a parte. I fori corti in un inserto vengono raggiunti dal bagno. I canali chiusi lunghi in una piastra richiedono un lavaggio in circolazione con detergente, che una vasca non esegue.
Quale detergente, temperatura e frequenza sono adatti agli stampi a iniezione?
Piastre e inserti in acciaio si lavano in un detergente alcalino inibito per stampi in concentrazione dal 3 al 5 %, da 55 a 65 °C
| Pezzo | Detergente | Temperatura | Frequenza | Tempo iniziale |
|---|---|---|---|---|
| Piastre e inserti in acciaio, lavorati o testurizzati | detergente alcalino per stampi con inibitore di corrosione, 3–5 % | 55–65 °C |
40 kHz (28 kHz per depositi pesanti su acciaio con semplice lavorazione meccanica) | 10–20 min |
| Impronte con lucidatura a specchio | detergente alcalino delicato con inibitore | 50–55 °C |
40 kHz | cicli brevi, controllo, ripetere se necessario |
| Impronte e anime rivestite | detergente delicato adatto al rivestimento | 50–55 °C |
40 kHz | cicli brevi |
| Inserti in lega di rame | detergente neutro o leggermente alcalino | 45–55 °C |
40 kHz | cicli brevi |
| Stampi e inserti in alluminio | detergente per leghe leggere, inibito | 50–55 °C |
40 kHz | cicli brevi |
| Estrattori, carrelli, pezzi piccoli | sgrassante alcalino | 55–65 °C |
28 o 40 kHz | 8–15 min, in un cestino interno a maglia fine |
Fonte: guide Sonixtek su detergenti, parti meccaniche e sgrassaggio; verificare la scheda tecnica del detergente.
Perché 40 kHz per le impronte: le bolle sono più piccole e più numerose, si formano in interstizi più stretti come sfiati e texture fini, e ogni implosione libera meno energia, il che mantiene bassa l’erosione sull’acciaio lucidato. I 28 kHz lavano più rapidamente i depositi pesanti sull’acciaio lavorato.
Conviene chiedere al fornitore del detergente un prodotto adatto agli acciai per stampi e al tipo di deposito, e verificare se il film da emissione di gas richiede un prodotto specifico per la rimozione dei depositi dagli stampi. Il bagno va tenuto sotto circa 70 °C
Il grasso e il distaccante oleoso rimossi dallo stampo galleggiano sul bagno. Vanno tolti dalla superficie prima di estrarre una piastra lucidata, oppure si usa una vasca con flusso laminare, che spinge il film galleggiante verso il troppopieno: il pezzo esce così dal bagno attraverso liquido pulito.
Come si dispongono piastre e inserti nel cestello?
Le piastre dello stampo vanno nel cestello con le facce dell’impronta e degli sfiati rivolte verso l’alto o di lato, mai appoggiate a faccia in giù sulla griglia, e le facce lucidate poggiano su listelli di plastica in modo da non toccare mai l’acciaio. I pezzi piccoli vanno in un cestino interno a maglia fine. L’acciaio per stampi pesa circa 7,85 kg
Le facce dell’impronta e degli sfiati vanno orientate verso il campo ultrasonoro libero. Una rastrelliera rivestita funziona come i listelli di plastica. Gli inserti vanno tenuti separati tra loro, ed estrattori e inserti vanno ordinati per numero nel cestino interno a maglia fine.
Peso. Una piastra da 75 kg
| Modello | Cestello (L × P × H) | Portata del cestello | Adatta a |
|---|---|---|---|
| ST-157 | 680 × |
100 kg |
piastre fino a circa 640 × |
| ST-206 | 730 × |
100 kg |
piastre fino a circa 690 × |
| ST-300 | 870 × |
125 kg |
piastre fino a circa 830 × |
Fonte: dati di prodotto Sonixtek, nov. 2026. Dimensioni della piastra = cestello meno 20 mm
Per inserti, carrelli e stampi piccoli, le lavatrici compatte UMX Pro (da 50 a 255 L
Come si evita che uno stampo lavato arrugginisca?
Uno stampo a iniezione appena lavato non ha alcuna protezione e in un capannone umido può iniziare ad arrugginire nel giro di poche ore. Si risciacqua in acqua pulita da 40 a 60 °C
- Risciacquare in acqua calda pulita per togliere il detergente. Il risciacquo finale in acqua demineralizzata evita gli aloni sulle impronte lucidate; anche le impronte digitali lasciano un segno sulle superfici lucidate.
- Asciugare subito. L’asciugatura segue immediatamente il risciacquo. Un asciugatore ad aria calda della serie DT lavora da 30 a 100 °C
(da 86 a 212 °F) . Il DT-206 accoglie il cestello della ST-206 e il DT-96 quello della ST-96, senza ricaricare i pezzi. Sfiati, sedi degli estrattori e attacchi di raffreddamento si soffiano con aria compressa pulita e secca. Perché conviene asciugare subito dopo il risciacquo: come evitare aloni e ruggine superficiale dopo il lavaggio (EN). - Ispezionare gli sfiati con una buona illuminazione. Uno sfiato è pulito quando se ne vede l’intera profondità ed è privo di film.
- Proteggere. Si spruzza un protettivo per stampi su tutte le superfici in acciaio, si ingrassano estrattori e carrelli con il grasso prescritto e si rimonta lo stampo oppure lo si immagazzina chiuso.
L’articolo su risciacquo e asciugatura tratta in dettaglio le fasi di risciacquo, e la guida ai detergenti spiega come abbinare il detergente a ciascun metallo.
Serie per la manutenzione degli stampi: serie ST, serie UMX Pro e serie DT.
Domande frequenti
Il lavaggio a ultrasuoni danneggia le impronte lucidate degli stampi?
A 40 kHz le bolle di cavitazione sono piccole e ogni implosione libera poca energia, il che mantiene bassa l’erosione sull’acciaio lucidato. Si usa un detergente delicato inibito da 50 a 55 °C
I canali di raffreddamento si possono lavare in una vasca a ultrasuoni?
I fori corti in un inserto vengono raggiunti dal bagno. I canali di raffreddamento chiusi e lunghi in una piastra richiedono un lavaggio in circolazione con detergente, che una vasca a ultrasuoni non esegue: il lavaggio dei canali va quindi pianificato come fase separata.
Quanto può pesare una piastra per una vasca ST?
Nelle vasche ST di questa guida la portata del cestello va da 100 a 125 kg
Perché il bagno deve restare sotto circa 70 °C (158 °F) ?
La cavitazione si indebolisce quando l’acqua si scalda, quindi un bagno più caldo non lava di più. Per l’acciaio per stampi il campo di lavoro indicato in questa guida va da 55 a 65 °C
Che cosa inviarci per un preventivo
- Dimensioni e peso della piastra o del semistampo più grande da lavare, e degli inserti più piccoli.
- Gli acciai per stampi, le finiture superficiali e i rivestimenti, ed eventuali pezzi in lega di rame o in alluminio.
- I polimeri stampati e l’aspetto del deposito; una foto di uno sfiato è utile.
- Quanti stampi a settimana o al mese, e se il banco di manutenzione è servito da un carroponte.
- L’alimentazione elettrica e lo spazio disponibile nel punto previsto.
Ci invii questi dati tramite il modulo di richiesta preventivo: il nostro team tecnico propone dimensioni della vasca, frequenza, risciacquo e asciugatore per i suoi stampi.
