
Teile und Verschmutzungen · 8 Min. Lesezeit · Aktualisiert am 16.11.2026
Spritzgusswerkzeuge in der Wartung mit Ultraschall reinigen
Spritzgusswerkzeug mit Ultraschall reinigen: was ausgebaut wird, Bad und Frequenz für polierte und genarbte Kavitäten, und wie Sie den Stahl schützen.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
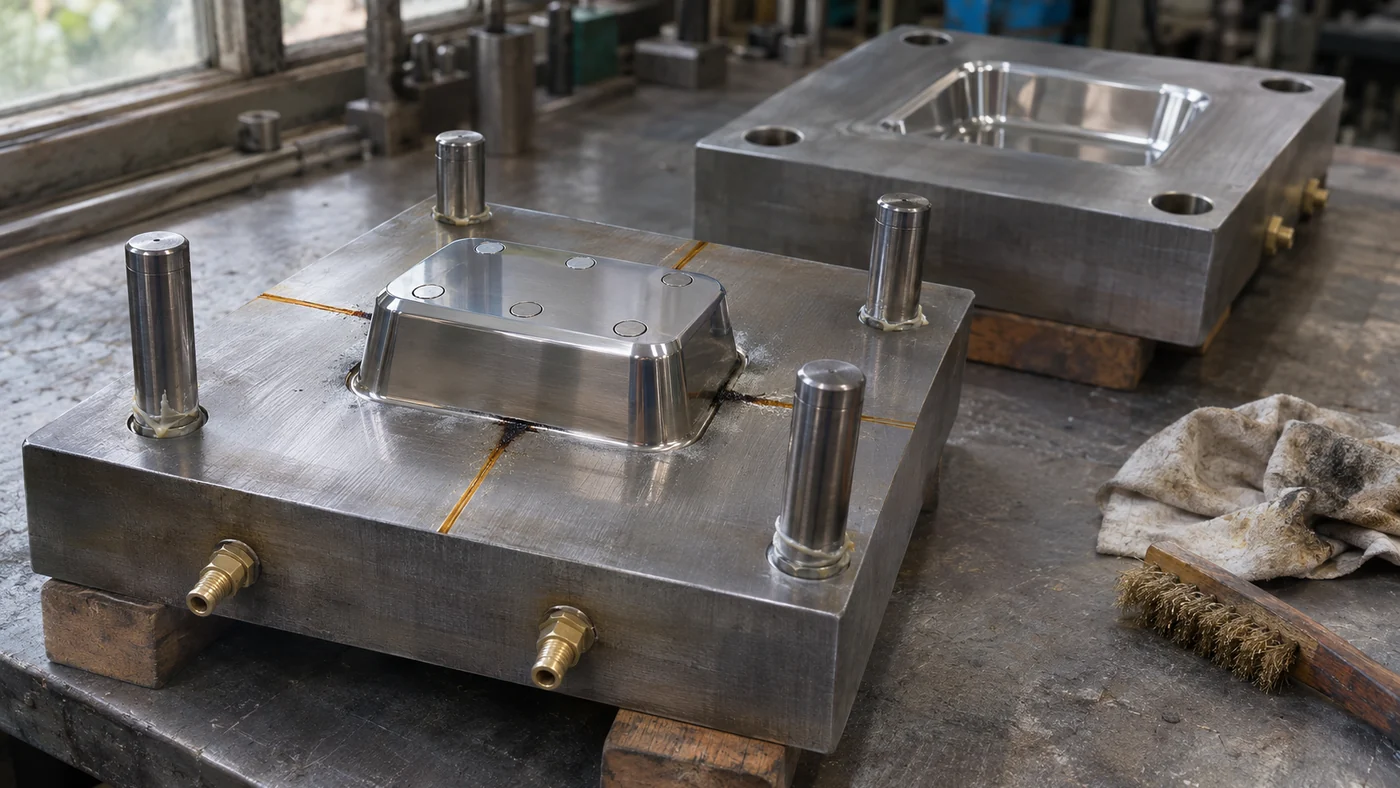
Ein Spritzgießwerkzeug verschmutzt langsam. Jeder Schuss hinterlässt eine Spur aus Gas, Additiven und Trennmittel in der Kavität, und das meiste davon sammelt sich dort, wo die Schmelze ankommt: in den Entlüftungen, an der Trennebene und um Auswerferstifte und Einsätze. Nach einigen Tausend Schuss beginnen die Entlüftungen zuzugehen. Die Teile zeigen Brandstellen, sind unvollständig gefüllt oder haben eine matte Stelle, und das Werkzeug kommt zur Wartung aus der Maschine. Wie reinigen Sie dann Kavitäten, Entlüftungen und Einsätze im Ultraschallbecken, mit möglichst wenig Abtrag an polierten oder genarbten Oberflächen?
Ein Spritzgusswerkzeug reinigen Sie im Ultraschallbecken so: zuerst zerlegen, dann Stahlplatten und Einsätze bei 40 kHz in einem alkalischen Werkzeugreiniger mit Inhibitor bei 55 bis 65 °C
Die Branchenseite Kunststoff zeigt das größere Bild. Hier bleiben wir beim Wartungsablauf an der Werkbank.
Welche Beläge bilden sich auf Spritzgießwerkzeugen?
Auf Spritzgießwerkzeugen bilden sich vier Arten von Belag: Ausgasungsfilme aus Polymer und Additiven, Trennmittel und Fett von den Auswerferstiften, abgebautes oder verkohltes Polymer sowie Kondensatspuren und Flugrost. Die Beläge sitzen dort, wo die Schmelze ankommt: in Entlüftungen, an der Trennebene und um Auswerferstifte und Einsätze, also in engen Spalten, die ein 40-kHz-Ultraschallbad erreicht.
- Ausgasungsbeläge. Ein dünner, oft glasiger oder wachsartiger Film aus flüchtigen Bestandteilen des Polymers und seiner Additive: Flammschutzmittel, Gleitmittel, Stabilisatoren, Weichmacher. Manche Werkstoffe bilden deutlich mehr Belag als andere. Der Film sammelt sich in den Entlüftungen und auf der Kavitätenoberfläche am Fließwegende.
- Trennmittel und Fett. Gesprühtes Trennmittel in der Kavität und Fett von Auswerferstiften, Schiebern und Schrägauswerfern, das auf benachbarte Flächen wandert.
- Abgebautes Polymer. Verkohltes oder vernetztes Material in Entlüftungen, an Abschaltflächen und um Einsätze.
- Korrosion und Kondensatspuren. Ein kaltes Werkzeug in einer feuchten Halle zieht Kondenswasser, und manche Polymere setzen korrosive Gase frei. Leichter Flugrost zeigt sich zuerst auf ungeschütztem Stahl.
Ultraschall eignet sich für die ersten drei, weil die Beläge in engen Spalten sitzen, die Bürste und Tuch nicht erreichen. Stark verkohltes Material kann nach dem Bad noch ein weiches Werkzeug brauchen.
Was muss vor der Ultraschallreinigung vom Werkzeug ab?
Vor der Ultraschallreinigung kommt alles Elektrische und Abgedichtete vom Spritzgießwerkzeug: Heißkanalverteiler, Sensoren, Endschalter, Steckverbinder, Kernzugzylinder, O-Ringe und abgedichtete Temperieranschlüsse. Einsätze, Auswerferstifte, Schieber und Schrägauswerfer werden nummeriert ausgebaut. Das Werkzeug kühlt vorher ab, denn eine heiße Werkzeughälfte in einem 60 °C
- Alles Elektrische und Abgedichtete ausbauen. Heißkanalverteiler mit Heizungen und Thermoelementen, Werkzeuginnendruck- und Temperatursensoren, Endschalter, Steckverbinder und hydraulische Kernzüge bleiben außerhalb des Beckens. Ebenso O-Ringe und die Temperieranschlüsse mit Dichtungen.
- Einsätze, Auswerferstifte, Schieber und Schrägauswerfer ausbauen. Nummerieren Sie sie oder legen Sie sie in eine nummerierte Schale. Jedes Teil muss in seine eigene Bohrung zurück.
- Die Oberfläche jedes Teils notieren: hochglanzpoliert, genarbt (erodiert oder geätzt), beschichtet (Nitrieren, PVD, Hartchrom, Nickel) oder einfach bearbeitet. Das entscheidet über Frequenz, Reiniger und Zeit.
Temperierkanäle sind ein eigenes Thema. Kurze Bohrungen in einem Einsatz erreicht das Bad. Lange, geschlossene Kanäle in einer Platte müssen mit einem umlaufenden Reiniger gespült werden, und das leistet ein Becken nicht.
Welcher Reiniger, welche Temperatur und Frequenz für Spritzgusswerkzeuge?
Stahlplatten und Einsätze von Spritzgusswerkzeugen reinigen Sie in einem alkalischen Werkzeugreiniger mit Inhibitor, 3 bis 5 %, bei 55 bis 65 °C
| Teil | Reiniger | Temperatur | Frequenz | Startzeit |
|---|---|---|---|---|
| Stahlplatten und Einsätze, einfach bearbeitet oder genarbt | alkalischer Werkzeugreiniger mit Korrosionsinhibitor, 3 bis 5 % | 55 bis 65 °C |
40 kHz (28 kHz bei starken Belägen auf einfach bearbeitetem Stahl) | 10 bis 20 min |
| Hochglanzpolierte Kavitäten | mild alkalischer Reiniger mit Inhibitor | 50 bis 55 °C |
40 kHz | kurze Zyklen, prüfen, bei Bedarf wiederholen |
| Beschichtete Kavitäten und Kerne | milder, für die Beschichtung freigegebener Reiniger | 50 bis 55 °C |
40 kHz | kurze Zyklen |
| Einsätze aus Kupferlegierung | neutraler oder mild alkalischer Reiniger | 45 bis 55 °C |
40 kHz | kurze Zyklen |
| Werkzeuge und Einsätze aus Aluminium | für Leichtmetall freigegebener Reiniger mit Inhibitor | 50 bis 55 °C |
40 kHz | kurze Zyklen |
| Auswerferstifte, Schieber, Kleinteile | alkalischer Entfetter | 55 bis 65 °C |
28 oder 40 kHz | 8 bis 15 min, im feinmaschigen Einsatz |
Quelle: Sonixtek-Ratgeber zu Reinigungsmitteln, mechanischen Bauteilen und Entölen; Datenblatt des Reinigers prüfen.
Warum 40 kHz für Kavitäten: Die Blasen sind kleiner und zahlreicher, sie bilden sich auch in engen Spalten wie Entlüftungen und feiner Narbung, und jede Implosion setzt weniger Energie frei. Das hält den Materialabtrag auf poliertem Stahl gering. 28 kHz reinigt starke Beläge auf einfach bearbeitetem Stahl schneller.
Fragen Sie Ihren Reinigerlieferanten nach einem Produkt, das für Werkzeugstähle und Ihre Art von Belag freigegeben ist, und fragen Sie auch, ob Ihr Ausgasungsbelag einen speziellen Formbelagentferner braucht. Halten Sie das Bad unter etwa 70 °C
Fett und öliges Trennmittel, die sich vom Werkzeug lösen, schwimmen im Bad auf. Schöpfen Sie sie ab, bevor Sie eine polierte Platte herausheben, oder nutzen Sie ein Becken mit Laminarströmung, die den aufschwimmenden Film zum Überlauf schiebt, sodass das Teil durch saubere Flüssigkeit aus dem Bad kommt.
Wie legt man Formplatten und Einsätze in den Korb?
Formplatten liegen mit Kavitäten- und Entlüftungsseite nach oben oder zur Seite im Korb, nie nach unten auf dem Gitter, und polierte Flächen ruhen auf Kunststoffleisten, damit sie keinen Stahl berühren. Kleinteile kommen in einen feinmaschigen Einsatz. Werkzeugstahl wiegt rund 7,85 kg
Richten Sie Kavitäten und Entlüftungen zum freien Schallfeld aus. Statt Kunststoffleisten eignet sich auch ein beschichtetes Gestell. Halten Sie Einsätze voneinander getrennt und sortieren Sie Auswerferstifte und Einsätze im feinmaschigen Einsatz nach Nummern.
Gewicht. Eine Platte von 75 kg
| Modell | Korb (L × B × H) | Tragfähigkeit | Passt für |
|---|---|---|---|
| ST-157 | 680 × |
100 kg |
Platten bis etwa 640 × |
| ST-206 | 730 × |
100 kg |
Platten bis etwa 690 × |
| ST-300 | 870 × |
125 kg |
Platten bis etwa 830 × |
Quelle: Sonixtek-Produktdaten, Nov. 2026. Plattengröße = Korb minus 20 mm
Für Einsätze, Schieber und kleine Werkzeuge sind die Kompaktreiniger der UMX-Pro-Serie (50 bis 255 L
Wie verhindern Sie Rost am gereinigten Werkzeug?
Ein gereinigtes Spritzgießwerkzeug hat keinen Schutz und kann in einer feuchten Halle binnen Stunden rosten. Spülen Sie es in sauberem Wasser bei 40 bis 60 °C
- Spülen in sauberem, warmem Wasser, um den Reiniger abzunehmen. Die VE-Nachspülung hält Wasserflecken von polierten Kavitäten fern; auch ein Fingerabdruck auf einer polierten Kavität hinterlässt eine Spur.
- Sofort trocknen. Die Trocknung folgt direkt auf das Spülen. Ein Heißlufttrockner der DT-Serie arbeitet mit 30 bis 100 °C
(86 bis 212 °F) . Der DT-206 nimmt den Korb des ST-206 auf, der DT-96 den Korb des ST-96, ohne Umpacken. Entlüftungen, Auswerferbohrungen und Temperieranschlüsse mit sauberer, trockener Druckluft ausblasen. Warum die Trocknung direkt nach dem Spülen wichtig ist: Wasserflecken und Flugrost nach dem Waschen vermeiden. - Entlüftungen prüfen, bei gutem Licht. Eine Entlüftung ist sauber, wenn ihre volle Tiefe sichtbar und frei von Belag ist.
- Schützen. Alle Stahlflächen mit Formenschutzspray konservieren, Auswerferstifte und Schieber mit dem vorgeschriebenen Fett schmieren und das Werkzeug montieren oder geschlossen lagern.
Der Beitrag Spülen und Trocknen nach der Ultraschallreinigung beschreibt die Spülstufen im Detail, und Reinigungsmittel für die Ultraschallreinigung erklärt, wie Sie den Reiniger auf jeden Werkstoff abstimmen.
Serien für die Werkzeugwartung: ST-Serie, UMX-Pro-Serie und DT-Serie.
Häufige Fragen
Greift Ultraschall polierte Kavitäten an?
Bei 40 kHz sind die Kavitationsblasen klein und jede Implosion setzt wenig Energie frei, der Abtrag bleibt gering. Nehmen Sie einen milden Reiniger mit Inhibitor bei 50 bis 55 °C
Lassen sich Temperierkanäle im Ultraschallbecken reinigen?
Kurze Bohrungen in einem Einsatz erreicht das Bad. Lange, geschlossene Temperierkanäle in einer Formplatte müssen mit umlaufendem Reiniger gespült werden. Das leistet ein Ultraschallbecken nicht, planen Sie die Kanalreinigung also als eigenen Schritt ein.
Wie schwer darf eine Formplatte für ein ST-Becken sein?
Die ST-Becken in diesem Ratgeber tragen 100 bis 125 kg
Warum sollte das Bad unter etwa 70 °C (158 °F) bleiben?
Die Kavitation lässt in heißerem Wasser nach, ein heißeres Bad reinigt also nicht kräftiger. Für Werkzeugstahl gelten in diesem Ratgeber 55 bis 65 °C
Was wir für ein Angebot brauchen
- Größe und Gewicht der größten Werkzeugplatte oder -hälfte, die Sie reinigen möchten, und der kleinsten Einsätze.
- Die Werkzeugstähle, Oberflächen und Beschichtungen, und ob Teile aus Kupferlegierung oder Aluminium dabei sind.
- Die verarbeiteten Kunststoffe und wie der Belag aussieht; ein Foto einer Entlüftung hilft.
- Wie viele Werkzeuge pro Woche oder Monat, und ob ein Kran die Wartungswerkbank erreicht.
- Den Stromanschluss und den Platz am Aufstellort.
Schicken Sie diese Angaben über das Angebotsformular. Unser Technikteam schlägt Beckengröße, Frequenz, Spülung und Trockner für Ihre Werkzeuge vor.
