
Pièces et contaminants · 7 min de lecture · Mis à jour le 16/11/2026
Décalaminage ultrason : pistons, soupapes et culasses
Décalaminage ultrason en atelier : choix du bain pour les pistons, accès aux gorges, précautions sur les alliages et contrôles avant remontage.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
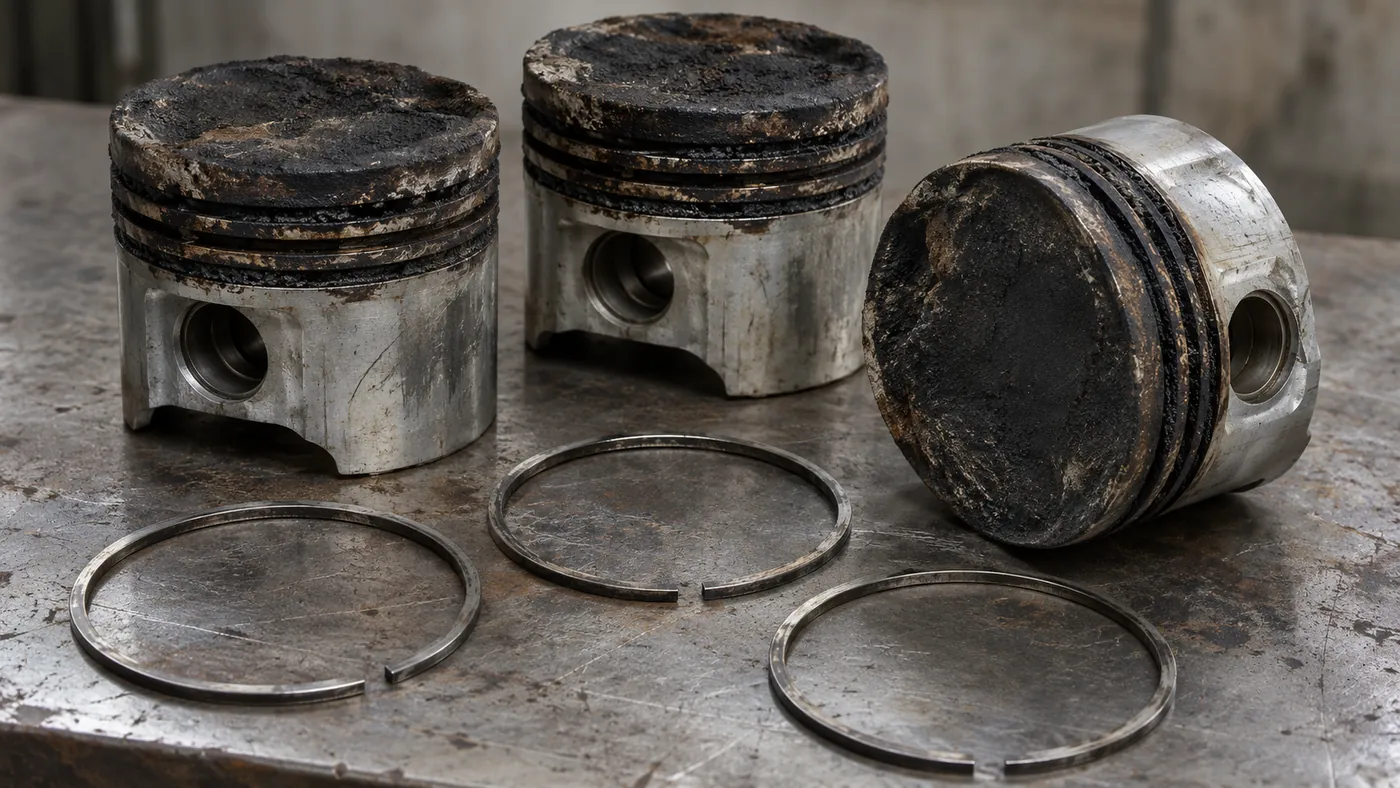
La tête du piston paraît propre, mais une gorge de segment garde un bourrelet noir et dur, et un trou de retour d'huile reste bouché. En réfection moteur, ces dépôts cachés comptent davantage qu'une couleur uniforme. Le nettoyage doit dégager les surfaces à contrôler sans modifier les cotes que ce contrôle doit justement mesurer.
Que permet le décalaminage ultrason sur des pistons démontés ? Avec un détergent anticalamine adapté à l'aluminium, le bain détache la calamine de la tête et ramollit celle des gorges. Une gorge très chargée peut encore demander un nettoie-gorges et un second cycle. Le nettoyage ne décide pas si la pièce peut être réutilisée.
Quelle fréquence choisir pour des pistons en aluminium ?
Commencez à 40 kHz pour des pistons en aluminium. Les bulles plus petites pénètrent dans les détails fins et limitent l'érosion des métaux tendres et des faces usinées. La calamine épaisse sur des pièces robustes relève plutôt de 28 kHz, et notre guide calamine l'applique aux pistons, mais la fréquence ne remplace jamais un détergent pour alliages légers.
Sur un piston, le guide calamine et huile cuite distingue deux salissures : le coke dur sur la tête et le vernis dans les gorges de segments. Le vernis relève surtout de la chimie. Le coke doit en plus se fragmenter mécaniquement, et les débris doivent quitter la surface avant de s'y redéposer.
Une jupe revêtue, une gorge traitée et de l'aluminium brut ne réagissent pas de la même façon au même bain. Relevez les revêtements et les restrictions du fabricant du piston avant le lavage. Retirez les pièces que la procédure de réfection prévoit de remplacer et gardez les autres repérées par cylindre.
Quelle température et quelle durée pour un essai sur pistons ?
Le guide calamine part de 65 °C
N'appliquez pas aux pistons le trempage chaud que le guide prévoit pour les culasses et les carters de turbo, sauf si le fabricant du piston l'autorise. Un détergent prévu pour l'acier grise l'aluminium et attaque les faces usinées en quelques minutes, alors que la calamine reste en place. L'aluminium dans un bain fortement alcalin à 70 °C
| Paramètre | Valeur | Portée |
|---|---|---|
| Fréquence | 40 kHz | Aluminium, faces usinées |
| Température | 65 °C |
Détergent pour alliages légers |
| Durée | 20 à 40 min | Contrôles intermédiaires |
Source : options Sonixtek, fréquence ; guide « Calamine et huile cuite », valeurs de départ pour les pistons en aluminium.
Au premier contrôle, sortez un piston, rincez-le et examinez les gorges sous un bon éclairage. Si la surface s'altère avant que le dépôt ne se détache, arrêtez et revoyez le procédé. Mesurez la température du bain au thermomètre : la consigne du régulateur ne vaut pas pour chaque position d'un panier chargé.
Ce que font les ultrasons dans les gorges de segments
La calamine tassée dans une gorge de segment occupe une fente étroite où le liquide circule mal. Le bain la ramollit et la décolle, mais une couche dure peut subsister après le cycle, surtout dans la gorge du segment de feu. Un nettoie-gorges, ou l'outil indiqué dans la documentation de réfection, retire alors le reste sans entamer les flancs de la gorge.
Un second cycle court et un rinçage soigné évacuent les débris et montrent l'état réel de la gorge. Le guide calamine précise que le coke épais demande parfois deux cycles. Vérifiez que chaque trou de retour d'huile de la gorge du segment racleur est dégagé : un trou peut paraître ouvert de l'extérieur et rester bouché plus loin.
Comment charger les pistons et les segments ?
Chargez les pistons inclinés ou couchés, avec 10 à 20 mm
Intérieur creux tourné vers le bas, le piston retient une poche d'air ; tourné vers le haut, il garde du liquide sale à la sortie du panier. Le support doit permettre le remplissage pendant l'immersion et l'égouttage ensuite, sans marquer la jupe. Le guide chargement du panier explique l'effet de l'orientation et des points de contact.
Le nettoyeur à ultrasons de table STS-300 contient 30 L
| Modèle | Volume (L) | Cuve (mm) | Panier (mm) |
|---|---|---|---|
| STS-300 | 30 |
500 × |
– |
| ST-40 | 40 |
400 × |
380 × |
Source : données produits Sonixtek et copie archivée des pages produits ; aucune dimension de panier n'est indiquée pour le STS-300.
Pour des lots répétés, surveillez la quantité de calamine en suspension et la capacité du poste de rinçage. Une cuve plus grande n'empêche pas à elle seule les débris de se redéposer sur les pièces. Un prélavage des dépôts libres et une filtration peuvent compter davantage que le volume nominal.
Soupapes, culasses et contrôles avant remontage
Les soupapes, en acier ou en alliage de nickel, supportent mieux un décalaminant puissant que l'aluminium brut. Le guide soupapes calaminées range chaque soupape dans un insert numéroté pour qu'elle retrouve son guide. Les culasses en aluminium demandent les mêmes précautions que les pistons : le guide calamine les traite à 65 °C
Après le bain, rincez les gorges et séchez les cavités avant les mesures. Une zone noire peut être un dépôt restant ou une surface modifiée : gratter une portée pour obtenir une couleur uniforme risque de l'abîmer. Contrôlez l'état des gorges, le jeu des segments et les cotes selon la documentation de réfection. Le nettoyage rend les défauts visibles ; il ne décide pas du réemploi.
Pour organiser le poste, comparez les cuves ST, les appareils de table STS et les nettoyeurs SF avec filtration. La page automobile replace ce travail dans l'ensemble de la réfection.
Questions fréquentes
Peut-on décalaminer un moteur sans le démonter ?
Pas avec ce procédé. Il concerne des pièces démontées, immergées dans un bain, et non un traitement injecté dans un moteur assemblé. L'accès aux gorges et aux trous de retour d'huile suppose le démontage prévu par la procédure de réfection.
Faut-il encore un nettoie-gorges ?
Souvent, pour le coke dur de la gorge du segment de feu. Le bain le ramollit et le décolle ; un nettoie-gorges retire ensuite le reste sans entamer les flancs. Rincez de nouveau pour évacuer les débris avant de mesurer.
Les segments propres sont-ils réutilisables ?
Le nettoyage ne suffit pas pour en décider. Contrôlez les segments, leurs jeux et les gorges selon la documentation de réfection. Gardez les pièces repérées par cylindre et mettez de côté celles que la procédure prévoit de remplacer.
Une cuve de table suffit-elle pour plusieurs pistons ?
Vérifiez l'encombrement des pistons sur leur support, les espaces entre pièces et la profondeur d'immersion réelle. Les dimensions de cuve du STS-300 ne sont pas une capacité de lot : le panier et les dégagements réduisent la place disponible.
Ce qu'il faut nous transmettre
Indiquez les dimensions des pistons, leurs alliages et revêtements, le nombre par lot, le type de dépôt et l'opération qui suit le lavage. Joignez une photo des gorges et du support envisagé. Avec le formulaire de devis, notre équipe technique pourra évaluer la place utile, la filtration et les étapes de rinçage.
