
Onderdelen en vervuiling · 4 min leestijd · Bijgewerkt op 26-09-2026
Onderdelen ultrasoon reinigen vóór het coaten of lakken
Lak, poedercoating, galvanische lagen en lijmverbindingen falen op olie, vingerafdrukken en resten. De reinigingsvolgorde vóór een coatinglijn, hoe u test of het oppervlak klaar is, en de aansluiting op de voorbehandeling.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
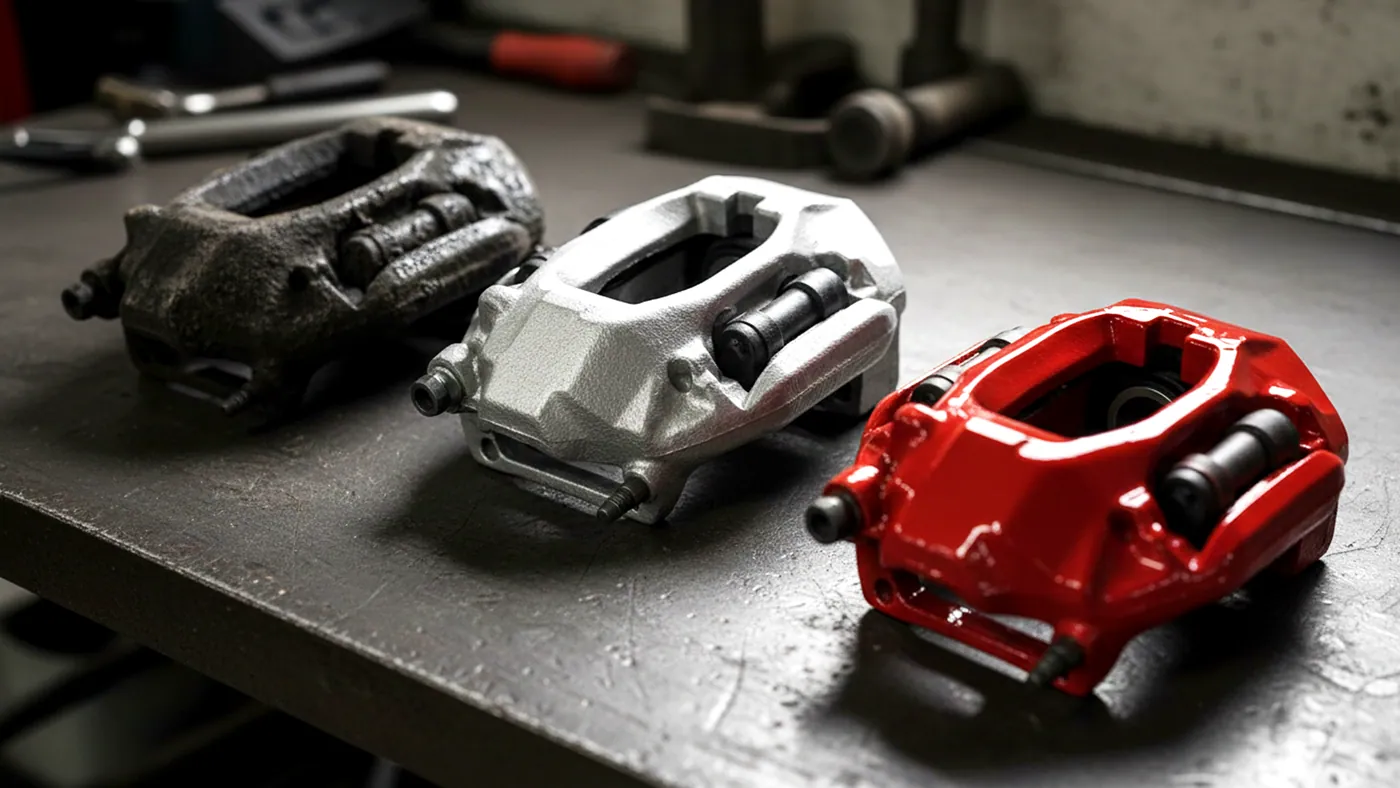
De meeste coatingfouten zijn reinigingsfouten. Lak die bladdert, poedercoating met kraters, galvanische lagen met blazen en lijmverbindingen die loslaten hebben meestal dezelfde oorzaak: een film van olie, een vingerafdruk of een residu op het oppervlak dat de coating niet kon bevochtigen. De coatinglijn kan dat niet corrigeren. Het oppervlak moet schoon, gespoeld en droog aankomen, en zo blijven tot het gecoat wordt.
Wat de coating nodig heeft
Een coating hecht door het oppervlak te bevochtigen. Olie, vet, was, siliconen en ingedroogde resten van reinigingsmiddel verlagen de oppervlakte-energie, zodat de coating zich op die plekken terugtrekt in plaats van uit te vloeien. De gevolgen zijn bekend:
| Vervuiling | Typisch defect |
|---|---|
| Bewerkingsolie, trek- en stansmiddel | Slechte hechting, bladderen |
| Siliconen (uit sprays, lossingsmiddelen, sommige handcrèmes) | Kraters, "visogen" in lak en poeder |
| Vingerafdrukken | Plaatselijk hechtingsverlies, corrosie onder de coating |
| Ingedroogd reinigingsmiddel of kalkresten van hard water | Blazen, slechte hechting, corrosie onder de film |
| Polijst- en schuurpasta | Vlekkerige galvanische laag, slechte hechting |
| Fijne deeltjes, fijnstof van de verspaning | Insluitingen, ruwe afwerking |
Siliconen verdienen een aparte waarschuwing. Een spoortje van een spuitbus die bij de lijn is gebruikt, is genoeg om een hele batch te laten kraters vormen. Houd siliconenhoudende producten volledig uit de reinigings- en coatingzone.
De reinigingsvolgorde
| Station | Doel | Typische instelling |
|---|---|---|
| Ultrasoon wassen | Olie, pasta, deeltjes | Alkalisch reinigingsmiddel 3 tot 5 %, 55 tot 65 °C (aluminium: reinigingsmiddel voor lichte legeringen, 50 tot 60 °C), 28 of 40 kHz, 5 tot 15 min |
| Spoelen 1 | Reinigingsmiddel van het onderdeel | Schoon water, warm, met overloop |
| Spoelen 2 | Zouten van het onderdeel | Gedemineraliseerd water, geleidbaarheid bewaakt |
| Drogen | Geen watervlekken, geen vliegroest | Hete lucht van 70 tot 100 °C |
Twee spoelstappen zijn vóór het coaten normaal. De eerste verwijdert het reinigingsmiddel; de tweede, in gedemineraliseerd water, verwijdert de zouten die de eerste achterlaat en die anders tot vlekken onder de coating zouden opdrogen. Leidingwater in de laatste spoeling is een veelvoorkomende oorzaak van blaasvorming. Zie spoelen en drogen en multitanklijnen.
Ultrasoon reinigen en voorbehandeling
Veel coatinglijnen voegen na het reinigen een chemische conversiestap toe: ijzer- of zinkfosfateren, voorbehandeling met zirkonium of silaan, chromaatvrij passiveren, of de activeringsstap in een galvanische lijn. Ultrasoon reinigen vervangt deze stappen niet. Het komt ervoor en zorgt dat ze werken, want een conversielaag vormt zich alleen op een oppervlak dat al olievrij is. Hebben de onderdelen blinde gaten, schroefdraad of kamers, dan verwijdert ultrasoon reinigen ook daar de olie, wat een sproeivoorbehandelingslijn vaak niet kan. Voor eenvoudige plaatdelen zonder holtes volstaat een sproeilijn vaak; zie sproeiwasser of ultrasoonbad.
Het oppervlak testen
De reiniging wordt vrijgegeven op basis van een test op het onderdeel, niet op basis van het uiterlijk:
- Waterbreektest: spoel het onderdeel en houd het omhoog. Op een schoon oppervlak vormt het water minstens 30 seconden een aaneengesloten film. Waar het in druppels uiteenvalt of zich terugtrekt, zit nog een waterafstotende film. De test is snel, kost niets en hoort aan het eind van elke reinigingslijn.
- Testinkten of dynepennen: een set inkten met bekende oppervlaktespanning laat de oppervlakte-energie van het onderdeel zien. De leverancier van de coating of lijm geeft de minimumwaarde die zijn product nodig heeft.
- Hechtingstest op het gecoate onderdeel, zoals ruitjestest of trekproef, controleert de hele keten van reinigen, voorbehandelen en coaten.
Van de droger naar de coating
- Coat snel. Een schoon oppervlak neemt stof en olie uit de lucht op. Reken in uren, niet in dagen.
- Pak onderdelen vast met schone handschoenen, en raak de te coaten oppervlakken nooit aan.
- Hang of rek de onderdelen direct na het drogen op voor de coatinglijn, zodat ze niet opnieuw worden gehanteerd.
- Houd het bad vers. Een bad vol olie brengt olie terug op de onderdelen. Een olieafscheider en filtratie, en dagelijks een concentratiecontrole, houden het resultaat constant; zie filtratie en levensduur van het bad.
Welke machine
| Werk | Opstelling |
|---|---|
| Kleine batches voor een lak- of poedercabine | ST-96 of ST-157 wassen, twee spoeltanks, DT-droger |
| Onderdelen met holtes vóór galvaniseren of anodiseren | AL-150 tot AL-400 met hefsysteem en filtratie, spoel- en demiwaterspoelstations, droger |
| Toevoer naar de coatinglijn, serieproductie | MT-multitanklijn: ultrasoon wassen, spoelen, spoelen met gedemineraliseerd water en drogen onder één wagen, afgestemd op de takttijd van de coatinglijn |
Voor olieachtige onderdelen staat de chemische kant in olie en vet verwijderen, en voor bewerkte onderdelen in spanen en koelsmeermiddel verwijderen.
