
Proces en parameters · 8 min leestijd · Bijgewerkt op 16-11-2026
Aluminium onderdelen zonder vlekken reinigen
Waarom aluminium na ultrasoon reinigen grijs of vlekkerig wordt, hoe u etsen, residu, contactvlekken en watervlekken onderscheidt en wat u aanpast.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
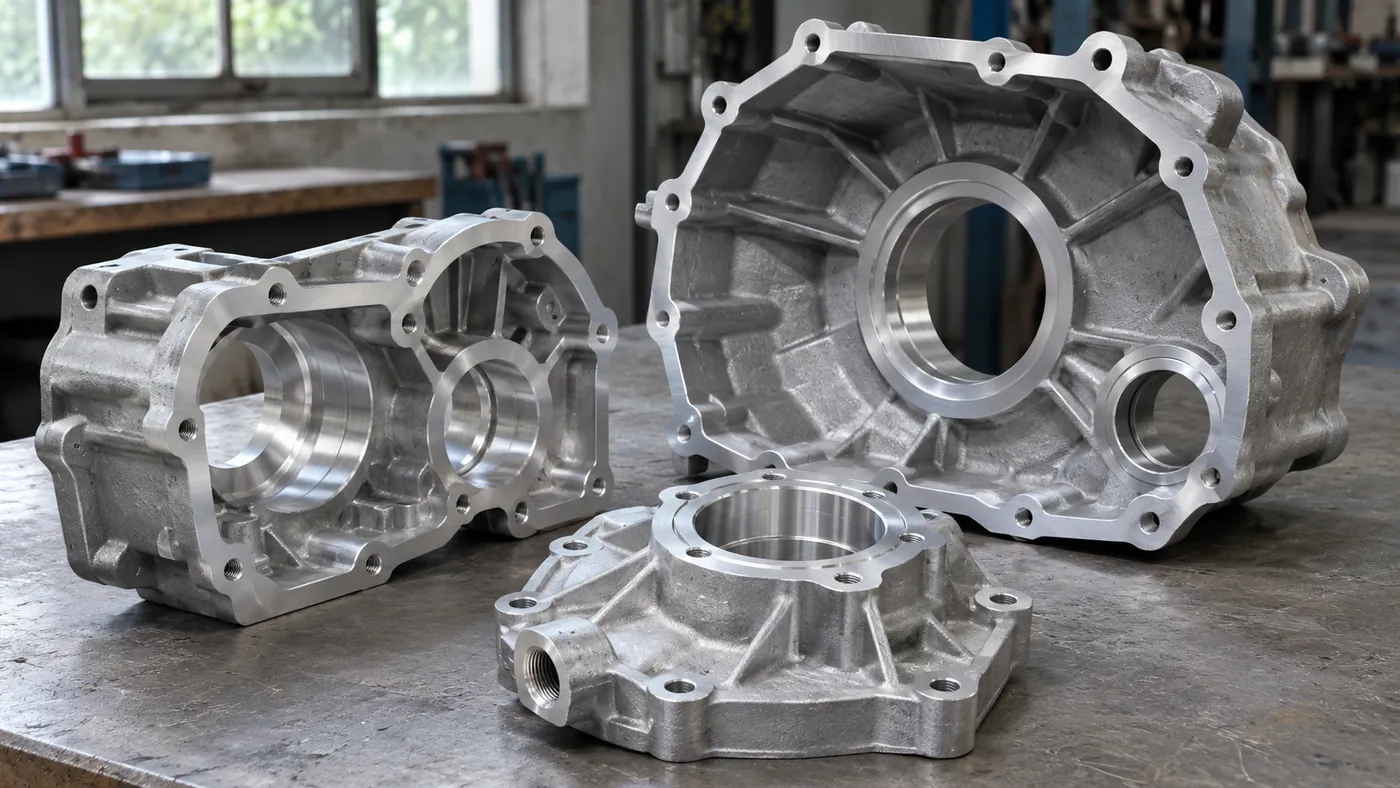
Aluminium komt vaak olievrij uit het bad en is toch getekend: grijs op de bewerkte vlakken, witte vlekken na het drogen of een donkere plek waar het onderdeel tegen de mand lag. Elke vlek heeft een andere oorzaak, en de oplossing voor de ene kan de andere erger maken. Dit artikel legt uit waar de vlekken vandaan komen, hoe u ze onderscheidt en wat u aanpast.
Hoe reinigt u aluminium zonder vlekken? Met een reiniger die de fabrikant voor lichte legeringen vrijgeeft, meestal pH 9 tot 11 met inhibitoren, op 40 kHz en met een lagere temperatuur en kortere tijd dan voor staal. Spoel voordat de reiniger opdroogt, spoel als laatste met demiwater, leg de onderdelen los van elkaar in de mand en droog ze meteen.
Waarom krijgt aluminium vlekken in een ultrasoonbad?
Aluminium krijgt in een ultrasoonbad vlekken om vier hoofdredenen: een voor de legering te alkalische reiniger etst het metaal grijs, opgedroogde reiniger of kraanwatermineralen laten witte sporen achter, contact met een ander metaal tekent het plaatselijk, en achterblijvend water verkleurt het. Reinigers voor lichte legeringen zitten meestal op pH 9 tot 11 met inhibitoren en werken op 40 kHz.
Alkalische aantasting. Aluminium dankt zijn corrosiebestendigheid aan een dunne natuurlijke oxidelaag. Die laag is stabiel in vrijwel neutraal water, maar lost op in sterke loog, waarna de loog het metaal zelf aantast. Sterke loog etst aluminium en zinkspuitgietwerk binnen enkele minuten grijs. Temperatuur, tijd en concentratie versnellen de aantasting; de inhibitoren in een reiniger voor lichte legeringen remmen haar af. Bij gietstukken lossen legeringselementen zoals silicium en koper niet mee op met het aluminium en blijven ze achter als een donkere film. Daarom worden gietstukken vaak donkerder dan onderdelen uit staafmateriaal.
Opgedroogd residu. Hard kraanwater laat bij verdampen witte vlekken achter. Reiniger die naar een uitgeputte spoeling wordt meegenomen, droogt op tot strepen of een doffe film. Beide liggen op het metaal.
Metaalcontact. Waar nat aluminium staal, roestvast staal of een koperlegering raakt, corrodeert op het contactpunt het aluminium. Een vlek precies bij een manddraad, een stalen inzetstuk of een naastliggend messing onderdeel wijst op contact, niet op de reiniger.
Traag drogen. Water in een holte of tussen in elkaar geschoven onderdelen blijft lang op het kale oppervlak staan en kan een vlek achterlaten die de omtrek van het water volgt.
Hoe onderscheidt u etsen van residu op aluminium?
Etsen verandert het aluminium zelf: de grijze of matte plek blijft na afvegen en na een nieuwe spoeling met demiwater. Residu ligt erbovenop en veegt of spoelt eraf. Is het bad alkalischer dan de gebruikelijke pH 9 tot 11, denk dan eerst aan etsen. Matte plekken op gepolijste vlakken wijzen eerder op cavitatie-erosie; 40 kHz houdt die laag.
Bekijk het onderdeel droog en afgekoeld, naast een onbehandeld onderdeel uit dezelfde partij, onder hetzelfde licht. Het vlekbeeld wijst daarna de oorzaak aan:
| Wat u ziet, en waar | Waarschijnlijke oorzaak | Wat u aanpast |
|---|---|---|
| Egaal grijs of mat, veegt niet af; op alle natte vlakken, het sterkst op bewerkte vlakken en gietvel | Alkalische aantasting | Reiniger voor lichte legeringen met inhibitoren, concentratie controleren, lagere temperatuur, kortere tijd |
| Witte vlekken waar druppels zijn opgedroogd | Mineralen uit kraanwater | Laatste spoeling met demiwater |
| Strepen of doffe film op grote vlakke delen | Reiniger meegenomen, spoeling uitgeput | Spoeling vervangen volgens een schema dat aan het wasbad is gekoppeld |
| Plaatselijke donkere vlek bij contact met de mand, een stalen inzetstuk of naast messing onderdelen | Metaalcontact | Kunststof steunen, gemengde metalen apart reinigen |
| Waterranden of omlijnde vlekken in holtes, blinde gaten of tussen gestapelde onderdelen | Traag drogen | Laten uitlekken, meteen met hete lucht drogen, niet stapelen |
| Matte plekken op de gepolijste vlakken die het langst zijn blootgesteld | Cavitatie-erosie | 40 kHz, lager ultrasoon vermogen, kortere cyclus |
Bron: Sonixtek-artikelen reinigingsvloeistoffen (loog, waterkwaliteit), spoelen en drogen (vlekken, strepen) en 28 of 40 kHz (erosie); oxidelaag en metaalcontact volgens algemene corrosiechemie.
Een geëtst oppervlak is niet terug te wassen. Langer of sterker reinigen neemt rond de vlek meer metaal weg; stop dus en corrigeer de chemie. Een donkere film op een geëtst gietstuk is soms af te vegen, maar het matte oppervlak eronder blijft; het uiterlijk herstellen is een aparte polijst- of straalstap.
Welke reiniger en instellingen voor aluminium?
Aluminium vraagt een reiniger die de fabrikant voor lichte legeringen vrijgeeft, meestal pH 9 tot 11 met inhibitoren, gebruikt op 40 kHz en met een lagere temperatuur en kortere tijd dan voor staal. Geanodiseerd aluminium vraagt een mildere reiniger en een kortere cyclus. Het datablad noemt de vrijgegeven materialen; uw legering hoort erop te staan.
Meer concentraat helpt niet. Boven de aanbevolen concentratie reinigt een middel nauwelijks beter, tast het meer aan en laat het meer residu achter om weg te spoelen. Controleer de concentratie wekelijks met de titratieset van de leverancier en vul bij met oplossing op werksterkte, niet alleen met water. Het artikel over reinigingsvloeistoffen ordent de chemie per materiaal.
Op 40 kHz zijn de cavitatiebellen kleiner en imploderen ze zachter. Dat houdt de erosie op zachte metalen laag en bereikt schroefdraad en fijne boringen. 28 kHz past bij zware vervuiling op robuuste gietstukken, maar niet bij gepolijste of geanodiseerde vlakken; het artikel over de frequentie legt het verschil uit.
Ultrasoon geluid verwarmt het bad vanzelf, zodat het bij lang draaien boven de ingestelde temperatuur kan komen. Meet de badtemperatuur gedurende een hele ploeg. Loopt ze op, dan houdt een koelspiraal of een externe koeler het bad op de ingestelde waarde. De juiste temperatuur en tijd voor uw legering en vervuiling volgen uit het datablad van de reiniger en een proef met echte onderdelen.
Welke badgegevens tellen bij een lading aluminium?
Bij een lading aluminium tellen vooral de mand en het ultrasoon vermogen. Het verwarmde ultrasoonbad ST-96 (96 L
| Gegeven | Waarde | Gebruik bij aluminium |
|---|---|---|
| Frequentie | 40 kHz | Bewerkte, gepolijste en geanodiseerde vlakken |
| Reiniger voor lichte legeringen | pH 9 tot 11 | Gebruikelijk bereik met inhibitoren; het datablad beslist |
| ST-96 inhoud | 96 L |
Badgrootte |
| ST-96 mand L × B × H | 580 × |
Onderdelen los van elkaar, holtes lopen leeg |
| ST-96 mandbelasting | 100 kg |
Mechanische waarde, geen ladinggrootte |
| ST-96 ultrasoon vermogen | 1.440 W, regelbaar | Terugdraaien voor gepolijste vlakken |
Bron: Sonixtek options.json (frequentie); artikel reinigingsvloeistoffen (pH); products.json en live productpagina ST-96 (inhoud, mand, belasting, vermogen), gelezen op 16 november 2026.
Leg de onderdelen los van elkaar, zodat ze elkaar niet raken en niet tegen de roestvaststalen manddraad schuren. Leg kunststof steunen of een met kunststof bekleed rek onder bewerkte vlakken, en reinig stalen of messing onderdelen in een aparte lading. Draai holtes en blinde gaten naar beneden zodat ze leeglopen; zie de mand beladen. De industriële ST-baden en de UMX Pro compacte reinigers zijn allebei in 40 kHz verkrijgbaar.
Aluminium zonder vlekken spoelen en drogen
Zet de mand in de spoeling voordat de reiniger op de onderdelen opdroogt; een film die op warm aluminium indroogt, is moeilijker te verwijderen en blijft op het oppervlak inwerken. Spoel eerst met schoon water en als laatste met demiwater voor zichtbare, gecoate of te lijmen onderdelen. Vervang de spoeling volgens een schema dat aan het wasbad is gekoppeld, want een uitgeputte spoeling brengt reiniger op de onderdelen.
Droog direct na de laatste spoeling met hete lucht. De heteluchtdroger DT-96 (96 L
Veelgestelde vragen
Kan een grijze vlek op aluminium eraf gereinigd worden?
Alleen als het residu is. Etsen neemt metaal weg, en verder reinigen neemt rond de vlek nog meer weg. Een donkere film op een geëtst gietstuk is soms af te vegen, maar het matte oppervlak blijft; herstellen vraagt polijsten of stralen.
Beschadigt 28 kHz aluminium?
Niet als regel. 28 kHz past bij zware vervuiling op robuuste aluminium gietstukken. Voor bewerkt, gepolijst of geanodiseerd aluminium is 40 kHz de gebruikelijke keuze, omdat de kleinere bellen zachter imploderen en de erosie laag houden.
Kunt u aluminium en stalen onderdelen in één lading reinigen?
Beter apart. Staal verdraagt sterkere loog dan aluminium, de reiniger moet voor beide geschikt zijn, en nat contact tussen beide metalen kan het aluminium tekenen. Reinig samenstellingen van gemengde metalen met een reiniger voor lichte legeringen.
Waarom verschijnen witte vlekken pas na het drogen?
De mineralen in kraanwater blijven op het oppervlak achter wanneer het water verdampt, dus verschijnen de vlekken tijdens het drogen. Een laatste spoeling met demiwater verwijdert ze vooraf. Strepen of een doffe film wijzen eerder op meegenomene reiniger.
Gegevens voor een offerte
- Legering (giet- of kneedlegering, soort indien bekend) en afwerking: bewerkt, gepolijst, geanodiseerd of gelakt.
- Inzetstukken, bussen of andere metalen in het onderdeel.
- Te verwijderen vervuiling en de volgende stap: assemblage, coating, lijmen of opslag.
- Afmetingen van het grootste en het kleinste onderdeel en onderdelen per dag.
- Foto's van de vlekken en het datablad van uw huidige reiniger.
Stuur deze gegevens via het offerteformulier. Ons technisch team stelt frequentie, bad, spoeling en droger voor uw onderdelen voor.
