Principes du nettoyage par ultrasons · 7 min de lecture · Mis à jour le 18/11/2026
Nettoyage par ultrasons : cavitation, fréquence, température et équipement
Comment le champ sonore produit la cavitation, ce que changent fréquence, puissance et température, le rôle du produit, du générateur, des transducteurs et de la cuve, puis les fonctions et machines adaptées.
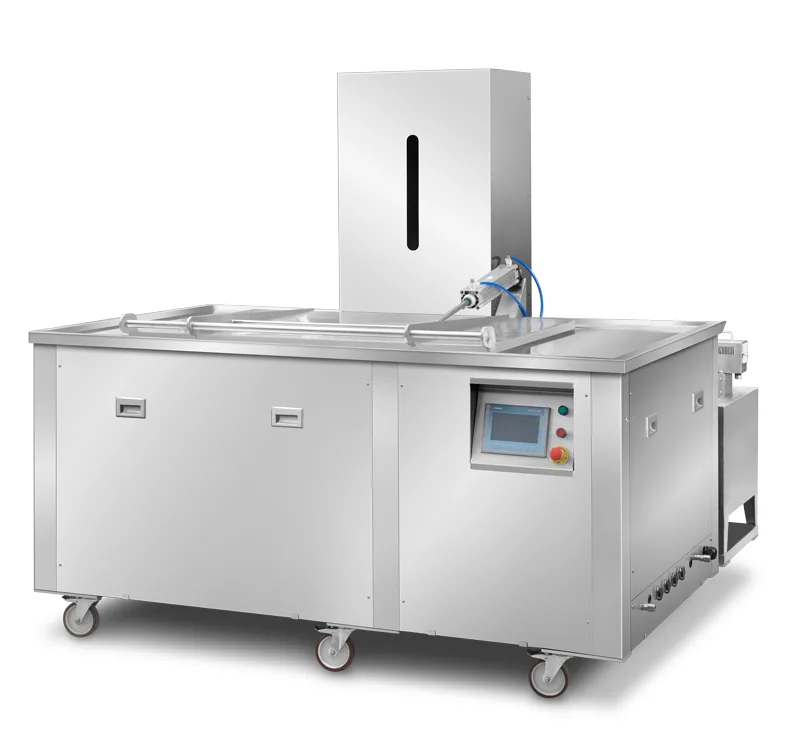
Un nettoyeur à ultrasons est une cuve de liquide de nettoyage chauffé parcouru par un champ sonore. Le son dépasse l'audition humaine, à 28 ou 40 kHz sur la plupart de nos machines. Ce qui nettoie est son action sur le liquide : il forme des bulles microscopiques puis les fait imploser contre chaque surface mouillée de la pièce, des milliers de fois par seconde. Chimie et chaleur détachent les salissures ; les implosions les emportent, même où brosse et jet ne passent pas.
Comment fonctionne la cavitation
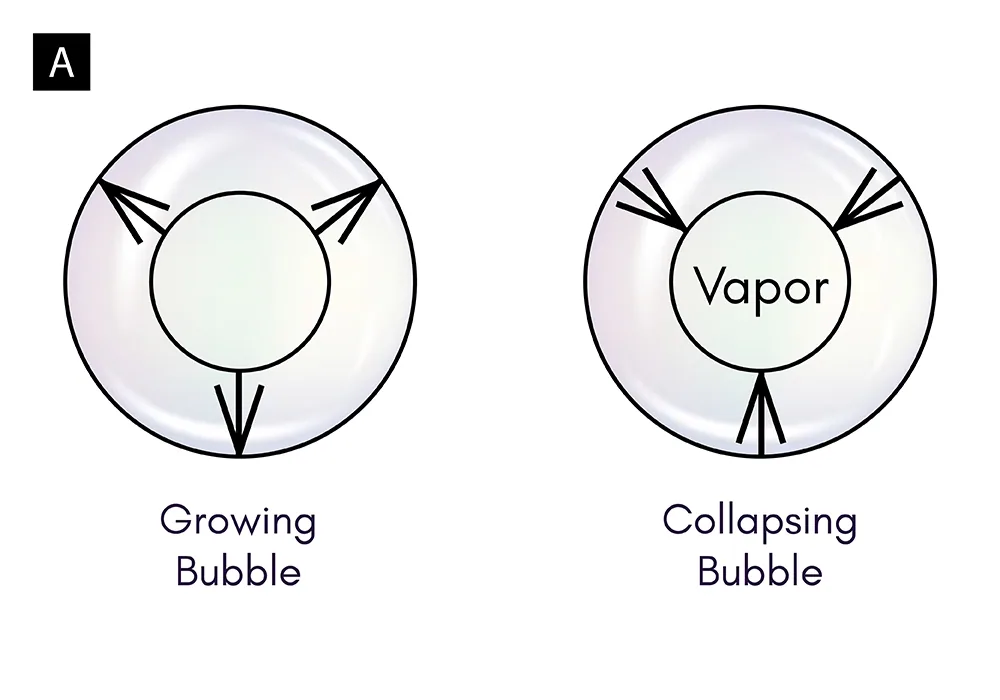
Une onde sonore dans un liquide alterne rapidement basse et haute pression. À basse pression, de minuscules cavités s'ouvrent et grossissent. À haute pression, elles sont comprimées et implosent. Une bulle grossit souvent sur plusieurs cycles avant d'imploser ; le bain contient donc des bulles de nombreuses tailles.
Près d'une surface, une bulle implose de façon dissymétrique et projette un microjet de liquide contre elle. Ces implosions sur toute la surface mouillée produisent l'action qui décolle les salissures. Chacune crée un pic bref et local de pression et de température à la surface ; le bain reste globalement à la consigne.
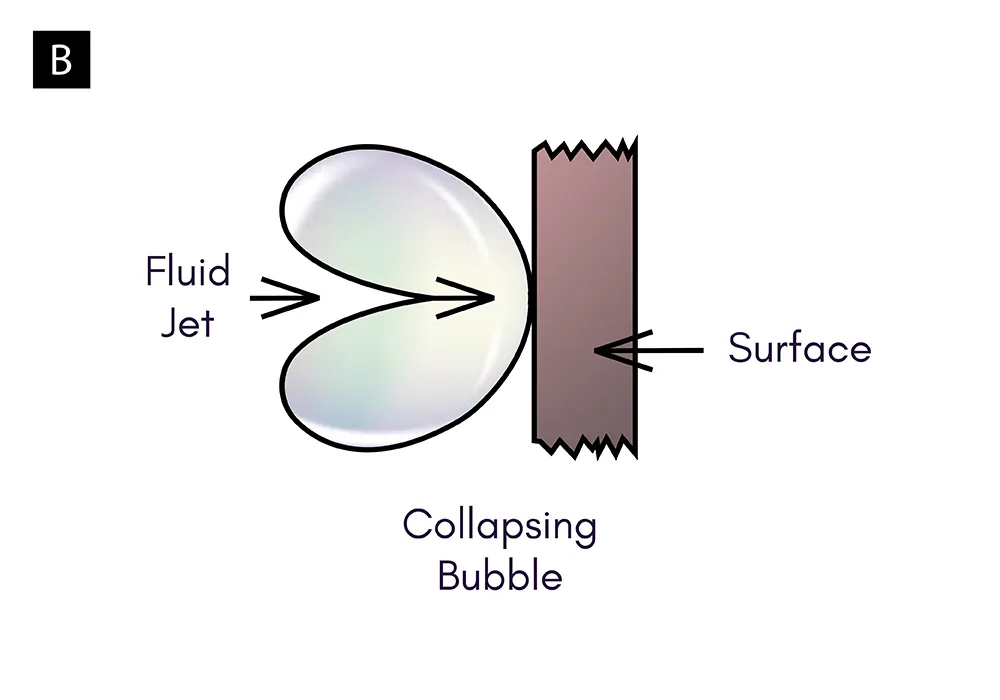
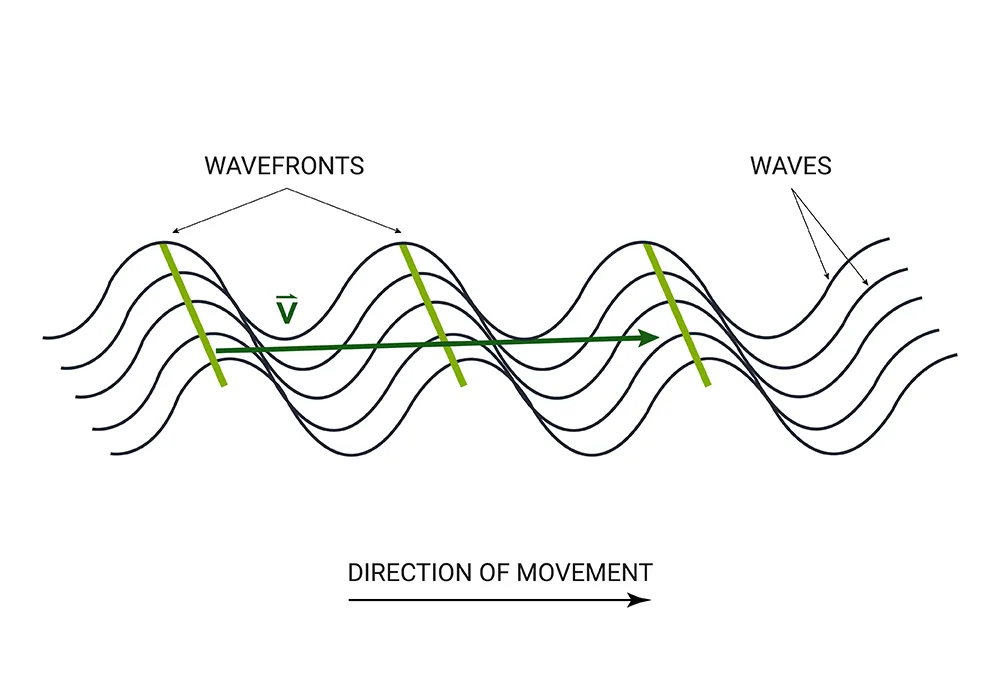
Deux conséquences pratiques : le liquide doit atteindre la salissure. Filetages et trous borgnes ne sont nettoyés que si le liquide entre et l'air sort ; orientez les trous sur le côté ou vers le haut. Une cavité fermée n'est pas nettoyée à l'intérieur. Ensuite, la machine s'entend même si les ultrasons sont inaudibles : sous-harmoniques et sifflement de cavitation sont plus perceptibles à 28 qu'à 40 kHz ; un couvercle aide.
Fréquence
La fréquence fixe la taille des bulles.
- 28 kHz : bulles moins nombreuses, plus grosses, avec plus d'énergie par implosion. Plus fort sur les dépôts tenaces de pièces robustes : calamine, graisse épaisse, pâte à polir, tartre sur pièces moulées. Plus agressif pour les métaux tendres et surfaces polies.
- 40 kHz : bulles plus nombreuses et plus petites, atteignant des jeux étroits avec une action plus douce. Pour filetages, petits alésages, faces usinées et polies, aluminium anodisé, électronique et optique.
Nos machines industrielles ST, UMX Pro, SF, AL et AU sont construites pour 28 ou 40 kHz, choisi à la commande ; UMX Pro existe en double fréquence 28/40 kHz sur demande. STS et STB de table fonctionnent à 40 kHz, SX à 37 kHz. Des fréquences beaucoup plus élevées, mégasoniques de plusieurs centaines de kilohertz, servent aux plaquettes, disques durs et optiques ; elles sont hors de notre gamme.
Puissance
La fréquence seule ne nettoie pas : le champ doit avoir assez de puissance pour le volume. Nos cuves industrielles travaillent autour de 15 W par litre : ST-96, 1440 W pour 96 litres ; AL-75, 1200 W pour 75. Trop peu ralentit le bain ; bien davantage peut éroder les surfaces fragiles. La puissance réglable, comme sur UMX Pro, permet de traiter des charges robustes ou délicates.
Température
La chaleur agit dans deux sens. Le détergent travaille plus vite et huile et graisse se fluidifient. Près de l'ébullition, la cavitation faiblit : la vapeur dans les bulles amortit leur implosion. Dans l'eau, elle est maximale vers 50 à 60 °C ; avec un détergent, la plage utile atteint environ 70 °C.
Pour la plupart des lavages aqueux, réglez 50 à 65 °C. Calamine et huile cuite répondent mieux à 65 à 75 °C. Produits enzymatiques, résidus biologiques, électronique et plastiques restent vers 35 à 50 °C. La fiche du produit fixe sa plage de travail.
Les séries industrielles chauffent de la température ambiante à 100 °C. L'étape ultrasonore ne se fait pas à 100 °C ; la réserve sert au trempage chaud préalable des dépôts cuits et au maintien de la consigne lorsqu'un panier de pièces froides entre.
Le liquide de nettoyage
Le produit compte autant que fréquence et puissance. Il s'agit surtout de concentrés aqueux dilués à quelques pour cent selon le fabricant, en quatre groupes :
- Neutres : salissures légères, matériaux sensibles, verrerie.
- Légèrement alcalins : dégraissage courant de l'acier et, en version inhibée, de l'aluminium et autres alliages légers.
- Alcalins : huile épaisse, graisse, calamine et vernis sur pièces robustes.
- Acides : tartre, dépôts minéraux, oxydes et rouille légère.
L'eau seule nettoie mal. Les produits aqueux peuvent favoriser la rouille instantanée ; beaucoup contiennent un inhibiteur, et l'acier nu est séché et protégé juste après rinçage. Les solvants inflammables n'ont pas leur place dans une cuve chauffée. Choix et dilution : liquides de nettoyage.
Générateur, transducteurs et cuve
Le générateur convertit l'alimentation secteur en signal électrique à la fréquence de travail et maintient fréquence et puissance réglées malgré les variations de charge.
Les transducteurs convertissent le signal en vibration mécanique. Collés à la cuve, généralement au fond, ou montés en caissons étanches immergés sur les grands systèmes, ils sont dimensionnés en nombre et puissance pour son volume et pour transmettre le champ dans tout le liquide.
La cuve contient le liquide et transmet les vibrations. En inox, elle comporte chauffage, vidange et couvercle sur les séries industrielles. Dimensionnez d'après la plus grande pièce et le dégagement sur tous les côtés, pas le volume seul ; c'est l'espace utile du panier qui compte.
Le panier éloigne les pièces du fond et des parois. Posées au fond, elles amortissent la vibration, risquent d'être marquées et usent la cuve. ST et UMX Pro sont livrés avec un panier inox ; les petites pièces délicates vont dans un panier à maille fine ou un support.
Fonctions
Les fonctions dépendent de la série ; chaque page modèle les indique.
- Balayage (sweep) : varie légèrement la fréquence autour de la consigne pour déplacer le champ sonore. Il réduit les ondes stationnaires, leurs zones de forte cavitation et leurs zones faibles, et homogénéise le résultat dans le panier. De série sur ST, UMX Pro, AL, AU et SX de table.
- Dégazage : pulse les ultrasons pour expulser l'air dissous d'un bain neuf. Cet air amortit l'implosion tant qu'il reste présent. C'est une fonction du générateur sur UMX Pro et AL. Sans elle, faites fonctionner le bain neuf à vide environ 10 minutes avant la première charge.
- Impulsions et réglage de puissance : augmentent l'intensité de pointe ou réduisent la puissance moyenne pour les charges délicates, si le générateur les propose.
Types de machines
| Type | Série Sonixtek | Usage typique |
|---|---|---|
| De table | STB et STS, 2 à 30 L à 40 kHz ; SX, 2,2 à 28 L à 37 kHz | petites pièces, laboratoires, injecteurs, outils, instruments |
| Cuve industrielle unique | ST, 40 à 400 L | lots en atelier et production |
| Cuve industrielle compacte avec filtration en option | UMX Pro, 50 à 255 L | travaux variés, huile et particules |
| Cuve à filtration intégrée | SF, 225 à 360 L | volume régulier de pièces huileuses ou chargées de particules |
| Cuve avec levage | AL, 75 à 2000 L | pièces lourdes, agitation dans alésages et galeries |
| Grand système automatique | AU, 400 à 8000 L | grandes pièces et débit élevé |
| Laveuse par aspersion | SPR, panier rotatif | prélavage de salissures grossières libres |
| Séchoir à air chaud | DT, 96 à 300 L | séchage après rinçage |
| Ligne multi-cuves | MT, sur commande | lavage, rinçage et séchage côte à côte |
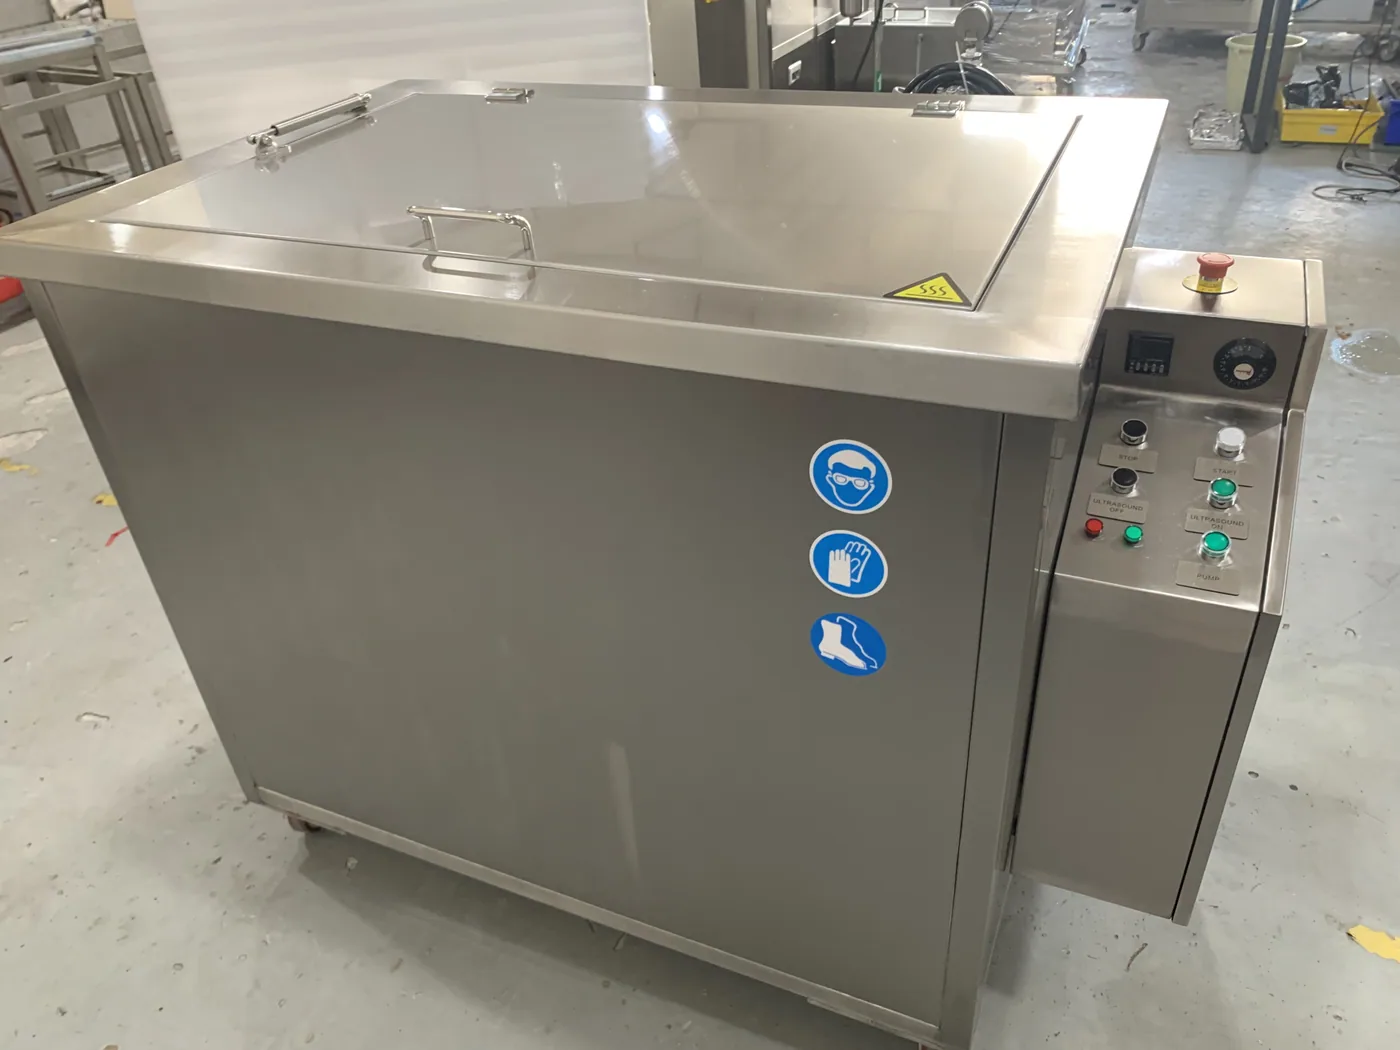
Une tâche simple demande une cuve. Un procédé de production demande souvent prélavage, ultrasons, rinçage et séchage, parfois avec transfert automatique. Pour des pièces longues, étroites ou particulières, une cuve sur mesure consomme moins de liquide et de puissance qu'un modèle standard surdimensionné.
Domaines d'utilisation
- Usinage et production : huile de coupe, fluide et copeaux sur pièces usinées, jusque dans trous borgnes et filetages. Voir copeaux et fluide de coupe.
- Réparation et reconditionnement automobiles : graisse, boues et calamine sur moteurs et transmissions. Voir graisse tenace sur pièces moteur.
- Électronique : flux et traces de manipulation sur cartes, généralement à 40 kHz, 45 à 55 °C et quelques minutes dans un décapant de flux, si le fabricant autorise l'immersion. Voir les articles sur les cartes électroniques.
- Laboratoires et outillages : verrerie, pipettes, moules et outils de presse.
Le nettoyage reste une étape de la procédure de l'utilisateur. Les instructions du fabricant sur produits, températures et inspection restent applicables. Envoyez-nous un échantillon pour un essai.
