
Principes du nettoyage par ultrasons · 4 min de lecture · Mis à jour le 25/09/2026
La cavitation ultrasonore : comment l'implosion d'une bulle nettoie une surface
Les ultrasons ne frottent pas. Ils font grossir puis imploser contre la pièce des millions de bulles microscopiques chaque seconde, et c'est l'implosion qui travaille. Ce qui se passe dans le liquide, et ce que cela implique pour vos réglages.
Guide technique. Les chiffres proviennent de nos propres fiches ; pour votre procédé, nous confirmons les réglages par un essai de nettoyage.
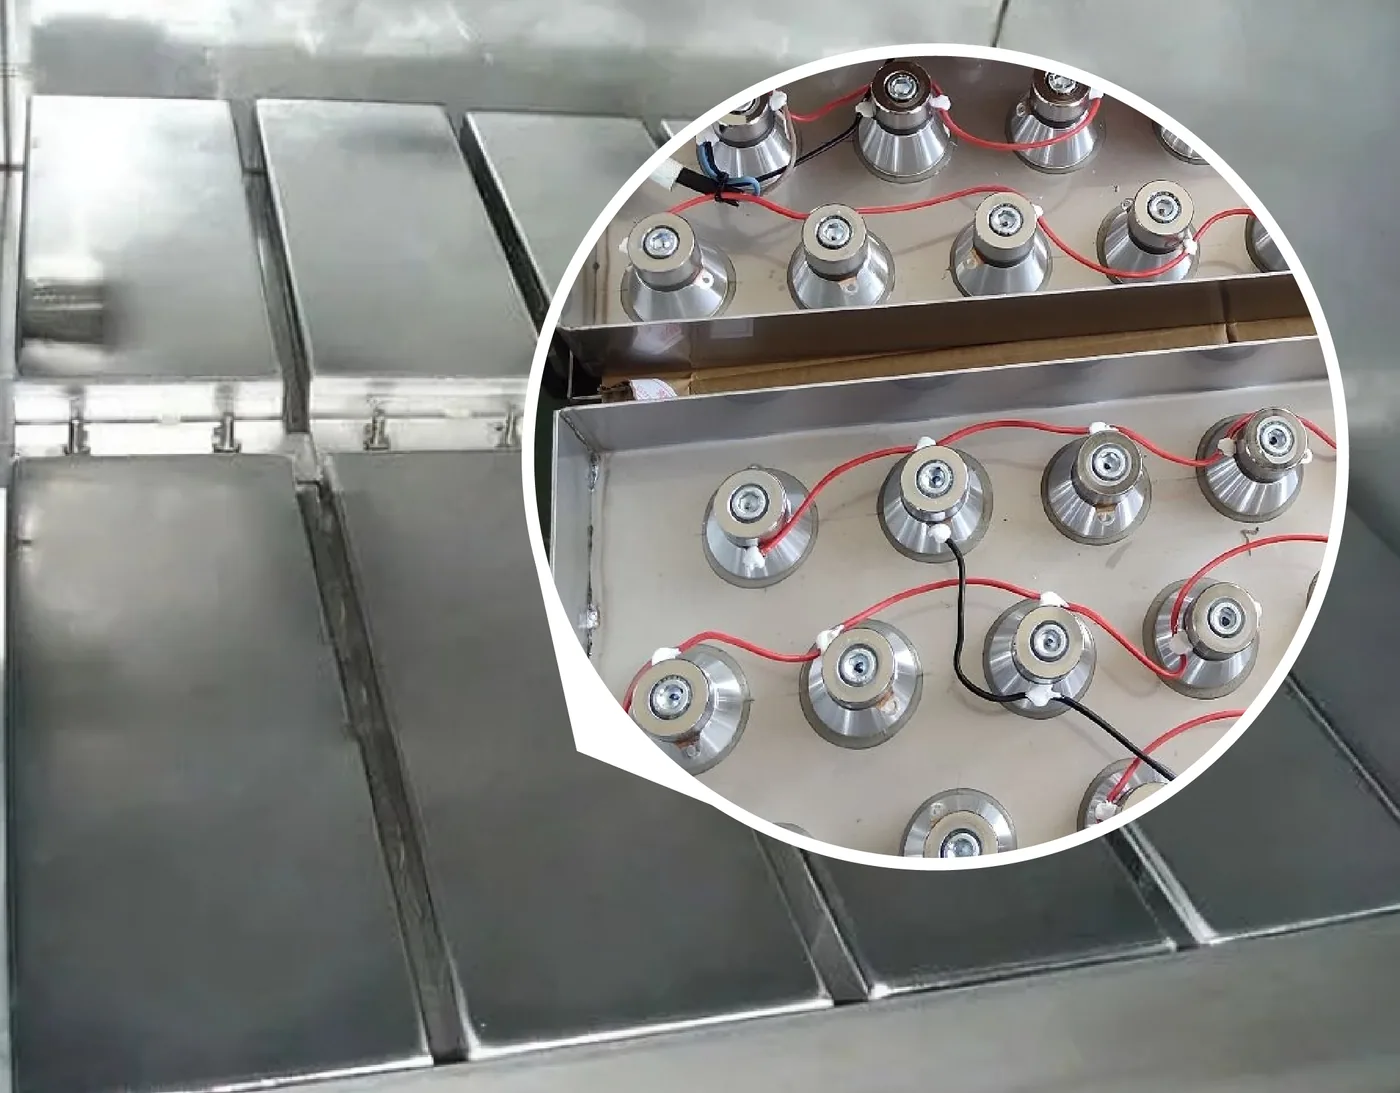
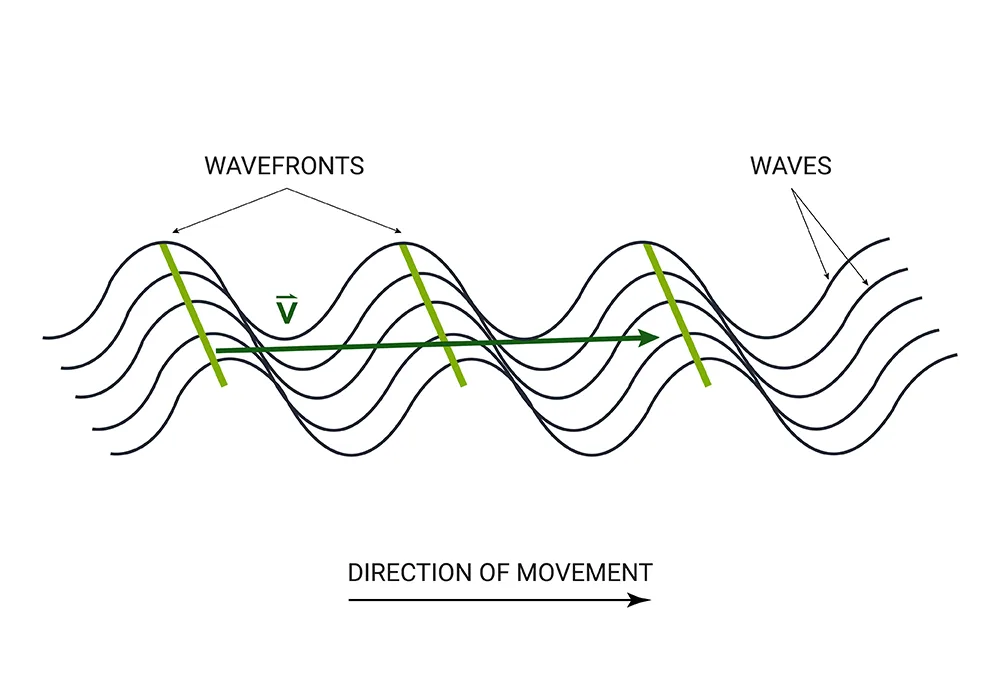
Une machine de nettoyage par ultrasons n'a aucune pièce mobile dans le liquide. Les transducteurs sous le fond de la cuve poussent et tirent la paroi entre 28 000 et 40 000 fois par seconde, et ce mouvement se propage dans le liquide sous forme d'onde de pression. Le nettoyage résulte de ce que l'onde fait au liquide, pas de l'onde elle-même.
L'onde de pression déchire le liquide
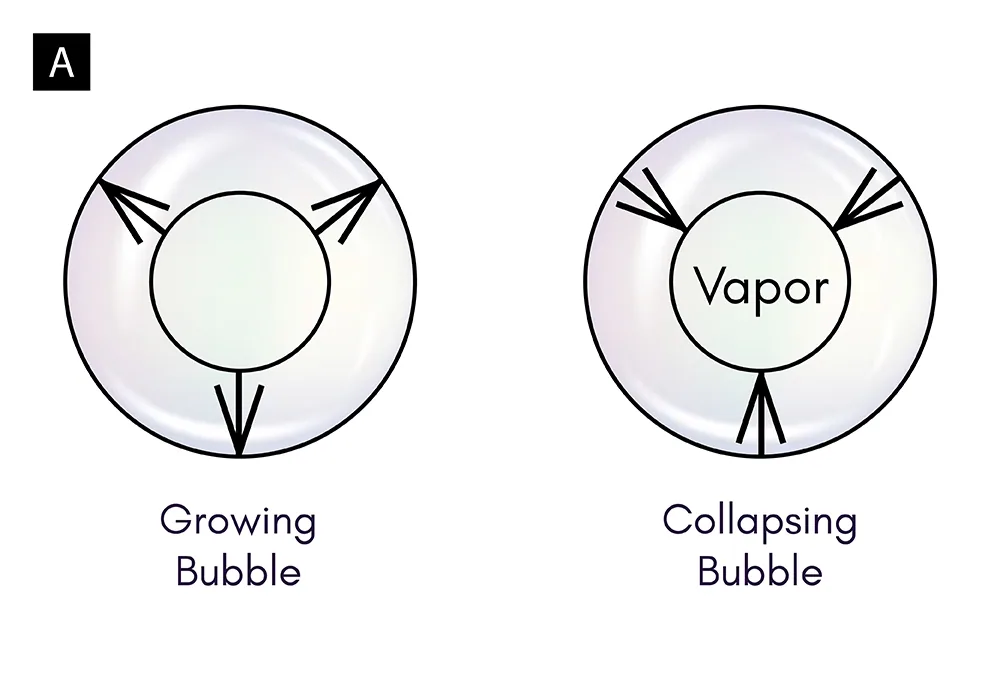
Une onde sonore est une suite d'alternances de haute et de basse pression. Pendant l'alternance de basse pression, le liquide est étiré assez fort pour que des cavités microscopiques s'ouvrent aux points faibles : gaz dissous, poussière, rayure sur la pièce. Chaque cavité se remplit de vapeur et de gaz et grossit pendant quelques cycles.
La bulle grossit, puis implose
Pendant l'alternance de haute pression du cycle suivant, la bulle est écrasée. Comme une bulle implose bien plus vite qu'elle ne grossit, l'énergie stockée dans sa paroi arrive en un point en une fraction de microseconde. Près d'une surface solide, l'implosion est asymétrique : la paroi opposée de la bulle se replie vers l'intérieur et projette un jet de liquide contre la surface. Les vitesses de jet mesurées atteignent des centaines de mètres par seconde et le pic de pression local des centaines de bar, sur une surface de la taille de la bulle.
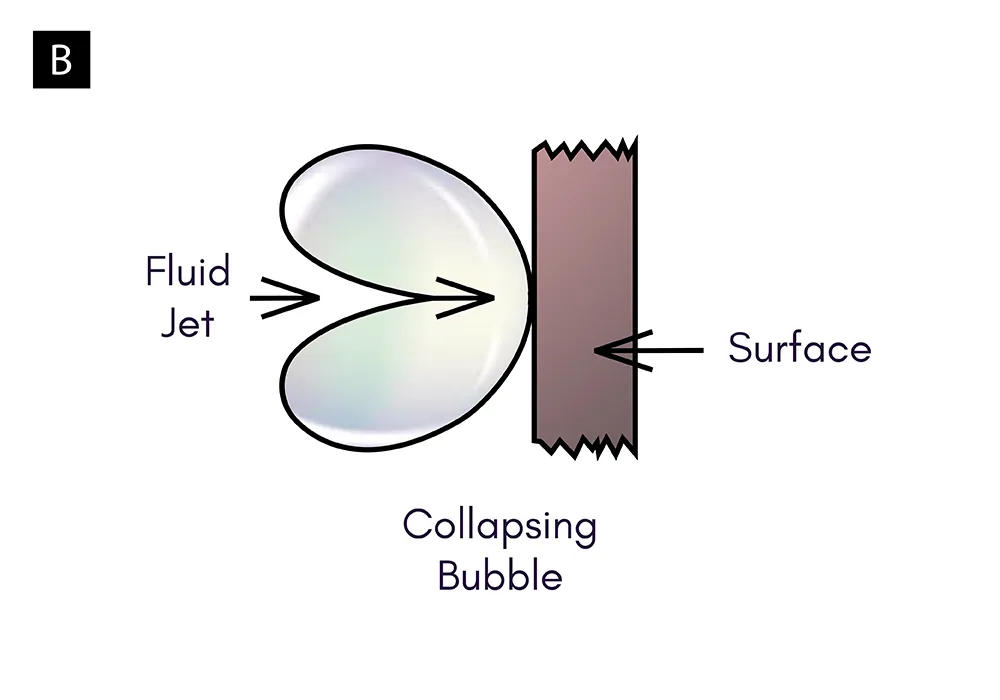
C'est ce jet qui soulève un film d'huile, casse une couche de calamine ou chasse un copeau d'un trou borgne. Comme les bulles se forment partout où il y a du liquide, elles se forment dans les alésages, sous les têtes de vis et dans les filets d'un écrou. Rien ne doit atteindre l'endroit : le liquide y est déjà.
Pourquoi les paramètres comptent
Chaque réglage de la machine modifie le comportement des bulles.
- La fréquence fixe la taille des bulles. À 28 kHz, les bulles sont plus grosses et implosent plus fort ; à 40 kHz, elles sont plus petites, plus nombreuses et plus douces. Le guide 28 ou 40 kHz aide à choisir.
- La température modifie la pression de vapeur et la viscosité du liquide. Dans l'eau, la cavitation est la plus forte vers 50 à 60 °C ; au-delà d'environ 80 °C, les bulles se remplissent de vapeur, amortissent leur propre implosion et nettoient moins, même si la chimie agit plus vite. Nos cuves ST chauffent jusqu'à 110 °C, mais la plupart des nettoyages se font entre 45 et 65 °C.
- Le gaz dissous amortit l'implosion de la même façon. Une cuve fraîchement remplie nettoie mal tant que l'air n'a pas été chassé, ce que fait en quelques minutes le cycle de dégazage d'un générateur numérique.
- La tension superficielle et le détergent déterminent la facilité avec laquelle les cavités s'ouvrent et la façon dont la salissure décollée est évacuée. L'eau pure cavite, mais une petite quantité de tensioactif rend le procédé nettement plus efficace.
- La densité de puissance, en watts par litre, fixe le nombre de bulles formées par seconde dans le volume. Nos cuves travaillent entre environ 9 et 40 W par litre selon leur taille ; l'article sur la densité de puissance explique cet écart.
Ce que la cavitation ne peut pas faire
Une bulle implose à la limite entre le liquide et le solide. Elle ne peut pas dissoudre un matériau que le liquide ne mouille pas : la graisse sur une pièce qui flotte ou une poche d'air piégée restent sales ; les pièces doivent être entièrement immergées et placées pour que l'air puisse s'échapper. La cavitation est aussi indifférente à ce qu'elle frappe : l'aluminium tendre, les couches anodisées et les surfaces polies peuvent présenter une « érosion de cavitation » mate après des cycles longs à 28 kHz, ce qui est une raison d'utiliser le 40 kHz et des cycles courts sur les surfaces finies.
Le voir par vous-même
Une feuille d'aluminium ménager tenue dans la cuve pendant une minute ressort perforée là où la cavitation est forte et intacte là où elle est faible. L'article sur le test de la feuille explique comment lire la répartition des trous et comment s'en servir pour contrôler une machine tout au long de sa vie.
