
Teile und Verschmutzungen · 8 Min. Lesezeit · Aktualisiert am 16.11.2026
Kunststoffteile nach der Reinigung trocknen
Kunststoffteile innerhalb der Herstellergrenzen trocknen: niedrige Lufttemperatur erproben, leichte Teile sichern, Wasser, Verzug und Abdrücke prüfen.
Technischer Ratgeber. Die Zahlen stammen aus unseren eigenen Datentabellen; für Ihren Prozess bestätigen wir die Einstellungen mit einem Reinigungsversuch.
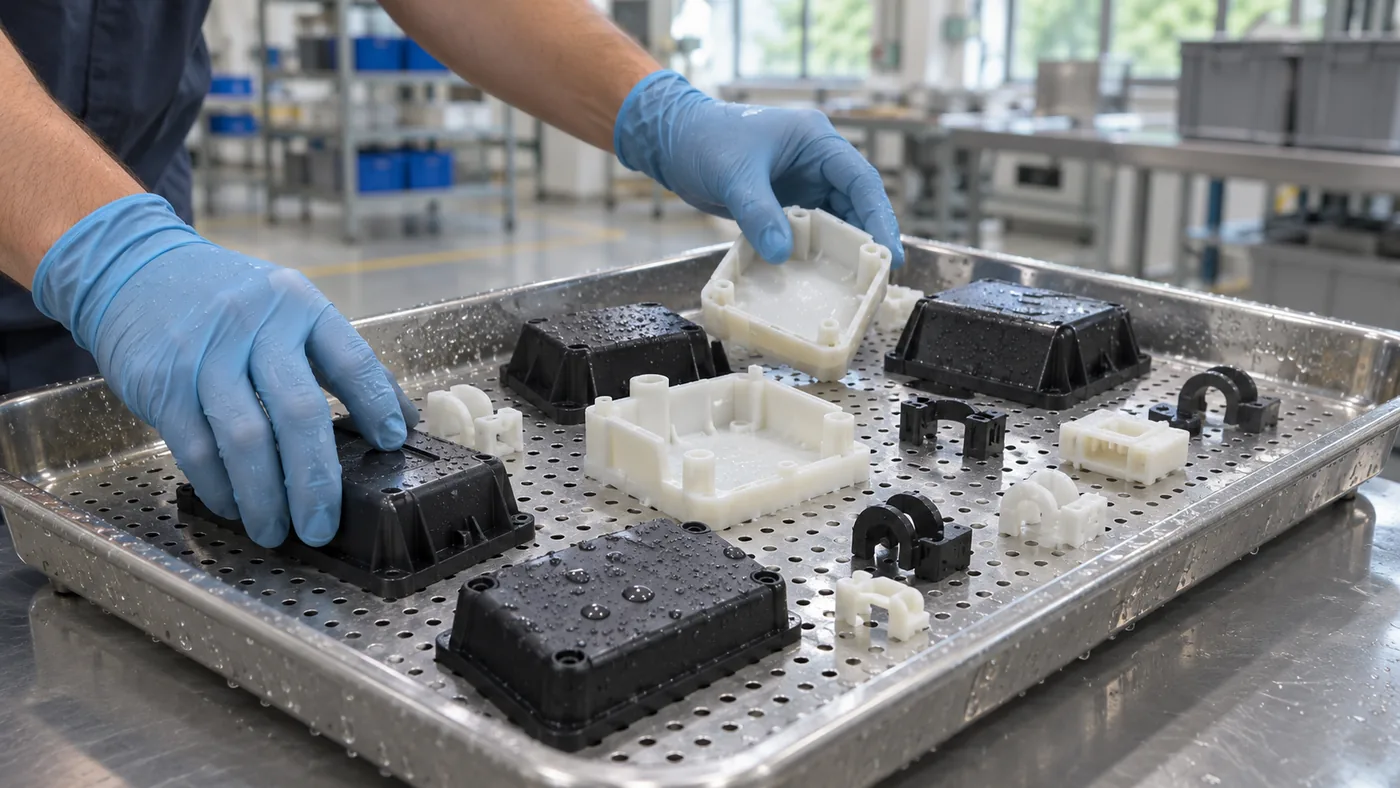
Ein leichtes Kunststoffteil trocknet anders als ein Stahlgussteil. Es kann sich im Luftstrom bewegen, sich im warmen Zustand durchbiegen oder hinter einer angespritzten Rippe Wasser halten.
Der Ratgeber zur Kunststoffindustrie beschreibt die Reinigungsaufgaben der Branche. Dieser Beitrag behandelt den Schritt nach dem Spülen: die Grenzen der tatsächlich eingesetzten Sorte ermitteln, die Form abstützen und Trockenheit wie Maßhaltigkeit nachweisen. Wie also trocknen Sie Kunststoffteile nach der Reinigung?
Kunststoffteile trocknen Sie nach der Reinigung mit warmer Luft bei der niedrigsten Einstellung, die das Wasser entfernt, immer unter der Grenze, die das Werkstoffdatenblatt für das vollständige Teil nennt. Ein DT-Heißlufttrockner arbeitet mit 30 bis 100 °C
Was müssen Sie vor dem Trocknen über den Kunststoff wissen?
Vor dem Trocknen brauchen Sie die genaue Sortenbezeichnung und die Grenze, die der Werkstoffhersteller für Nassreinigung und warme Luft angibt, bezogen auf das vollständige Teil. Der Name der Polymerfamilie genügt nicht. Erst mit dieser belegten Grenze lässt sich entscheiden, ob eine Einstellung im Bereich 30 bis 100 °C
Füllstoffe, Verstärkung, Weichmacher, Farbmittel, Alterung und Eigenspannungen aus dem Spritzgießen verändern das Verhalten einer Sorte unter Wärme. Allgemein gilt: Erweichungs- und Formbeständigkeitstemperaturen unterscheiden sich schon zwischen Sorten derselben Familie. Prüfen Sie deshalb das Werkstoffdatenblatt der tatsächlichen Sorte und klären Sie, ob die Grenze auch unter Last oder Einspannung gilt. Die Werkstoffangabe auf der Zeichnung ist keine Prozessfreigabe.
Prüfen Sie, ob das Teil Metalleinsätze, Dichtungen, Klebeverbindungen oder eine Oberflächenbehandlung enthält. Ein Mischteil richtet sich nach seiner empfindlichsten Komponente. Klären Sie außerdem, ob Wasser überhaupt in diese Konstruktion gelangen darf, bevor Sie festlegen, wie es wieder verdunsten soll.
Unterscheiden Sie fertige Teile von Granulat. Die Granulattrocknung vor dem Spritzgießen betrifft die Feuchte im Werkstoff und folgt sortenspezifischen Bedingungen. Ein Versuch im DT-Trockner nach wässriger Reinigung betrifft das Wasser am fertigen Teil. Die eine Vorgabe ersetzt die andere nicht.
Mit welcher Lufttemperatur beginnen Sie bei Kunststoffteilen?
Bei Kunststoffteilen beginnen Sie am unteren Ende des Bereichs 30 bis 100 °C
Beide DT-Heißlufttrockner, der DT-96 und der DT-206, decken diesen Luftbereich ab; die Tabelle vergleicht Größe und Heizleistung. Der Bereich beschreibt, was die Geräte leisten, und ist keine Freigabe für einen bestimmten Kunststoff; sein unteres Ende ist ein Ausgangspunkt für die Abstimmung, kein allgemeiner Sollwert für Kunststoff. Der DT-Überblick stellt die Serie vor.
| Modell | Volumen (L) | Heizleistung (kW) | Lufttemperatur (°C) | Standardkorb (mm) | Anschluss (V) |
|---|---|---|---|---|---|
| DT-96 | 96 |
3 | 30 bis 100 |
580 × |
400 |
| DT-206 | 206 |
6 | 30 bis 100 |
730 × |
400 |
Quelle: Sonixtek-Produktdaten, Nov. 2026.
Verdunstung kühlt eine nasse Oberfläche. Ist sie trocken, nähert sich ein dünnwandiges Teil der Lufttemperatur an. Bewerten Sie deshalb die längste vorgesehene Einwirkung einschließlich eines Nachtrocknens.
Wie hält der Trockner die Temperatur nah am Sollwert?
Damit der DT-206 die Luft nah am Sollwert hält, stellen Sie seinen Regler vom ausgelieferten Zweipunktbetrieb (ON/OFF) auf PID um und führen eine Selbstoptimierung (Auto-Tune) durch. Sie läuft bei Arbeitstemperatur mit typischer Beladung im Korb und dauert einschließlich Kontrolllauf etwa 2 h. Danach bleibt die Luft nah am Sollwert.
Im Zweipunktbetrieb schaltet die Heizung um den Sollwert ganz ein und ganz aus, die Lufttemperatur schwankt nach oben und unten. Bei Metallteilen spielt das selten eine Rolle. Bei einem Kunststoff, dessen belegte Grenze nah an der Einstellung liegt, unter Umständen schon.
Setzen Sie den Regler nicht auf Werkseinstellungen zurück. Damit stellen Sie die Vorgaben des Reglerherstellers wieder her, nicht die Konfiguration der Maschine. Messen Sie während des Versuchs die Luft nahe an den Teilen zusätzlich mit einem eigenen Thermometer, statt sich allein auf die Anzeige zu verlassen.
Wie liegen leichte Kunststoffteile richtig im Trocknerkorb?
Leichte Kunststoffteile liegen als eine flache, getrennte Lage je Auflageebene auf einer offenen Aufnahme. Bewegt der Luftstrom sie, hält eine gesicherte Abdeckung aus offenem Gitter sie zurück. Die Höhe des DT-96-Standardkorbs von 200 mm
Die Aufnahme trägt das Teil, ohne es aus der Form zu zwingen; eine warme, dünne Wand kann unter Eigengewicht oder unter einem Stapel kriechen. Stützen Sie lange Spannweiten ab und trennen Sie Teile, die ineinanderrutschen oder scheuern. Im höheren Korb des DT-206 (260 mm
Die Abdeckung ist offenes Gitter oder eine andere luftdurchlässige Rückhaltung, die selbst gesichert ist. Ein geschlossener Deckel direkt über den Teilen behindert den Luftaustausch und hält feuchte Luft im Korb. Korbabdeckung und Maschinendeckel erfüllen unterschiedliche Aufgaben.
Wählen Sie Maschenweite und Auflagepunkte so, dass kleine Teile nicht klemmen und Sichtflächen keine Abdrücke erhalten: Eine Rückhaltung, die punktuell auf ein warmes Teil drückt, kann sich abzeichnen, auch unter der veröffentlichten Grenze des Werkstoffs. Erproben Sie den tatsächlichen Korb mit Abdeckung und Einsätzen.
Rippen, Clips und Hohlräume zuerst entleeren
Unter Rastnasen, zwischen Rippen und in nach oben offenen Taschen bleibt Wasser stehen. Was durch Schwerkraft abläuft, muss später nicht mit Wärme und Zeit verdunstet werden. Kippen Sie das Teil über einer sauberen Wanne und beobachten Sie den Weg des Wassers; die Waschlage ist nicht automatisch die richtige Abtropflage.
Der Beladungsratgeber erklärt flache, getrennte Anordnungen. Wenden Sie ihn so an, dass Wasseraustritt und Luftzugang frei bleiben. Tropft ein Teil auf ein anderes, bringt eine geänderte Stapelung oft mehr als ein längerer Trocknungszyklus.
Geschlossene Hohlräume, die sich weder prüfen noch entleeren lassen, brauchen einen mit dem Bauteilverantwortlichen abgestimmten Reinigungsweg, keine lange Wärmeeinwirkung. Der Beitrag Trocknungstemperatur nach Werkstoff erläutert, warum die gesamte Baugruppe die Grenze setzt.
Formkomponenten als eigene Gruppe führen
Ein Formeinsatz kann aus Metall sein, auch wenn er aus der Kunststofffertigung kommt. Sein Ablauf richtet sich nach Werkstoff, Oberfläche und eingebauten Dichtungen, nicht nach der Branche. Ein Werkzeugteil mit Kunststoffeinsätzen oder montierten Dichtungen kann dennoch eine niedrigere Grenze haben als ein blanker Metalleinsatz.
Legen Sie getrennte Beladungsanweisungen fest, wo sich diese Teilefamilien unterscheiden, und kennzeichnen Sie die Teile vor dem Waschen, damit die Zuordnung über Spülen und Trocknen erhalten bleibt.
Der Beitrag Spülen und Trocknen ist auch für das Aussehen wichtig. Heißluft entfernt Wasser, lässt Mineralstoffe und Reinigerreste aber zurück. Ein Wasserfleck auf einer Formteiloberfläche kann ein Spülproblem sein und ist kein Beleg dafür, dass der Kunststoff mehr Wärme braucht. Schwimmt Öl auf dem Waschbad auf, kann außerdem ein Ölfilm mit den Teilen ausgetragen werden; der Beitrag zur Laminarströmung erklärt, wie eine Oberflächenströmung ihn zu einem Überlauf führt.
Nach dem Abkühlen prüfen
| Befund | Zu untersuchen | Änderung im Versuch |
|---|---|---|
| Wasser hinter einer Rippe | Ablaufweg und Luftzugang | Lage oder Aufnahme ändern |
| Durchbiegung nach dem Entladen | Temperatur, Spannweite, Rückhaltung | Grenze und Abstützung unter realer Beladung prüfen |
| Abdrücke | Örtlicher Druck im warmen Zustand | Auflagefläche und Stapelung ändern |
| Verstreute leichte Teile | Rückhaltung im Korb | Geeignete offene Abdeckung einsetzen |
| Trockener Schleier oder Ränder | Schlussspülung und Verschleppung | Spülung prüfen, bevor die Temperatur steigt |
Prüfen Sie eine repräsentative Charge, wenn sie den für Maß- und Passungsprüfungen vorgegebenen Zustand erreicht hat. Achten Sie neben Wasser auf Verzug, Weißbruch, veränderte Oberflächen und Abdrücke an den Rückhaltepunkten.
Dokumentieren Sie Sorte, Teilestand, zulässige Temperatur, Spülzustand, Beladung, Abdeckung, Lufteinstellung, Dauer und Abnahmeverfahren, und bewahren Sie bei Bedarf ein Referenzmuster auf. Wiederholen Sie den Versuch nach einem Wechsel von Sorte, Farbe, Wandstärke oder Aufnahme.
Für einen funktionierenden Trocknungsschritt braucht ein Kunststoffbetrieb selten eine neue Waschanlage. Von fünf Unternehmen, die einen DT-Trockner gekauft haben, haben drei nur den Trockner hinter einer vorhandenen Reinigungsanlage ergänzt. Wo gewaschene Teile frei von sich absetzendem Staub bleiben müssen, wurde ein DT-206 mit einem Ansaugluftfiltermodul in HEPA-Qualität geliefert.
Häufige Fragen
Können Kunststoffteile und metallische Formeinsätze gemeinsam trocknen?
Meist nicht. Ein Metalleinsatz verträgt oft mehr Wärme, das Kunststoffteil folgt der Grenze seiner Sorte. Gemischte Körbe erzwingen einen Kompromiss. Legen Sie deshalb getrennte Beladungsanweisungen fest und kennzeichnen Sie die Teile vor dem Waschen.
Trocknet ein DT-Trockner auch Granulat vor dem Spritzgießen?
Nein. Ein DT-Trockner entfernt nach wässriger Reinigung das Wasser am fertigen Teil. Die Granulattrocknung vor dem Spritzgießen betrifft die Feuchte im Werkstoff und folgt sortenspezifischen Bedingungen; die eine Vorgabe ersetzt die andere nicht.
Darf die Korbabdeckung ein geschlossener Deckel sein?
Nein. Ein geschlossener Deckel über den Teilen behindert den Luftaustausch und hält feuchte Luft im Korb. Verwenden Sie offenes Gitter oder eine andere luftdurchlässige, gesicherte Rückhaltung und erproben Sie sie mit dem tatsächlichen Korb.
Warum bleiben nach dem Trocknen Ränder oder ein Schleier?
Heißluft entfernt Wasser, lässt Mineralstoffe und Reinigerreste aber zurück. Ein trockener Schleier oder Ränder auf einer Formteiloberfläche deuten meist auf Schlussspülung und Verschleppung hin. Prüfen Sie die Spülung, bevor Sie die Lufttemperatur erhöhen.
Was wir für ein Angebot brauchen
- Die Sortenbezeichnung und die Grenze des Werkstoffherstellers für das vollständige Teil.
- Die Teilegröße, das kleinste Teil, das im Korb zurückgehalten werden muss, sowie Einsätze, Dichtungen oder Klebeverbindungen.
- Den benötigten Durchsatz und die Reinigungsanlage, hinter der der Trockner stehen soll.
Senden Sie diese Angaben über das Angebotsformular. Unser Technikteam bewertet die DT-Serie als Trocknungsstation, sobald Temperaturgrenze und Korbanordnung feststehen.
