
Pezzi e contaminanti · 9 min di lettura · Aggiornato 16/11/2026
Rimuovere oli di tranciatura e imbutitura dai pezzi stampati
Sgrassaggio di pezzi stampati in grandi quantità: pezzi piatti che aderiscono, calcolo del carico d’olio, caricamento, filtrazione, risciacquo e asciugatura.
Guida tecnica. I valori provengono dalle nostre tabelle dei dati tecnici; per il singolo processo confermiamo le impostazioni con una prova di lavaggio.
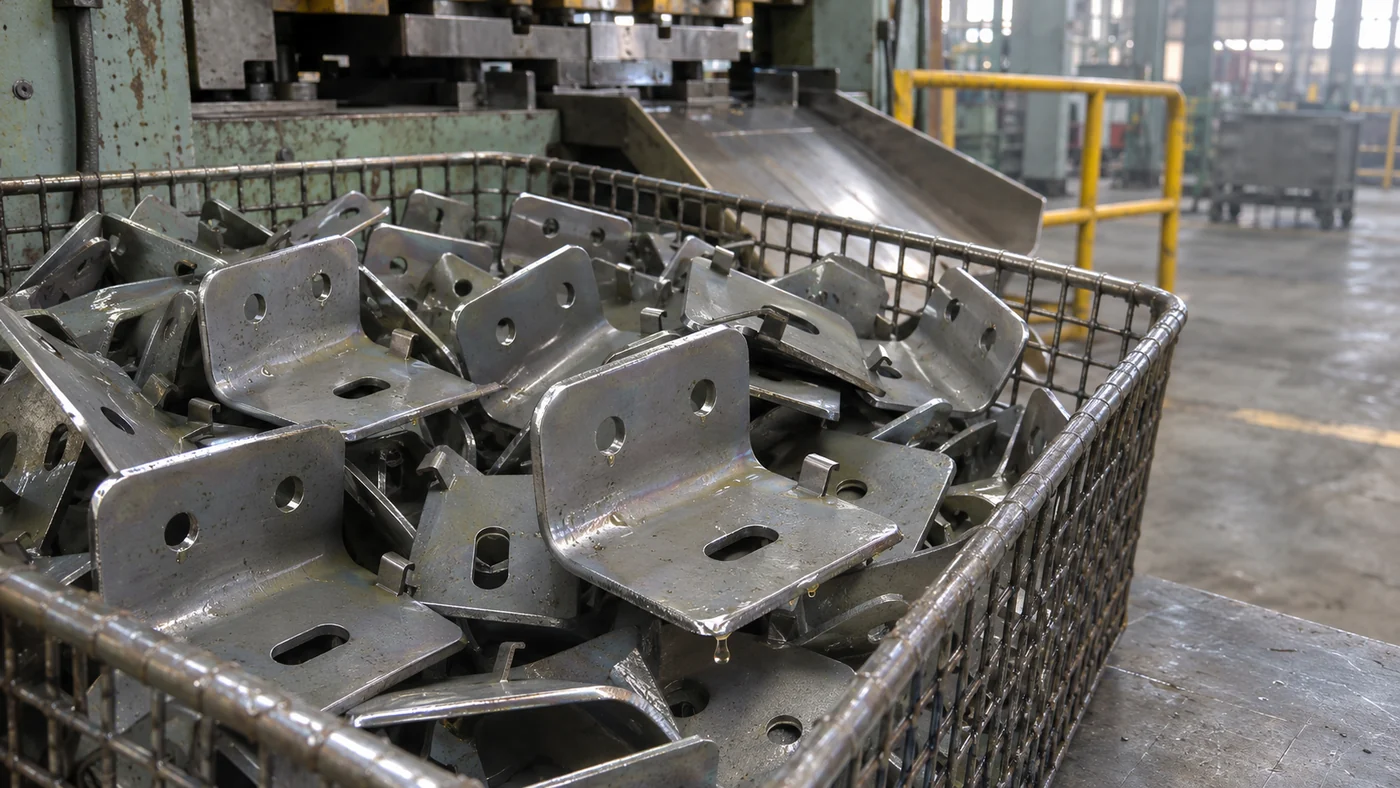
Una linea presse consegna pezzi che non sono sporchi, ma bagnati. L’olio di stampaggio e di imbutitura copre entrambe le facce, ogni piega e la zona della bava, e i pezzi tranciati arrivano nel cassone a migliaia. Il lavaggio dei pezzi tranciati e stampati è un caso particolare di sgrassaggio dei pezzi metallici e, per i pezzi piccoli, di lavaggio della minuteria metallica. Prima di saldatura, verniciatura, trattamento galvanico o montaggio serve la rimozione dell’olio di tranciatura e di imbutitura, su migliaia di pezzi al giorno, senza che il bagno diventi un’emulsione d’olio entro mercoledì. La chimica generale è descritta in rimuovere olio e grasso; questo articolo tratta ciò che è specifico dei pezzi stampati: elevato apporto d’olio, pezzi piatti che aderiscono tra loro e carico alla rinfusa.
Come si sgrassano i pezzi stampati in grandi quantità? Si lasciano sgocciolare alla pressa, si calcola il carico d’olio giornaliero e si toglie quell’olio in continuo con un disoleatore e un detergente alcalino demulsionante, a una temperatura da 55 a 65 °C
Quali lubrificanti di formatura si trovano sui pezzi stampati?
I pezzi stampati portano uno di quattro gruppi di lubrificanti di formatura: oli evaporanti, oli interi di tranciatura e imbutitura, lubrificanti miscibili con acqua e composti di imbutitura. Il gruppo determina il bagno. Per un film leggero di olio evaporante il tempo iniziale va da 3 a 5 minuti; un composto di imbutitura richiede come punto di partenza da 60 a 70 °C
- Oli evaporanti (vanishing oil). Oli a bassa viscosità per la tranciatura di lamiera sottile. Gran parte del veicolo evapora e lascia un film leggero. Il caso più semplice.
- Oli interi di tranciatura e imbutitura. Oli minerali o sintetici, spesso con additivi EP (estrema pressione) per formature pesanti. Un film pieno e appiccicoso che non evapora.
- Lubrificanti miscibili con acqua. Emulsioni e sintetici. Un film d’olio più sottile, spesso con residui del pacchetto di additivi.
- Composti e paste di imbutitura. Alta viscosità, a volte con cariche solide, per l’imbutitura profonda.
Il gruppo conta più della marca. Conviene chiedere al fornitore del lubrificante la scheda dati di sicurezza e verificare se l’olio contiene additivi EP clorurati. Il cloruro attacca una vasca in AISI 304, quindi questa informazione serve prima di proporre il materiale della vasca; per una chimica contenente cloruri proponiamo una vasca in 316 L
Perché i pezzi stampati esauriscono così in fretta un bagno sgrassante?
I pezzi stampati esauriscono in fretta un bagno sgrassante perché ogni pezzo porta con sé l’intero film di formatura. Un bagno alcalino trattiene solo pochi grammi d’olio per litro: un bagno da 225 L
Oltre quel limite il bagno rideposita olio sui pezzi, come spiega l’articolo su filtrazione e durata del bagno. Il primo numero da calcolare è quindi l’olio introdotto ogni giorno (come pesarlo: vedi le domande più sotto). Un esempio, da sostituire con i propri dati:
| Bilancio dell’olio | Esempio |
|---|---|
| Pezzi al giorno | 3.000 |
| Olio trascinato per pezzo | 0,2 g |
| Olio introdotto nel bagno al giorno | 600 g |
| Olio trattenuto da un bagno da 225 L |
circa 700 g |
Fonte: guida Sonixtek “Rimuovere olio e grasso”, esempio ricalcolato su 3.000 pezzi.
Con un disoleatore e un detergente che lascia separare l’olio, lo stesso bagno dura settimane.
Altri due fattori rendono difficili i pezzi stampati. I pezzi piatti aderiscono tra loro: due sviluppi oleosi affacciati restano attaccati per il film d’olio tra le due facce ed escono con una macchia d’olio nel punto di contatto. Il carico alla rinfusa crea un effetto ombra: in un mucchio, l’esterno esce pulito mentre il centro porta ancora olio.
Prima della vasca
- Lasciare sgocciolare i pezzi. Una vasca o una rastrelliera di sgocciolamento alla pressa toglie l’olio libero, e ogni grammo che gocciola lì resta fuori dal bagno.
- Non immettere pezzi gocciolanti direttamente nella vasca a ultrasuoni. Se i pezzi arrivano bagnati di olio intero, una vasca di prelavaggio toglie prima la parte più consistente.
- Tenere separati i gruppi di lubrificante, se possibile. Un olio evaporante e un composto di imbutitura con cariche non richiedono lo stesso bagno.
Quale detergente, temperatura e tempo rimuovono l’olio di stampaggio?
L’olio intero di tranciatura e imbutitura si toglie dai pezzi stampati in acciaio con uno sgrassante alcalino in concentrazione dal 3 al 5 %, da 55 a 65 °C
| Lubrificante | Detergente | Temperatura | Frequenza | Tempo iniziale |
|---|---|---|---|---|
| Olio evaporante, film leggero | sgrassante alcalino, 2–3 % | 55–65 °C |
28 o 40 kHz | 3–5 min |
| Olio intero di tranciatura o imbutitura | sgrassante alcalino, 3–5 % | 55–65 °C |
28 kHz | 8–15 min |
| Composto di imbutitura, pasta | sgrassante alcalino, 3–5 % | 60–70 °C |
28 kHz | 10–20 min, prima un pre-ammollo |
| Alluminio, ottone, pezzi sottili o decorativi | detergente adatto al metallo, inibito | più bassa, secondo la scheda tecnica del detergente | 40 kHz | il più breve possibile compatibilmente con il risultato |
Fonte: guide Sonixtek “Rimuovere olio e grasso” e “Detergenti”.
Sono valori di partenza; fa fede la scheda tecnica del detergente. Si controllano i primi cestelli e si corregge. Un detergente demulsionante lavora insieme al disoleatore e mantiene libera la capacità del bagno. Dopo ogni nuovo riempimento si esegue la degassificazione per un tempo da cinque a dieci minuti.
Come si caricano i pezzi stampati piatti perché non aderiscano tra loro?
I pezzi stampati piatti si dispongono di taglio in una rastrelliera, distanziati, così che nessun film d’olio tenga uniti due sviluppi. La minuteria stampata va in un cestino interno a maglia fine, in uno strato basso, riempiendo al massimo circa un terzo della capacità utile. I pezzi stampati in acciaio raggiungono spesso prima il limite di peso, per esempio 125 kg
- Di taglio, distanziati: entrambe le facce di uno sviluppo sono esposte al campo ultrasonoro.
- Le coppe imbutite si caricano inclinate o coricate su un fianco. Una coppa con l’apertura verso il basso intrappola aria; una coppa con l’apertura verso l’alto trattiene una pozza di liquido sporco.
- Superficie del fondo: i pezzi coprono non più di circa due terzi del fondo del cestello.
Altre indicazioni su rastrelliere e cestini interni si trovano in caricare il cestello.
Il sollevamento della serie AL muove il cestello verso l’alto e verso il basso durante il ciclo. Così i pezzi si spostano l’uno rispetto all’altro, i punti di contatto si aprono e l’olio staccato viene allontanato: i carichi densi si lavano meglio con il sollevamento che in un cestello fermo. Portate del cestello: l’impianto con sollevamento automatico AL-75 (75 L
Come si risciacquano e asciugano i pezzi stampati prima della verniciatura o della galvanica?
I pezzi stampati destinati alla verniciatura o alla galvanica si risciacquano in acqua calda da 40 a 60 °C
Sui pezzi stampati il risciacquo conta più che sulla maggior parte degli altri pezzi, perché le facce piane e le pieghe trascinano soluzione detergente fuori dal bagno.
- Aggiungere un inibitore all’ultimo risciacquo se i pezzi in acciaio devono attendere prima della fase successiva.
- Asciugare subito ad aria calda. La serie DT lavora da 30 a 100 °C
(da 86 a 212 °F) . I pezzi di taglio in una rastrelliera asciugano più in fretta dei pezzi coricati. - Verificare con il test del velo d’acqua (water-break test) (vedi le domande più sotto).
La guida a risciacquo e asciugatura tratta più in dettaglio la qualità dell’acqua di risciacquo.
Quale macchina è adatta allo sgrassaggio in grandi quantità di pezzi stampati?
Per lo sgrassaggio quotidiano in grandi quantità, una SF-225 o SF-360 della serie SF toglie l’olio in continuo con pompa, disoleatore e flusso laminare. Per molti cestelli pesanti per turno, l’AL-150 o l’AL-300 aggiunge la movimentazione del cestello con il sollevamento e la separazione dell’olio. La linea procede poi con lavaggio, risciacquo e asciugatura: dopo la lavatrice seguono una vasca di risciacquo e un asciugatore ad aria calda della serie DT.
| Lavoro | Macchina | Bagno | Portata del cestello |
|---|---|---|---|
| Pochi cestelli al giorno | serie ST | 40–400 L |
75–150 kg |
| Grandi quantità ogni giorno | SF-225 | 225 L |
200 kg |
| Grandi quantità ogni giorno | SF-360 | 360 L |
200 kg |
| Carichi pesanti, ogni turno | AL-150 | 150 L |
125 kg |
| Carichi pesanti, ogni turno | AL-300 | 300 L |
200 kg |
Fonte: dati di prodotto Sonixtek, novembre 2026.
La serie SF integra serbatoio tampone, pompa di filtrazione, disoleatore e flusso laminare; la serie AL ha in dotazione standard sollevamento, movimentazione, filtrazione e separazione dell’olio. Una vasca della serie ST non ha un circuito di filtrazione, quindi il bagno si cambia più spesso.
Altri temi di formatura e produzione si trovano nella pagina sull’industria manifatturiera.
Domande frequenti
Come si misura il carico d’olio dei pezzi stampati?
Si pesano dieci pezzi all’uscita dalla pressa, si lavano e si pesano di nuovo. La differenza divisa per dieci è l’olio per pezzo. Moltiplicata per i pezzi al giorno, dà l’olio che entra nel bagno ogni giorno.
Gli additivi EP clorurati contano per la vasca?
Possono contare. Il cloruro attacca una vasca in AISI 304. Conviene controllare nella scheda dati di sicurezza del lubrificante la presenza di additivi EP clorurati e allegare la scheda alla richiesta. Per una chimica contenente cloruri proponiamo una vasca in 316 L
Che cosa fa un detergente demulsionante?
Un detergente demulsionante lascia separare l’olio dal bagno invece di trattenerlo in emulsione. L’olio sale in superficie, il disoleatore lo toglie e il bagno conserva la sua capacità di pochi grammi d’olio per litro per i pezzi successivi.
Come si verifica che un pezzo stampato sia privo d’olio?
Con il test del velo d’acqua. Si risciacqua il pezzo in acqua pulita e lo si osserva mentre sgocciola. Su una superficie sgrassata l’acqua forma un velo uniforme, su una superficie oleosa si rompe in gocce. Le linee di verniciatura e di galvanica usano lo stesso test.
Che cosa inviarci per un preventivo
- Il lubrificante: nome commerciale o tipo, e la scheda dati di sicurezza.
- L’olio per pezzo, dalla pesatura descritta sopra, e i pezzi al giorno.
- Materiale, spessore e dimensioni del pezzo più grande e di quello più piccolo, e modalità di consegna (cassone, strati, rastrelliera).
- La fase successiva: saldatura, verniciatura, galvanica, montaggio o stoccaggio.
- L’alimentazione elettrica e lo spazio disponibile nel punto previsto.
Ci invii questi dati tramite il modulo di richiesta preventivo: il nostro team tecnico calcola con lei il bilancio dell’olio e propone vasca, filtrazione, risciacquo e asciugatore.
