Onderdelen en vervuiling · 5 min leestijd · Bijgewerkt op 17-11-2026
Fluxresten verwijderen van printplaten en assemblages
Fluxresten trekken vocht aan, tasten soldeerverbindingen aan en laten stroom lekken tussen sporen. Welke flux gereinigd moet worden, het 40 kHz-bad dat hem verwijdert, en hoe u aantoont dat de print schoon is.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
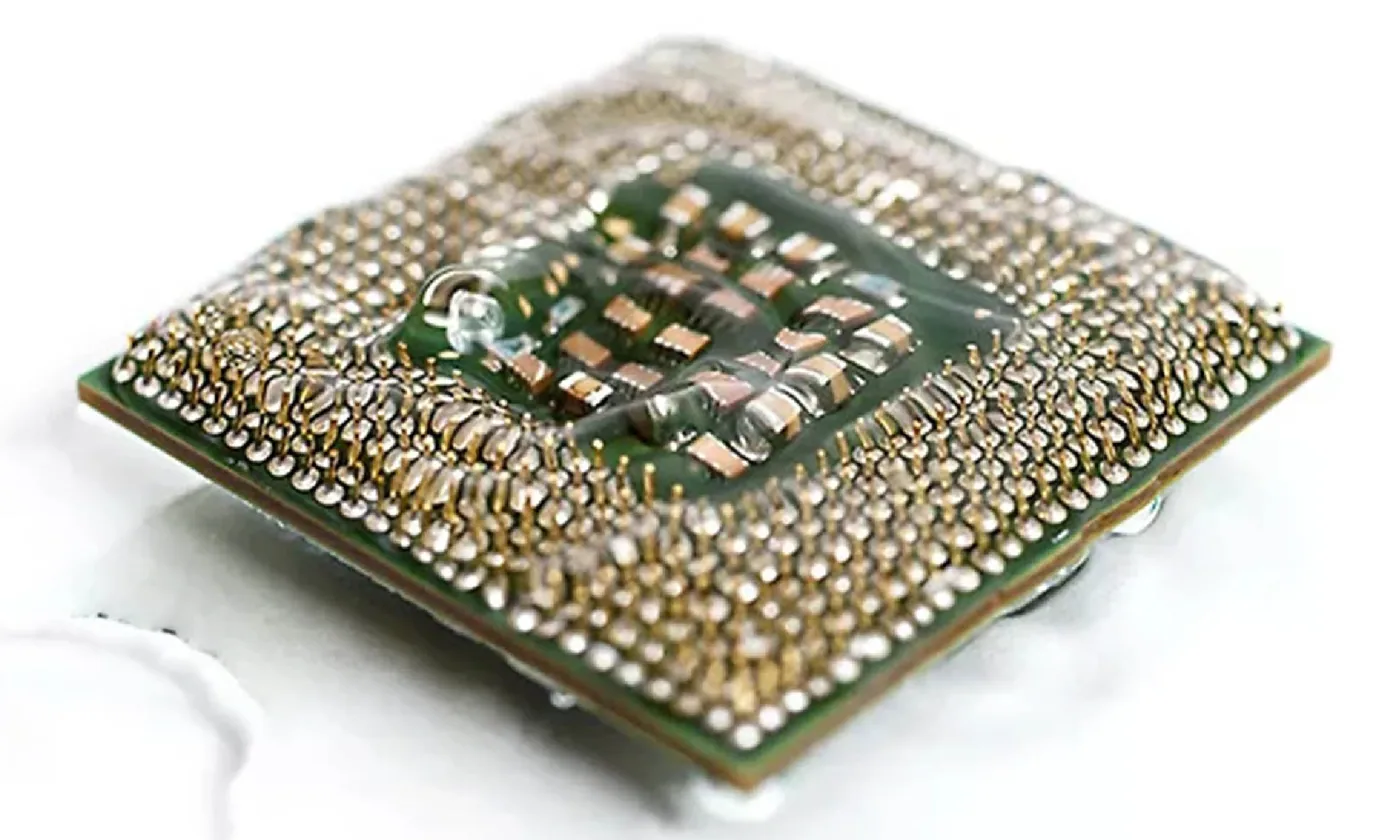
Flux doet zijn werk tijdens het solderen en is daarna een risico. Harsresten zijn kleverig en houden stof vast; wateroplosbare fluxen zijn hygroscopisch en geleiden, als ze blijven zitten, tussen de sporen zodra de lucht vochtig is; de activatoren in beide zijn over een periode van maanden licht corrosief. Bij consumentenelektronica blijft "no-clean"-flux vaak zitten. Bij besturingen voor automotive, lucht- en ruimtevaart, medische toepassingen en industrie, en voor een conformal coating (beschermlak), gaat hij eraf.
Welke flux, welk reinigingsmiddel
| Flux | Rest | Reinigingsmiddel | Opmerkingen |
|---|---|---|---|
| Hars (RA, RMA) | hard, amberkleurig, kleverig | alkalische verzeper van 3 tot 10 %, of een speciaal ontwikkelde waterige fluxverwijderaar | de verzeper zet hars om in een wateroplosbare zeep |
| Wateroplosbaar (OA) | wit, hygroscopisch, ionisch | heet gedemineraliseerd water, soms met een milde oppervlakteactieve stof | het makkelijkst te reinigen en het belangrijkst om te reinigen |
| No-clean | dun, glasachtig, weinig vaste stof | speciaal ontwikkelde fluxverwijderaar voor no-clean | moeilijker op te lossen dan hars; zuiver water doet weinig |
| Resten van loodvrij solderen | als hierboven, hardnekkiger | als hierboven, warmer en langer | hogere soldeertemperaturen polymeriseren de rest |
Oplosmiddelen (IPA, gemodificeerde alcoholen) lossen flux ook op, maar ze worden niet in een open, verwarmde ultrasone tank gebruikt; zie veiligheid. Een koud bekerglas IPA met de indirecte methode is het werkplaatscompromis voor losse printplaten.
Het bad
Frequentie. 40 kHz. De kleinere bellen komen onder componenten met 0,1 mm vrije hoogte en schudden soldeerverbindingen niet los. 28 kHz wordt niet gebruikt op bestukte printplaten.
Temperatuur. 45 tot 55 °C. Warm genoeg voor de verzeper, koel genoeg voor elektrolytische condensatoren, kristallen en lcd's. Controleer de datasheets van de componenten; sommige noemen een grens voor ultrasoon reinigen.
Tijd. 3 tot 6 minuten. Langere cycli reinigen niet beter en brengen de componenten in gevaar.
Vermogensdichtheid. Gematigd. De UMX Pro-serie met 12 tot 16 W per liter, instelbaar vermogen en sweep past bij printplaten; de hoge dichtheden van een klein tafelmodel zijn aanvaardbaar bij korte cycli.
Sweep aan. Zonder sweep kan een staande golf een kristal of een dunne draad de hele cyclus lang in een buik vasthouden.
Spoelen. Twee stappen: warm gedemineraliseerd water met ultrasoon om de verzeepte rest onder de componenten weg te spoelen, daarna een schone spoeling in gedemineraliseerd water. Leidingwater wordt in geen enkele stap gebruikt; de ionen erin zijn de vervuiling die u verwijdert.
Drogen. Warme lucht van 50 tot 60 °C in een DT-droger of een droogkast tot de printplaat ook onder de componenten droog is, 15 tot 30 minuten. Alleen perslucht laat water achter onder grote componenten.
Na het solderen: belading, spoelcontrole en coating
Reflow laat verharde flux rond verbindingen en onder QFN-, LGA- en BGA-behuizingen met 0,1 mm vrije hoogte of minder achter. Golfsolderen verspreidt flux over de onderzijde, door vias en langs palletranden; handmatig en selectief solderen laat plaatselijke, gedeeltelijk geactiveerde en nog corrosieve resten achter. Controleer die plekken bij het kwalificeren van de wasstap.
Ontgas een vers bad vóór de eerste lading. Zet printplaten op hun kant met minstens één printplaatdikte tussenruimte zodat vloeistof kan bewegen; stapel ze niet plat. Zie de mand beladen en sweep en ontgassen.
Reken 2 tot 3 minuten voor de eerste warme gedemineraliseerde spoeling met ultrasoon. Meet de eindspoeling met een geleidbaarheids- of weerstandsmeter en ververs of regenereer volgens de meting. Laat platen een minuut op hun kant uitlekken en blaas vóór het drogen met warme lucht schone, droge, olievrije perslucht schuin onder grote componenten. Bij veel componenten met aansluitingen aan de onderzijde kan meer dan 15 tot 30 minuten nodig zijn; de laagste temperatuurgrens op de stuklijst, inclusief displays, connectoren en batterijen, bepaalt de droogtemperatuur.
ROSE geeft een ionisch totaalcijfer, ionchromatografie bepaalt de afzonderlijke ionen. De oppervlakte-isolatieweerstand (SIR) laat zien of resten onder warmte en vocht lekstroom veroorzaken. IPC-TM-650 beschrijft deze methoden; proceskwalificatie volgens J-STD-001 gebruikt objectief bewijs in plaats van één universele ROSE-grenswaarde. Volg de klantspecificatie en de daarin genoemde editie.
Controleer vóór conformal coating of het onder de componenten droog is, pak platen met schone handschoenen bij de randen en bewaar ze afgedekt in een schone ruimte. Coat binnen uren in plaats van dagen en plak pas na het reinigen af, zodat het wassen het afplakmateriaal niet aantast. De coatingleverancier noemt de vereiste oppervlaktetoestand; IPC-CC-830 behandelt de kwalificatie van de coating. Coating over flux kan slecht bevochtigen, loslaten of ionische resten insluiten.
Voor grotere printplaten op de werkbank hebben STS-200 en STS-300 een tank van 500 × 300 mm op 40 kHz. In productie kan een UMX Pro 50L, 62L of 88L met instelbaar vermogen, sweep en ontgassen worden gevolgd door gedemineraliseerd spoelen en een droogkast of DT-96. De MT-75 combineert wassen, spoelen en drogen voor kleine assemblages in één frame, bij 75 L en 40/80 kHz. Voor retourmodules, zie reinigen na reparatie.
Bron: artikel over printplaten na het solderen van 30 september 2026; proceswaarden en machinevoorbeelden daaruit overgenomen.
Wat er mis kan gaan
- Componenten met holtes: relais, sommige kristallen, niet-afgedichte schakelaars, trimmers. Er komt water in en het blijft erin. Afplakken, reinigen voor het plaatsen, of met de hand reinigen.
- Ultrasoongevoelige onderdelen: sommige kwartskristallen en MEMS-componenten dragen de markering "niet ultrasoon reinigen". Respecteer die; de resonerende structuur kan breken.
- Etiketten en markeringen: harsverzepers maken sommige inkten en papieren etiketten los. Test één printplaat.
- Witte aanslag na het drogen: verzeepte hars niet weggespoeld, of hard water. Beter spoelen, gedemineraliseerd water.
- Bad verzadigd: een verzeperbad is na enkele tientallen printplaten per liter uitgeput; een troebel bad zet vuil weer af. Titreren en verversen.
Aantonen dat het schoon is
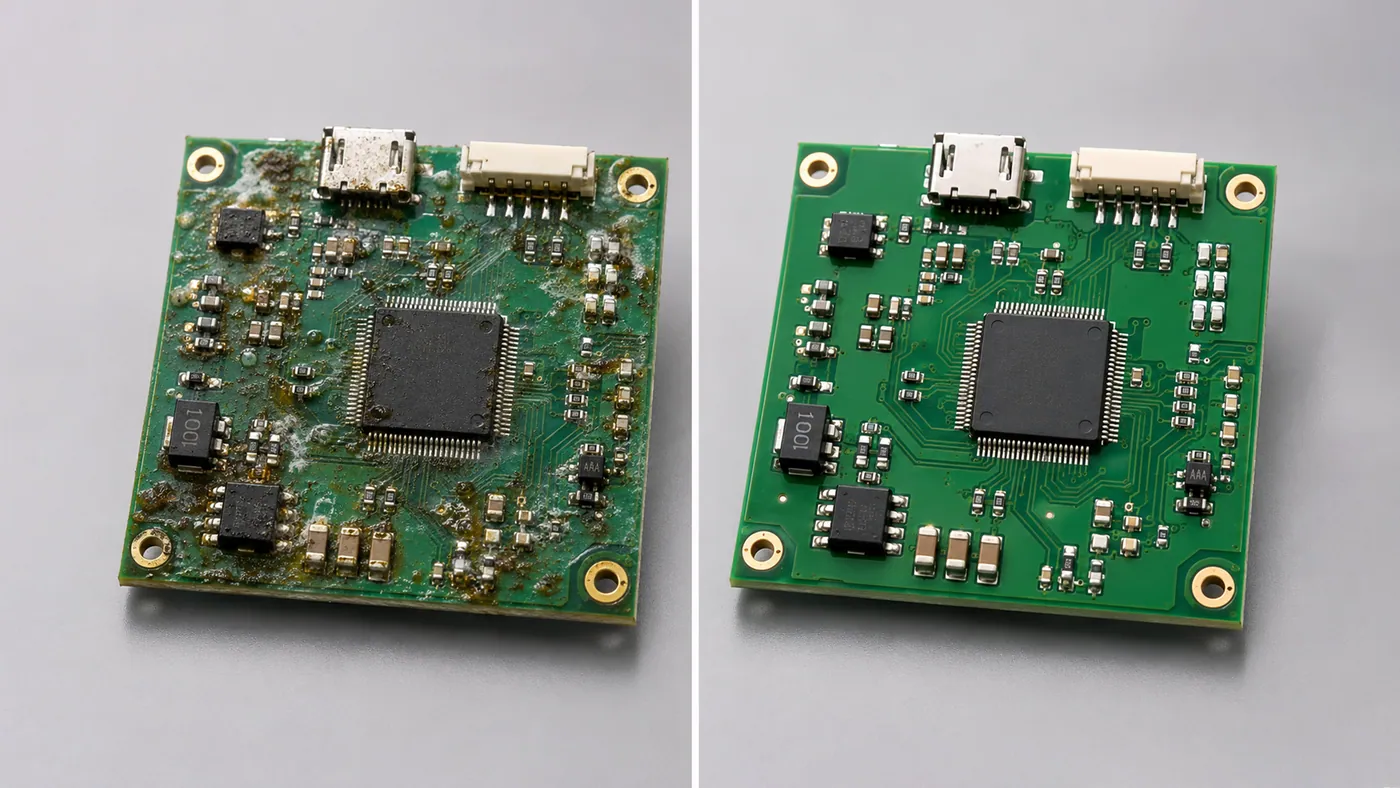
Voor gereguleerd werk zijn de standaardmethoden de weerstand van het oplosmiddelextract (ROSE-test) voor een snel totaalcijfer en ionchromatografie voor een resultaat per ion. Voor alle anderen toont een printplaat onder een UV-lamp hars als een fluorescerende waas, en toont een loep met 10× vergroting onder de componenten wat de spoeling heeft gemist. Herhaalbare reinheid komt van een vastgelegd programma op de machine: de UMX Pro slaat tijd, temperatuur en vermogen per printplatenfamilie op, zodat de tweede ploeg draait wat de eerste ploeg heeft gekwalificeerd.
Welke machine
Reparatieplekken en prototypewerkplaatsen: een STS-060 tot STS-150 op 40 kHz, met een printplatenrek dat de printplaten op hun kant zet. Productie- en coatinglijnen: een UMX Pro 50L tot 88L met programma's en de filtratiemodule, een spoeltank met gedemineraliseerd water en een DT-droger. De branchepagina elektronica bundelt de verwante artikelen.
