
Onderdelen en vervuiling · 5 min leestijd · Bijgewerkt op 30-09-2026
Elektronische connectoren ultrasoon reinigen voor betrouwbaar contact
Oxide, flux, stof en oud smeermiddel verhogen de contactweerstand. Zo reinigt u connectoren, pinnen en laadpoorten zonder de goud-, zilver- of tinlaag te beschadigen.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
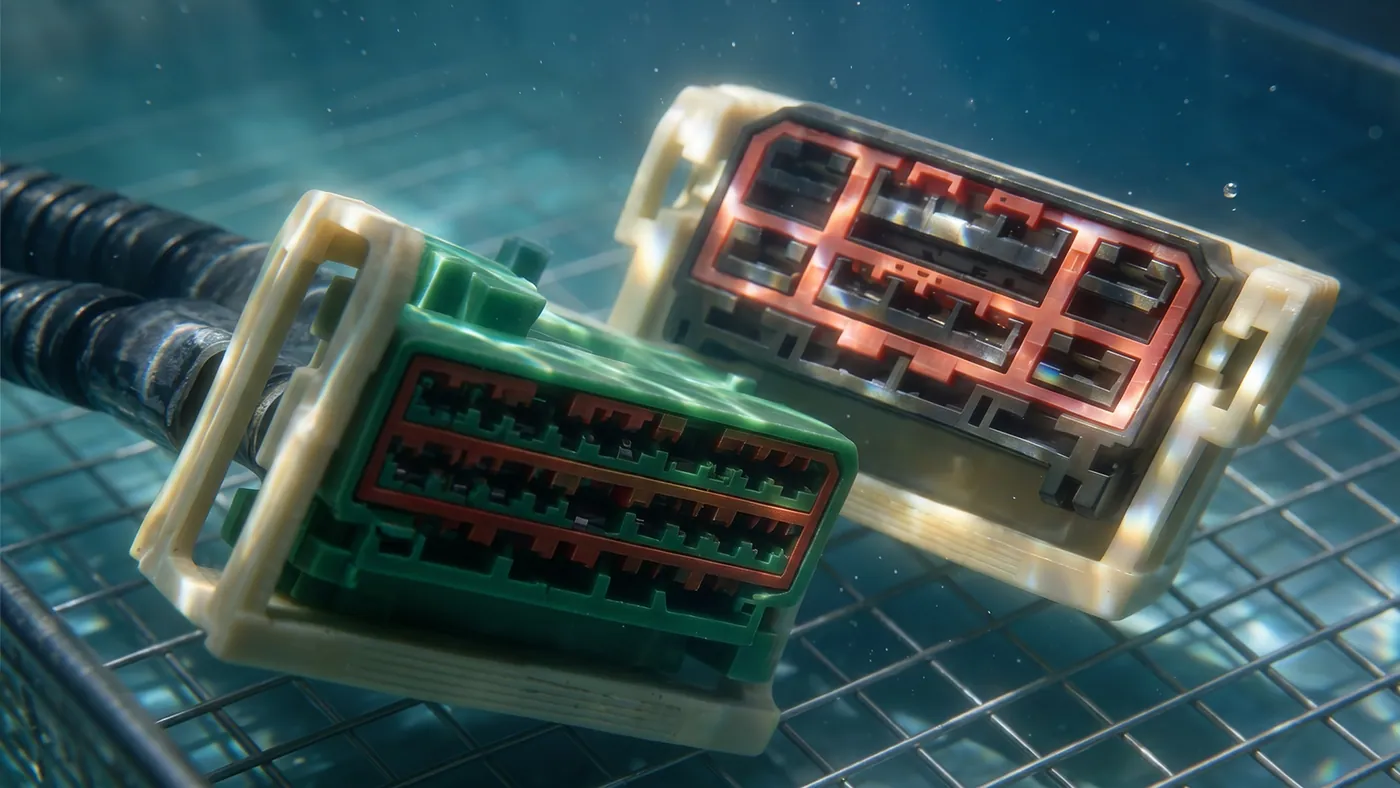
Een connector bestaat uit twee kleine metalen vlakken die door een veer tegen elkaar worden gedrukt. De stroom loopt via een handvol contactpunten waar de oppervlakken elkaar werkelijk raken, dus een film van enkele micrometers dik, of één deeltje op de verkeerde plek, is genoeg om de contactweerstand te verhogen, een intermitterende storing te veroorzaken of frettingcorrosie in gang te zetten. Connectoren reinigen draait om het herstellen van schoon metaal op die punten, zonder de dunne metaallaag te verwijderen die het contact laat werken.
Wat er op een connector zit
| Vervuiling | Herkomst | Gevolg |
|---|---|---|
| Stans- en vormolie | Productie van de contacten | Isolerende film; trekt stof aan |
| Galvanische zouten | Onvolledig spoelen na het galvaniseren | Vlekken, corrosie, ionische vervuiling |
| Flux | Solderen van printconnectoren, langs de pinnen opgezogen | Kleverige film, op termijn corrosief |
| Oxide en aanslag | Opslag, warmte, zwavel in de lucht | Hogere contactweerstand, vooral op tin en zilver |
| Stof, vezels, metaaldeeltjes | Montage, hantering, gebruik | Open contacten, kortsluiting tussen pinnen |
| Oud contactsmeermiddel | Levensduur | Opgedroogde, kleverige film die stof vasthoudt |
Laadpoorten van handapparaten, gereedschap en voertuigen krijgen met dezelfde lijst te maken, plus zakpluis, huidvet en zweet dat bij elke keer insteken in de aansluiting wordt gedrukt.
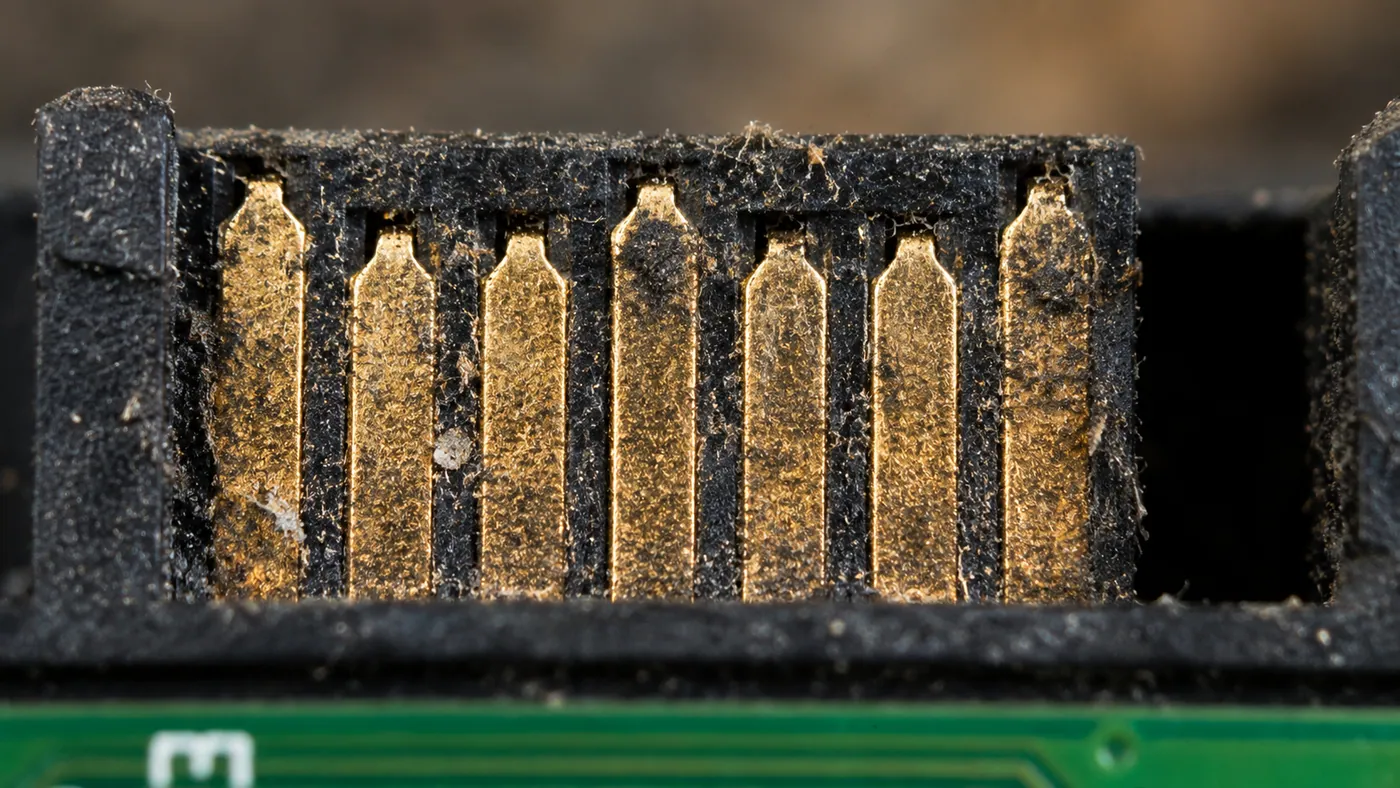
Contacten met een metaallaag vragen milde instellingen
De meeste contacten zijn van een koperlegering met een nikkel-tussenlaag en een dunne toplaag. Die toplaag vraagt de zorg.
- Goud: chemisch inert, maar vaak zeer dun. Een lange cyclus bij hoog vermogen kan een dunne goudlaag eroderen op plekken waar de cavitatie zich concentreert, en het nikkel eronder blootleggen. Korte cycli op 40 kHz, gematigd vermogen.
- Zilver: verkleurt tot een donkere sulfidefilm. Milde reinigingsmiddelen verwijderen losse aanslag; zware aanslag vraagt een reinigingsmiddel dat voor zilver geschikt is. Vermijd producten met ammoniak of zwavelverbindingen.
- Tin en tinlegeringen: zacht en oxideren makkelijk. Sterk alkalische reinigingsmiddelen tasten tin aan; gebruik neutrale of licht alkalische chemie en houd de tijd kort.
- Blanke koperlegering (zonder metaallaag): verkleurt in sterke loog en ammoniak. Neutraal reinigingsmiddel, snel spoelen en drogen.
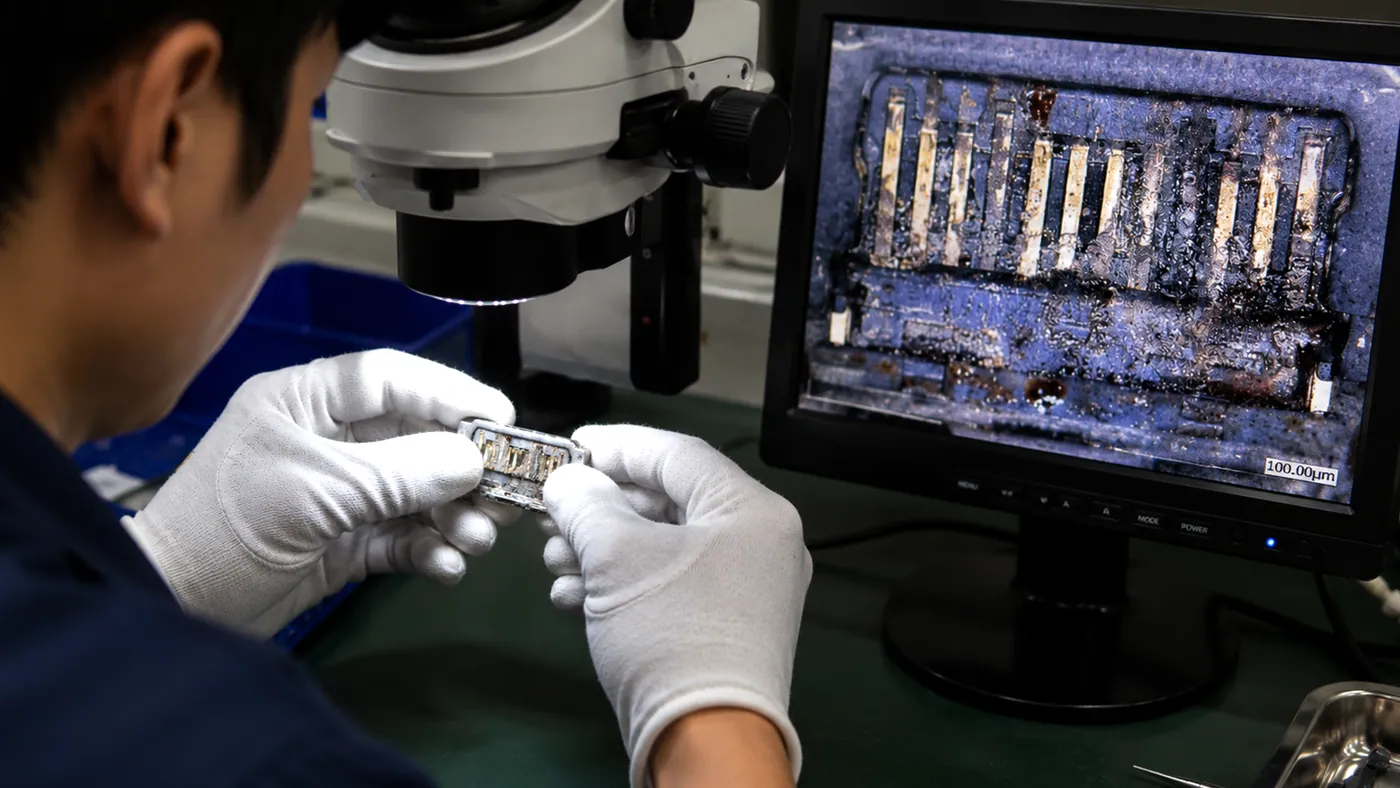
Het artikel over reinigingsvloeistoffen geeft de chemie per materiaal. Staat de metaallaag niet op het datasheet van het reinigingsmiddel, test dan een monster en bekijk het contact onder een microscoop voordat u een batch draait.
Instellingen
| Parameter | Instelling | Reden |
|---|---|---|
| Frequentie | 40 kHz | Kleine bellen komen in de contactholtes en eroderen de metaallaag niet zoals een hard 28 kHz-veld dat kan |
| Temperatuur | 40 tot 55 °C | Warm genoeg voor olie en flux, binnen de grenzen van de kunststof behuizing |
| Tijd | 2 tot 5 minuten | Lange cycli verhogen het risico voor de metaallaag, niet de reinheid |
| Chemie | Neutraal of licht alkalisch, geschikt voor de metaallaag; een fluxverwijderaar als flux de vervuiling is | Zie hierboven |
| Spoelen | Gedemineraliseerd water, twee keer | Galvanische resten en fluxresten zijn ionisch |
| Sweep | Aan, als de generator het heeft | Voorkomt dat een staande golf een pin op één hotspot vasthoudt |
Losse contacten en kleine stansdelen gaan in een fijnmazige mand, in een dunne laag, zodat elk onderdeel het veld ziet. Connectoren met behuizing gaan erin met de openingen zijwaarts of naar beneden, zodat de lucht uit de holtes kan ontsnappen en de vloeistof erin kan. Zie de mand beladen.
De pinholtes drogen
Bij het drogen gaat het reinigen van connectoren meestal mis. Elk contact zit in een kleine holte in de behuizing, en elke holte houdt door capillaire werking een druppel water vast. Een connector die van buiten droog lijkt, kan uren water achter elke pin vasthouden, en water in een connector die onder spanning staat, veroorzaakt corrosie en lekstroom.
- Laat uitlekken met de holtes naar beneden, en blaas daarna elke rij uit met schone, droge, olievrije perslucht.
- Droog in warme lucht van 50 tot 60 °C, of op de grens van het behuizingsmateriaal als die lager ligt, gedurende 20 tot 30 minuten. Dichte meerrijige connectoren hebben langer nodig.
- Controleer één monster: weeg het voor het reinigen en na het drogen, of open er een en kijk.
Het artikel over spoelen en drogen behandelt de algemene methoden.
Laadpoorten en gemonteerde connectoren
Een laadpoort in een afgewerkt apparaat kan niet samen met de rest van het apparaat in een bad: de batterij, het display en de niet-afgedichte onderdelen sluiten dat uit. De poort wordt met de hand gereinigd, of de printplaat wordt eruit gehaald en als gerepareerde module gereinigd, met de batterij verwijderd; zie elektronische modules reinigen na reparatie. Losse poorten en aansluitingen die nog niet gemonteerd zijn, laten zich goed in het bad reinigen, met de instellingen hierboven.
Connectoren die al op een printplaat gesoldeerd zijn, worden met de printplaat gereinigd. De flux die langs de pinnen is opgezogen, gaat eraf bij het wassen van de printplaat; het drogen van de holtes kost de extra tijd. Zie printplaten reinigen na het solderen.
Wat reinigen niet oplost
Ultrasoon verwijdert films en deeltjes. Het herstelt geen versleten metaallaag, buigt geen verbogen veer terug en verwijdert geen frettingschade die al tot op het basismetaal is doorgedrongen. Een contact dat na het reinigen nog steeds een hoge waarde geeft, is versleten en moet worden vervangen. En contacten die gesmeerd horen te zijn, hebben na het reinigen nieuw contactsmeermiddel nodig; de reiniging heeft het oude verwijderd.
Welke machine
| Werk | Opstelling |
|---|---|
| Service en reparatie, losse connectoren en poorten | STS-030 (3 L) tot STS-090 (9 L), 40 kHz, bekerglas of kleine gaasmand |
| Kleine batches contacten of connectorbehuizingen | STS-150 tot STS-300, 40 kHz, fijnmazige mand, dunne laag |
| Stanscontacten in productieaantallen | ST-40 of UMX Pro 50L op 40 kHz, fijnmazige inzetten, spoelen in gedemineraliseerd water, warmeluchtdroger |
| Precisiecontacten, wassen-spoelen-drogen in één frame | MT-75, 75 L, 40/80 kHz |
De branchepagina elektronica bundelt de verwante artikelen.
