
Onderdelen en vervuiling · 5 min leestijd · Bijgewerkt op 30-09-2026
Printplaten ultrasoon reinigen na het solderen
Wassen, spoelen in gedemineraliseerd water, drogen, testen, coaten: het volledige reinigingsproces voor bestukte printplaten na reflow-, golf- en handsolderen, en hoe u aantoont dat het gewerkt heeft.
Technische gids. De cijfers komen uit onze eigen specificatietabellen; voor uw proces bevestigen wij de instellingen met een reinigingstest.
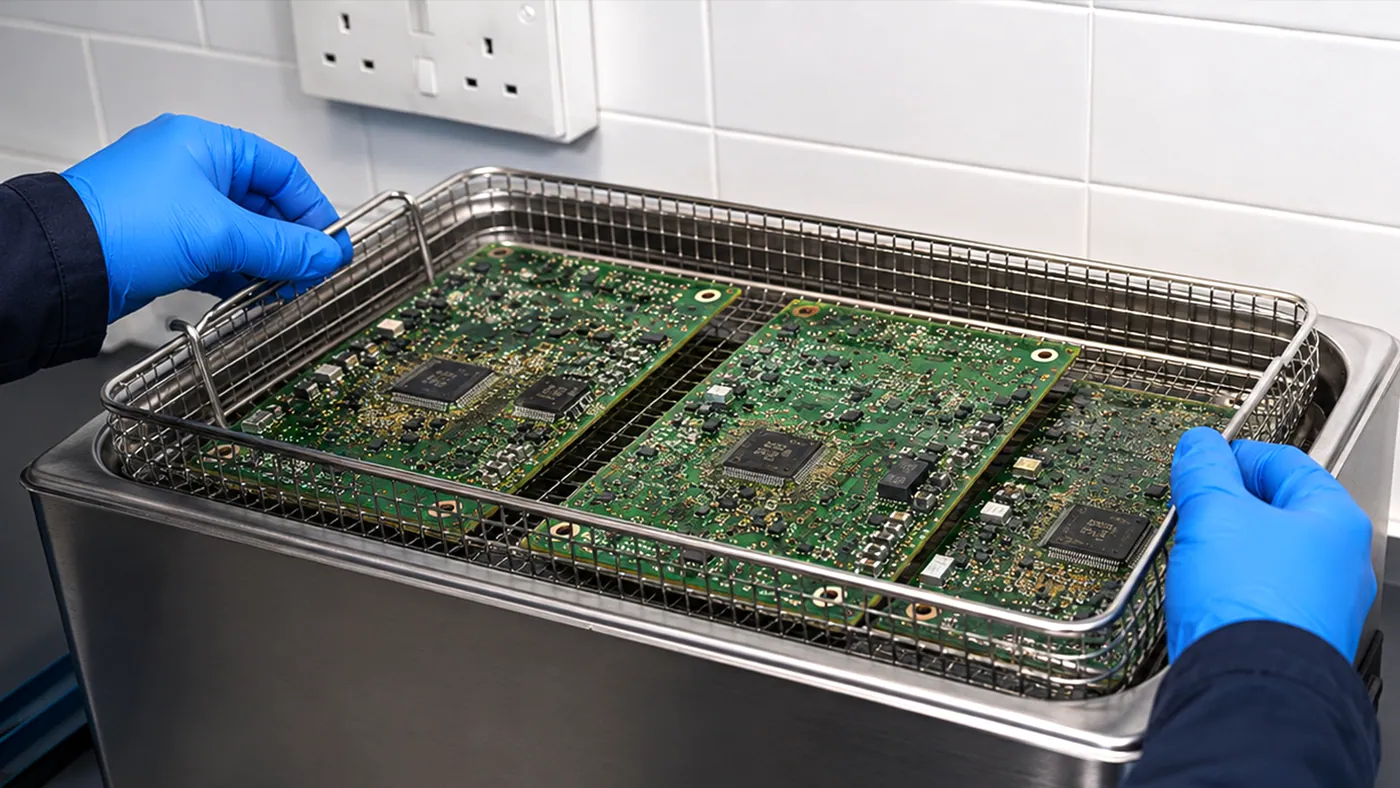
Het reinigen van een bestukte printplaat is een proces van vijf stappen, en het wassen is er maar één van. Een printplaat die goed gewassen maar in leidingwater gespoeld is, of die aan het oppervlak droog is terwijl er nog water onder een QFN zit, kan de lijn verlaten met meer ionische vervuiling dan ze eerst had. Dit artikel behandelt de hele keten; de chemie per fluxtype staat in fluxresten verwijderen.
Wat elk soldeerproces achterlaat
| Proces | Waar de rest zit | Wat het moeilijk maakt |
|---|---|---|
| Reflow | Rond elke soldeerverbinding en onder componenten met aansluitingen aan de onderzijde (QFN, LGA, BGA) | Vrije hoogte van 0,1 mm of minder; het profiel bakt de rest hard |
| Golfsolderen | Over de hele onderzijde, via de vias naar de bovenzijde, op de contactlijn van het soldeerpallet | Grote hoeveelheid; flux kan vastzitten onder through-hole-componenten en in de randen van pallets voor selectief solderen |
| Handsolderen en selectief solderen | Plaatselijk, vaak veel, rond afzonderlijke soldeerverbindingen | Flux die niet volledig verhit is, blijft actief; spatten verspreiden hem buiten de verbinding |
Printplaten uit de reflow hebben een bad nodig dat onder componenten met een lage vrije hoogte komt; printplaten uit het golfsolderen hebben een bad nodig dat veel flux kan opnemen voordat het uitgeput is; handgesoldeerde printplaten dragen gedeeltelijk geactiveerde resten, de meest corrosieve van de drie.
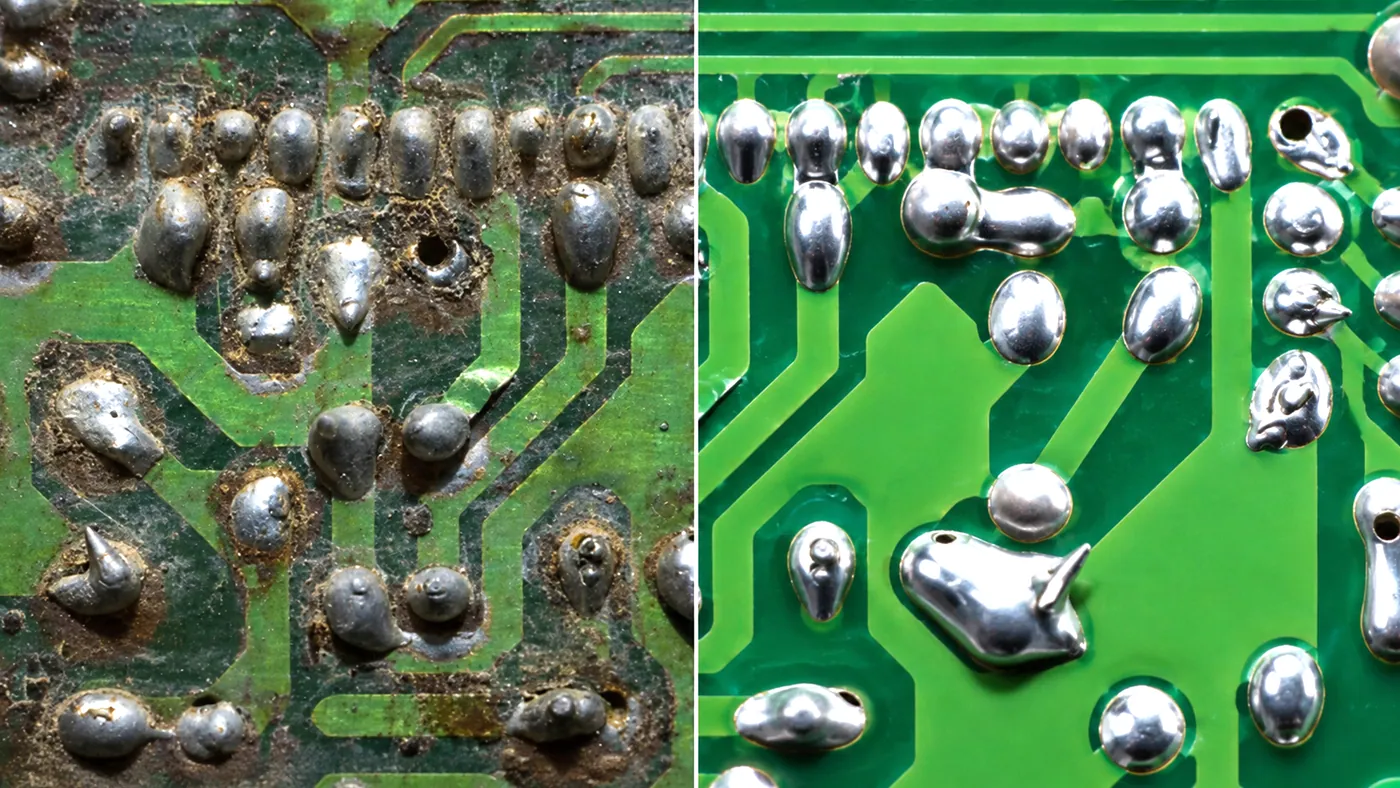
Stap 1: wassen
De waschemie volgt de flux: een verzeper of speciaal ontwikkelde fluxverwijderaar voor hars en no-clean, heet gedemineraliseerd water met een milde oppervlakteactieve stof voor wateroplosbare flux. Gangbare instellingen zijn 40 kHz, 45 tot 55 °C en 3 tot 6 minuten met sweep aan. Zet de printplaten op hun kant in een rek, met de componentzijde naar de transducers of verticaal, en met minstens één printplaatdikte tussenruimte zodat de vloeistof kan bewegen. Printplaten die plat op elkaar liggen, schermen de onderste volledig af; zie de mand beladen.
Een vers bad zit vol opgeloste lucht die de cavitatie-energie onder de componenten opneemt. Ontgas voor de eerste lading; zie sweep en ontgassen.
Stap 2: spoelen in gedemineraliseerd water
De spoeling verwijdert de waschemie en de opgeloste flux die ze nu meedraagt. Beide zijn ionisch, en beide zijn precies wat de reiniging moest verwijderen.
- Spoeling 1: gedemineraliseerd water, warm, met ultrasoon, 2 tot 3 minuten. Dit is de stap die verzeepte resten onder de componenten wegspoelt.
- Spoeling 2: schoon gedemineraliseerd water, zonder ultrasoon of kort ermee, als eindspoeling.
Meet de eindspoeling met een geleidbaarheids- of weerstandsmeter en ververs of regenereer het water op basis van die meting, niet volgens de kalender. Leidingwater komt nooit op een printplaat.
Stap 3: drogen
Een printplaat drogen is moeilijker dan een metalen onderdeel drogen, omdat het water zit waar de lucht niet komt: onder BGA's en QFN's, in connectoren en in niet-gemetalliseerde gaten. Het oppervlak droogt in minuten en de printplaat houdt eronder nog water vast.
- Laat het rek een minuut boven de spoeltank uitlekken, printplaten op hun kant.
- Blaas af met schone, droge, olievrije perslucht, schuin onder de grote componenten.
- Droog in warme gefilterde lucht van 50 tot 60 °C, 15 tot 30 minuten, langer voor printplaten met veel componenten met aansluitingen aan de onderzijde. Blijf binnen de laagste temperatuurgrens op de stuklijst; displays, sommige connectoren en batterijen bepalen die.
Water onder een component droogt als laatste en laat achter wat de eindspoeling bevatte; zie spoelen en drogen.
Stap 4: de reinheid testen
De gangbare testmethoden staan in IPC-TM-650 en worden in J-STD-001 aangehaald:
| Methode | Wat ze meet | Gebruik |
|---|---|---|
| ROSE (weerstand van het oplosmiddelextract) | Totale ionische rest, van de hele printplaat geëxtraheerd, als één getal | Snelle procescontrole, per ploeg |
| Ionchromatografie | Afzonderlijke ionen (chloride, bromide, zwakke organische zuren en andere) | Een proces kwalificeren, een storing onderzoeken |
| Oppervlakte-isolatieweerstand (SIR) | Of de rest op een testprintplaat stroom lekt onder warmte en vocht | De combinatie van flux, proces en reiniging kwalificeren |
| Visueel, UV-lamp, microscoop | Zichtbare resten, witte aanslag, hars onder UV | Elke batch, op monsterprintplaten |
Recente edities van J-STD-001 zijn afgestapt van één ROSE-grenswaarde en kwalificeren het proces met objectief bewijs, zoals SIR-gegevens. De grenswaarde komt uit de specificatie van uw klant en de editie die daarin genoemd wordt. Wat de machine bijdraagt, is herhaalbaarheid: hetzelfde programma, dezelfde badconditie en dezelfde spoelkwaliteit in elke ploeg.
Stap 5: voorbereiden op conformal coating
Conformal coating (beschermlak) is de meest voorkomende reden om een reinigingslijn voor printplaten te installeren. Een coating die over fluxresten wordt aangebracht, ook over no-clean-resten, kan slecht bevochtigen, loslaten of ionisch materiaal eronder insluiten, waar het precies de storing veroorzaakt die de coating moest voorkomen.
- Reinig, spoel en droog zoals hierboven; de printplaat moet onder de componenten droog zijn, niet alleen bovenop.
- Coat binnen uren, niet dagen. Bewaar gereinigde printplaten afgedekt, in een schone ruimte.
- Pak ze alleen met schone handschoenen en aan de randen vast.
- Plak af na het reinigen, zodat de reiniging het afplakmateriaal niet aantast.
- Het datasheet van de coatingleverancier noemt de oppervlaktetoestand die de coating nodig heeft. IPC-CC-830 behandelt de kwalificatie van de coating zelf.
Wat buiten het bad blijft
Niet-afgedichte relais en schakelaars, MEMS-microfoons en -sensoren, sommige kwartskristallen, displays en alles met de markering "niet ultrasoon reinigen" worden na het reinigen geplaatst of afgeplakt, of de printplaat wordt met de hand gereinigd. De risicogids voor precisie-elektronica geeft de volledige lijst.
Welke machine
| Werk | Opstelling |
|---|---|
| Reworkplek, prototypes, kleine series | STS-060 (6 L, 180 W) tot STS-150 (15 L, 360 W), 40 kHz, printplaten op hun kant; een tweede apparaat of een bekerglas gedemineraliseerd water als spoeling |
| Grotere printplaten, tafelmodel | STS-200 of STS-300, tank 500 × 300 mm, 40 kHz |
| Productiereiniging, programma's per printplatenfamilie | UMX Pro 50L, 62L of 88L op 40 kHz, instelbaar vermogen, sweep en ontgassen standaard; spoeltank met gedemineraliseerd water; droogkast of DT-96 |
| Wassen, spoelen en drogen in één frame voor kleine assemblages | MT-75, 75 L, 40/80 kHz |
Voor modules die uit het veld terugkomen in plaats van van de lijn, zie elektronische modules reinigen na reparatie. De branchepagina elektronica bundelt de verwante artikelen.
